Jakość i kontrola
Wszystkie zakłady produkcyjne KARASAWA mają certyfikat ISO 9001. Stal na pręty, proszek węglikowy i powłoki odporne na zużycie są na tym samym poziomie, co u światowych liderów branży. Jakość mierzy się tu nie rekordem jednego freza, ale tym, jak bardzo drugie pudełko przypomina pierwsze.
Narzędzie rzadko zawodzi tym, że nie ustanawia rekordu. Zawodzi rozrzutem: ta sama pozycja, ta sama obrabiarka, te same parametry skrawania — i nagle inna trwałość, inny wymiar, inaczej wyglądająca krawędź pod koniec zmiany. To rozrzut kosztuje pieniądze: zmusza do ponownego ustawiania parametrów, trzymania zapasu „na wszelki wypadek” i kontroli każdej sztuki zamiast wyrywkowej.
Rozrzut nie bierze się znikąd. Pojawia się tam, gdzie zmieniają się materiały wejściowe, gdzie system zarządzania jakością istnieje tylko na papierze i gdzie dostawę zwalnia się „jak wyszło”. Dalej opisujemy, dlaczego u nas tak nie jest.
Certyfikacja
Narzędzia KARASAWA produkowane są we Włoszech, Turcji i na Tajwanie. Każdy z trzech zakładów prowadzi certyfikowany system zarządzania jakością ISO 9001 — i obejmuje on cały zakład, nie jedną linię.
Europejska szkoła produkcji i wyposażenie typowe dla samej czołówki rynku: dokładne wymiary montażowe, powtarzalne szlifowanie profilu.
Nowoczesny zakład nastawiony na rynek europejski i jego wymagania co do dokumentacji dostaw.
Zakład zbudowany wokół japońskich wymagań jakościowych: pedantyczne trzymanie się procesu, wąskie tolerancje i kontrola na każdej operacji, nie tylko na końcu.
Co to znaczy w praktyce: proces, parametry produkcji oraz kontrola wejściowa i wyjściowa są w każdym zakładzie udokumentowane i audytowane, a odstępstwo od nich to nie „cecha dostawy”, lecz zarejestrowana niezgodność. Dlatego specyfikacja trzyma się z dostawy na dostawę i nie zależy od tego, kto akurat stał przy obrabiarce.
Materiały
Gotowe narzędzie nigdy nie jest lepsze niż to, z czego je zrobiono. Tu nie oszczędzamy — poziom materiałów wejściowych odpowiada temu, czego używają światowi liderzy branży.
Podstawą narzędzi monolitycznych i płytek jest węglik wolframu ze spoiwem kobaltowym. Wszystko dalsze zależy od czystości proszku, równomierności ziarna i dyscypliny spiekania: jak dobrze trzyma się krawędź, czy pojawią się mikropęknięcia i jak jednakowo zachowują się narzędzia z jednej dostawy. Proszek jest tej samej klasy co u czołowych producentów na świecie — to nie jest pozycja, na której opłaca się oszczędzać.
Oprawki, wytaczadła oraz korpusy frezów i wierteł składanych wykonuje się ze stopowej stali narzędziowej z odpowiednią obróbką cieplną. To właśnie decyduje o sztywności korpusu, zachowaniu gniazda płytki i o tym, czy gniazdo pozostanie w tolerancji po stu wymianach płytki.
Powłoki nanosi się nowoczesnymi procesami PVD. W asortymencie są: podstawowa ECO (TiAlN), polerowana ECO-X o obniżonym współczynniku tarcia oraz nanowarstwowa MEGA (AlTiSiN) na najcięższe warunki. To nie dekoracyjne pokrycie: skład, twardość, temperatura pracy i współczynnik tarcia są podane na stronach poszczególnych sekcji — tam, gdzie wpływają na wybór.
Te same zakłady produkują narzędzia także dla innych znanych marek narzędzi skrawających. Nie możemy ich wymienić — warunki produkcji kontraktowej na to nie pozwalają. To jednak bezpośrednia odpowiedź na pytanie „skąd bierze się ten poziom”: linia, wyposażenie i kontrola nie są przestawiane pod „tańszą” dostawę. Różnica między takimi narzędziami a KARASAWA tkwi głównie w tym, co wydrukowano na pudełku — i ile ten druk kosztuje.
Podstawa przewidywalności
Gatunek, podłoże, geometria i powłoka są związane z oznaczeniem narzędzia. Pozycja zamówiona ponownie po pół roku odpowiada tej samej specyfikacji — i właśnie dlatego parametrów skrawania nie trzeba dobierać od nowa.
Praktyczny wniosek jest prosty: kartę parametrów skrawania, która działa, można odłożyć i użyć ponownie. Jeśli specyfikacja kiedykolwiek się zmieni, będzie to nowa pozycja z nowym oznaczeniem, a nie „ta sama, tylko trochę inna”.
To samo dotyczy powłok: nazwa powłoki na stronie sekcji oznacza konkretną warstwę o konkretnych właściwościach, a nie kategorię marketingową.
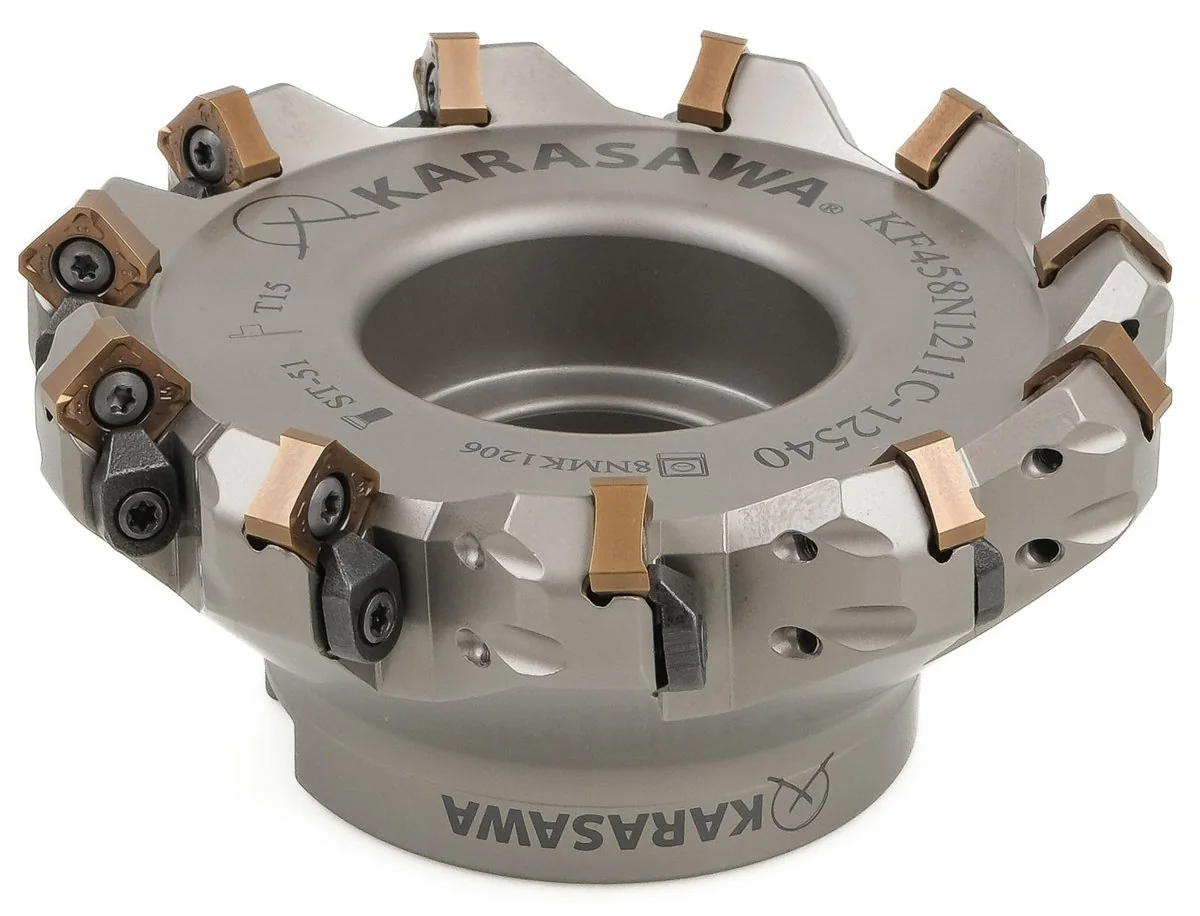
Na korpusach wygrawerowane jest ich własne oznaczenie, typ płytki, śruba i rozmiar klucza. To nie tylko wygoda przy zamawianiu. Z grawerunku zawsze da się ustalić, co dokładnie jest w obrabiarce — nawet gdy opakowanie dawno wyrzucono, a karta narzędziowa zniknęła razem z mistrzem zmiany.
Dzięki temu każde pytanie — od powtórnego zamówienia po wyjaśnianie niezrozumiałego zużycia — zaczyna się od jednej linijki przepisanej z trzonka, a nie od fotografowania zużytej części pod różnymi kątami.
Płytki i oprawki odpowiadają aktualnym normom ISO. Narzędzia są zamienne z tym, co już pracuje w warsztacie: to samo gniazdo, ta sama śruba, ten sam wysięg i wymiary montażowe. Przejście nie wymaga wymiany oprawek i nie zamienia się w osobny projekt.
Dla kontroli jest z tego pożyteczny efekt uboczny: pozycję można sprawdzić zwykłymi przyrządami warsztatowymi i zwykłą tabelą ISO, bez polegania na słowie dostawcy.
Kontroli wejściowej nie traktujemy jako wyrazu nieufności — przeciwnie, to najszybszy sposób potwierdzenia, że dostawa jest taka sama. Praktyczne minimum na kilka minut:
Najbardziej przydatne jest zanotowanie trzech rzeczy: kodu z korpusu, parametrów skrawania, z którymi pracowano, oraz wyglądu krawędzi na koniec pracy. Ten komplet wystarczy, żeby rozmowa zaczęła się od faktów, a nie od przypuszczeń.
Jak czytać krawędź, opisuje sekcja techniczna: Uszkodzenia krawędzi skrawającej, a dalej według operacji — toczenie, frezowanie i wiercenie.
Cennik, potwierdzenie dostępności i pełne dane techniczne konkretnej pozycji wysyłamy w odpowiedzi na zapytanie. Tryb postępowania reklamacyjnego ustalamy indywidualnie, zgodnie z warunkami dostaw.
Podsumowanie
Włochy, Turcja, Tajwan — certyfikowany system zarządzania jakością w każdym zakładzie, nie na jednej linii.
Proszek węglikowy, stal na pręty i powłoki PVD tej samej klasy, jakiej używają czołowi producenci na świecie.
Gatunek, podłoże, geometria i powłoka są związane z oznaczeniem — powtórne zamówienie nie zmienia zachowania narzędzia. Zapytanie o dane pozycji →
