Rowkowanie i przecinanie
Rowkowanie i przecinanie to jedyna operacja toczenia, w której narzędzie wchodzi we własny rzaz i nie ma dokąd odprowadzić wióra. Płytka o szerokości trzech milimetrów przenosi całą siłę skrawania, a oprawka nie ma żadnego zapasu sztywności. Dlatego wygrywa tu nie narzędzie „uniwersalne”, lecz dokładnie dobrana para: oprawka i płytka.
Odpowiadamy w ciągu dnia roboczego. Nie ma minimum zamówienia.
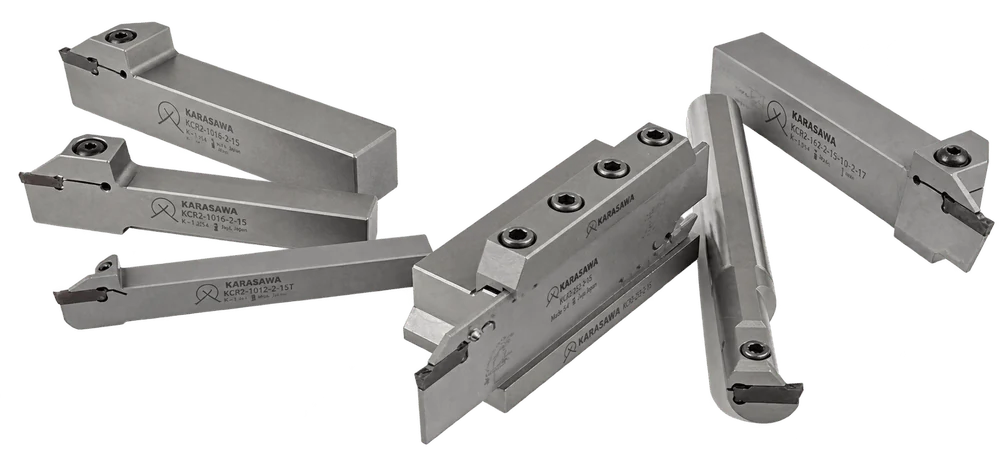
Narzędzia według zastosowania
Rowek może być zewnętrzny, wewnętrzny albo w czole, a przecinanie zależy od tego, jak głęboko trzeba wejść w materiał przedmiotu. To cztery różne zadania geometryczne i każde obsługuje własna rodzina oprawek. Łączy je jedno: samozaciskowe gniazdo — płytkę trzyma sprężystość samej oprawki, bez śruby mocującej, na którą w rzazie o szerokości trzech milimetrów po prostu nie ma miejsca.
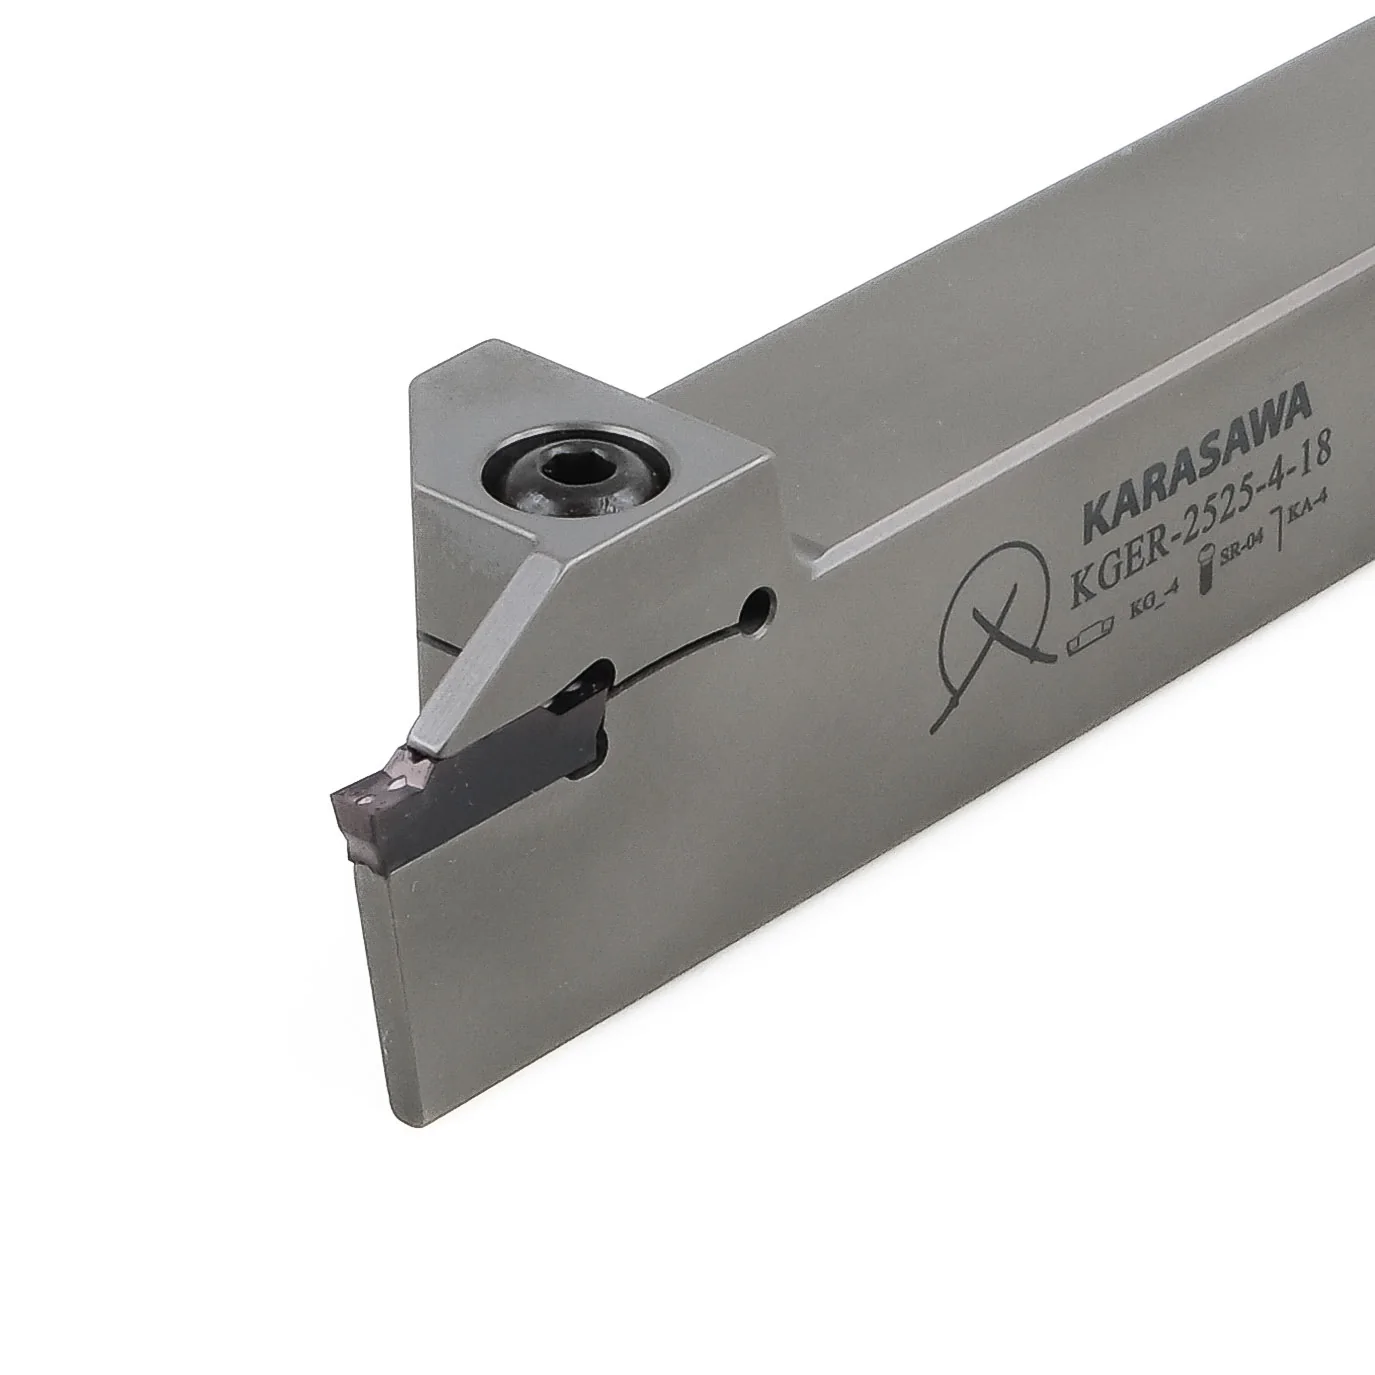
Trzonek kwadratowy z płytką wysuniętą w bok od korpusu. Koń roboczy tego działu: rowek pod pierścień osadczy, podtoczenie odsadzenia, odcięcie gotowego detalu od pręta.
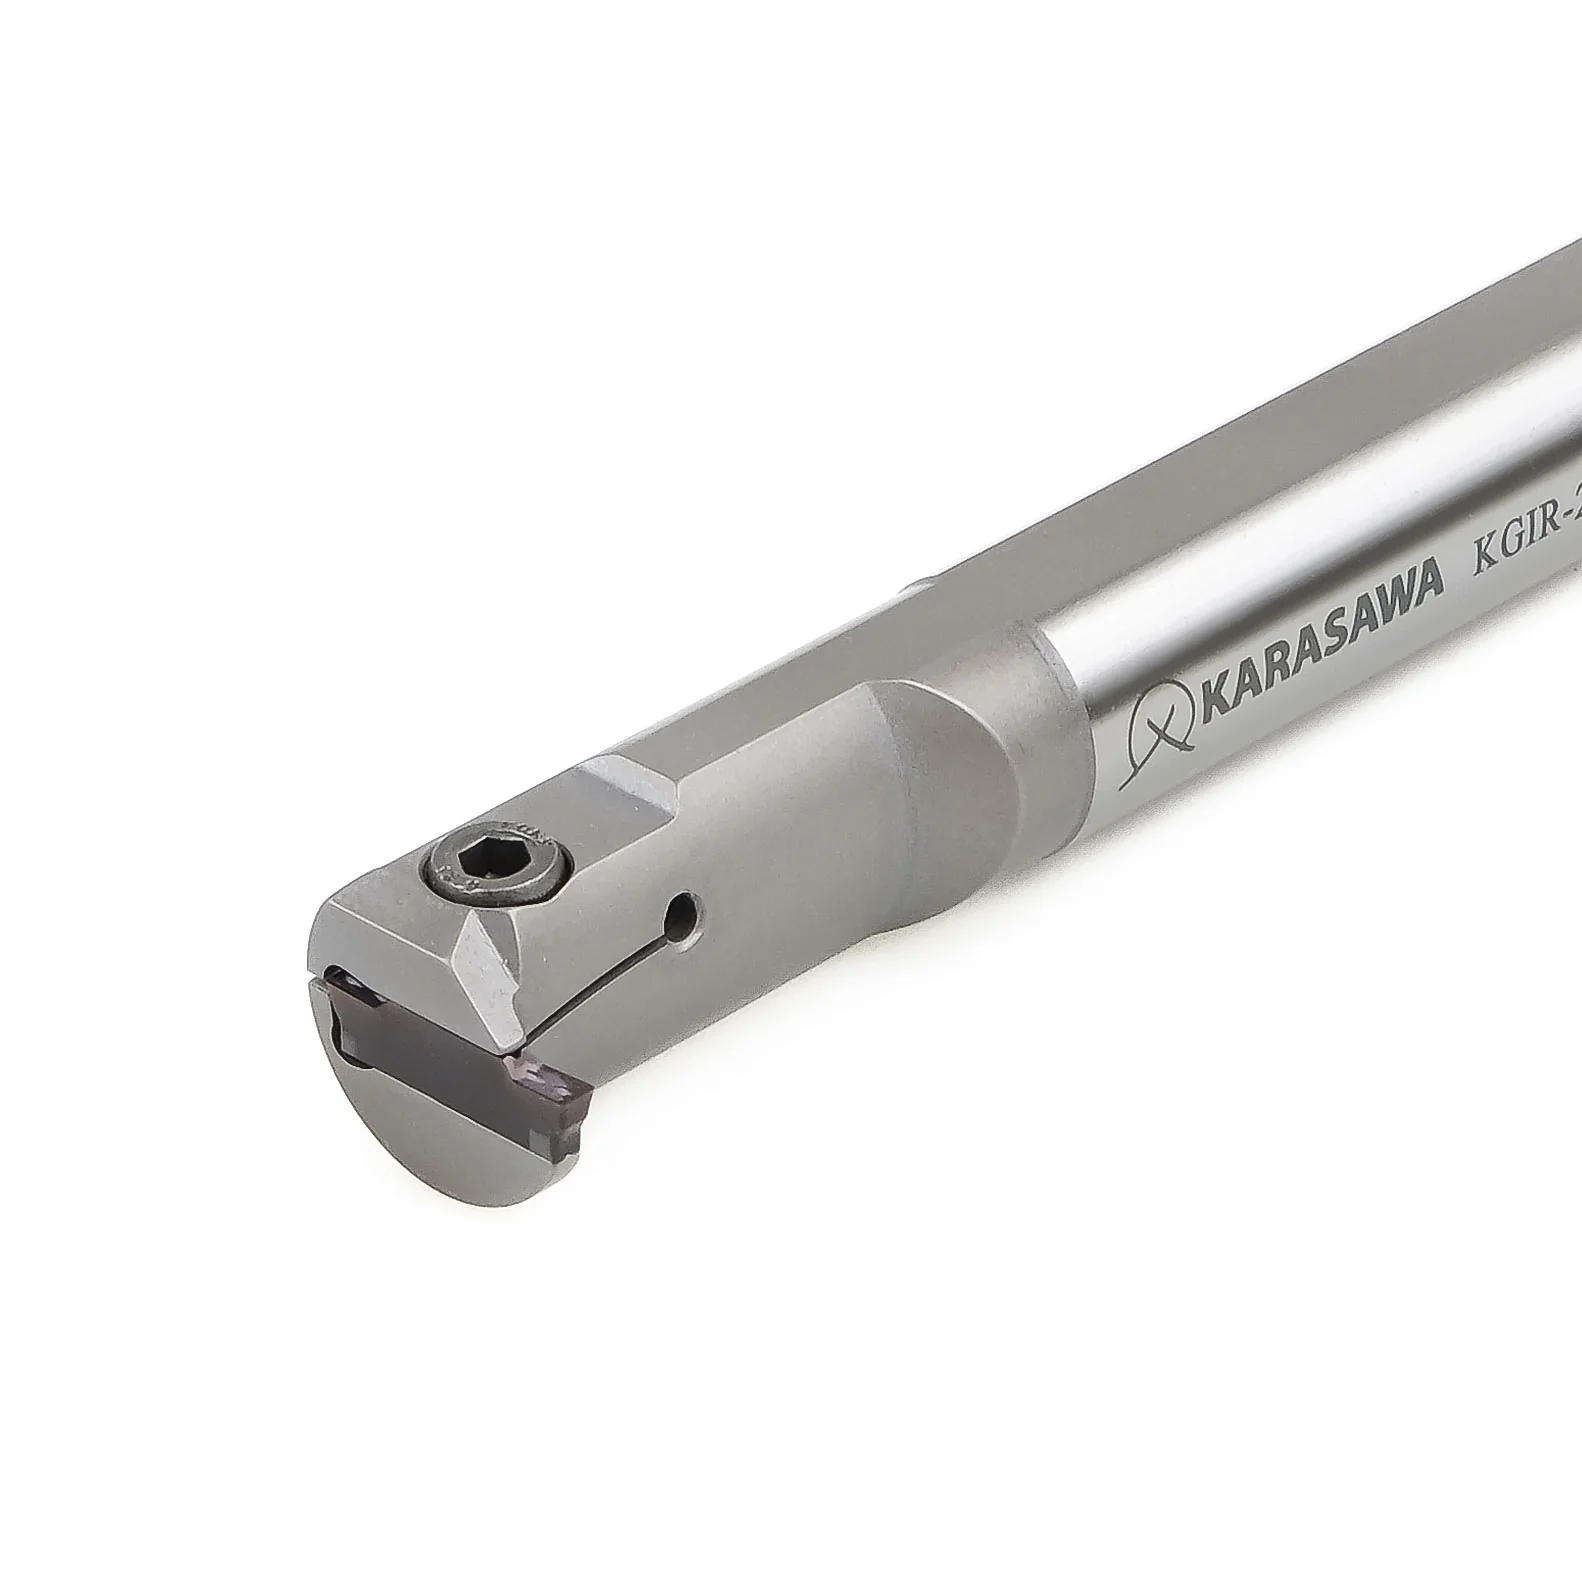
Walcowe wytaczadło z głowicą skrawającą na końcu. Rowki pod pierścienie osadcze i uszczelnienia wewnątrz otworu — tam, gdzie zwykłego narzędzia fizycznie nie da się obrócić.
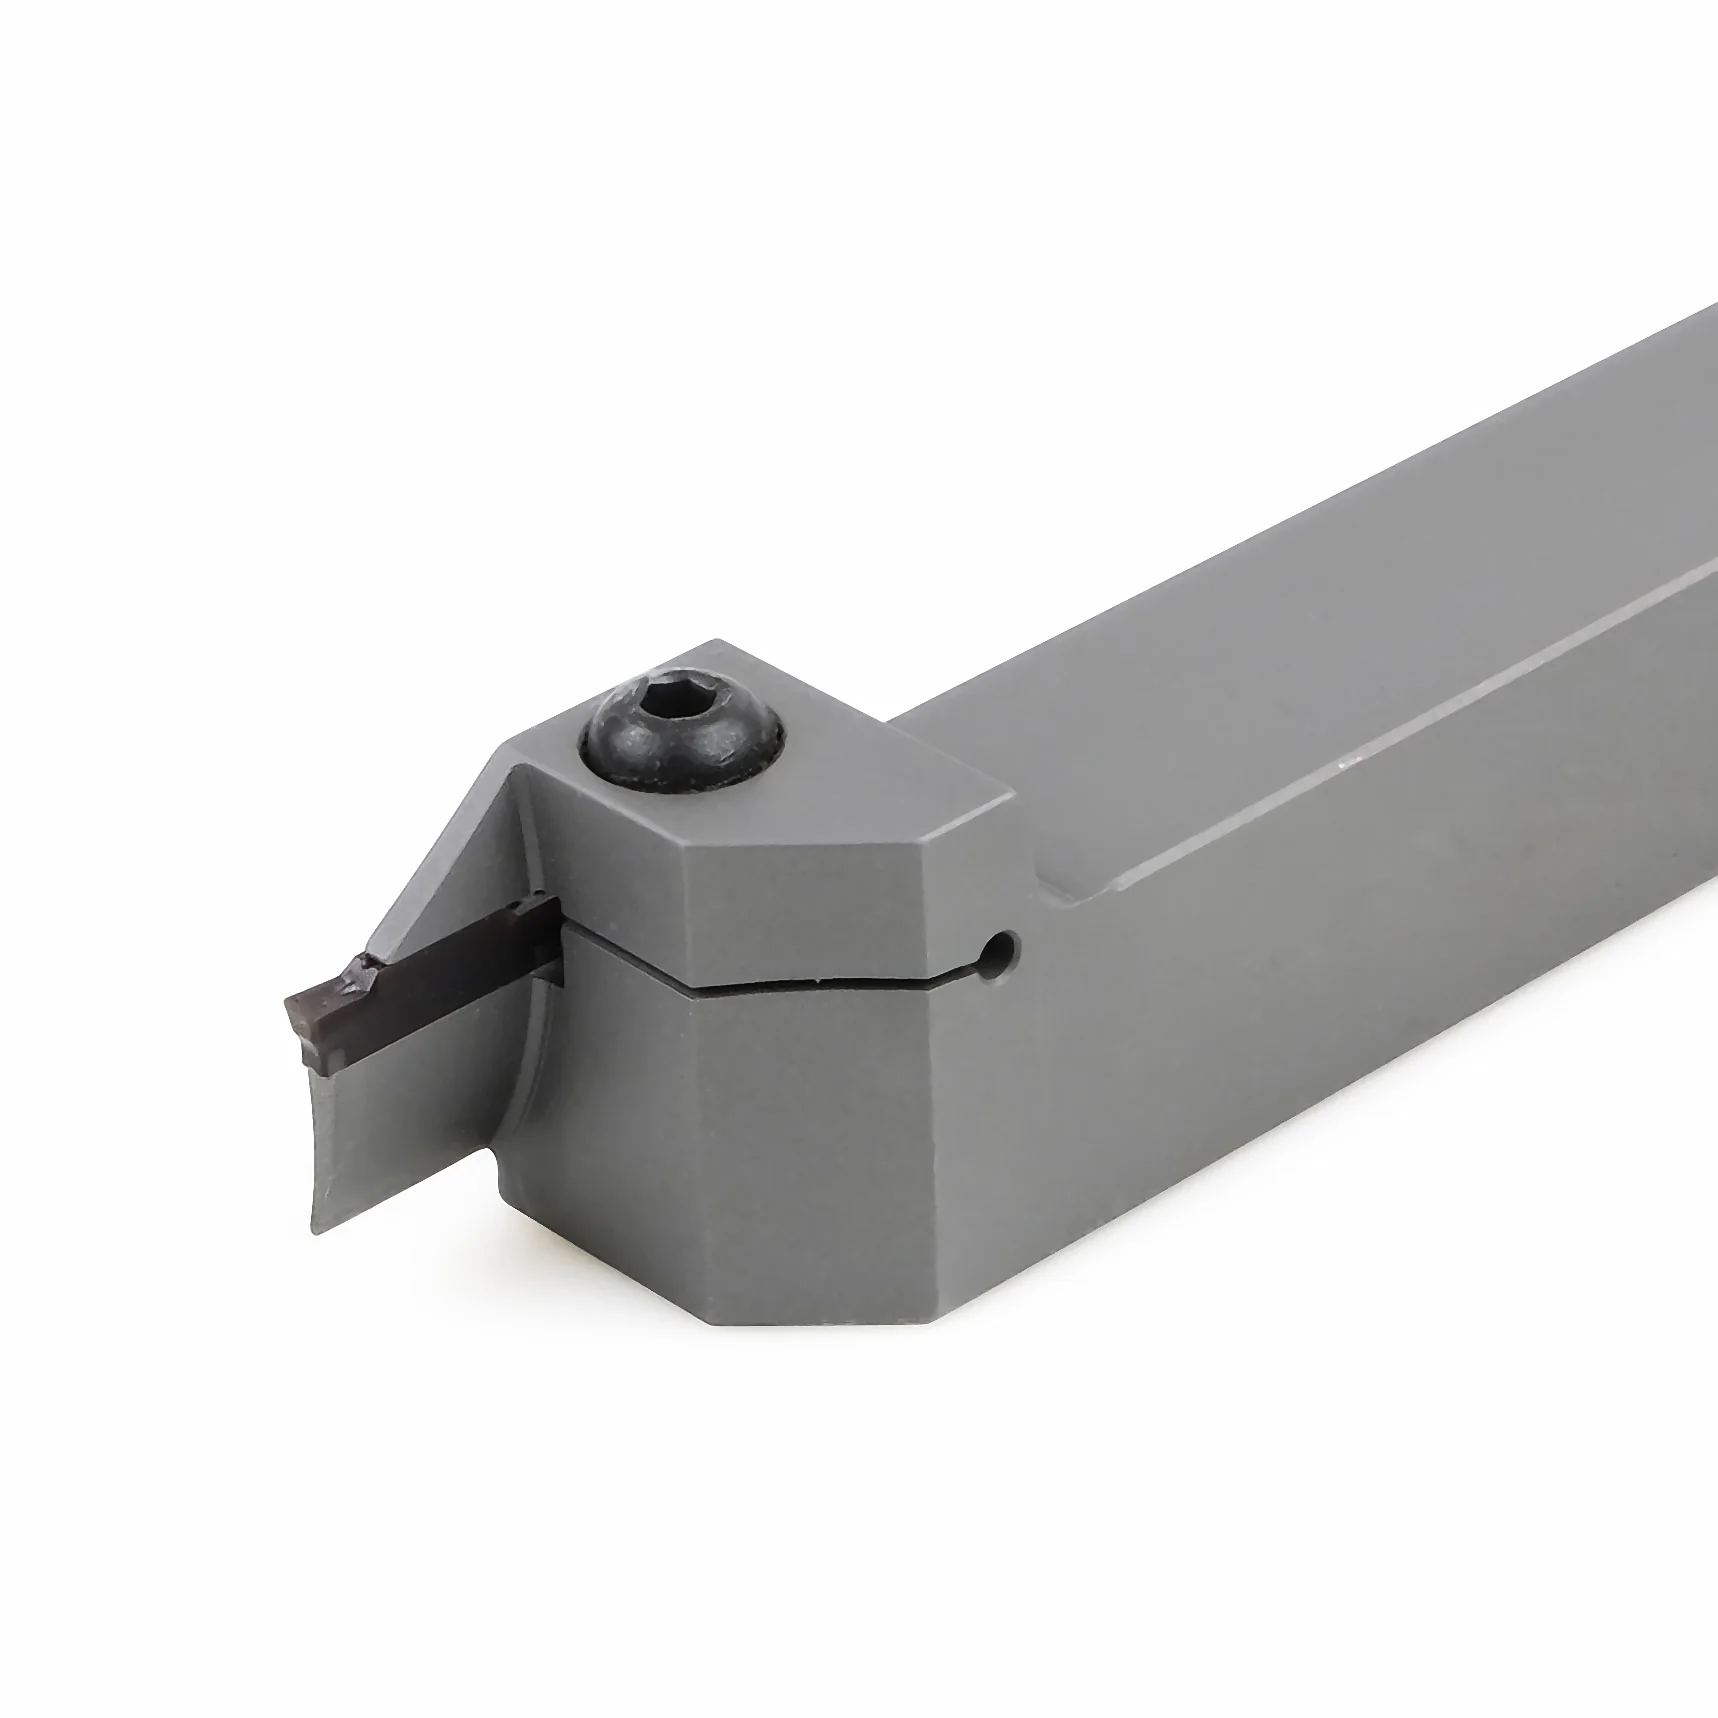
Część robocza jest wygięta po łuku. Rowek wcina się w czoło detalu — pod uszczelnienie, labirynt, gniazdo łożyska. Krzywiznę korpusu dobiera się do konkretnego zakresu średnic.
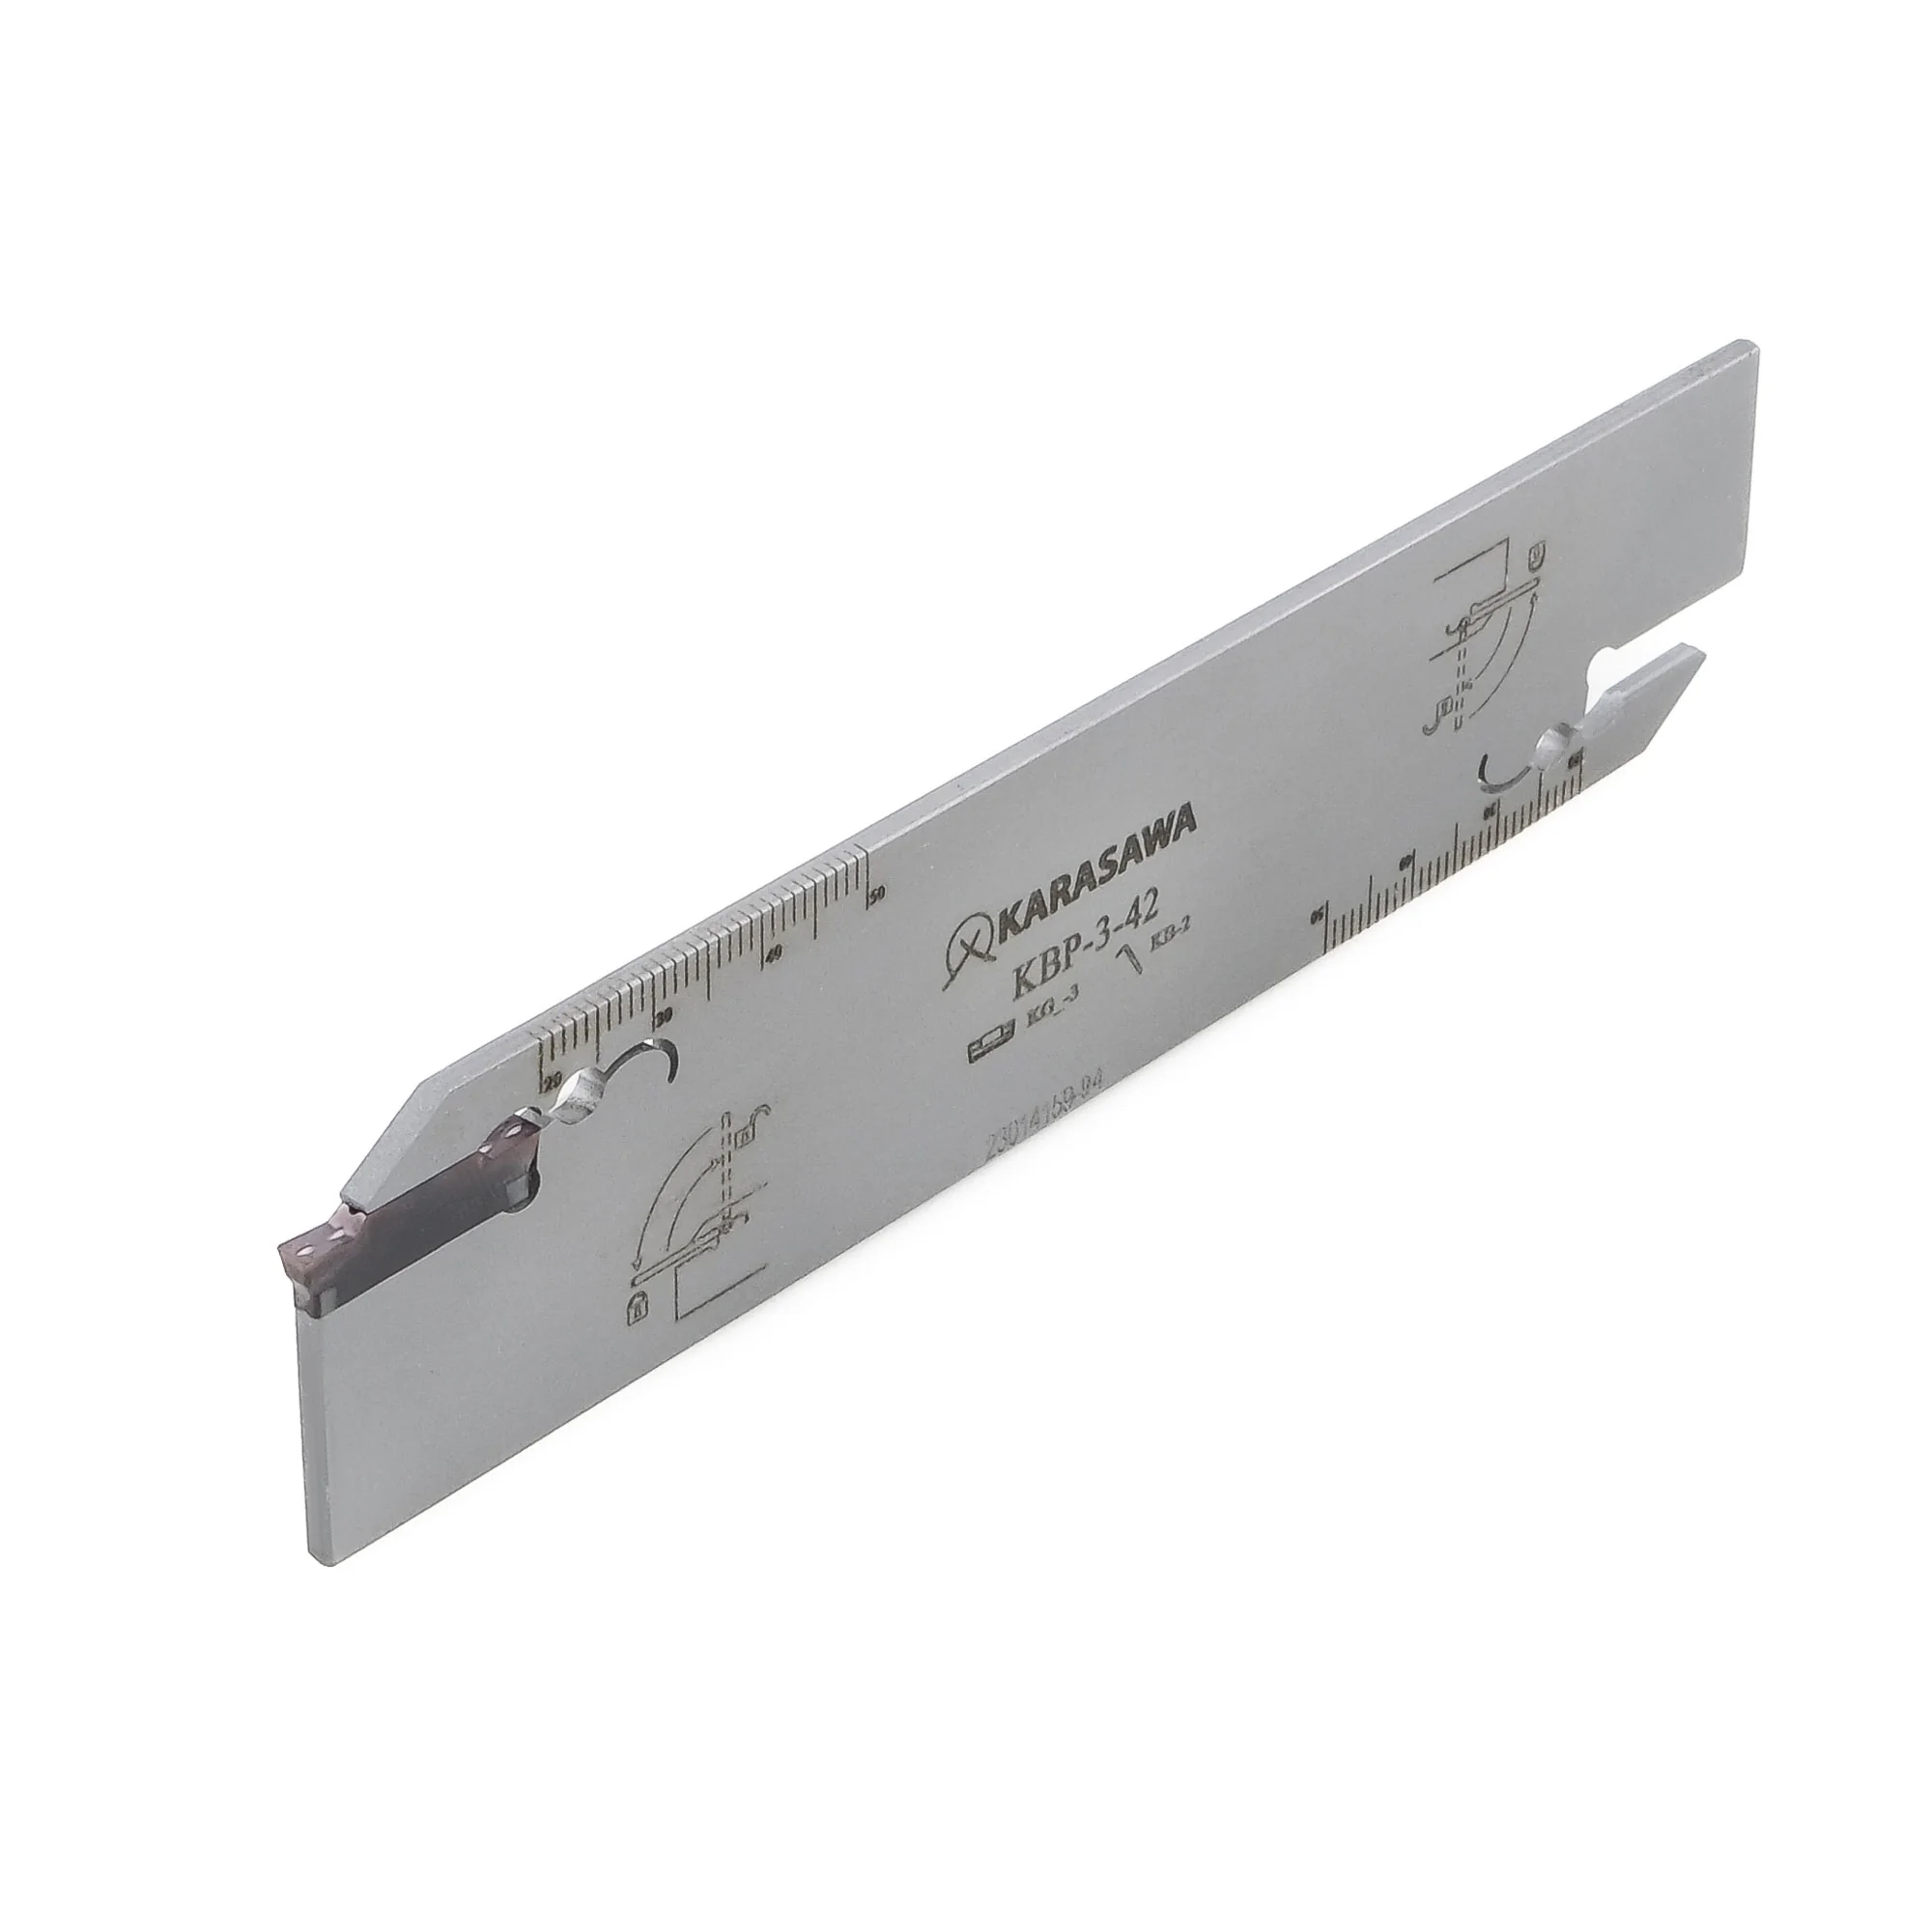
Płaska listwa z dwoma gniazdami płytek, mocowana w ciężkim bloku. Klasyka przecinania prętów: sztywność tam, gdzie jest potrzebna, i minimalny przekrój tam, gdzie przeszkadza.
KBP — szerokość płytki i wysokość listwy są w oznaczeniuKBH — pod rozmiar imaka narzędziowego| Rodzina oprawek | Co robi na detalu | Trzonek | Szerokość rzazu | Głębokość | Kiedy sięgnąć po tę wersję |
|---|---|---|---|---|---|
| Obróbka zewnętrzna | |||||
| KGER / KGELrowkowanie i przecinanie, prawe i lewe | Rowki na powierzchni walcowej, podtoczenie odsadzenia, odcięcie detalu od pręta | 12×12 … 32×32 | 1.5–8 mm | 10–32 mm | Wariant uniwersalny dla działu. Jedna oprawka obsługuje i rowkowanie, i przecinanie, o ile średnica pręta mieści się w głębokości |
| KGE…Rwersja wzmocniona | Głębokie przecinanie z większym wysięgiem płytki | 20×20 · 25×25 | 3–4 mm | up to 28 mm | Na sytuacje, gdy zwykły korpus już nie sięga na głębokość, ale na listwę jeszcze za wcześnie |
| KGE…STSwiss Type | Rowkowanie i przecinanie na tokarkach z przesuwnym wrzeciennikiem | 12×12 · 16×16 | 2–3 mm | 12–16 mm | Mały precyzyjny detal z tulei zaciskowej: krótki wysięg, niska wysokość osi, cienkie ścianki |
| KGE…Hchłodziwo przez narzędzie | Przecinanie i głębokie rowkowanie z emulsją podawaną wprost w rzaz | 20×20 · 25×25 | 3–5 mm | 20–25 mm | Stal nierdzewna, tytan, stopy żaroodporne i każdy głęboki rowek, z którego wiór sam nie wyjdzie |
| Obróbka wewnętrzna i czołowa | |||||
| KGIR / KGILrowkowanie wewnętrzne | Rowek pod pierścień osadczy, uszczelnienie albo wyjście gwintu wewnątrz otworu | Ø16 … Ø40 | 2–5 mm | 4–12 mm | Minimalna średnica otworu dyktuje wytaczadło, a nie odwrotnie. Długości 150–300 mm — pod to, jak głęboko leży rowek |
| KGEFR / KGEFLrowkowanie czołowe | Rowek pierścieniowy w czole — pod uszczelnienie, labirynt, gniazdo | 25×25 · 32×32 | 3–8 mm | 17–45 mm | Zamawiać pod konkretny zakres średnic: korpus jest wygięty po łuku i na niewłaściwej średnicy zahaczy o ściankę rowka |
| Przecinanie listwą | |||||
| KBP + KBHlistwa i blok mocujący | Przecinanie prętów o dużej średnicy, produkcja z podajnika prętowego | blok 25 mm | 2–4 mm | według wysokości listwy | Na sytuacje, gdy trzeba wejść głębiej, niż pozwala pełny korpus, bez poszerzania rzazu — każdy dodatkowy milimetr to metal zamieniony w wióry |
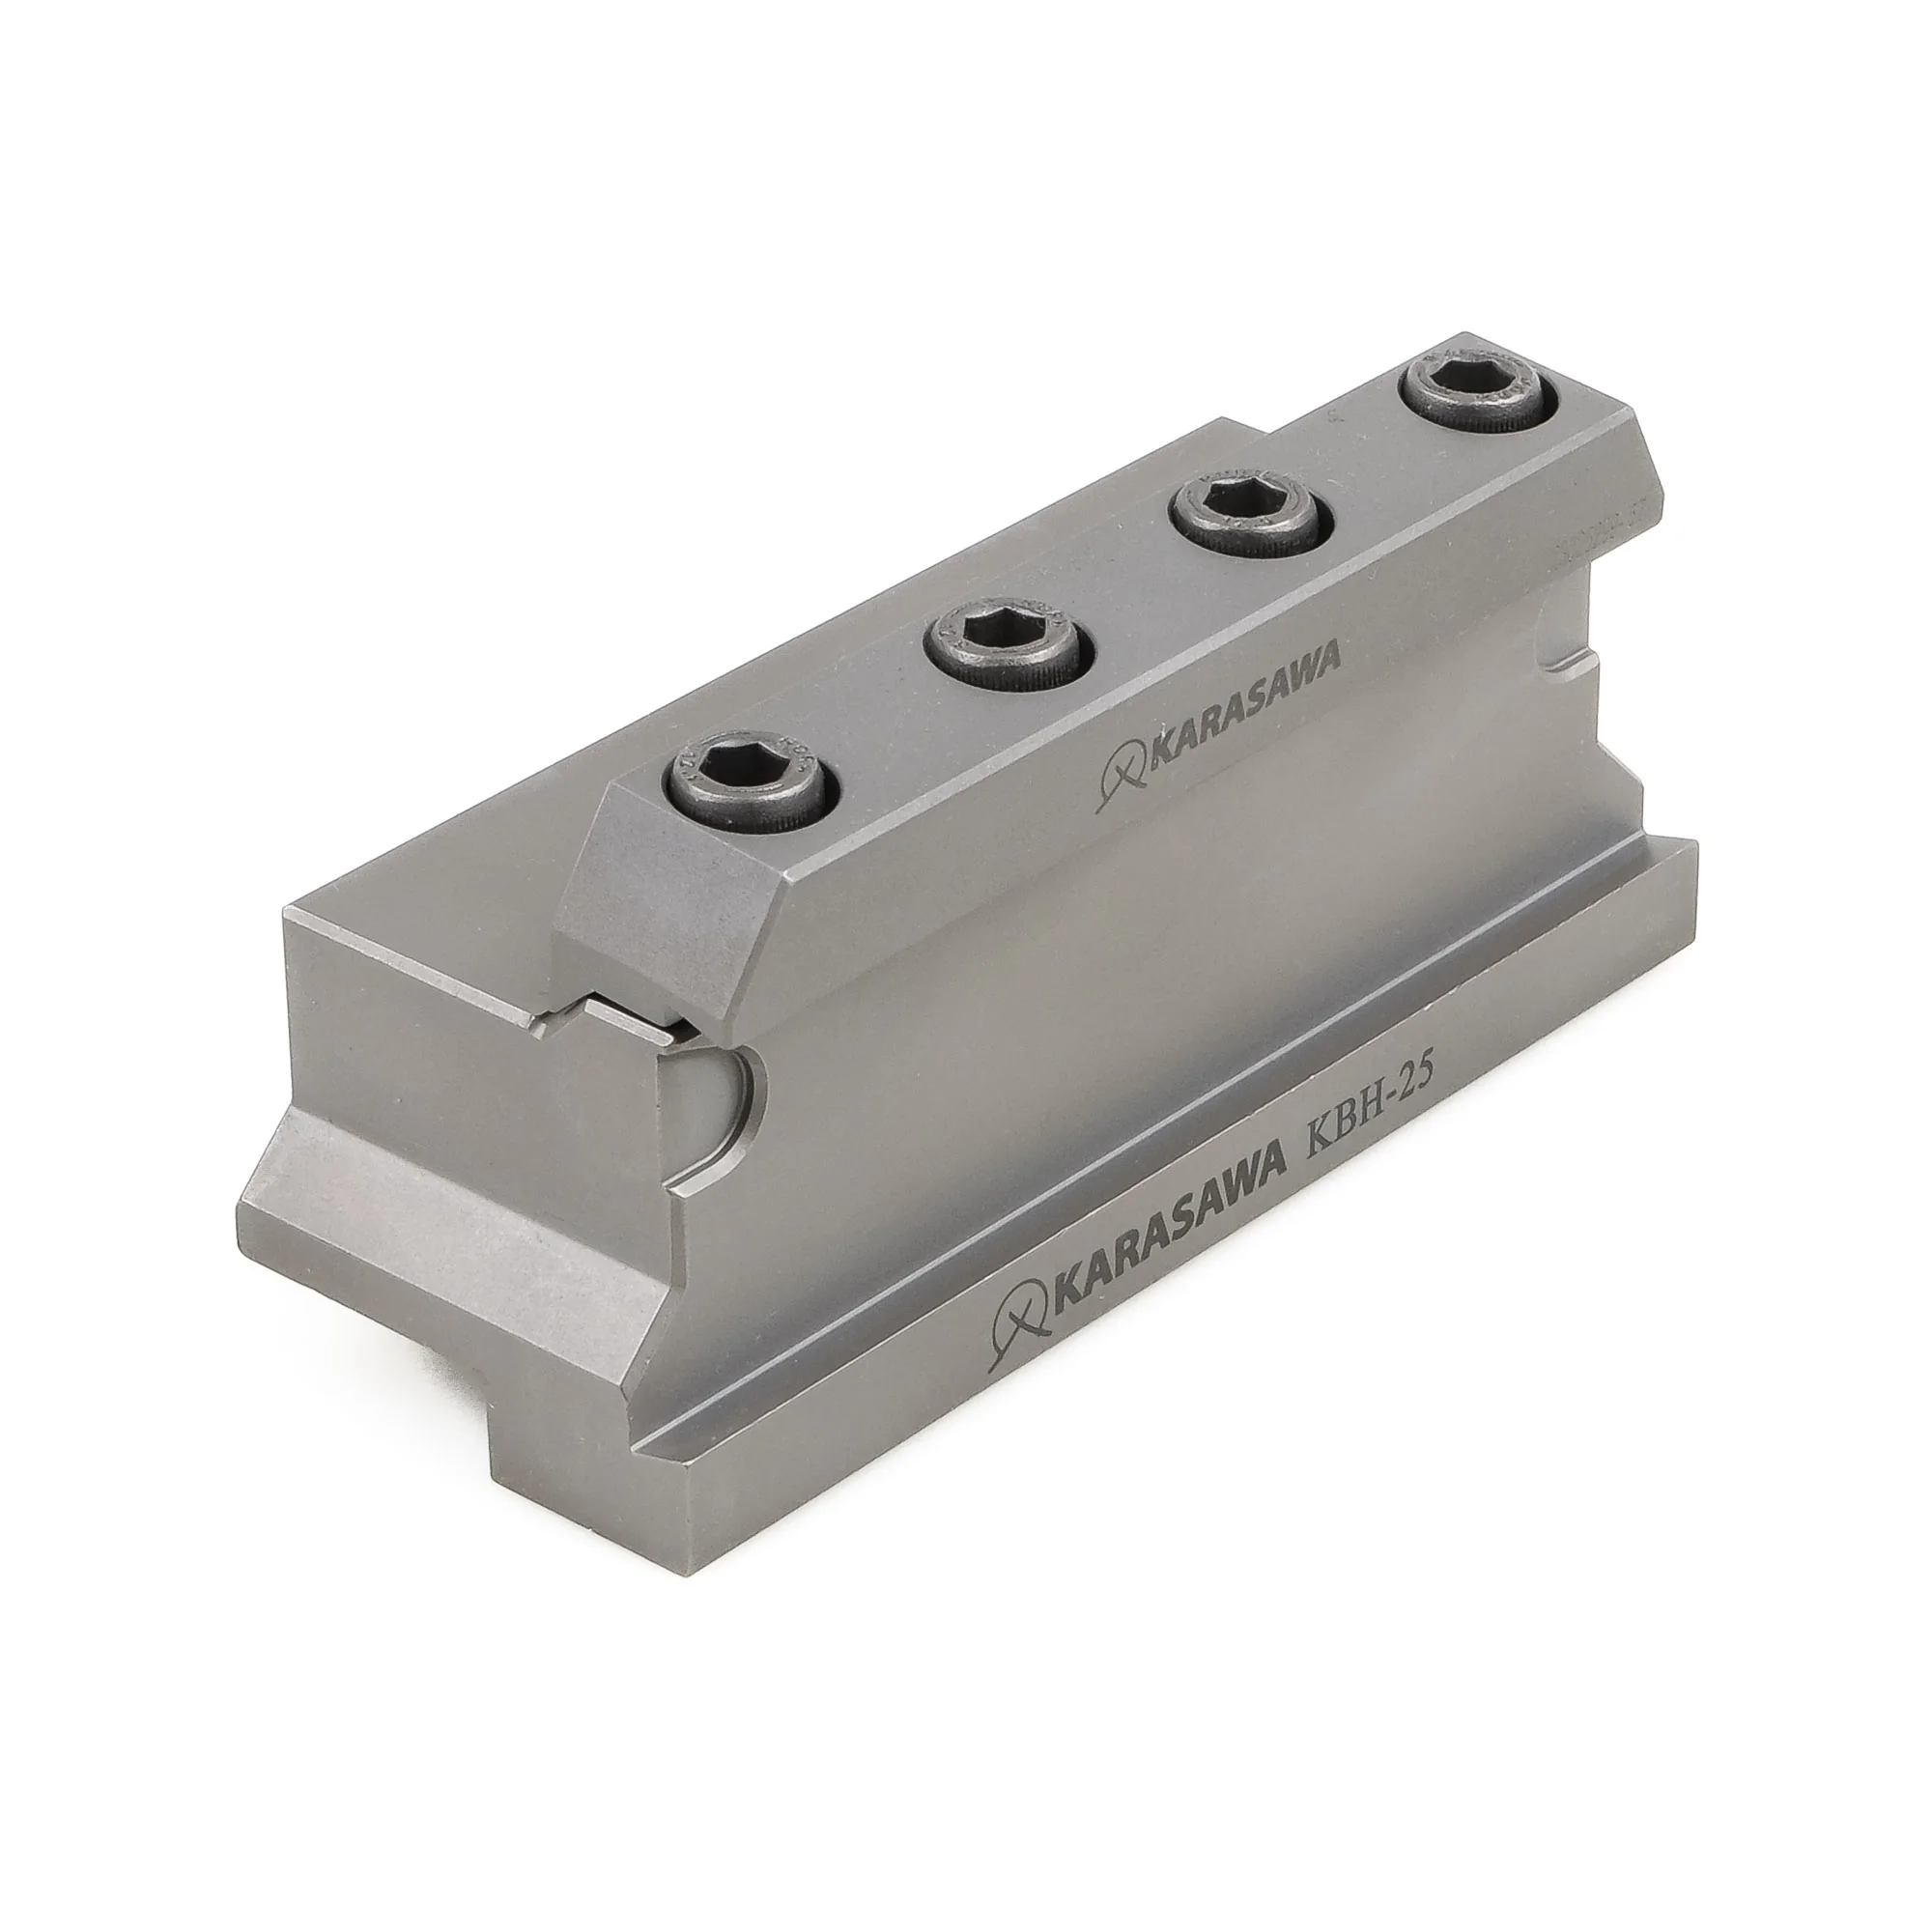
Pełna oprawka przecinająca ma naturalną granicę: żeby wejść głębiej, trzeba albo bardziej wysunąć płytkę z korpusu, albo poszerzyć sam rzaz. Obie drogi są złe. Listwa rozwiązuje problem inaczej — rozdziela funkcje. Masywny blok KBH przejmuje całą sztywność i mocuje się w imaku jak zwykła oprawka. Smukła listwa KBP niesie wyłącznie płytkę, a jej przekrój może być minimalny, bo zginanie przejmuje blok.
W praktyce oznacza to tyle. Szerokość rzazu zostaje na poziomie 2–3 mm nawet przy dużej średnicy pręta — metal, który oprawka do rowkowania zamieniłaby w wióry, zostaje częścią detalu. Wysięg listwy z bloku jest regulowany: do smukłego detalu listwę wsuwa się niemal całkowicie i pracuje ona przy maksymalnej sztywności, do dużego wysuwa dokładnie tyle, ile trzeba.
Dwa drobiazgi, które widać dopiero w cechu. Po pierwsze, listwa ma dwa gniazda — po jednym na każdym końcu: wyłamie się krawędź, zwalnia się blok, odwraca listwę i pracuje dalej. Po drugie, po obu stronach korpusu naniesiona jest milimetrowa podziałka razem z piktogramami typu płytki i klucza — wysięg ustawia się według grawerunku, a nie według czujnika i pamięci operatora.
Płytki
Płytkę KARASAWA do rowkowania opisują trzy rzeczy: seria (KGN — rowkowanie i ogólne przecinanie, KGR — wyłącznie przecinanie), szerokość w milimetrach oraz litera geometrii. Litera jest najważniejsza: określa łamacz wióra, czyli to, jak wiór się zwinie i czy w ogóle wyjdzie z rzazu. W wąskim rowku wiór nie ma dokąd pójść na boki, więc niewłaściwy łamacz widać natychmiast — jako rysy na ściankach i wyłamaną krawędź.
Osobno stoi geometria przecinająca KGR. Jej powierzchnia natarcia jest pochylona o 7°, a nie płaska jak w wersji do rowkowania. Detal odpada wtedy bez środkowego czopika — tego samego, który inaczej trzeba usuwać w drugiej operacji.
| Płytka | Geometria | Szerokość | Gatunek | P | M | K | N | S | H | Gdzie to działa |
|---|---|---|---|---|---|---|---|---|---|---|
| Rowkowanie — toczenie rowków i podtoczeń | ||||||||||
| KGN-3G · 4G · 5Growkowanie | G — łamacz uniwersalny | 3–5 | PP2577CVD, czarno-żółta | ● | ● | ○ | ● | ● | ● | Podstawowy wybór do stali konstrukcyjnej. Gruba warstwa CVD utrzymuje temperaturę na długich przejściach |
| KGN-3G · 4G · 5Growkowanie | G — łamacz uniwersalny | 3–5 | MP2575PVD, ciemna niebieskoszara | ● | ● | ● | ● | ● | ● | Ten sam wymiar, ale na dział mieszany „stal + nierdzewna”. Ostrzejsza krawędź, mniejsze nalepianie |
| KGN-2Srowkowanie, wąskie | S — lekkie skrawanie | 2 | PH3265podłoże drobnoziarniste | ● | ● | ● | ● | ● | ● | Najszerszy zakres w asortymencie: pięć grup ISO jedną płytką. Małe posuwy, cienkie ścianki, dokładny wymiar |
| KGN-2Srowkowanie, wąskie | S — lekkie skrawanie | 2 | PM4265podłoże bardziej ciągliwe | ● | ● | ● | ● | ○ | ● | Ten sam wymiar, na sytuacje, gdy odporność na wykruszenia liczy się bardziej niż twardość — niepewne mocowanie, bicie, zgorzelina |
| KGN-3M · 4Mrowkowanie | M — łamacz uniwersalny, wzmocniona krawędź | 3 · 4 | PH3265podłoże drobnoziarniste | ● | ● | ● | ● | ● | ● | Para robocza na dział z mieszanymi materiałami: nie trzeba zmieniać płytki, gdy zmienia się detal |
| KGN-3M · 4Mrowkowanie | M — łamacz uniwersalny, wzmocniona krawędź | 3 · 4 | PM4265podłoże bardziej ciągliwe | ● | ● | ● | ● | ○ | ● | To samo, ale z zapasem na uderzenia. Rowki przerywane, wielowypusty, rowek poprzeczny |
| KGN-2M · 3M · 4Mpełny promień | M — pełny promień krawędzi | 2–4 | PH3265 · PM4265dwie wersje | ● | ● | ● | ● | ○ | ○ | Zaokrąglenia, rowki o dnie promieniowym, podtoczenia odciążające. Promień na dnie usuwa z detalu koncentrator naprężeń |
| Przecinanie i rowkowanie — płytka uniwersalna | ||||||||||
| KGN-1.5A … 5Auniwersalna | A — płaski ciągły łamacz wióra | 1,5–5 | PM1775PVD, fioletowa | ● | ● | ● | ● | ● | ● | Równy wiór wychodzi z rzazu wstęgą i nie zakleszcza się. Główny wybór, gdy jedna płytka robi i rowki, i przecinanie |
| KGN-1.5A … 5Auniwersalna | A — płaski ciągły łamacz wióra | 1,5–5 | NN1070węglik bez powłoki | ● | ● | ● | ● | ● | ● | Aluminium, miedź, mosiądz, tworzywa sztuczne. Polerowana powierzchnia natarcia bez powłoki — metal nie klei się do krawędzi |
| Przecinanie — lico 7° | ||||||||||
| KGR-1.5A … 5Aprzecinanie | A + lico 7° — płaski ciągły łamacz wióra | 1,5–5 | PM1775PVD, fioletowa | ● | ● | ● | ● | ● | ● | Wyspecjalizowane przecinanie. Kąt lica 7° daje czyste oddzielenie bez środkowego czopika — detal jest gotowy bez drugiej operacji |
KGN-3G, KGN-3M, KGN-3A i KGR-3A — cztery różne narzędzia do tego samego gniazda oprawki. Jeśli rowek rwie ściankę albo detal odpada z czopikiem, w dziewięciu przypadkach na dziesięć zmienić trzeba literę, a nie gatunek.
Gatunki i powłoki
Przy rowkowaniu i przecinaniu powłoka pracuje w najtrudniejszych warunkach ze wszystkich narzędzi tokarskich. Krawędź jest cały czas zagłębiona w materiale, wiór idzie po powierzchni natarcia zamkniętym kanałem, a chłodziwo dociera tam na końcu. Dlatego ten sam gatunek zachowuje się inaczej w nożu tokarskim i w płytce do rowkowania, a asortyment powłok jest tu osobny.
KARASAWA obsługuje tę operację trzema technologiami: CVD — gruba warstwa bariery cieplnej do długich przejść w stali; PVD — cienka powłoka na ostrej krawędzi, gdy bardziej liczą się małe siły skrawania i brak nalepiania; bez powłoki — polerowany węglik do metali nieżelaznych, gdzie każda warstwa tylko przeszkadza wiórowi się ślizgać.
Gruba warstwa tlenku glinu z azotkiem tytanu — klasyczna bariera cieplna. Utrzymuje wysoką prędkość skrawania tam, gdzie krawędź długo pozostaje w styku: szerokie rowki, długie podtoczenia, stal w produkcji seryjnej.
Czarno-żółty kolor nie jest ozdobą: żółta warstwa wierzchnia przeciera się pierwsza i pokazuje, że krawędź zaczęła pracować, zanim wymiar zacznie uciekać.
Kompromis, który sprawdza się w prawdziwym cechu. Warstwa cieńsza niż CVD pozostawia krawędź ostrą, dzięki czemu płytka równie pewnie przechodzi przez stal konstrukcyjną i przez austenityczną nierdzewną, skłonną do nalepiania.
Bierze się ją wtedy, gdy przez obrabiarkę przechodzi na zmianie kilka różnych materiałów i po prostu nie ma czasu na zmianę oprzyrządowania pod każdy z nich.
Najszerszy zakres zastosowań w asortymencie do rowkowania: pięć grup ISO jedną płytką, ze stopami żaroodpornymi i materiałem hartowanym włącznie. Drobne ziarno podłoża daje krawędź, która utrzymuje geometrię przy małych posuwach.
To gatunek do pracy precyzyjnej: wąskie rowki 2 mm, cienkie ścianki, utrzymanie wymiaru w tolerancji bez przerabiania programu.
Ten sam wymiar co PH3265, ale z innym balansem: mniej twardości, więcej ciągliwości. Podłoże przyjmuje uderzenia i nie wykrusza się tam, gdzie twarda krawędź już by się rozsypała.
Realne sytuacje: przedmiot ze zgorzeliną, bicie w uchwycie, rowek przerywany, zużyta obrabiarka z luzem na suporcie.
Główny gatunek do przecinania. Cienka fioletowa powłoka leży na ostro szlifowanej krawędzi — siły skrawania są minimalne, a to właśnie ma znaczenie, gdy narzędzie wchodzi w pręt na pełnym promieniu i każde ugięcie zamienia się w stożkowatość czoła detalu.
Stosuje się go w geometrii uniwersalnej KGN-…A oraz w wyspecjalizowanej przecinającej KGR-…A z licem 7°.
Węglik zupełnie bez warstwy i z polerowaną powierzchnią natarcia. Do aluminium, miedzi, mosiądzu i tworzyw powłoka szkodzi: tworzy mikrochropowatość, o którą zaczepia się miękki metal, i powstaje narost.
Polerowana powierzchnia pozwala wiórowi się ślizgać. Efekt to lustrzana ścianka rowka i czyste czoło po przecięciu, bez operacji poprawkowej.
Podsumowanie
Zwykły nóż tokarski wybacza wiele: nie ten promień — gorsza powierzchnia, nie ten gatunek — krótsza trwałość. W tych samych przypadkach płytka do rowkowania po prostu pęka, a razem z nią detal idzie na braki. Dlatego rowkowanie i przecinanie dobiera się nie według zasady „byle szerokość się zgadzała”, tylko przez trzy pytania w określonej kolejności.
Powierzchnia zewnętrzna, otwór, czoło czy rzaz przecinający na wylot — to wybór rodziny oprawek. Błędu na tym etapie nie da się naprawić płytką: oprawka do rowkowania czołowego na niewłaściwej średnicy zahaczy o ściankę rowka, a długie wytaczadło przy pełnym posuwie zacznie śpiewać.
Litera geometrii — G, S, M albo A — decyduje, czy wiór wyjdzie z rzazu o szerokości trzech milimetrów. Rysy na ściankach, zakleszczenia i nagle wyłamana krawędź prawie zawsze oznaczają niewłaściwy łamacz wióra, a nie „zły” gatunek.
I dopiero na końcu gatunek: CVD do długich serii w stali, PVD na dział mieszany i niepewne mocowanie, polerowany bez powłoki do metali nieżelaznych. Sześć wariantów przy tej samej szerokości rzazu oznacza, że można wybierać, a nie zadowalać się tym, co jest.
