Frezy monolityczne z węglika spiekanego
Od obróbki zgrubnej stali konstrukcyjnej po przejście wykończeniowe w materiale hartowanym, od grafitu po stopy żaroodporne. Dziewięć serii według zastosowania i dziewięć powłok do różnych warunków skrawania.
Odpowiadamy w ciągu dnia roboczego. Nie ma minimum zamówienia.
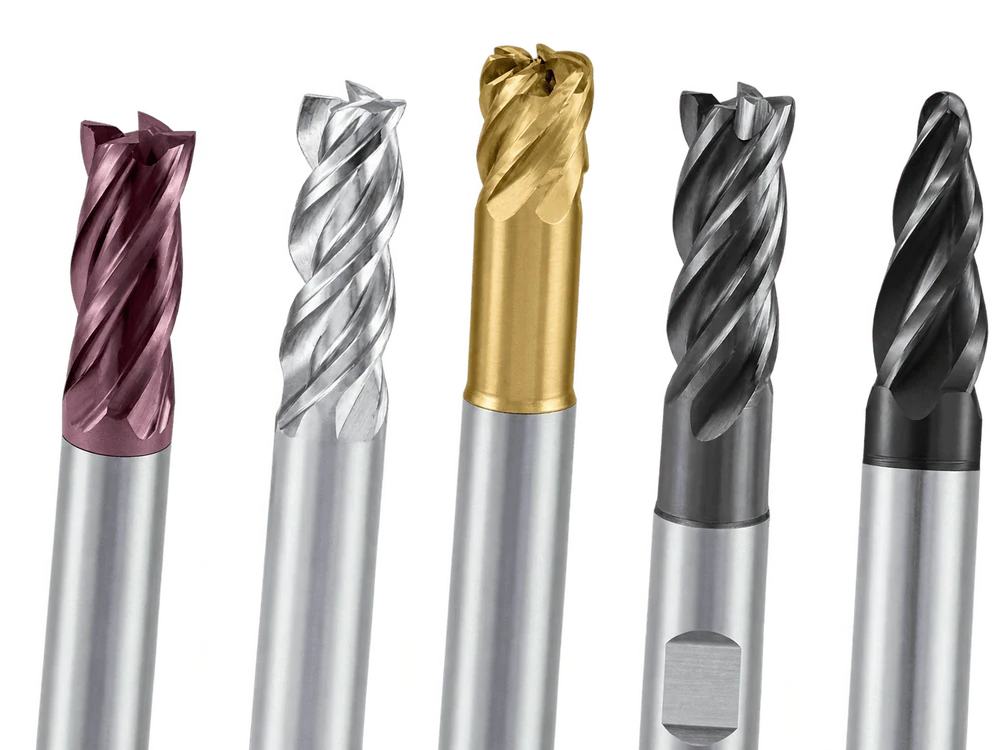
Typoszereg
Nie oferujemy jednego freza „do wszystkiego” — coś takiego nie istnieje. Zamiast tego każda klasa materiału i każdy rodzaj operacji ma własną serię z własną geometrią i powłoką.
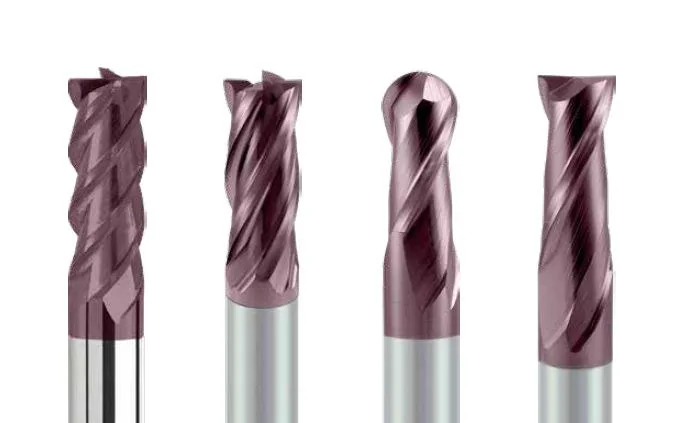
Koń roboczy każdego zakładu: kontury, rowki i kieszenie w stali konstrukcyjnej i żeliwie. Sztywna konstrukcja korpusu i stabilny wymiar przez całą serię.
Dwie wersje: podstawowa do ogólnego frezowania i wysokowydajna na sytuacje, gdy w tym samym czasie cyklu trzeba zdjąć więcej.
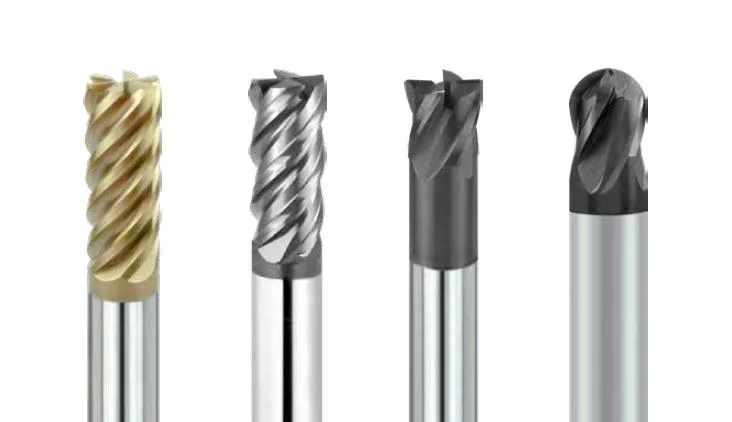
Obróbka materiału twardego bez wcześniejszego odpuszczania detalu. Kilka wersji na różne poziomy twardości — od 35 HRC do 70 HRC — i na różne zadania: ogólne frezowanie, skrawanie z dużymi prędkościami, wykończenie o wysokiej dokładności.
Do operacji wykończeniowych — frezy kuliste z tolerancją promienia w granicach kilku mikronów. Wersja wieloostrzowa o dużym kącie pochylenia linii śrubowej jest do frezowania bocznego, wersja o małym kącie — do frezowania czołowego.
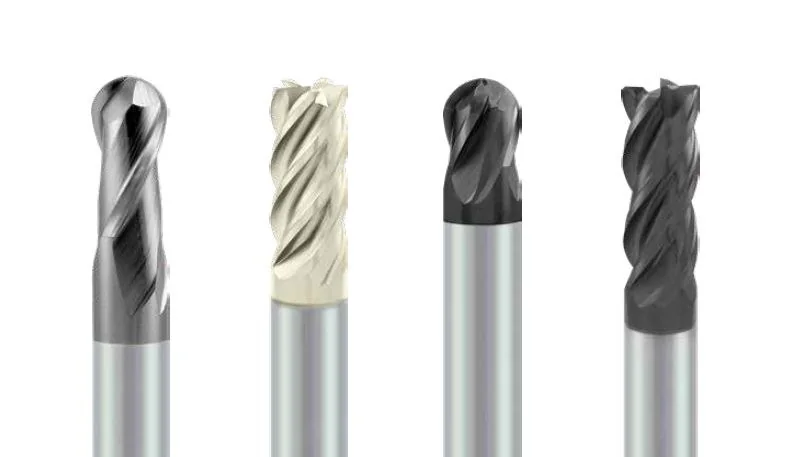
Materiał, który raczej się rozciąga, niż skrawa, i szybko odbiera krawędzi ostrość. Tu właśnie działa nierówna podziałka zębów: narzędzie nie wpada w rezonans, a drgania nie zdążają narosnąć.
W asortymencie jest zarówno wersja wysokowydajna do dużych ubytków materiału, jak i sztywna — do niepewnego mocowania i cienkich ścianek.
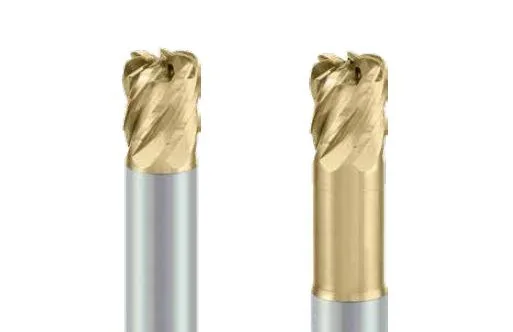
Strategia, w której bierze się małą głębokość skrawania, ale przy bardzo dużym posuwie. Metal schodzi objętościowo, a obciążenie jest skierowane wzdłuż osi wrzeciona — obrabiarka przyjmuje to, przy czym w zwykłym frezowaniu zaczęłaby drgać.
Jest też wersja z centralnym wewnętrznym kanałem chłodziwa — w głębokiej kieszeni wiór nie zostaje w strefie skrawania.
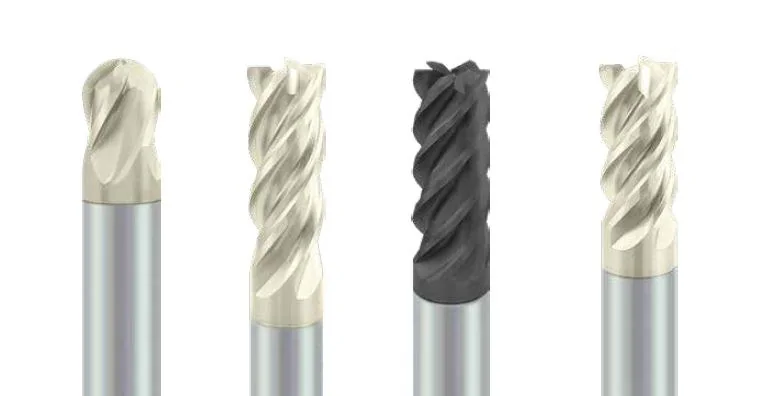
Inconel, tytan, stopy na części turbin — materiały, które nie wybaczają ani nadmiernej prędkości, ani drgań. Zmienna podziałka zębów razem ze zmiennym kątem pochylenia linii śrubowej tłumi drgania od razu w dwóch płaszczyznach.
Konstruowane pod wysokowydajne zbieranie materiału: to, co w tych materiałach zwykle robi się wolno, tutaj idzie szybciej — bez utraty krawędzi.
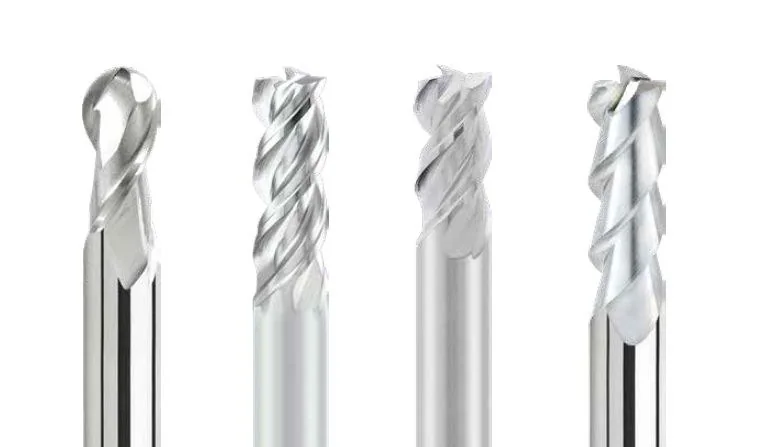
Do aluminium i miedzi — skrawanie z dużymi prędkościami, polerowany rowek i doskonałe odprowadzenie wióra: metal się nie klei, a powierzchnia wychodzi lustrzana bez dalszej obróbki.
Do grafitu — osobna wersja z grubą powłoką diamentową: ścierny pył zjada zwykłe narzędzia w ciągu kilku godzin.
Do CFRP, GFRP i kevlaru — seria zaprojektowana przeciw rozwarstwianiu włókien w miejscu wyjścia krawędzi.
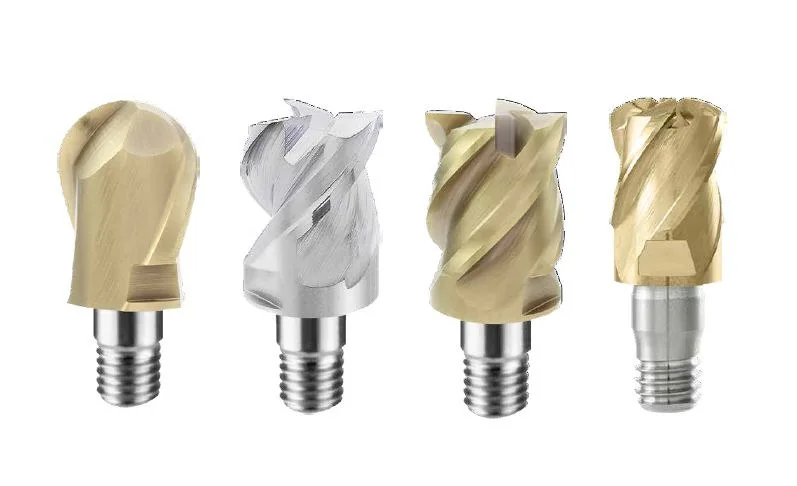
Wymienna głowica z węglika spiekanego na adapterze — bez połączenia lutowanego. Zużywa się wyłącznie część robocza, a nie całe narzędzie: zużycie węglika spada kilkukrotnie w porównaniu z frezem monolitycznym o tej samej średnicy.
Jedno narzędzie daje kilka wysięgów: adaptery o różnych długościach — do zwykłej pracy i do pracy na dużej głębokości. Adapter stalowy jest ekonomiczny, węglikowy trzyma sztywność tam, gdzie stalowy zaczyna się już uginać.
Wersje głowic: kwadratowa, z promieniem naroża, kulista, fazująca.
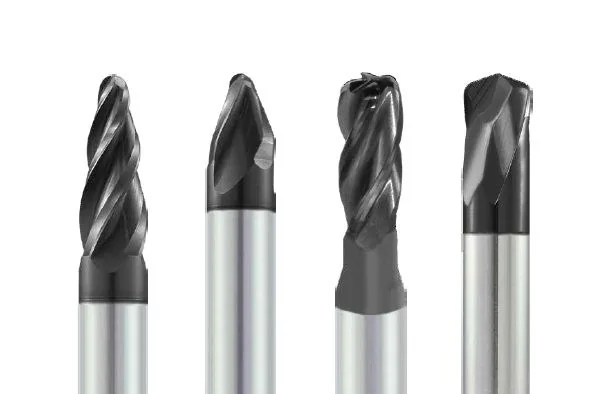
Narzędzia do obrabiarek 5-osiowych. Dzięki dużemu promieniowi formy linia styku z detalem jest znacznie dłuższa niż przy frezie kulistym — większa głębokość skrawania na przejście, mniej kroków bocznych i kilkukrotnie krótszy czas obróbki wykończeniowej.
Powierzchnia wychodzi gładsza, a trwałość jest dłuższa. Formy i tłoczniki, części lotnicze, łopatki turbin i wirniki.
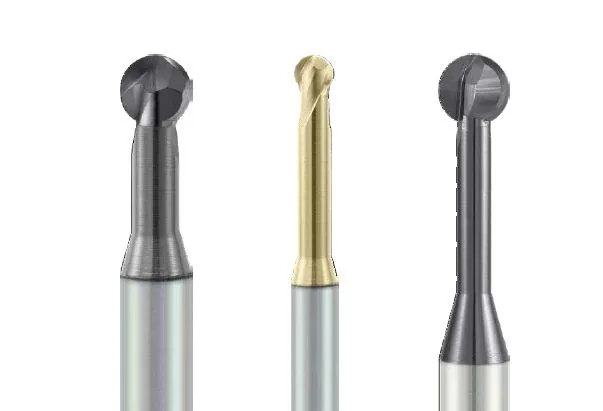
Kula na smukłej szyjce o kącie opasania 220°, 260° albo 300°. Sięga tam, gdzie zwykły frez nie dojdzie: podcięcia, powierzchnie od spodu, promienie wewnętrzne.
Drugie zadanie to usuwanie zadziorów po frezowaniu, szczególnie na ściankach pionowych, gdzie ręczna obróbka zawsze zostawia ślad.
Powłoka
Powłoka decyduje o tym, jak długo pożyje frez. Ta sama geometria z inną powłoką daje w tym samym materiale inną trwałość — czasem dwukrotnie większą.
Dlatego KARASAWA nie ma jednej „firmowej” powłoki na cały katalog, tylko dziewięć: siedem powłok PVD do różnych klas stali i stopów oraz dwie diamentowe powłoki CVD do materiałów ściernych. Powłokę dobiera się razem z serią — od razu dostają Państwo właściwą parę.
| Powłoka | Kolor | Typ | Skład | P | M | K | N | S | H | Gdzie to działa |
|---|---|---|---|---|---|---|---|---|---|---|
| ECOpodstawowa | PVD | TiAlN | ● | ○ | ● | — | — | ○ | Codzienne frezowanie stali i żeliwa. Gdy zadanie jest zwyczajne, a budżet na narzędzia jest liczony. | |
| ECO-Xgładka | PVD | TiAlN | ● | ● | ● | — | ○ | ○ | To samo, ale z gładką powierzchnią powłoki: wiór łatwiej się zsuwa i mniej się klei. Wybór uniwersalny na mieszany zakres prac. | |
| STRONG-Xgładka | PVD | AlTiN | ● | ● | ● | — | — | ○ | Wyższa odporność cieplna. Na sytuacje, gdy prędkość skrawania rośnie, a doprowadzenie chłodziwa do strefy jest ograniczone. | |
| STRONGgładka | PVD | AlTiCrN | ● | ● | ● | — | ● | ○ | Zawarty w niej chrom powstrzymuje utlenianie. Stal nierdzewna, stopy żaroodporne, długie przejścia z wysoką temperaturą w strefie skrawania. | |
| MEGAgładka | PVD | AlTiSiN | ● | ● | ● | — | ● | ● | Najszerszy zakres w linii — jedyna powłoka obejmująca zarówno stopy żaroodporne, jak i stal hartowaną. Zawarty w niej krzem gwałtownie podnosi twardość warstwy. | |
| MEGA-Sgładka | PVD | AlTiXN+ZrN | ○ | ● | ○ | — | ● | — | Wyspecjalizowana do stali nierdzewnej i stopów żaroodpornych. Warstwa cyrkonu działa przeciw nalepianiu materiału ciągliwego na krawędź. | |
| NACOnanokompozytowa | PVD | Nano AlTiSiN | ● | ○ | ● | — | ○ | ● | Warstwa o strukturze nano do materiałów najtwardszych. Tam, gdzie zwykła powłoka wypala się w kilka minut. | |
| DIAMONDdiamentowa | CVD | Diament | — | — | — | ● | — | — | Gruba warstwa diamentowa. Grafit, ceramika, kompozyty — materiały ścierne, które zdejmują każdą powłokę PVD w ciągu jednej zmiany. | |
| DIAMOND-Xdiamentopodobna | CVD | Diamentopodobna | — | — | — | ● | — | — | Bardzo niskie tarcie. Aluminium, miedź, tworzywa — tam, gdzie głównym problemem nie jest zużycie, lecz nalepianie metalu na krawędź. |
Drobiazg, który oszczędza czas w narzędziowni: każda powłoka ma własny kolor. Fioletowy to seria podstawowa, ciemny — żaroodporna, złoty — uniwersalna MEGA, niebieski — do materiałów hartowanych, czarny — diamentowa. Magazynier rozróżnia serie na pierwszy rzut oka, bez zaglądania do dokumentu dostawy.
Podsumowanie
Dziewięć serii i dziewięć powłok to nie kwestia objętości katalogu. To trzy konkretne rzeczy.
Stal, nierdzewna, aluminium, materiał hartowany, grafit, praca 5-osiowa — wszystko w jednym cenniku i na jednym dokumencie dostawy. Mniej faktur, mniej telefonów, mniej osób do przypilnowania.
Serię i powłokę dobiera się razem. Nie trzeba rozstrzygać, którą z dziewięciu powłok zamówić — dostają Państwo gotowe połączenie pod swój materiał.
Popularne pozycje trzymamy w magazynie. Najdroższy frez to nie ten, który dużo kosztuje, tylko ten, którego nie ma, gdy obrabiarka już stoi.
