Wiertła monolityczne z węglika spiekanego i nawiercanie
Siedem serii pod konkretne zadania: wiercenie ogólne, stal nierdzewna i tytan, stal hartowana, wiercenie i kalibrowanie rowkiem prostym, płaskie dna, nawiercanie. Głębokości od 3D do 50D bez wycofywania narzędzia na każdym kroku.
Odpowiadamy w ciągu dnia roboczego. Nie ma minimum zamówienia.
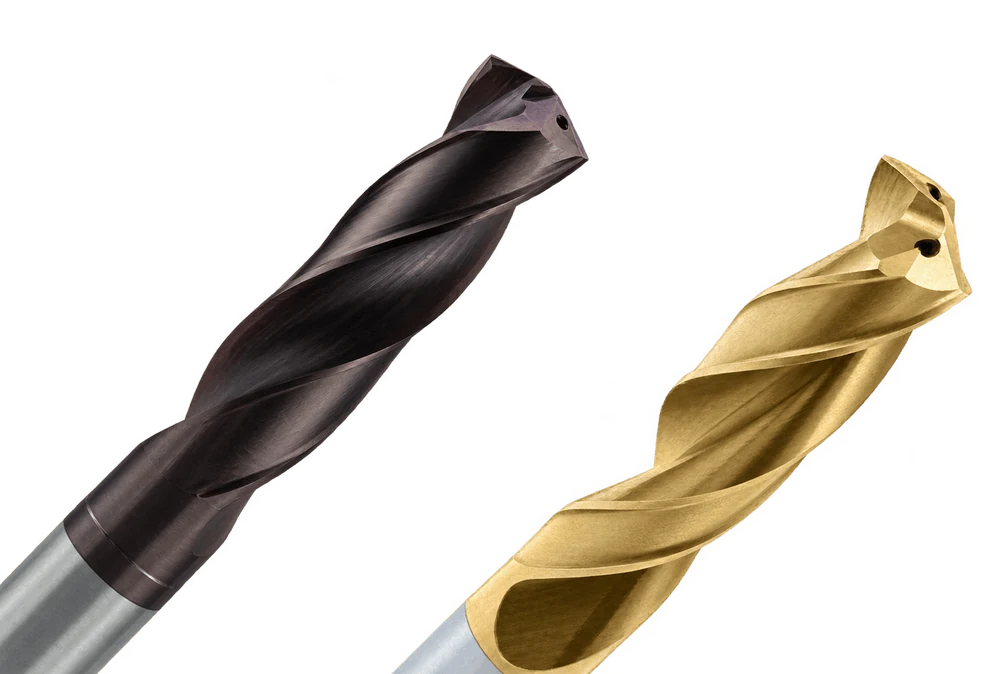
Typoszereg
Wiertło pracuje w zamkniętym otworze: wiór nie ma dokąd pójść, ciepło nie ma dokąd odpłynąć, a punkt na wierzchołku stożka skrawającego ma zerową prędkość skrawania. Dlatego nie istnieje „uniwersalne” wiertło do wszystkich materiałów — każda klasa ma własną serię z własnym kątem wierzchołkowym, własną linią śrubową i własną powłoką.
Główna seria zakładu: stal konstrukcyjna i stopowa, żeliwo, stal nierdzewna. Sztywna geometria korpusu trzyma oś otworu, a samocentrujący wierzchołek 140° wchodzi w materiał bez wcześniejszego nakiełkowania.
DPC — wewnętrzne doprowadzenie chłodziwa, od 3D do 30D. DPN — zewnętrzne, od 3D do 50D. Innymi słowy: jedna seria obsługuje i otwór przelotowy w płycie 10 mm, i głęboki kanał chłodzący w formie.
Materiały, które raczej się rozciągają, niż skrawają: austenityczna nierdzewna umacnia się tuż pod krawędzią, a tytan i stopy niklu zatrzymują ciepło w strefie skrawania, bo prawie go nie odprowadzają.
Odpowiedzią jest ostra geometria o minimalnym zaokrągleniu krawędzi i nanowarstwowa powłoka o temperaturze pracy do 1200 °C. Krawędź skrawa, zamiast gnieść; wiór nie zgrzewa się z rowkiem.
Wiercenie w detalu po obróbce cieplnej — bez odpuszczania, bez drążenia elektroerozyjnego i bez „nawiercimy przed hartowaniem”. Mały kąt pochylenia linii śrubowej daje grubszy rdzeń i krawędź mocniejszą na ściskanie: dokładnie tak przenoszone jest obciążenie w materiale twardym.
Typowe zadanie to otwory pod kołki i wyrzutniki w już zahartowanej formie, gdy konstruktor zmienił zdanie po obróbce cieplnej.
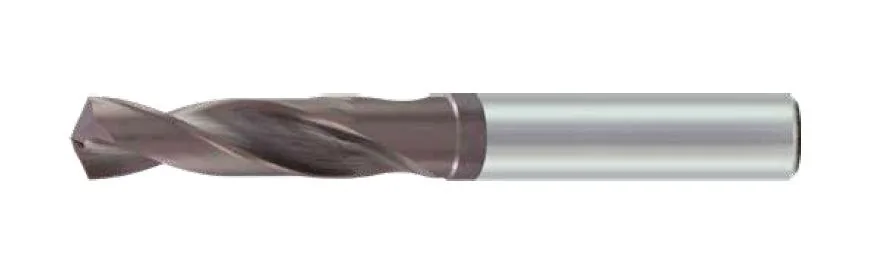
Robocze wiertło na dział utrzymania ruchu i do małych serii: stal, nierdzewna, żeliwo, aluminium — jednym narzędziem, bez dobierania serii pod każdy detal. Kąt 130° daje łagodniejsze wejście w materiał na mniej sztywnej obrabiarce.
To świadomie wariant ekonomiczny. Gdy seria idzie w jednym i tym samym materiale, DP albo DM dadzą więcej.
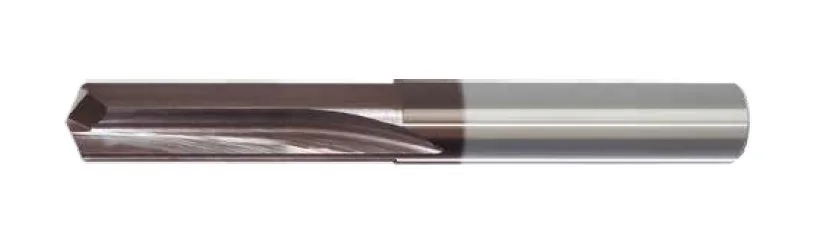
Rowek prosty zamiast śrubowego: wiertło samo nie wciąga się w otwór i nie wyrywa materiału przy wyjściu. Do żeliwa, brązu, mosiądzu i tworzyw, gdzie wiertło kręte zostawia wyłamaną krawędź po stronie wyjścia.
Wierci i kalibruje w jednym przejściu — otwór wychodzi z jakością powierzchni bliską rozwiercaniu, bez osobnej operacji.
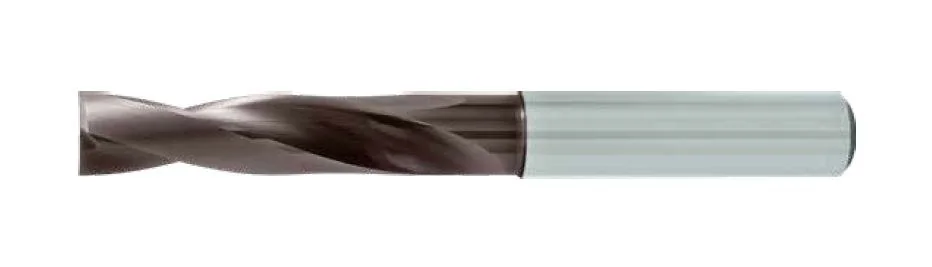
Do zadań, w których zwykłe wiertło ucieka: wejście w powierzchnię pochyłą lub wypukłą, wiercenie w istniejący otwór, pół otworu na styku dwóch detali, kanały przecinające się pod kątem.
Płaski wierzchołek nie ma z czego się ześlizgnąć — narzędzie zaczyna skrawać od razu całą krawędzią. Dno otworu wychodzi płaskie, bez stożka: pod oporową powierzchnię, pod uszczelnienie, pod płaskie dno kieszeni.
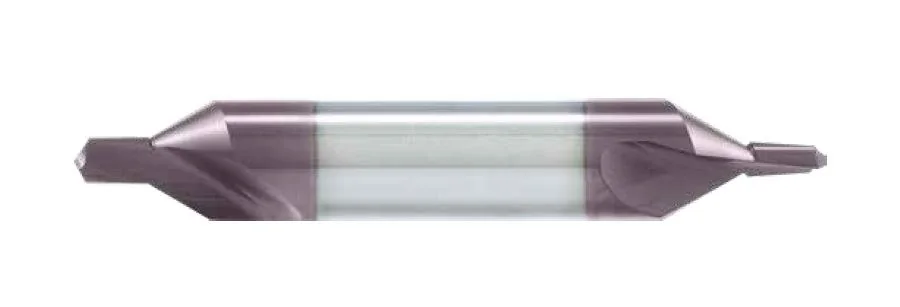
Nawiercanie węglikiem zamiast stali szybkotnącej: sztywniejszy wierzchołek nie ucieka po powierzchni i daje nakiełek, z którego główne wiertło pójdzie prosto. Na obrabiarce CNC to różnica między otworem w tolerancji położenia a otworem „gdzieś obok”.
Dwa kąty pogłębienia — 60° do nakiełków przy pracy w kłach oraz 90° pod fazkę gotową na gwint metryczny.
Jeśli otwór ma być w pasowaniu H7, po wierceniu następuje rozwiercanie. Rozwiertaki z węglika spiekanego z rowkiem prostym i śrubowym mają własny dział.
Powłoka
Przy wierceniu powłoka ma większe znaczenie niż w jakiejkolwiek innej operacji. Krawędź siedzi w zamkniętym otworze, ciepło nie ma dokąd odpłynąć, a wiór przy wychodzeniu trze o rowek na całej jego długości. Goła krawędź węglikowa w stali nierdzewnej poddaje się w kilka minut.
Dlatego asortyment KARASAWA nie ma jednej „firmowej” powłoki na cały katalog, tylko całą gamę: od ekonomicznego wielowarstwowego TiAlN po nanowarstwowy AlTiSiN o temperaturze pracy 1200 °C. Powłokę dobiera się razem z serią — dostają Państwo gotową parę, a nie zestaw do wyboru.
| Powłoka | Kolor | Skład | Twardość HV0,05 | Temp. pracy | Wsp. tarcia | Struktura | Gdzie to działa |
|---|---|---|---|---|---|---|---|
| ECOpodstawowa | TiAlN | 2800–3100 | 800–900 °C | 0,4–0,5 | wielowarstwowa | Serie DG i CC. Codzienne wiercenie w stali, żeliwie i aluminium przy umiarkowanych parametrach. Gdy zadanie jest zwyczajne, a wydatki na narzędzia są liczone. | |
| ECO-Xgładka | TiAlN | 2800–3100 | 800–900 °C | 0,3–0,4 | wielowarstwowa | Ta sama chemia, ale z polerowaną powierzchnią: tarcie jest niższe mniej więcej o jedną czwartą. W głębokim otworze to przesądza sprawę — wiór idzie rowkiem w górę, zamiast się w nim ubijać. Serie DP, DK i DF. | |
| MEGAnanowarstwowa | AlTiSiN | 3500–3800 | 1100–1200 °C | 0,3–0,4 | nano, wielowarstwowa | Zawarty w niej krzem podnosi twardość warstwy o mniej więcej jedną czwartą, a górną granicę temperatury pracy o 300 °C. Stal nierdzewna, tytan, stopy niklu, stal hartowana: serie DM i DH. |
Jak to czytać w praktyce. Różnica między ECO a ECO-X nie polega na odporności na zużycie, tylko na tym, jak schodzi wiór: ta sama geometria z gładką powłoką pozwala wejść głębiej bez wycofywania narzędzia. Różnica między ECO-X a MEGA to górna granica temperatury: dopóki strefa skrawania pozostaje poniżej 900 °C, działają obie; powyżej zostaje już tylko MEGA.
Dobór
Tabela do wierteł monolitycznych z węglika spiekanego przy tolerancji otworu w zakresie 0…+0,1 mm. Pierwsza kolumna to zalecenie główne, druga — działająca alternatywa, jeśli pierwszej nie ma w magazynie albo obrabiarka jest mniej sztywna.
| Grupa materiału | Przykłady | Zalecenie pierwsze | Zalecenie drugie | Uwaga |
|---|---|---|---|---|
| Pstal | S235, C45, 42CrMo4, staliwo | DP · ECO-X | DM · MEGA | Przypadek podstawowy. DM bierze się wtedy, gdy stal jest stopowa, a ciepła w strefie skrawania jest za dużo. |
| Mnierdzewna | AISI 304, 316, 321, duplex | DM · MEGA | DP · ECO-X | Umocnienie materiału pod krawędzią. Nie zmniejszać posuwu „dla bezpieczeństwa” — to właśnie mały posuw zabija wiertło w stali nierdzewnej. |
| Kżeliwo | Żeliwo szare, sferoidalne i ciągliwe | DP · ECO-X | DM · MEGA | Do otworów przelotowych z wymaganiem na krawędź wyjścia — DK z rowkiem prostym. |
| Naluminium, mosiądz | Aluminium 2024, AlSi, brąz, mosiądz, miedź | DG · ECO | — | Głównym problemem nie jest zużycie, tylko nalepianie. Utrzymywać duży posuw i nie dopuszczać, by wiór został w rowku. |
| Sżaroodporne, tytan | Inconel, Ti-6Al-4V, Hastelloy | DM · MEGA | DH · MEGA | Zmniejszenie prędkości skrawania tu działa, zmniejszenie posuwu nie. Chłodzenie wewnętrzne wskazane od 3D wzwyż. |
| Hstal hartowana | Stal narzędziowa po obróbce cieplnej | DH · MEGA | — | Sztywne mocowanie i minimalny wysięg. Bicie powyżej 0,02 mm przesądza o losie wiertła szybciej niż parametry skrawania. |
W obrębie serii wybiera się następnie wersję: wewnętrzne lub zewnętrzne doprowadzenie chłodziwa oraz głębokość w średnicach — 3D, 5D, 7D i dalej.
Podsumowanie
Otwór rzadko jest celem samym w sobie — wierci się go po to, żeby nacięć gwint, osadzić kołek albo przepuścić olej. Koszt błędu na tej operacji jest zawsze wyższy niż koszt samego wiertła: detal przeszedł już wcześniejsze operacje.
Nawiercanie, wiercenie, rozwiercanie i płaskie dna obsługuje jeden asortyment. Jeden cennik, jeden dokument dostawy, jedna osoba do uzgadniania terminów.
Nie trzeba rozstrzygać, jaką powłokę zamówić do stali nierdzewnej, a jaką do żeliwa. Seria przychodzi z właściwą powłoką — decyzja zapadła na etapie katalogu.
Popularne średnice trzymamy w magazynie. Najdroższe wiertło to nie to, które dużo kosztuje, tylko to, którego nie ma w dniu, gdy detal staje w produkcji.
