Zapichování a upichování
Zapichování a upichování je jediná soustružnická operace, při které nástroj jede do vlastního řezu a nemá kam poslat třísku. Destička široká tři milimetry nese celou řeznou sílu a držák nemá žádnou rezervu tuhosti. Vyhrává tu proto ne „univerzální“ nástroj, ale přesně sladěná dvojice držák–destička.
Odpovídáme během pracovního dne. Minimální objednávka není.
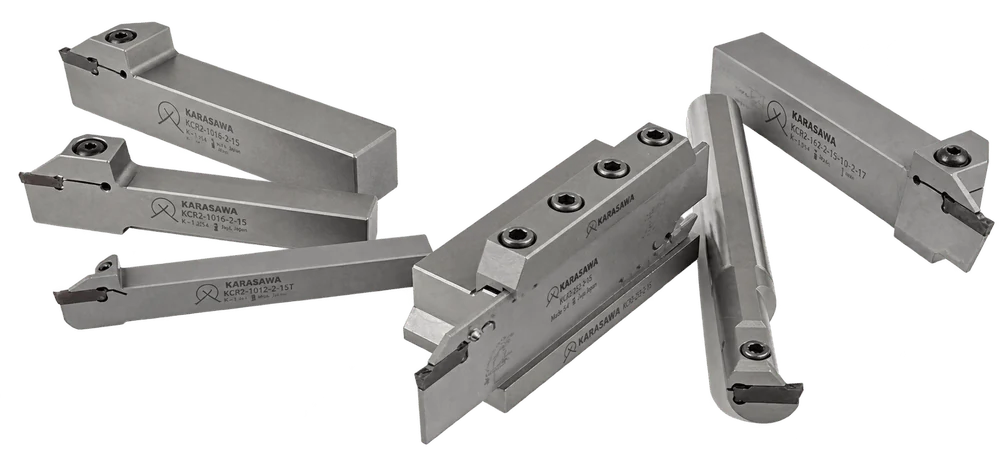
Nástroje podle použití
Zápich může být vnější, vnitřní nebo v čele a upichování závisí na tom, jak hluboko je nutné jít do těla obrobku. To jsou čtyři různé geometrické úlohy a každou pokrývá vlastní rodina držáků. Jedno mají společné: samosvorné lůžko — destičku drží pružnost samotného držáku, bez upínacího šroubu, pro který v řezu širokém tři milimetry prostě není místo.
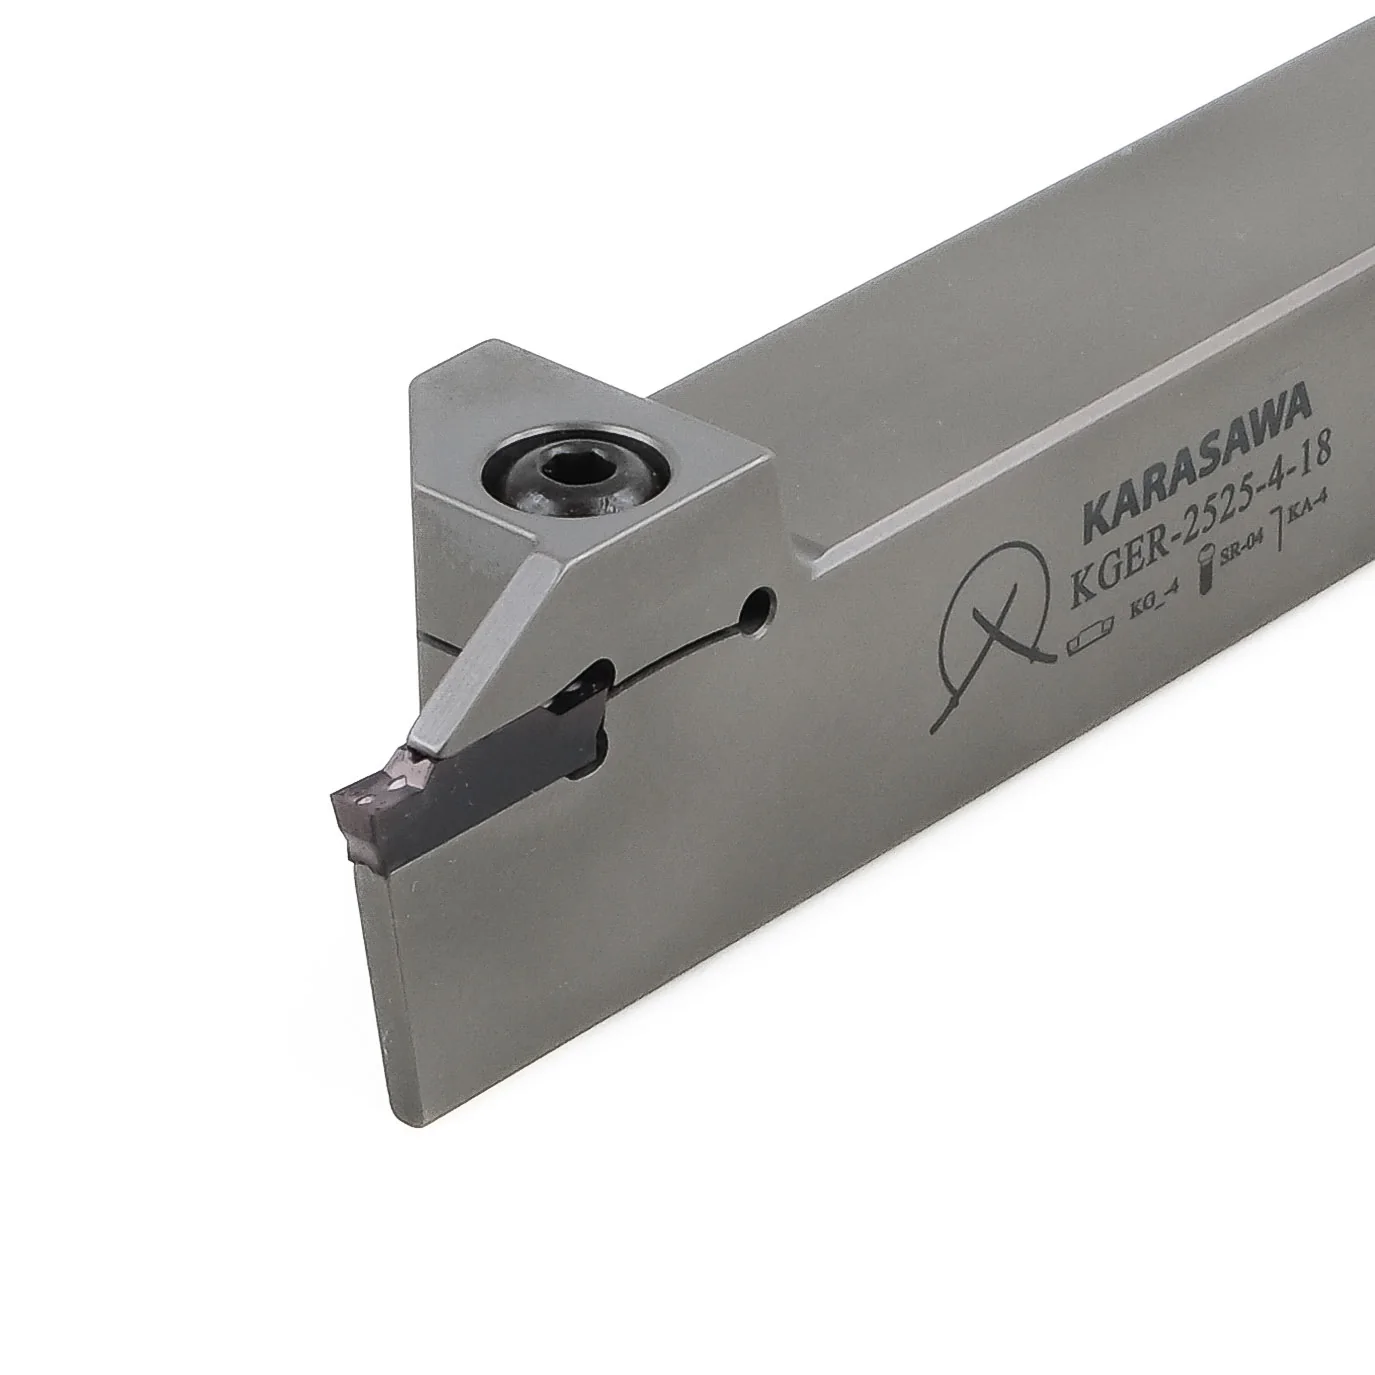
Čtvercová stopka s destičkou vysazenou stranou od tělesa. Tažný kůň sekce: zápich pro pojistný kroužek, zarovnání osazení, upíchnutí hotového dílu z tyče.
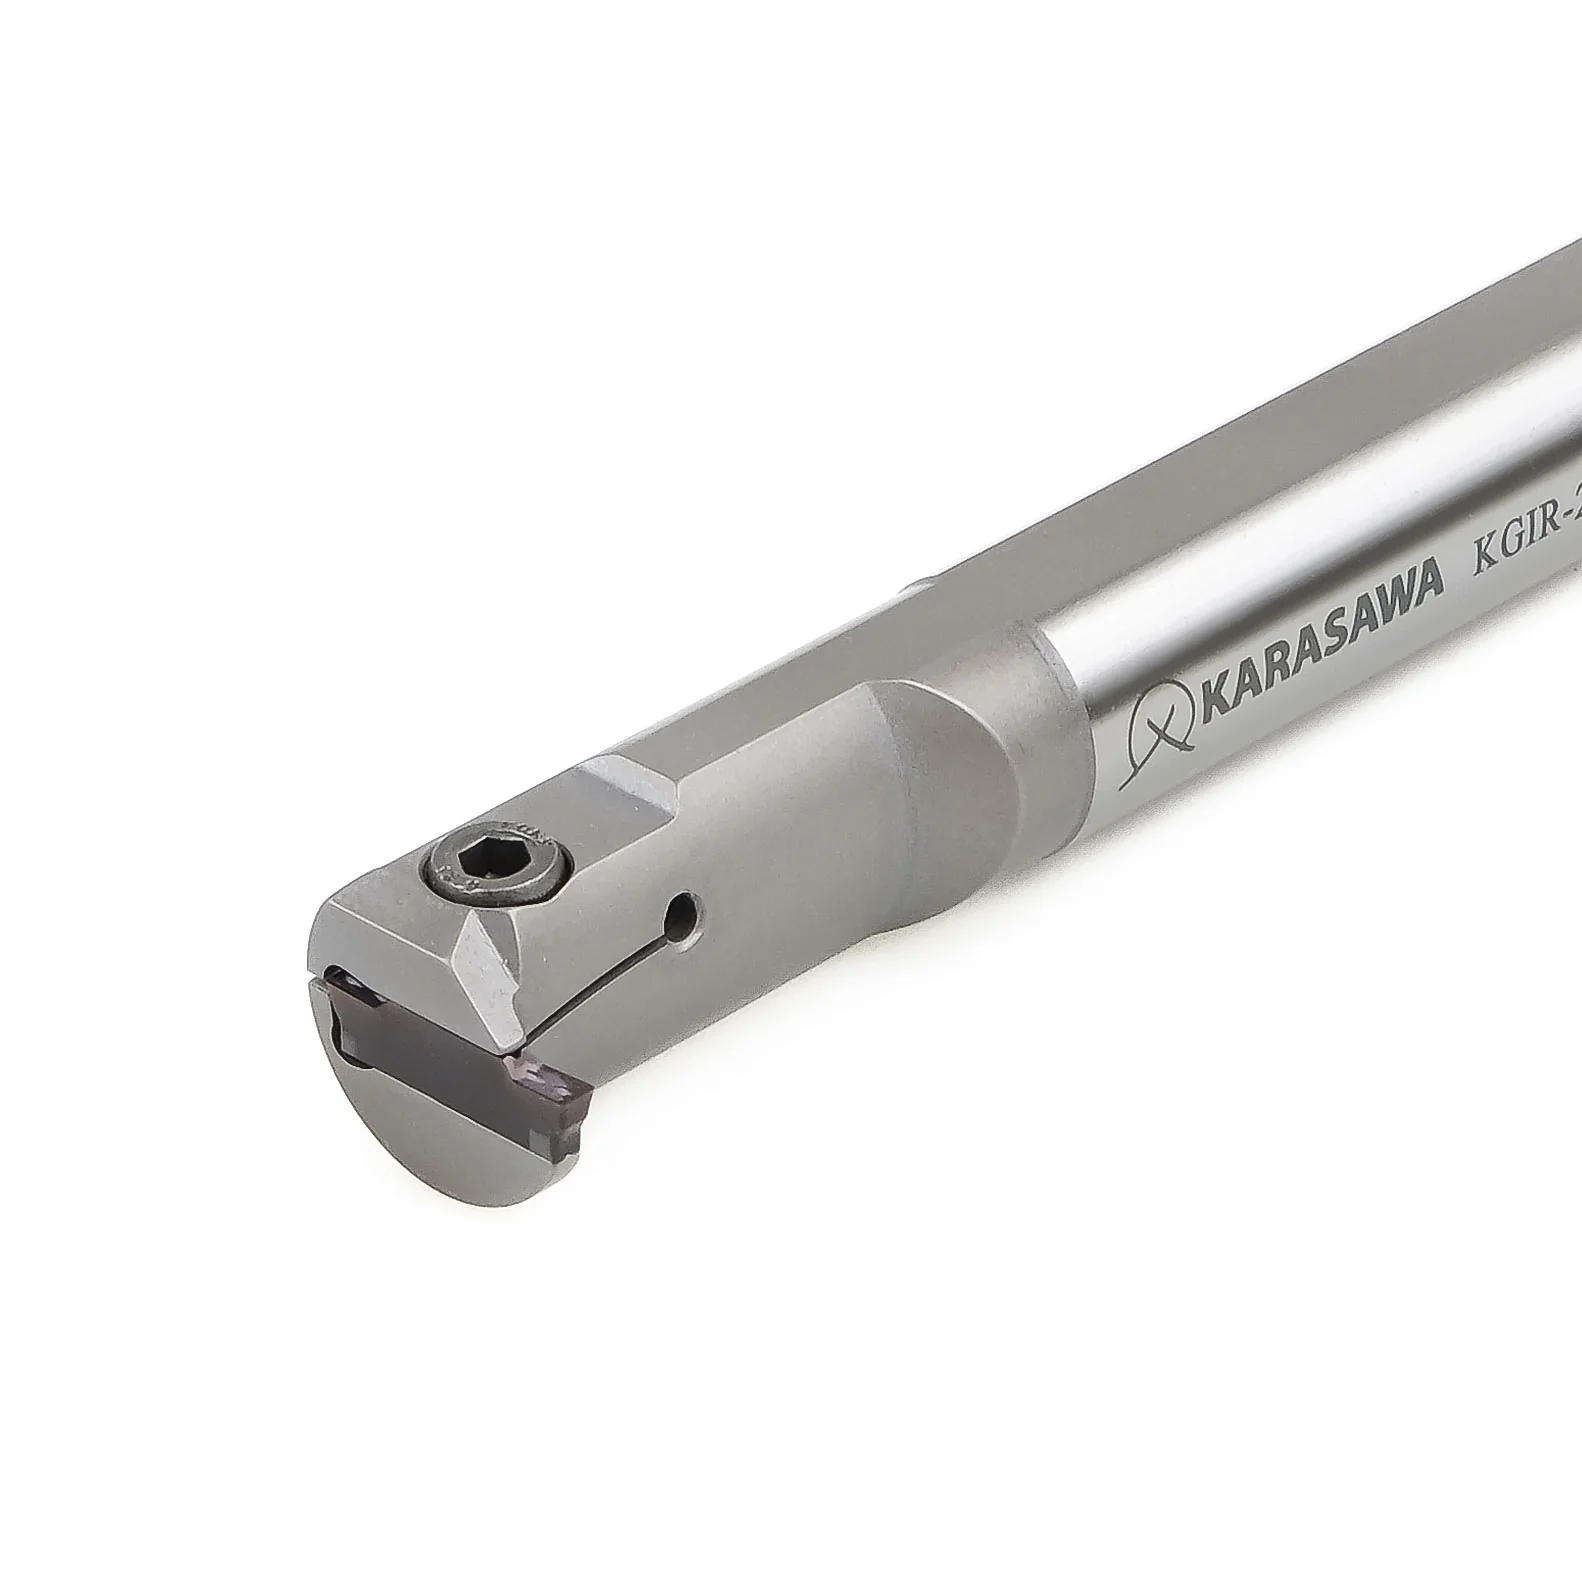
Kulatá tyč s řeznou hlavou na konci. Zápichy pro pojistné kroužky a těsnění uvnitř díry — tam, kde běžný nástroj fyzicky nelze otočit.
Řezná část je zakřivená do oblouku. Zápich se řeže do čela dílu — pro těsnění, labyrint, uložení ložiska. Zakřivení tělesa se volí podle konkrétního rozsahu průměrů.
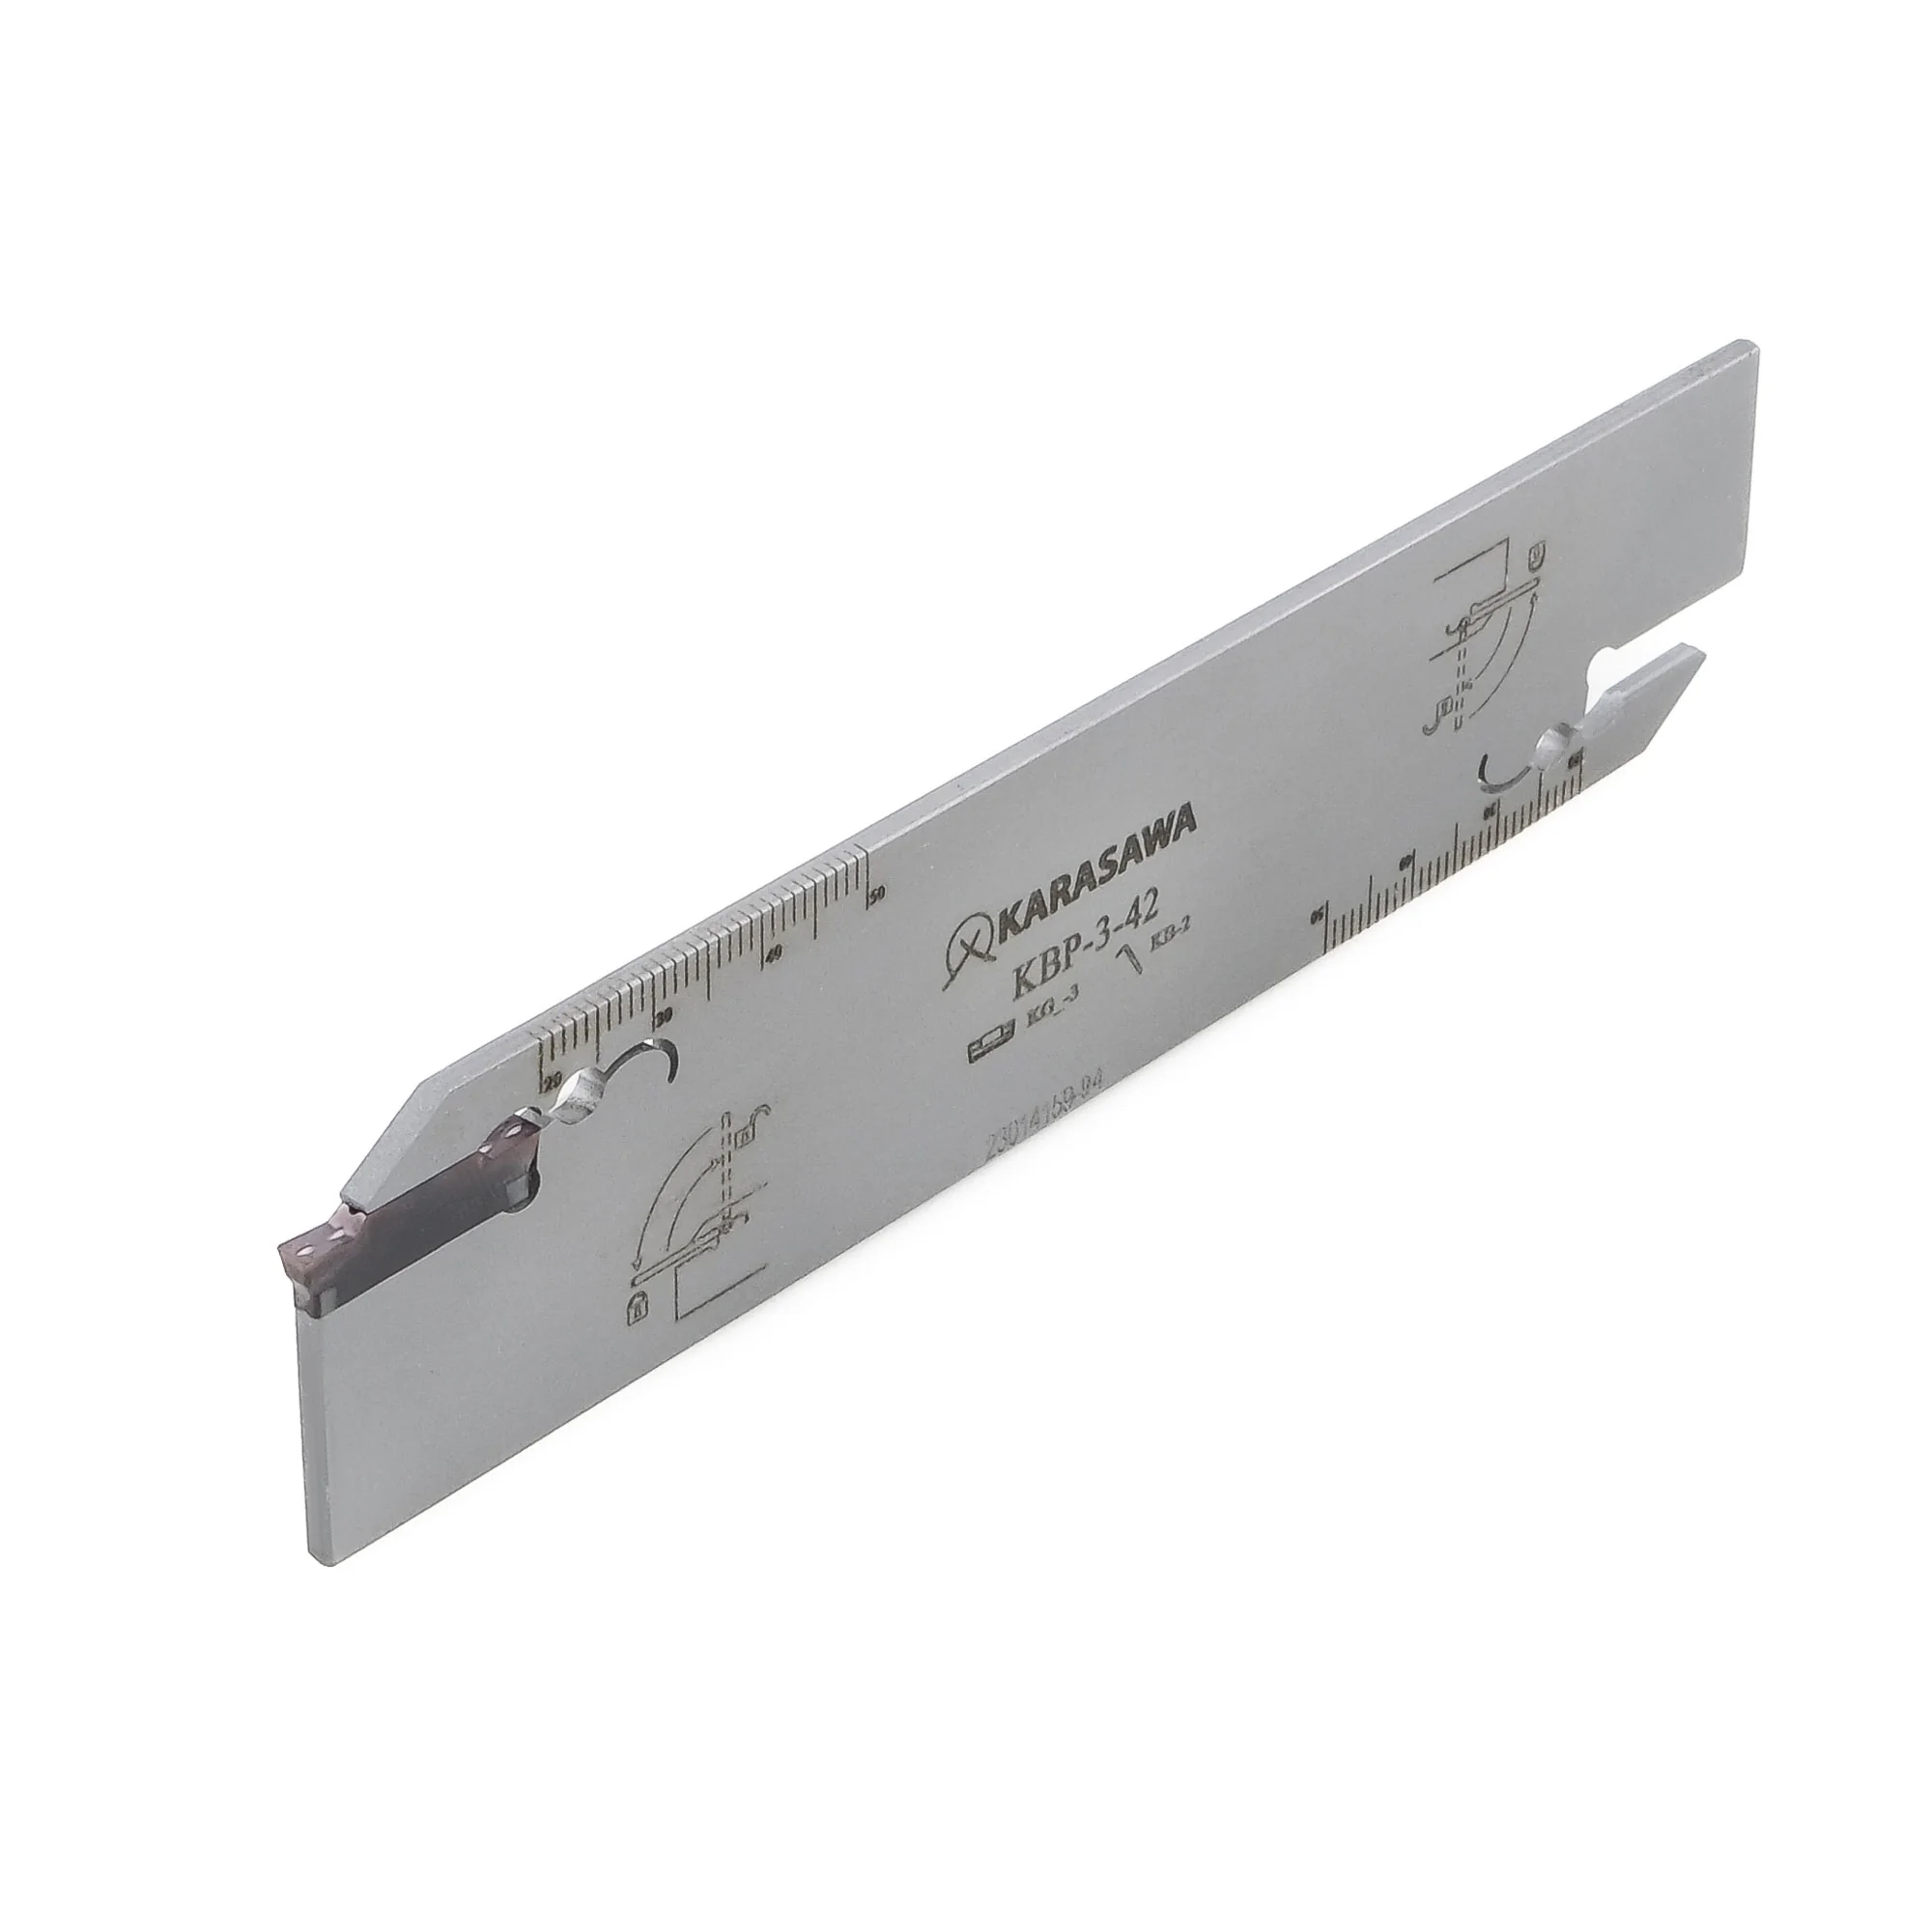
Plochý nůž se dvěma lůžky destiček, upnutý v těžkém blokovém držáku. Klasika upichování z tyče: tuhost tam, kde je potřeba, a minimální průřez tam, kde překáží.
KBP — šířka destičky a výška nože jsou v označeníKBH — podle velikosti nožového bloku| Rodina držáků | Co dělá na dílu | Stopka | Šířka řezu | Hloubka | Kdy sáhnout právě po tomhle |
|---|---|---|---|---|---|
| Vnější obrábění | |||||
| KGER / KGELzapichování a upichování, pravé a levé | Zápichy na válcové ploše, zarovnání osazení, upíchnutí dílu z tyče | 12×12 … 32×32 | 1.5–8 mm | 10–32 mm | Univerzální volba pro provoz. Jeden držák pokryje zapichování i upichování, pokud se průměr tyče vejde do hloubky |
| KGE…Rzesílené provedení | Hluboké upichování s větším vyložením destičky | 20×20 · 25×25 | 3–4 mm | up to 28 mm | Pro případ, kdy běžné těleso už na hloubku nedosáhne, ale na nůž je ještě brzy |
| KGE…STSwiss Type | Zapichování a upichování na soustruzích s posuvným vřeteníkem | 12×12 · 16×16 | 2–3 mm | 12–16 mm | Malý přesný díl z kleštiny: krátké vyložení, nízká osová výška, tenké stěny |
| KGE…Hchlazení skrz nástroj | Upichování a hluboké zapichování s emulzí přiváděnou přímo do řezu | 20×20 · 25×25 | 3–5 mm | 20–25 mm | Nerez, titan, žáruvzdorné slitiny a každý hluboký zápich, ze kterého tříska sama nevyleze |
| Vnitřní a čelní obrábění | |||||
| KGIR / KGILvnitřní zapichování | Zápich pro pojistný kroužek, těsnění nebo výběh závitu uvnitř díry | Ø16 … Ø40 | 2–5 mm | 4–12 mm | Minimální průměr díry určuje tyč, ne naopak. Délky 150–300 mm — podle toho, jak hluboko zápich leží |
| KGEFR / KGEFLčelní zapichování | Kruhový zápich v čele — pro těsnění, labyrint, uložení | 25×25 · 32×32 | 3–8 mm | 17–45 mm | Objednává se pro konkrétní rozsah průměrů: těleso je zakřivené do oblouku a na nesprávném průměru narazí do stěny zápichu |
| Upichování nožem | |||||
| KBP + KBHnůž a blokový držák | Upichování tyčí velkého průměru, sériová práce s podavačem tyčí | blok 25 mm | 2–4 mm | podle výšky nože | Pro případ, kdy je nutné jít hlouběji, než dovolí plné těleso, a přitom nerozšířit řez — každý milimetr navíc je kov proměněný v třísky |
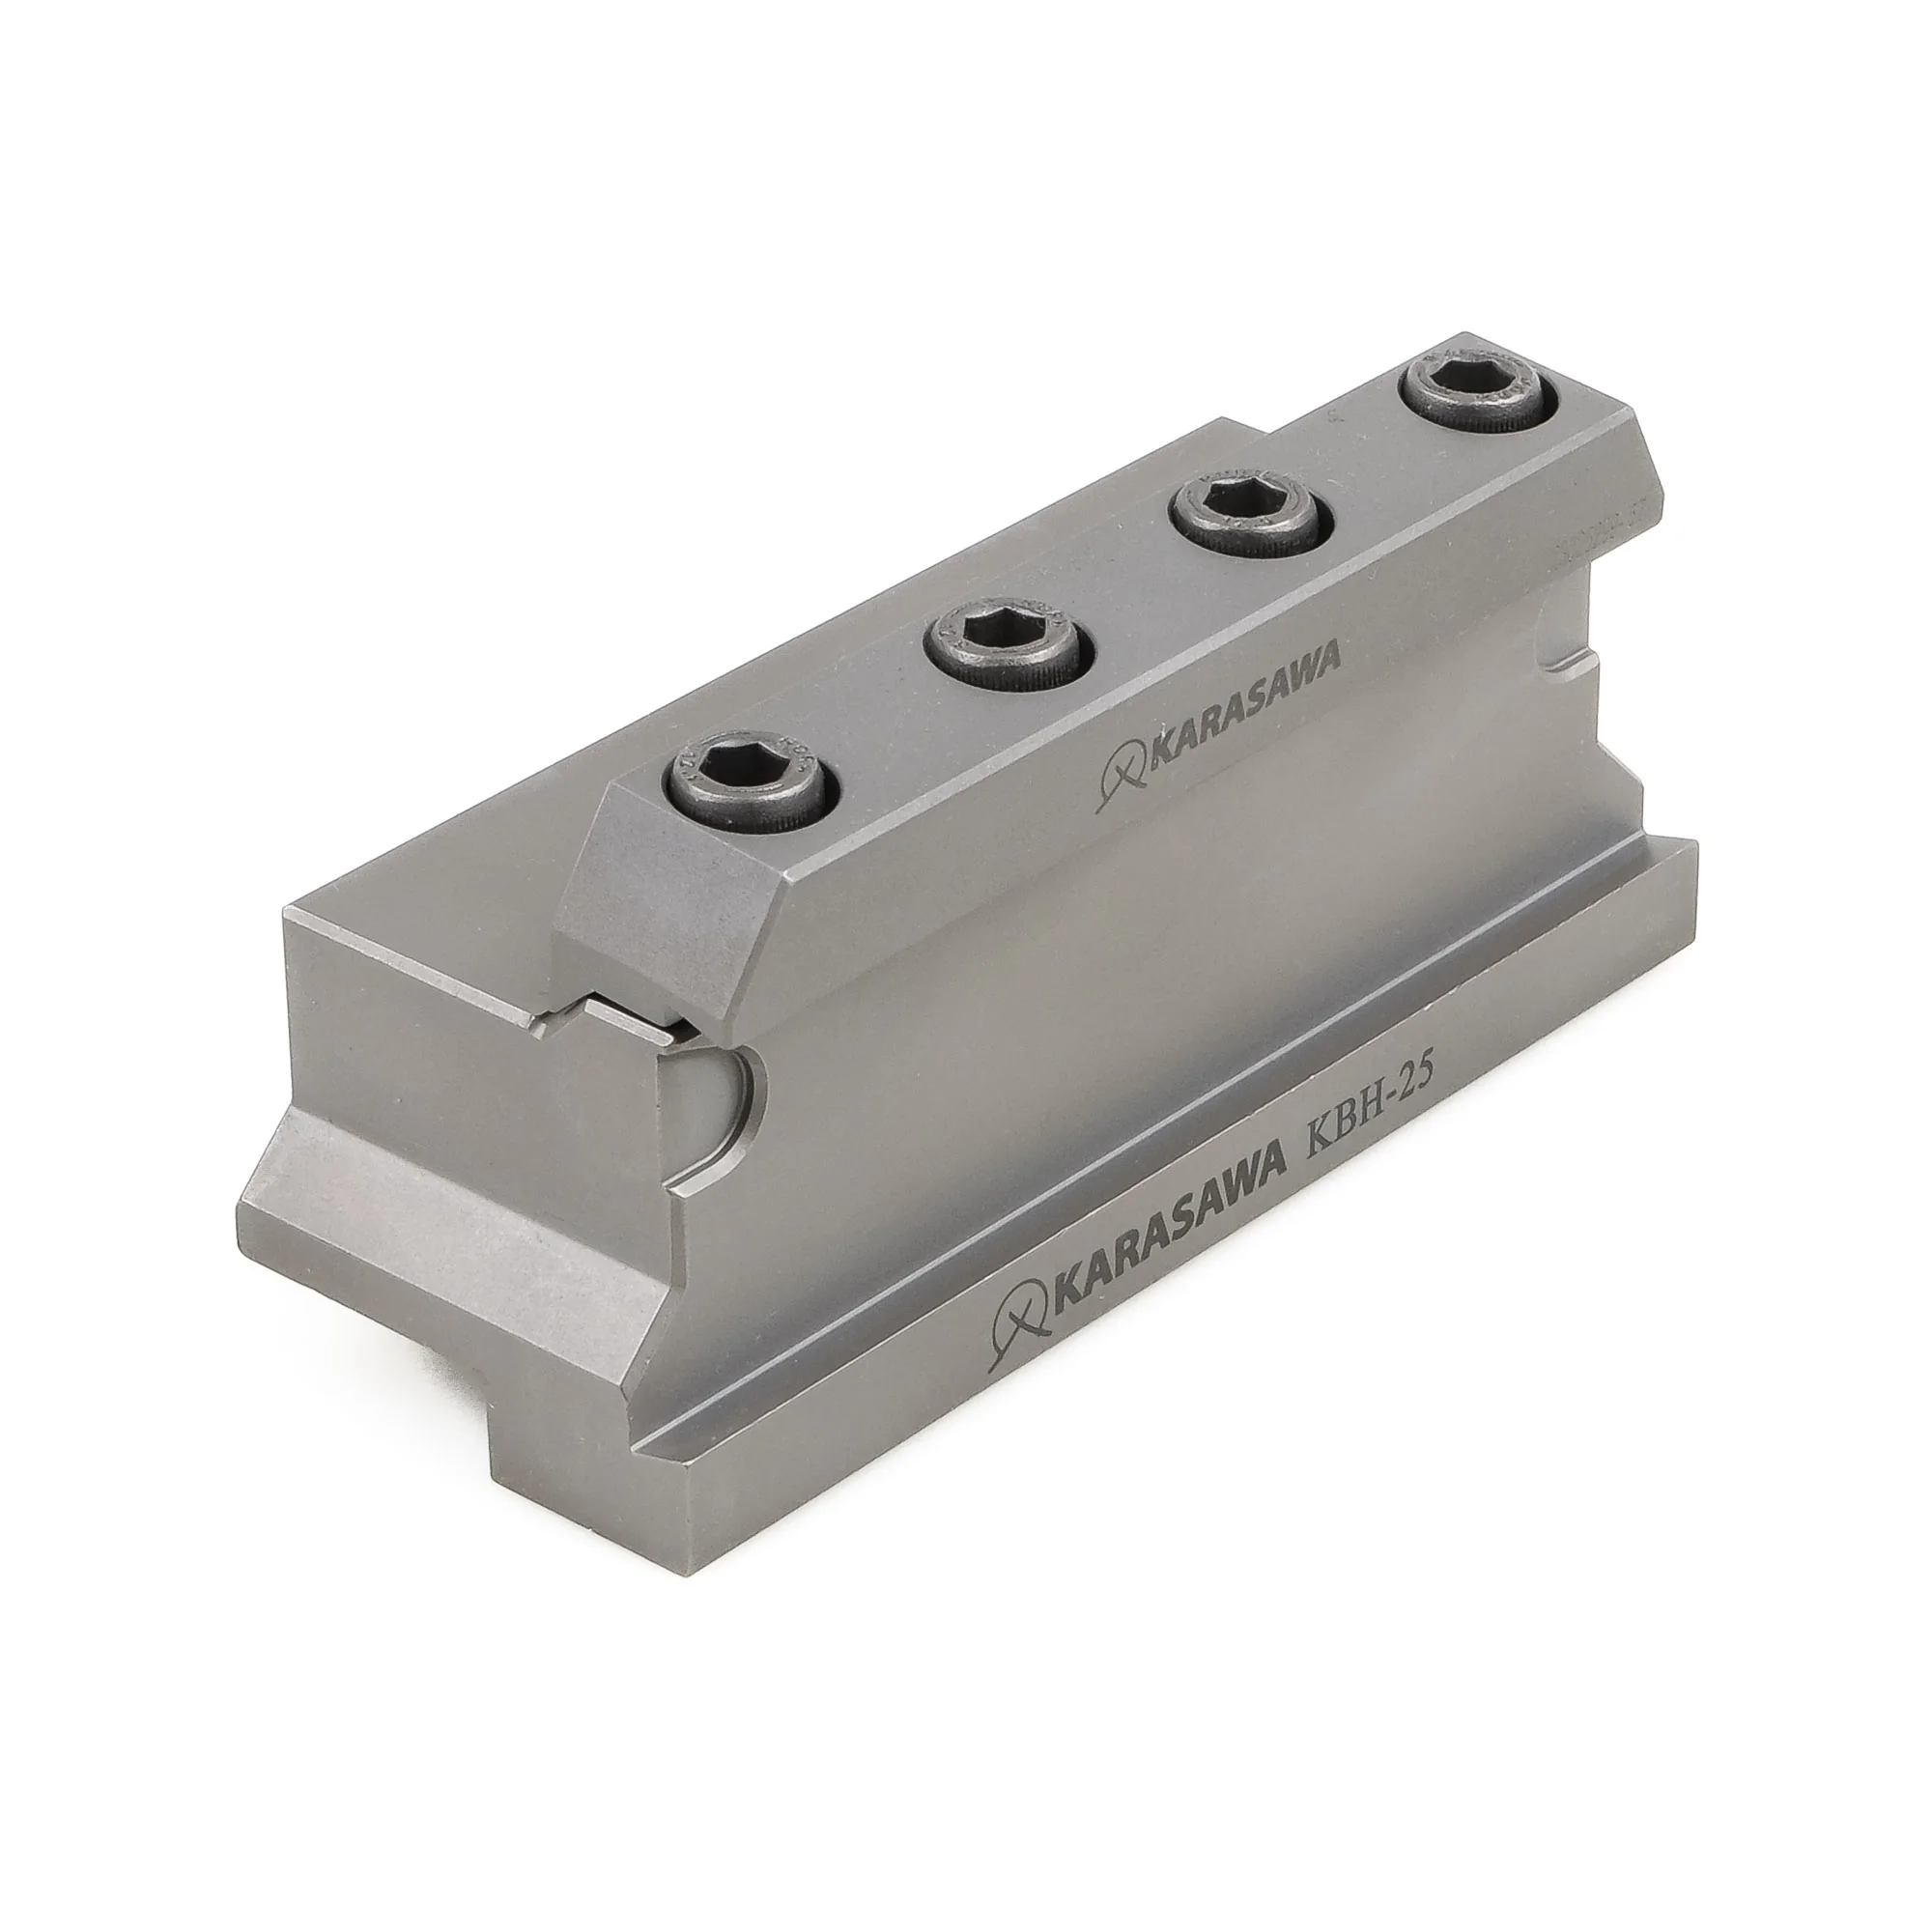
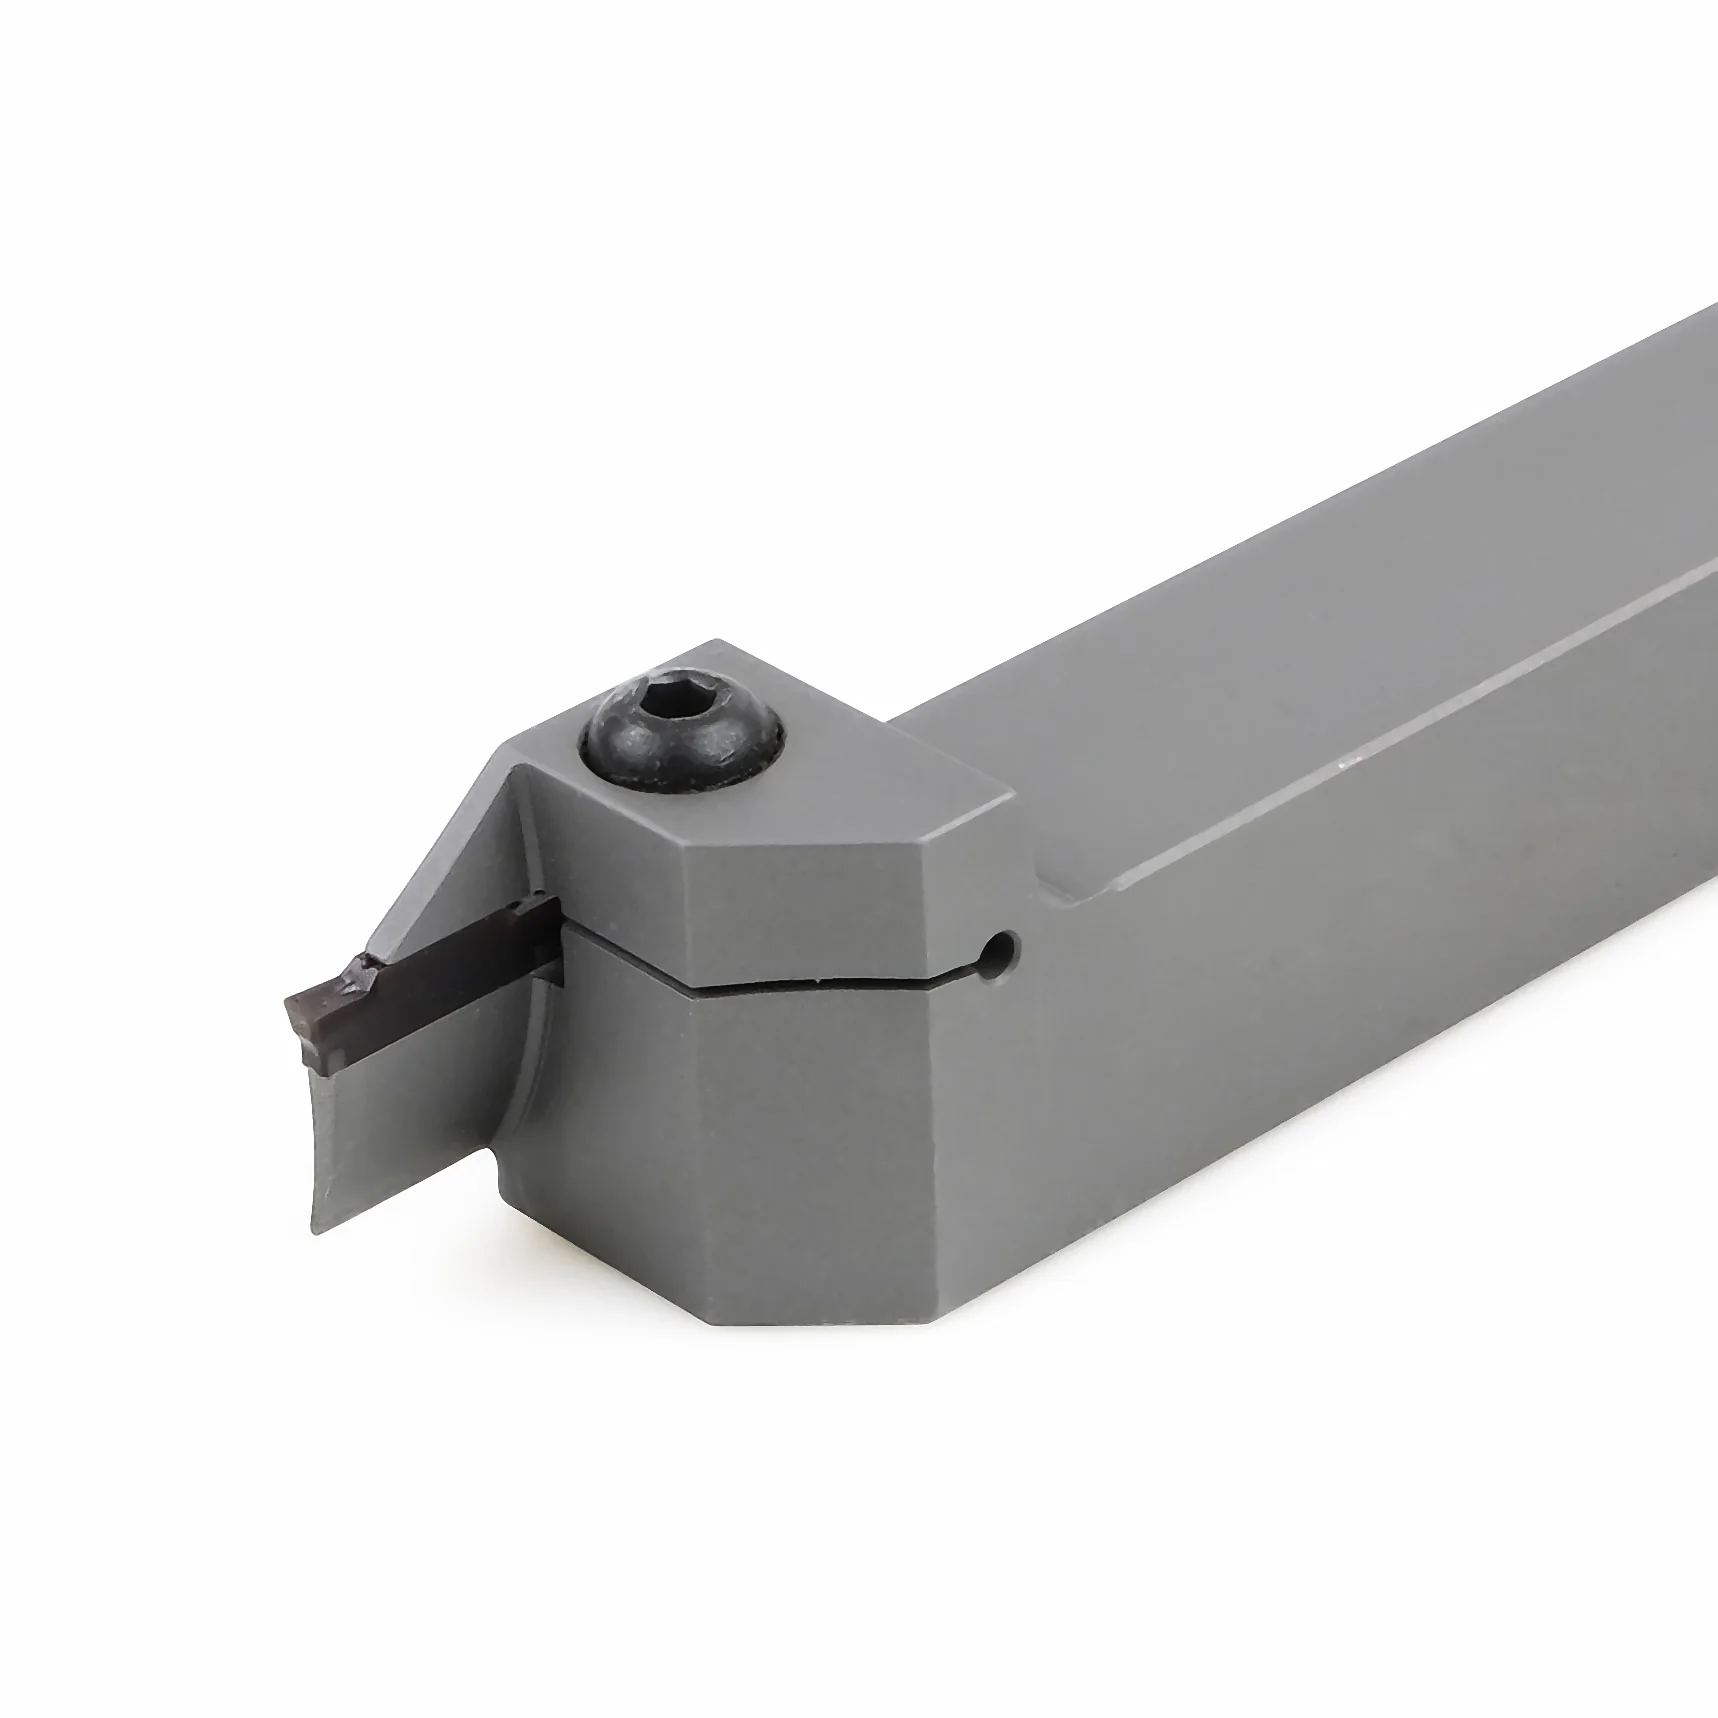
Plný upichovací držák má přirozený limit: aby šel hlouběji, musí buď destička vyčnívat dál od tělesa, nebo musí být řez sám širší. Obě cesty jsou špatné. Nůž řeší problém jinak — odděluje funkce. Těžký blokový držák KBH bere veškerou tuhost na sebe a upíná se do nožové hlavy jako běžný držák. Štíhlý nůž KBP nese jen destičku a jeho průřez může zůstat minimální, protože ohyb přebírá blok.
V praxi to znamená tohle. Šířka řezu zůstává 2–3 mm i u velkého průměru tyče — kov, který by zapichovací držák proměnil v třísky, zůstává součástí dílu. Vyložení nože z bloku je stavitelné: u štíhlého dílu je nůž zasunutý téměř úplně a pracuje s maximální tuhostí, u velkého se vysune přesně tak, jak je potřeba.
Dva drobné detaily, kterých si člověk všimne až v dílně. Za prvé má nůž dvě lůžka — na každém konci jedno: vylomí se břit, povolíte blok, otočíte nůž a jedete dál. Za druhé je na obou stranách tělesa vyznačena milimetrová stupnice spolu s piktogramy typu destičky a klíče — vyložení se nastaví podle rytiny, ne podle úchylkoměru a paměti obsluhy.
Destičky
Zapichovací destička KARASAWA je popsána třemi věcmi: řadou (KGN — zapichování a běžné upichování, KGR — jen upichování), šířkou v milimetrech a písmenem geometrie. Nejdůležitější je písmeno: určuje utvařeč třísky, tedy jak se tříska stočí a jestli vůbec opustí řez. V úzkém zápichu nemá tříska kam do stran, takže špatný utvařeč se projeví hned — rýhami na stěnách a vylomeným břitem.
Zvlášť stojí upichovací geometrie KGR. Čelo jejího břitu je skloněné o 7°, ne rovné jako u zapichovací verze. Díl pak odpadne bez středového čepu — právě toho pahýlu, který byste jinak museli odstraňovat v druhé operaci.
| Destička | Geometrie | Šířka | Jakost | P | M | K | N | S | H | Kde to funguje |
|---|---|---|---|---|---|---|---|---|---|---|
| Zapichování — soustružení zápichů a drážek | ||||||||||
| KGN-3G · 4G · 5Gzapichování | G — univerzální utvařeč | 3–5 | PP2577CVD, černo-žlutý | ● | ● | ○ | ● | ● | ● | Základní volba pro konstrukční ocel. Silná vrstva CVD drží teplotu v dlouhých záběrech |
| KGN-3G · 4G · 5Gzapichování | G — univerzální utvařeč | 3–5 | MP2575PVD, tmavě modrošedý | ● | ● | ● | ● | ● | ● | Stejný rozměr, ale pro smíšený provoz „ocel + nerez“. Ostřejší břit, menší nalepování |
| KGN-2Szapichování, úzké | S — lehký řez | 2 | PH3265jemnozrnný substrát | ● | ● | ● | ● | ● | ● | Nejširší záběr v sortimentu: pět skupin ISO jednou destičkou. Nízké posuvy, tenké stěny, přesný rozměr |
| KGN-2Szapichování, úzké | S — lehký řez | 2 | PM4265houževnatější substrát | ● | ● | ● | ● | ○ | ● | Stejný rozměr pro případy, kdy je odolnost proti vydrolení důležitější než tvrdost — nestabilní upnutí, házení, okuje |
| KGN-3M · 4Mzapichování | M — univerzální utvařeč, zesílený břit | 3 · 4 | PH3265jemnozrnný substrát | ● | ● | ● | ● | ● | ● | Pracovní dvojice pro provoz se smíšenými materiály: při změně dílu není nutné měnit destičku |
| KGN-3M · 4Mzapichování | M — univerzální utvařeč, zesílený břit | 3 · 4 | PM4265houževnatější substrát | ● | ● | ● | ● | ○ | ● | Totéž, ale s rezervou na ráz. Přerušované zápichy, drážkování, příčná drážka |
| KGN-2M · 3M · 4Mplný rádius | M — plný rádius břitu | 2–4 | PH3265 · PM4265dvě verze | ● | ● | ● | ● | ○ | ○ | Přechodové rádiusy, zápichy s rádiusovým dnem, odlehčovací drážky. Rádius na dně odstraňuje koncentrátor napětí v dílu |
| Upichování a zapichování — univerzální destička | ||||||||||
| KGN-1.5A … 5Auniverzální | A — plochý průběžný utvařeč | 1,5–5 | PM1775PVD, fialový | ● | ● | ● | ● | ● | ● | Rovnoměrná tříska odchází z řezu jako páska a nezasekne se. Hlavní volba, když jedna destička dělá zapichování i upichování |
| KGN-1.5A … 5Auniverzální | A — plochý průběžný utvařeč | 1,5–5 | NN1070nepovlakovaný karbid | ● | ● | ● | ● | ● | ● | Hliník, měď, mosaz, plasty. Leštěné nepovlakované čelo — kov se nelepí na břit |
| Upichování — čelo 7° | ||||||||||
| KGR-1.5A … 5Aupichování | A + čelo 7° — plochý průběžný utvařeč | 1,5–5 | PM1775PVD, fialový | ● | ● | ● | ● | ● | ● | Specializované upichování. Úhel čela 7° dává čistý odlom bez středového čepu — díl je hotový bez druhé operace |
KGN-3G, KGN-3M, KGN-3A a KGR-3A — čtyři různé nástroje do téhož lůžka držáku. Jestli zápich trhá stěnu nebo díl odpadá s čepem, v devíti případech z deseti je potřeba změnit písmeno, ne jakost.
Jakosti a povlaky
Při zapichování a upichování pracuje povlak v nejtěžších podmínkách ze všech soustružnických nástrojů. Břit je trvale zabořený v materiálu, tříska jde po čele v uzavřeném kanálu a chladicí kapalina se tam dostane jako poslední. Proto se jedna a táž jakost chová jinak v soustružnickém noži a jinak v zapichovací destičce a program povlaků je tu vlastní.
KARASAWA pokrývá tuto operaci třemi technologiemi: CVD — silná tepelně bariérová vrstva pro dlouhé záběry v oceli; PVD — tenký povlak na ostrém břitu pro případy, kdy víc záleží na nízkých řezných silách a na tom, aby se nic nenalepovalo; nepovlakované — leštěný karbid pro neželezné kovy, kde jakákoli vrstva jen brání třísce klouzat.
Silná vrstva oxidu hlinitého s nitridem titanu — klasická tepelná bariéra. Drží vysokou řeznou rychlost tam, kde břit zůstává dlouho v záběru: široké zápichy, dlouhé drážky, sériová ocel.
Černo-žlutá barva není dekorace: žlutá horní vrstva se prodře jako první a ukáže, že břit začal pracovat, ještě než se rozměr začne měnit.
Kompromis, který funguje v reálné dílně. Vrstva tenčí než CVD zachovává ostrý břit, takže destička projde stejně jistě konstrukční ocelí i austenitickou nerezí, náchylnou k nalepování.
Bere se tam, kde za směnu projde strojem několik různých materiálů a na výměnu nástroje pro každý z nich prostě není čas.
Nejširší rozsah použití v zapichovacím sortimentu: pět skupin ISO jednou destičkou, žáruvzdorné slitiny a kalený materiál včetně. Jemné zrno substrátu dává břit, který si drží geometrii i při nízkých posuvech.
Tohle je jakost pro přesnou práci: úzké zápichy 2 mm, tenké stěny, udržení rozměru v toleranci bez přepisování programu.
Stejný rozměr jako PH3265, ale s jinou rovnováhou: méně tvrdosti, více houževnatosti. Substrát pohltí ráz a nevydrolí se tam, kde by se tvrdý břit už rozpadl.
Reálné situace: polotovar s okujemi, házení ve sklíčidle, přerušovaný zápich, opotřebovaný stroj s vůlí v suportu.
Hlavní jakost pro upichování. Tenký fialový povlak leží na ostře vybroušeném břitu — řezné síly jsou minimální, a právě na tom záleží, když se nástroj noří do tyče po celém poloměru a každý průhyb se promítne do kuželovitosti čela dílu.
Používá se na univerzální geometrii KGN-…A a na specializované upichovací KGR-…A se 7° čelem.
Karbid zcela bez vrstvy a s leštěným čelem. U hliníku, mědi, mosazi a plastů je povlak škodlivý: vytváří mikrodrsnost, o kterou se měkký kov zachytí, a vzniká nárůstek.
Leštěný povrch nechá třísku klouzat. Výsledkem je zrcadlová stěna zápichu a čisté čelo po upíchnutí, bez navazující operace.
Shrnutí
Běžný soustružnický nůž odpustí hodně: špatný rádius znamená horší povrch, špatná jakost kratší trvanlivost. Zapichovací destička se v takových případech prostě zlomí a díl jde s ní do zmetků. Zapichování a upichování se proto nevolí podle zásady „nějaká široká se najde“, ale třemi otázkami v pořadí.
Vnější plocha, díra, čelo, nebo průchozí upíchnutí — to je volba rodiny držáků. Chybu tady destička nespraví: čelní zapichovací držák na nesprávném průměru narazí do stěny zápichu a dlouhá tyč na plný posuv začne zpívat.
Písmeno geometrie — G, S, M nebo A — rozhoduje, jestli tříska opustí řez široký tři milimetry. Rýhy na stěnách, zasekávání a náhle vylomený břit skoro vždy znamenají špatný utvařeč, ne „špatnou“ jakost.
A teprve nakonec přichází jakost: CVD pro dlouhé série v oceli, PVD pro smíšený provoz a nestabilní upnutí, leštěné nepovlakované pro neželezné kovy. Šest možností při téže šířce řezu znamená, že můžete vybírat, ne se spokojit s tím, co je.
