Kvalita a kontrola
Všechny výrobní závody KARASAWA jsou certifikovány podle ISO 9001. Tyčová ocel, karbidový prášek i otěruvzdorné povlaky jsou na stejné úrovni jako u světových lídrů oboru. Kvalita se tu neměří rekordem jedné frézy, ale tím, jak moc se druhá krabice podobá první.
Nástroj vás málokdy zklame tím, že nepostaví rekord. Zklame vás rozptylem: stejná položka, stejný stroj, stejné řezné podmínky — a najednou jiná trvanlivost, jiný rozměr, jinak vypadající břit na konci směny. Peníze stojí právě rozptyl: nutí znovu seřizovat řezné podmínky, držet zásobu „pro jistotu“ a kontrolovat každý kus místo namátkové kontroly.
Rozptyl nevzniká sám od sebe. Vzniká tam, kde se mění vstupní materiály, kde systém řízení kvality existuje jen na papíře a kde se dodávka uvolní „jak to vyšlo“. Dál je vysvětleno, proč se to u nás neděje.
Certifikace
Nástroje KARASAWA se vyrábějí v Itálii, Turecku a na Tchaj-wanu. Každý ze tří závodů provozuje certifikovaný systém řízení kvality podle ISO 9001 — a ten se týká závodu jako celku, ne jedné jediné linky.
Evropská výrobní škola a vybavení typické pro naprostou špičku trhu: přesné montážní rozměry, opakovatelné broušení profilu.
Moderní závod zaměřený na evropský trh a na jeho požadavky na dokumentaci dodávek.
Závod postavený na japonských požadavcích na kvalitu: pedantické dodržování postupu, těsné tolerance a kontrola v každé operaci, ne jen na konci.
Co to znamená v praxi: postup, výrobní parametry i vstupní a výstupní kontrola jsou v každém závodě zdokumentované a auditované a odchylka od nich není „vlastnost dodávky“, ale zaznamenaná neshoda. Proto specifikace drží od dodávky k dodávce a nezávisí na tom, kdo zrovna stál u stroje.
Materiály
Hotový nástroj nikdy není lepší než to, z čeho je vyroben. Tady nešetříme — úroveň vstupních materiálů odpovídá tomu, co používají světoví lídři oboru.
Základem monolitních nástrojů a destiček je karbid wolframu s kobaltovým pojivem. Všechno další závisí na čistotě prášku, rovnoměrnosti zrnitosti a kázni při slinování: jak dobře drží břit, zda vzniknou mikrotrhliny a jak jednotně se chovají nástroje z jedné dodávky. Prášek je téže třídy jako u předních světových výrobců — tady úspora nedává smysl.
Držáky, vyvrtávací tyče a tělesa fréz a vrtáků s břitovými destičkami se vyrábějí z legované nástrojové oceli s odpovídajícím tepelným zpracováním. Právě to určuje tuhost tělesa, chování lůžka destičky a to, zda lůžko zůstane v toleranci i po sto výměnách destičky.
Povlaky se nanášejí moderními PVD procesy. Sortiment zahrnuje základní ECO (TiAlN), leštěný ECO-X se sníženým součinitelem tření a nanovrstvý MEGA (AlTiSiN) pro nejtěžší podmínky. Není to dekorativní pokovení: složení, tvrdost, pracovní teplota a součinitel tření jsou uvedeny na stránkách jednotlivých sekcí — tam, kde ovlivňují volbu.
Tytéž závody vyrábějí nástroje i pro další známé značky řezných nástrojů. Nemůžeme je jmenovat — podmínky zakázkové výroby to neumožňují. Je to ale přímá odpověď na otázku „odkud se ta úroveň bere“: linka, vybavení ani kontrola se kvůli „levnější“ dodávce nepřestavují. Rozdíl mezi takovými nástroji a KARASAWA je většinou v tom, co je vytištěno na krabici — a kolik ten tisk stojí.
Základ předvídatelnosti
Jakost, substrát, geometrie a povlak jsou svázány s označením nástroje. Položka objednaná znovu po půl roce odpovídá téže specifikaci — a právě proto se řezné podmínky nemusí ladit znovu.
Praktický důsledek je jednoduchý: list s řeznými podmínkami, který funguje, se dá založit a použít znovu. Pokud se specifikace někdy změní, bude to nová položka s novým označením, ne „tatáž, jen trochu jiná“.
Totéž platí pro povlaky: název povlaku na stránce sekce znamená konkrétní vrstvu s konkrétními vlastnostmi, ne marketingovou kategorii.
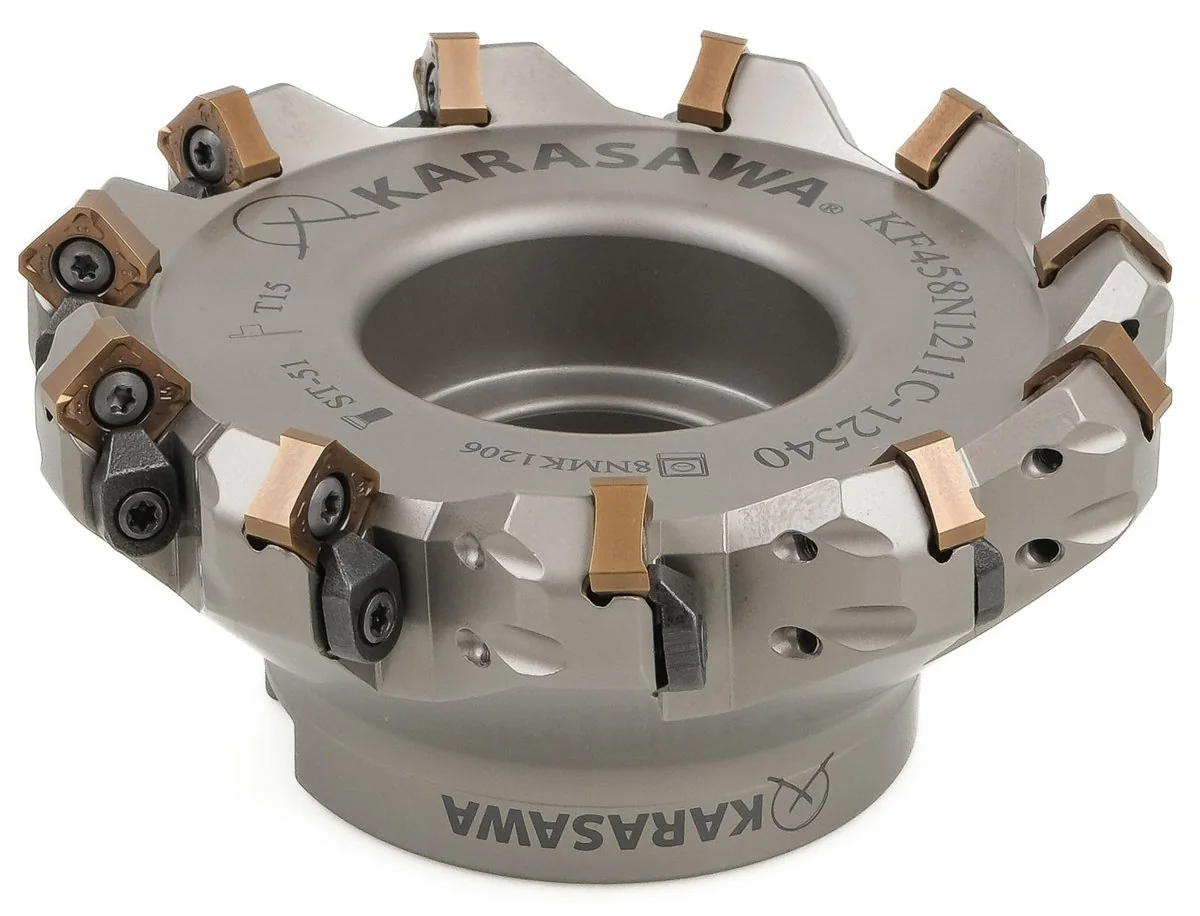
Na tělesech je vyryto jejich vlastní označení, typ destičky, šroub a velikost klíče. Není to jen pohodlí při objednávání. Podle rytiny vždy zjistíte, co přesně je ve stroji — i když se obal dávno vyhodil a seřizovací list zmizel spolu se směnovým mistrem.
Díky tomu jakákoli otázka — od opakované objednávky po vyšetřování nevysvětleného opotřebení — začíná jedním řádkem opsaným ze stopky, ne fotografováním opotřebeného dílu z různých úhlů.
Destičky i držáky odpovídají platným normám ISO. Nástroje jsou zaměnitelné s tím, co se v dílně už používá: stejné lůžko, stejný šroub, stejné vyložení a montážní rozměry. Přechod nevyžaduje výměnu držáků a nestává se z něj samostatný projekt.
Pro kontrolu to má užitečný vedlejší efekt: položku lze zkontrolovat běžnými dílenskými měřidly a běžnou tabulkou ISO, bez spoléhání na slovo dodavatele.
Vstupní kontrolu nepovažujeme za projev nedůvěry — naopak, je to nejrychlejší způsob, jak potvrdit, že dodávka je stejná. Praktické minimum na pár minut:
Nejužitečnější je zaznamenat tři věci: kód z tělesa, řezné podmínky, se kterými jste pracovali, a vzhled břitu na konci práce. Tahle trojice stačí na to, aby rozhovor začal od faktů, ne od domněnek.
Jak číst břit, popisuje technická sekce: Poškození břitu a dále podle operací — soustružení, frézování a vrtání.
Ceník, potvrzení dostupnosti a úplná technická data ke konkrétní položce posíláme v odpovědi na poptávku. Postup při reklamaci se stanoví individuálně podle podmínek dodávek.
Shrnutí
Itálie, Turecko, Tchaj-wan — certifikovaný systém řízení kvality v každém závodě, ne na jedné jediné lince.
Karbidový prášek, tyčová ocel a PVD povlaky téže třídy, jakou používají přední světoví výrobci.
Jakost, substrát, geometrie a povlak jsou svázány s označením — opakovaná objednávka nezmění, jak se nástroj chová. Vyžádat data k položce →
