Nástroje pro obrábění kovů: frézování, vrtání, soustružení a závitování EN/IT/CZ/PL/UA
Získejte doporučení nástroje

FRÉZOVÁNÍ

Monolitní frézy ze slinutého karbiduFrézy s břitovými destičkami

VRTÁNÍ A DÍRY

Monolitní vrtáky ze slinutého karbiduVrtáky s břitovými destičkamiVýstružníky ze slinutého karbidu

SOUSTRUŽENÍ

Soustružnické držákySoustružnické břitové destičkyZapichování a upichování

ZÁVITOVÁNÍ A DLOUHOTOČNÉ AUTOMATY

Držáky a destičky pro závitováníNástroje pro dlouhotočné automaty

Technické informace

Poškození břituSoustružení: diagnostika a řešeníFrézování: diagnostika a řešeníVrtání: diagnostika a řešeníZávitování: způsoby přísuvu a průchody

O značce

O značceKvalita a kontrola

Více

Ke stažení Kontakty Získejte doporučení nástroje
Domů/Technické informace/Poškození břitu

Technické informace

Poškození břitu

Deset stavů břitu, se kterými se potkáte při jakékoli operaci. Základní stránka technické sekce: vysvětluje, jak rozeznat jeden typ poškození od druhého.

10typů poškození
4skupiny příčin
2z nich jsou normální opotřebení
3operace, kterých se to týká

Polovina dílenských chyb začíná špatným určením. Vydrolování a plastická deformace vypadají na délku paže podobně, ale rady jsou opačné: první potřebuje houževnatější jakost, druhá nižší rychlost a lepší odolnost proti teplu. První krok je proto vždycky stejný: podívat se na břit pod lupou.

Normální opotřebení 2 typy

Tohle není závada. Břit se opotřebovává vždycky; jde jen o to, jestli se to děje předvídatelně a jestli stihnete destičku vyměnit dřív, než se opotřebení promění v havárii.
Makrosnímek břitu: rovnoměrné opotřebení hřbetu u špičky destičky
Opotřebení špičky

Opotřebení hřbetu u špičky

Jak to vypadá

Rovnoměrný lesklý pás podél břitu na straně hřbetu. Roste postupně a rovnoměrně.

K čemu to vede

Zhorší se kvalita povrchu a rozměr dílu pomalu ujíždí jedním směrem.
Proč k tomu dochází
  • Příliš vysoká řezná rychlost.
  • Trvanlivost destičky je vyčerpaná — všechno tedy probíhá, jak má, jen je čas na výměnu.
Co dělat
  1. Snižte Vc.
  2. Přejděte na jakost s vyšší odolností proti opotřebení.
  3. Navažte výměnu na počet kusů, ne na konec směny.
Makrosnímek destičky: vymílání čela, vymleté třískou v určité vzdálenosti od břitu
Vymílání čela

Vymílání na čele destičky

Jak to vypadá

Prohlubeň na čele kousek za břitem — tam, kde klouže tříska. Vidět je jen shora, v šikmém pohledu.

K čemu to vede

Zhorší se odvod třísky i povrch dílu. Když vymletí dosáhne až k břitu, břit ztenčí a zlomí se bez varování.

Proč k tomu dochází

Příliš vysoká řezná rychlost: teplota v místě, kde se tříska dotýká čela.
Co dělat
  1. Snižte Vc.
  2. Přejděte na jakost pro vysokorychlostní obrábění — cermet nebo jakost s povlakem na bázi Al₂O₃.
Co nedělat. Neposuzujte stav břitu jen z boku: břit, který „vypadá celý“, může být zespodu podemletý kráterem.

Selhání zatížením 3 typy

Makrosnímek břitu s jemným vydrolením po celé délce ostří
Vydrolování

Vydrolování

Jak to vypadá

Drobné vylomeniny podél břitu, místo rovné čáry roztřepená.

K čemu to vede

Rostou řezné síly a trpí kvalita povrchu.
Proč k tomu dochází
  • Příliš vysoký posuv.
  • Vibrace.
  • Seřízení není tuhé.
Co dělat
  1. Snižte f a ap.
  2. Přejděte na tužší držák, zkraťte vyložení.
  3. Přejděte na houževnatější jakost.
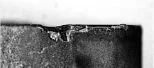
Makrosnímek destičky s velkým mechanickým lomem břitu
Mechanický lom

Mechanický lom

Jak to vypadá

Ne drobné vylomeniny, ale velký lom nebo trhlina napříč břitem. Přichází náhle.

K čemu to vede

Trvanlivost se stane nepředvídatelnou: jedna destička vydrží celou sérii, další selže na prvním dílu.
Proč k tomu dochází
  • Příliš vysoký posuv a hloubka řezu.
  • Vibrace.
Co dělat
  1. Přejděte na houževnatější jakost.
  2. Zvětšete fazetku břitu a rádius špičky.
  3. Přejděte na tužší držák.
Co nedělat. Neotáčejte destičku na další břit, pokud je v tělese trhlina: selže pod zatížením, ne postupně.
Makrosnímek břitu s vrubovým opotřebením na linii hloubky řezu
Vrubové opotřebení

Vrubové opotřebení

Jak to vypadá

Břit se ozubí, podél něj vzniknou drobné zuby.

K čemu to vede

Na dílu se tvoří otřep a rostou řezné síly.

Proč k tomu dochází

Příliš vysoký posuv a zároveň příliš vysoká řezná rychlost.
Co dělat
  1. Přejděte na ostřejší břit.
  2. Snižte Vc.
  3. Přejděte na jakost s lepší odolností proti teplu.

Selhání teplem 3 typy

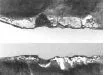
Makrosnímek špičky destičky, která se teplem plasticky zdeformovala
Plastická deformace

Plastická deformace

Jak to vypadá

Špička není zlomená ani opotřebená, ale „potekla“ — sedla si a rozplácla se. Často spolu s trhlinami přímo na špičce.

K čemu to vede

Rozměr dílu ujíždí a poté břit selže naráz.
Proč k tomu dochází
  • Velmi vysoké zatížení v řezu.
  • Špatná jakost nástroje.
Co dělat
  1. Snižte f a ap.
  2. Přejděte na houževnatější jakost s lepší odolností proti teplu.
Co nedělat. Nezaměňujte to s vydrolením: tady je břit celý a houževnatější jakost bez změny řezných podmínek nepomůže.
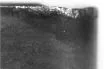
Makrosnímek břitu s hřebenem tepelných trhlin kolmých k ostří
Tepelné trhliny

Praskání od tepelného zatížení a tepelného šoku

Jak to vypadá

Řada rovnoběžných trhlin napříč břitem, jako hřeben, v přibližně stejných rozestupech.

K čemu to vede

Mezi trhlinami se vylamují úlomky a břit se drolí.

Proč k tomu dochází

Nerozhoduje teplota sama, ale její výkyvy: přerušovaný řez, frézování, přerušovaný přívod chladicí kapaliny. Nadměrné Vc a f to zhoršují.
Co dělat
  1. Snižte f, potom Vc.
  2. Přejděte na obrábění nasucho — nebo zajistěte vydatné a nepřerušované chlazení. Střední cesta tu není.
Makrosnímek destičky: trhlina vycházející z opotřebené části břitu
Trhlina z opotřebení

Praskání způsobené opotřebením

Jak to vypadá

Trhliny se objeví na už silně opotřebeném břitu — jako pokračování pásu opotřebení, ne samy o sobě.

K čemu to vede

Obrobený povrch se prudce zhorší a rozměr dílu skočí.

Proč k tomu dochází

Příliš vysoká řezná rychlost a k tomu práce s destičkou za hranicí trvanlivosti.
Co dělat
  1. Zkraťte stanovenou trvanlivost při hrubovacích průchodech.
  2. Přejděte na jakost s vyšší odolností proti opotřebení.

Nalepování a povlak 2 typy

Makrosnímek břitu s nárůstkem z přivařeného materiálu obrobku
Nárůstek

Praskání od přivaření nebo od nárůstku

Jak to vypadá

Materiál obrobku přilepený na břitu; tam, kde se nárůstek odtrhl, zůstávají vytrhaná místa.

K čemu to vede

Trpí povrch, rostou řezné síly a rozměr skáče od dílu k dílu.

Proč k tomu dochází

Příliš nízká řezná rychlost na materiálu náchylném k nalepování.
Co dělat
  1. Zvyšte Vc.
  2. Přejděte na přesnější geometrii břitu: větší úhel čela, menší fazetka, leštěné čelo.
Co nedělat. Nesnižujte rychlost „aby to bylo šetrnější“ — bude to horší.
Makrosnímek destičky s oblastí odloupnutého otěruvzdorného povlaku
Odlupování

Odlupování povlaku

Jak to vypadá

Povlak odchází v ploškách a odhaluje substrát; břit vypadá skvrnitě.

K čemu to vede

Odhalený substrát se opotřebovává mnohem rychleji a následuje selhání břitu.

Proč k tomu dochází
  • Destička není pro tyhle podmínky dost pevná.
  • Držák není dost tuhý.
  • Obrábění materiálů vysoké tvrdosti nebo práce s vibracemi.
Co dělat
  1. Přejděte na houževnatější jakost — v těžkých podmínkách to může být CBN s povlakem TiC.
  2. Přejděte na tužší držák, zbavte se vibrací.
  3. Změňte přípravu břitu: jiné zaoblení nebo fazetku.

Souhrnná tabulka

Typ poškozeníK čemu to vedePříčinyZásahy
Opotřebení hřbetu u špičkyKvalita povrchu, přesnost rozměruPříliš vysoká Vc; vyčerpaná trvanlivostSnížit Vc; jakost s vyšší odolností proti opotřebení
Vrubové opotřebeníOtřep na dílu, rostoucí řezné sílyPříliš vysoké f a VcOstřejší břit; snížit Vc; jakost s lepší odolností proti teplu
Vymílání čelaHorší odvod třísky, horší povrchPříliš vysoká VcSnížit Vc; jakost pro vysokorychlostní obrábění (cermet, povlak Al₂O₃)
Plastická deformaceZměna rozměru dílu, trhliny na špičceVelmi vysoké zatížení; špatná jakostHouževnatější jakost; snížit f a ap
Praskání způsobené opotřebenímPrudké zhoršení povrchu, skok v rozměruPříliš vysoká VcZkrátit trvanlivost při hrubovacích průchodech; jakost s vyšší odolností proti opotřebení
VydrolováníRostoucí řezné síly, horší povrchPříliš vysoké f; vibrace; netuhé seřízeníSnížit f a ap; tužší držák; houževnatější jakost
Praskání od nárůstkuHorší povrch, rostoucí řezné sílyPříliš nízká VcZvýšit Vc; přesnější geometrie břitu (úhel čela, fazetka)
Mechanický lomTrhliny, nepředvídatelná trvanlivostPříliš vysoké f a ap; vibraceHouževnatější jakost; zvětšit fazetku a rε; tužší držák
Tepelné trhliny, tepelný šokHřeben trhlin, vydrolení mezi nimiPříliš vysoké Vc a f; přerušovaný řez a frézováníSnížit f a Vc; přejít na obrábění nasucho
Odlupování povlakuPrudce zrychlené opotřebení odhaleného substrátuDestička není dost pevná; držák není dost tuhýHouževnatější jakost (TiC na CBN); tužší držák; jiná příprava břitu

Co vám dá správná diagnóza

Méně pokusů a omylů

Jeden pohled na břit nahradí tři zkušební série s různými jakostmi. Destička si sama zapsala, co se s ní stalo.

Předvídatelné výměny

Když je opotřebení normální, dá se změřit a navázat na počet kusů. Z havarijní výměny se stane plánovaná.

Jeden nástroj místo tří

Většina „nepoužitelných“ destiček ve skutečnosti funguje — jen ne v těchhle podmínkách. Správná diagnóza je udrží v sortimentu.

Související sekce