Karbidové frézy s vyměnitelnými břitovými destičkami
Frézovací sortiment KARASAWA pokrývá celou sekci: 90° rohové frézování, čelní frézování, vysokoposuvovou strategii, kopírovací frézování, obrysování, stopkové frézy s destičkami a samostatné řady pro hliník. Těleso zůstává ve stroji — mění se jen destička.
Odpovídáme během pracovního dne. Minimální objednávka není.
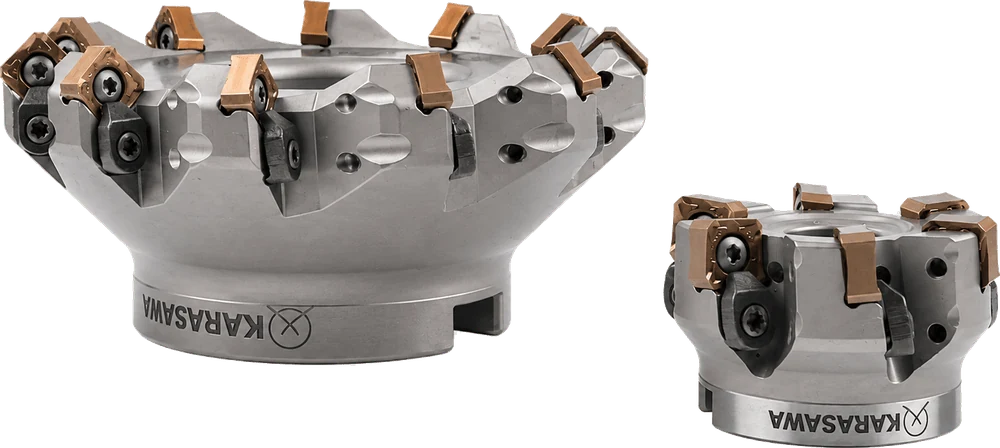
Obecný popis
Opotřebovaná monolitní fréza jde na přeostření nebo do šrotu. Tady se spotřebuje jen destička a těleso pracuje roky. To ale platí jen tehdy, když si těleso drží rozměr, lůžko se nevytluče a destička s potřebnou geometrií je skladem právě ve chvíli, kdy ji potřebujete.
Na těchhle čtyřech věcech je frézovací sortiment KARASAWA postaven.
Destičky trigonové, čtvercové, šestihranné, osmihranné, kulaté, kosočtvercové a s rádiusovou špičkou. Pozitivní i negativní. Každý způsob obrábění má vlastní těleso, místo aby se přenastavovalo jedno „univerzální“.
Tělesa nesou speciálně vyvinutý otěruvzdorný povlak. Není to kosmetika: tříska těleso nepřetržitě obrušuje a frézu obvykle dodělá opotřebované těleso, ne destička.
Táž geometrie se v různých jakostech chová jinak — někdy je rozdíl v trvanlivosti několikanásobný. Proto sortiment nemá jednu „domácí“ jakost, ale sedmnáct: PVD, CVD, bezwolframové a diamantové.
Běžná tělesa a destičky držíme skladem. Fréza, která tam není ve chvíli, kdy stroj už stojí, stojí víc než jakákoli jiná.
Typová řada
Sedm skupin. Každá má vlastní typ destičky a vlastní logiku: v jedné rozhoduje cena za břit, ve druhé tuhost, ve třetí kvalita povrchu.
Číslo na začátku označení vícebřitých řad je počet břitů na destičce. 3PMK — tři, 4NMK — čtyři, 6NMK — šest, 8NMK — osm.
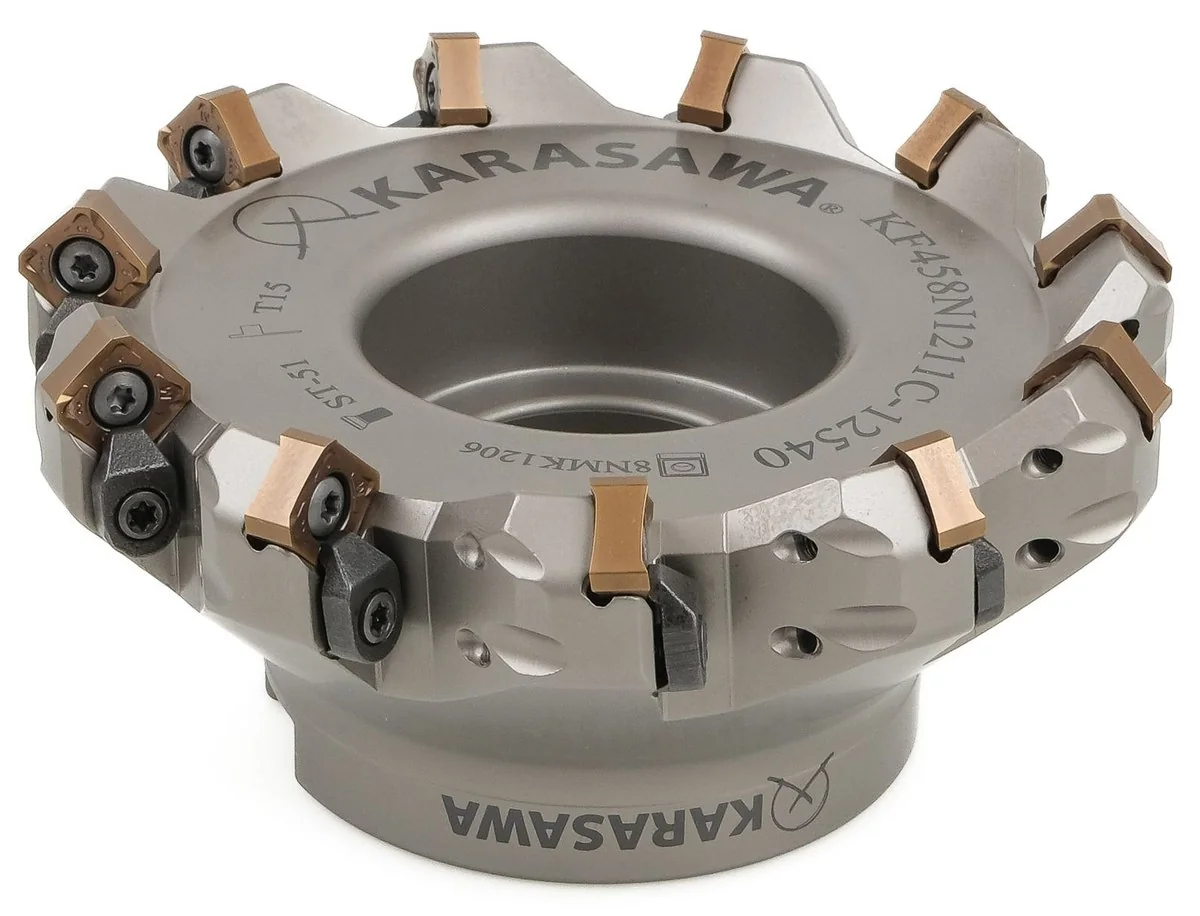
KF458N1211C-12540 · destička 8NMK1206 · šroub ST-51 · klíč T15Řady 3PMK, 4NMK, 6NMK a 8NMK. Oboustranná destička místo jednostranné: stejná cena polotovaru se nedělí třemi břity, ale šesti nebo osmi. Na dlouhé sérii se to už nepočítá v procentech.
4NMK 1607 — hloubka řezu až 15 mm na průchod a na břitu vybroušená hladicí fazetka: přechod mezi průchody je na stěně prakticky neviditelný. 6NMK 0403 / 0804 — trigonová oboustranná destička, skutečných 90° v jednom průchodu bez osazení k dočištění. 8NMK 1206 — čtvercová s osmi břity: čelo, osazení i sražení z jednoho tělesa.
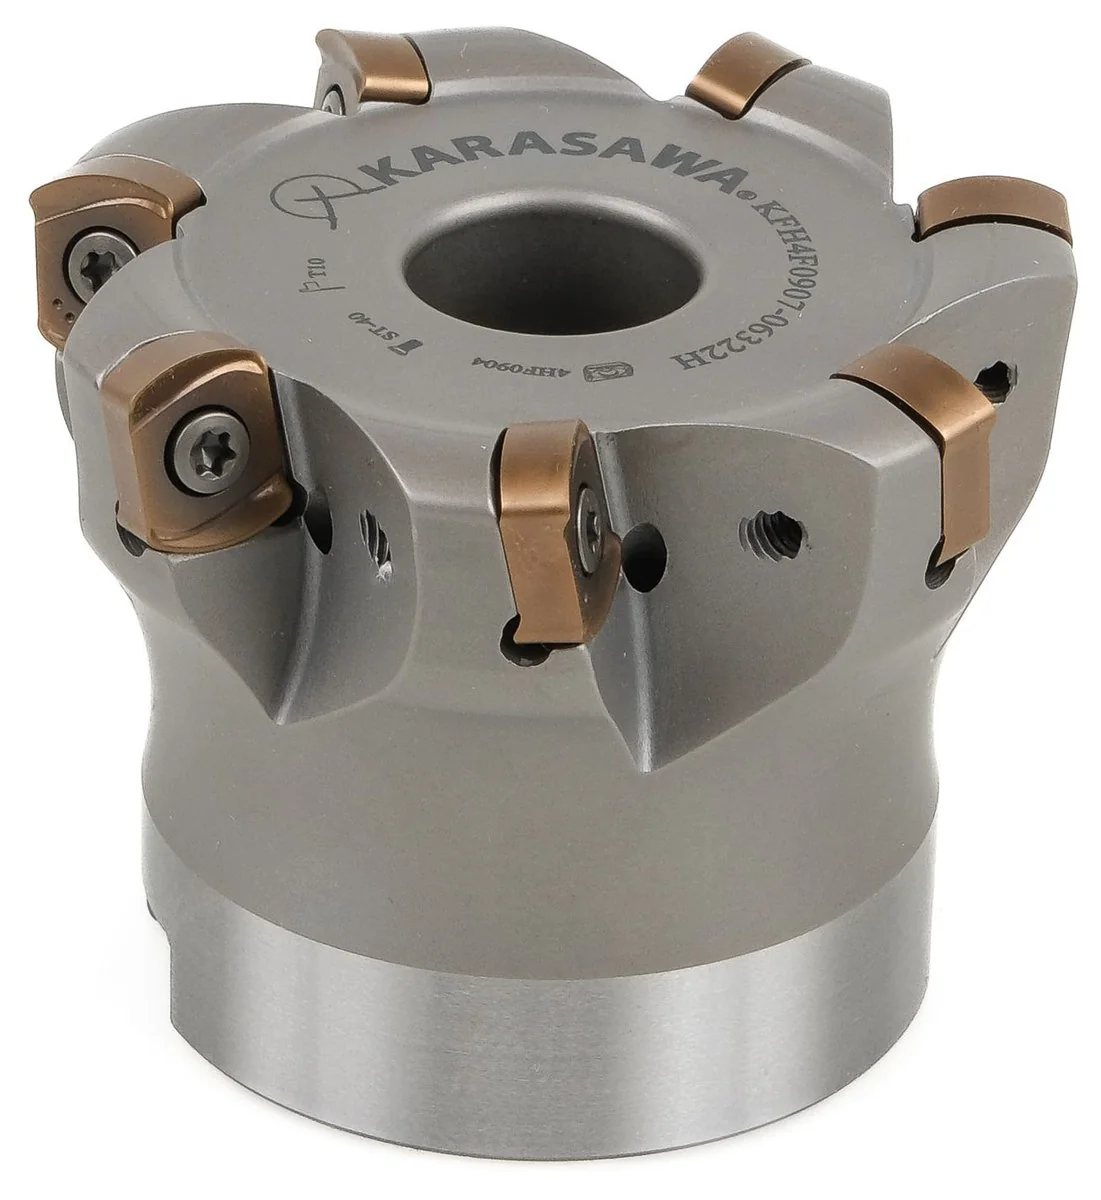
KFH4F0901-06322H · destička 4HF0904 · šroub ST-40 · klíč T10Řady 4HF, 6HF a SDMT. Strategie, při které berete malou hloubku řezu s posuvem několikanásobně vyšším než obvykle. Díky malému úhlu nastavení jde zatížení podél osy vřetena — stroj přijme řezné podmínky, které by jím při běžném frézování zatřásly.
4HF 0603 / 0904 — zesílená čtyřbřitá destička s velkým úhlem čela: lehký řez bez ztráty pevnosti břitu. 6HF 1306 — oboustranná se šesti břity, pro případy, kdy rozhoduje cena za odebraný centimetr krychlový. Všechny řady zvládají přímé i šroubovité rampování — kapsu lze otevřít bez předvrtání.
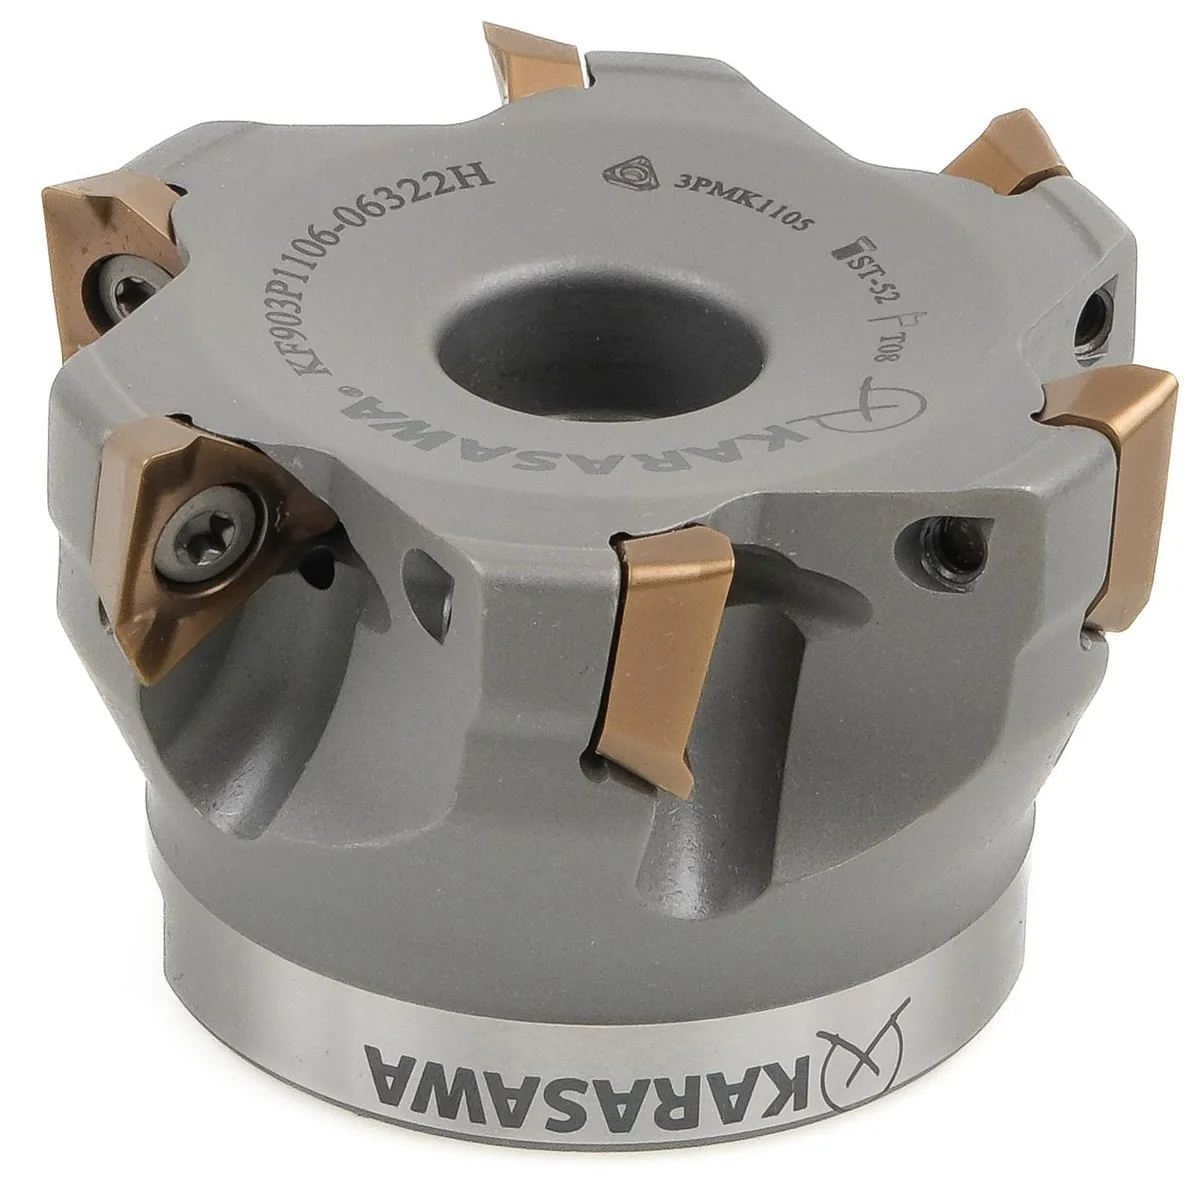
KF903P1106-06322H · destička 3PMK1105 · šroub ST-52 · klíč T08Řady AOMX a APKT. Dílenská klasika: stěny, drážky, kapsy, obrábění od hrany. Pozitivní geometrie s velkým úhlem čela — nižší řezné síly, menší zatížení vřetena, klidnější chod na lehkém stroji nebo při velkém vyložení.
AOMX 0602 — malá destička pro malé průměry a tenké stěny. APKT 1003 / 1604 — nejpoužívanější frézovací destička na světě: kompatibilita, dostupnost, cena za břit. Přesně ta položka, kterou dílna kupuje po krabicích. Některá tělesa v této skupině jedou s trigonovou destičkou 3PMK 1105 — stejných 90°, ale tři břity místo dvou.
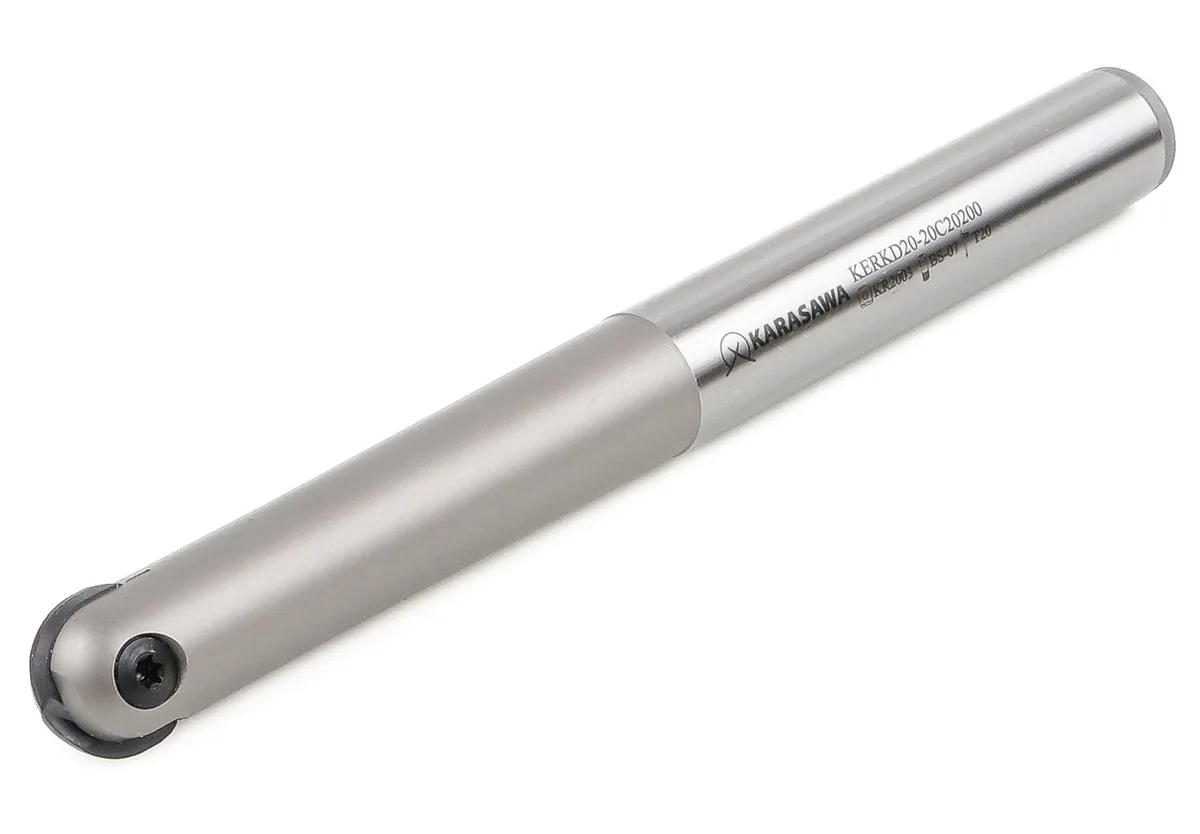
KERKD20-20C20200 · šroub BS-07 · klíč T20Řada KD, průměry od 10 do 32 mm. Vyměnitelná kulová destička místo monolitní kulové frézy: u velkých průměrů je rozdíl ve spotřebě karbidu několikanásobný.
Práce na 3D plochách: formy, zápustky, dutiny, přechodové rádiusy. Destička má šroubovitý břit — koule řeže, místo aby škrábala, a při malých krocích dává povrch, který nepotřebuje ruční dokončení.
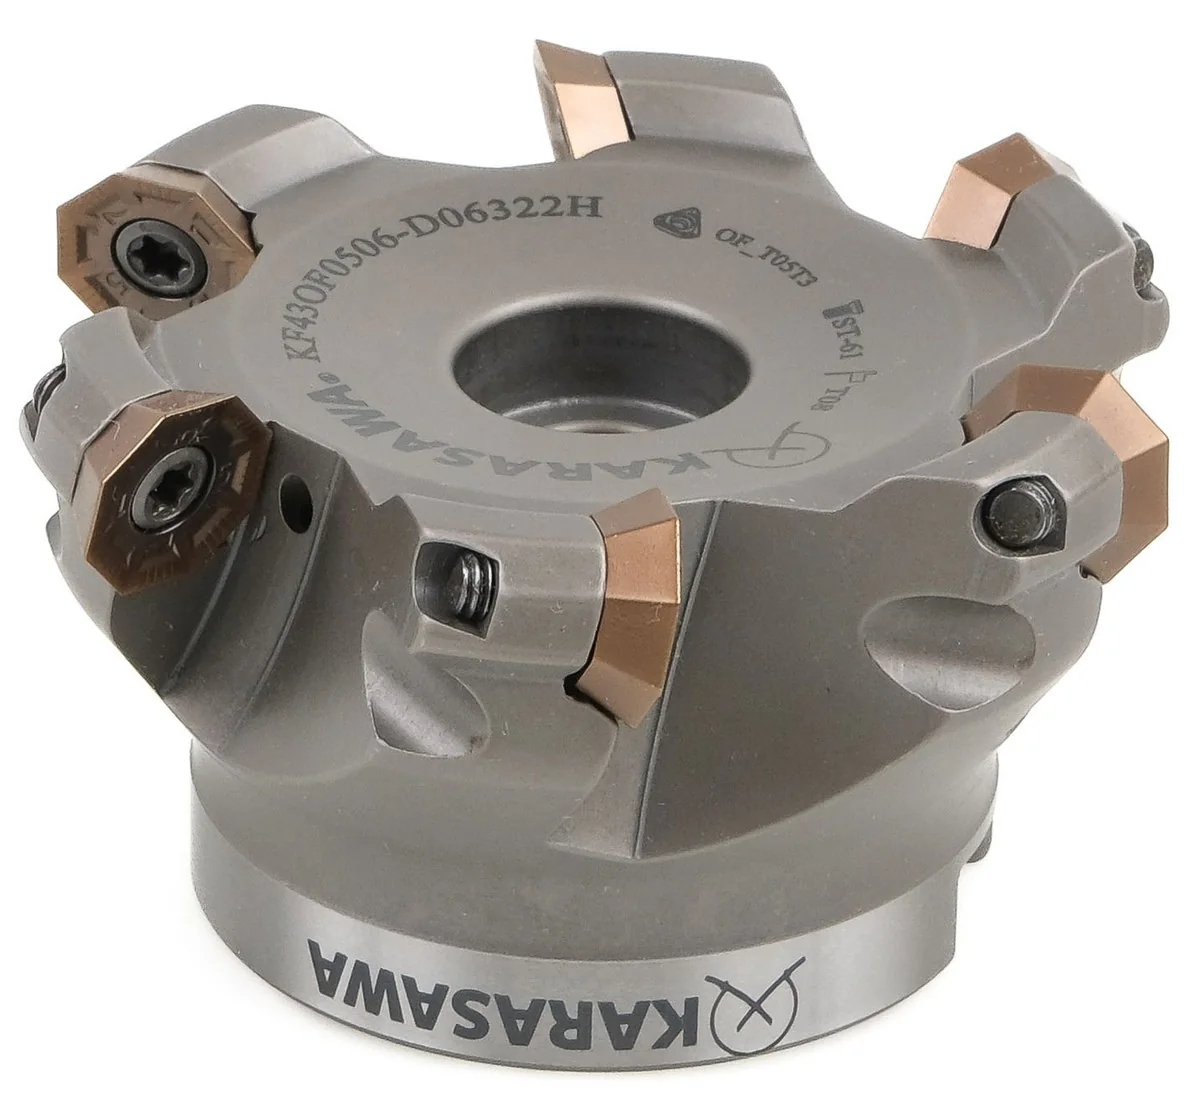
KF43OF0506-D06322H · destička OF..05T3 · šroub ST-61 · klíč T08Řady SEKT / SEMT, TPKN a OFMT. Čelní frézování je operace, kterou dílna dělá každý den a podle které se stroj posuzuje. Hlavní kritéria tu jsou, kolik se odebere za jeden průchod a jak čelo potom vypadá.
SEKT / SEMT 1204 · 13T3 — čtvercová pozitivní destička, klidný řez, čisté čelo. TPKN 1603 · 2204 — trigon pro klasické 45° frézy, litinu a ocel, když je potřeba odebrat hodně. OFMT 05T3 — osmihranná: osm břitů na destičku pro malé hloubky na velké ploše.
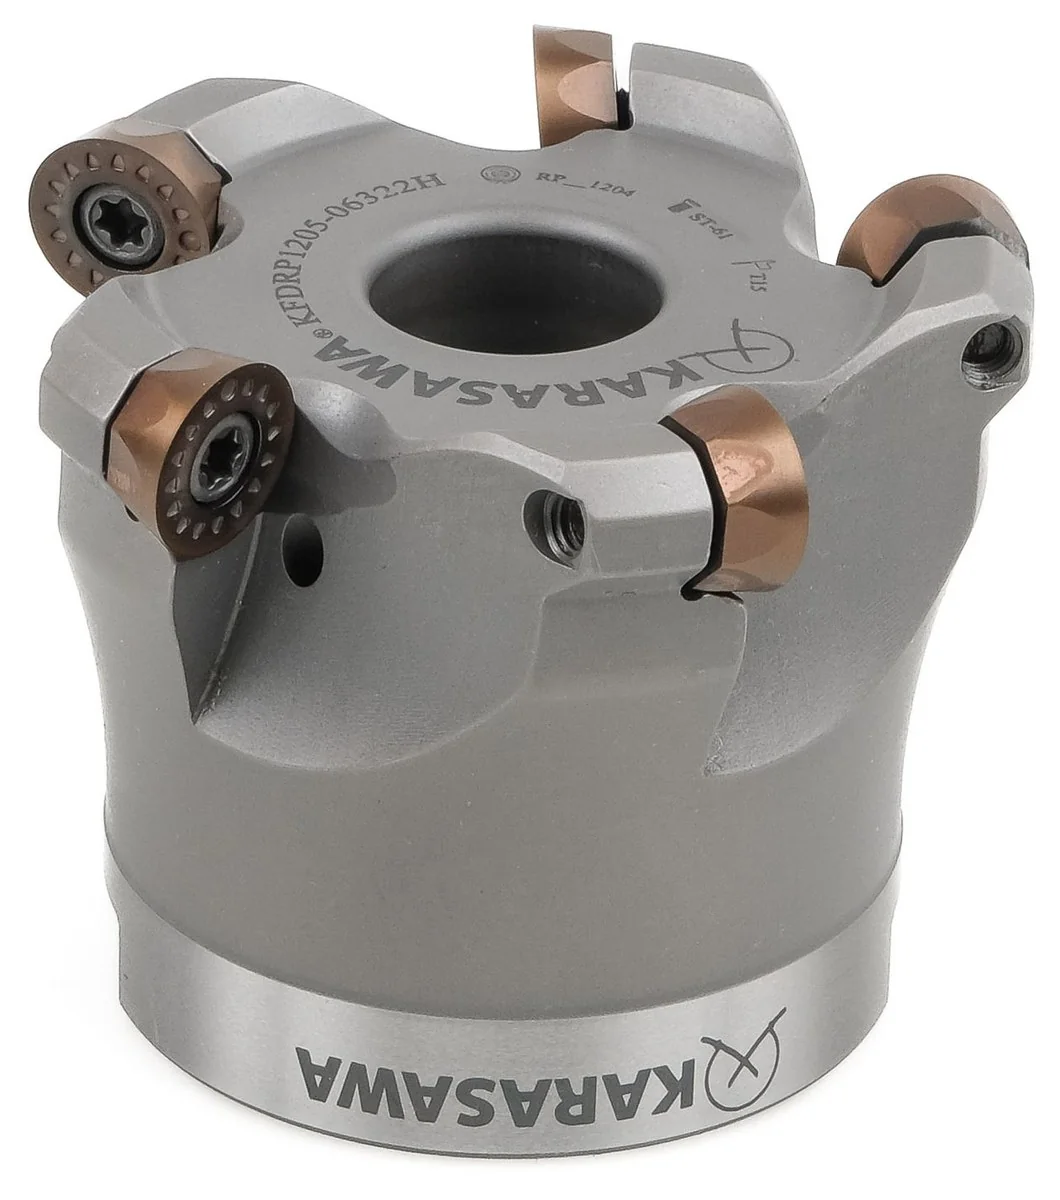
KFDRP1205-06322H · destička RP..1204 · šroub ST-61 · klíč T15Řady RDMT / RDKW a RPMT. Kulatá destička je ze všech nejpevnější: nemá roh, který by se mohl vylomit. Odtud i její místo — těžké hrubování, odlitky s okujemi, nerovnoměrný přídavek, žáruvzdorné slitiny.
Druhou vlastností kulaté destičky je, že pracuje stejně dobře při jakékoli hloubce řezu, takže jedno těleso zvládne obrysování, šroubovité rampování i kopírování složité plochy. Sedm velikostí od 0501 do 1604 — od malých dutin po velké skříňové díly.
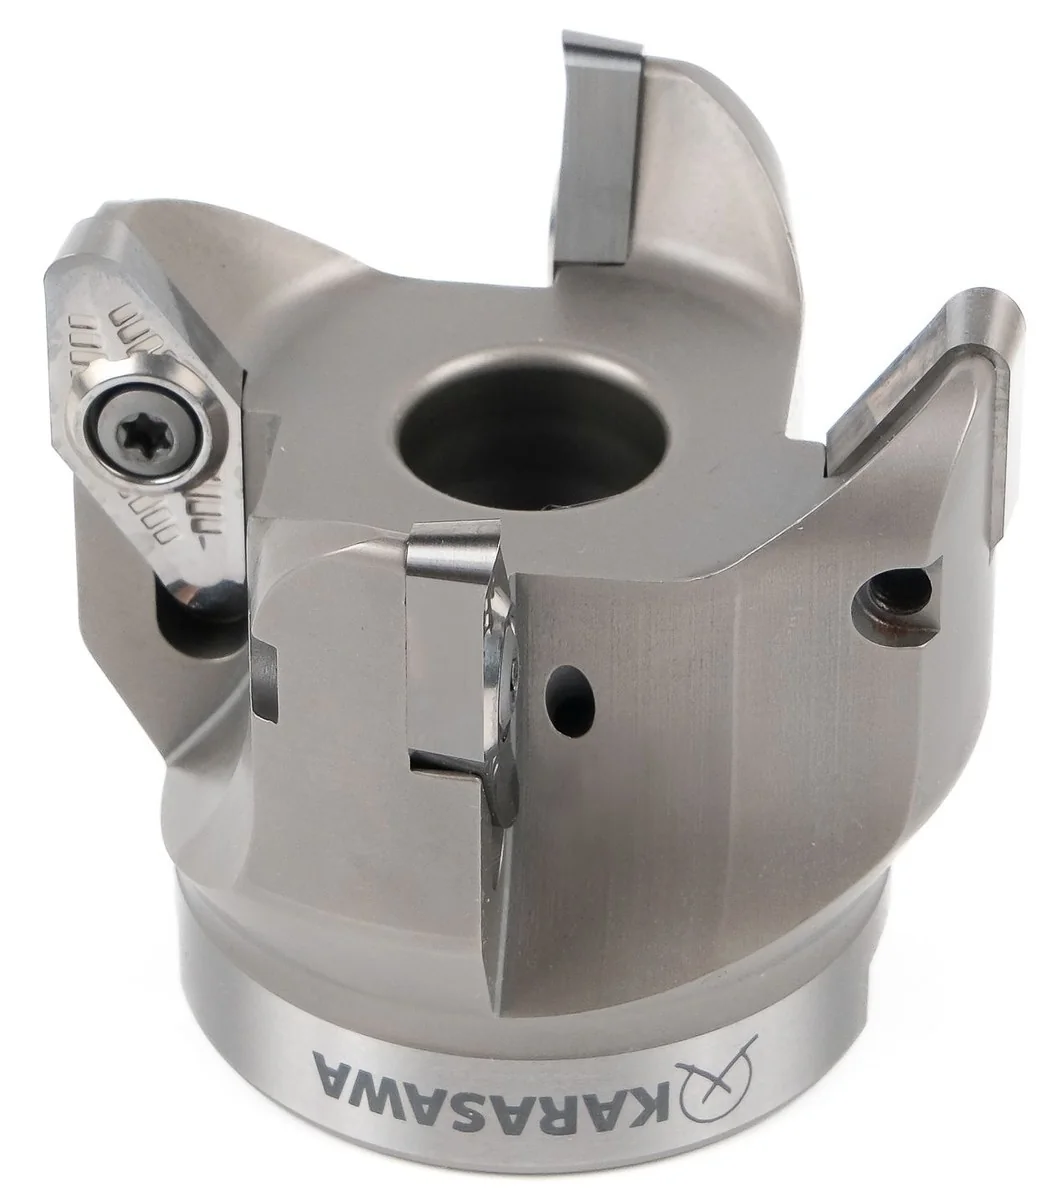
KF90VC2204-06322H · leštěná destička VC..2204Řady VCKT, 3PMK, APKT a SEKT / SEMT ve verzích pro neželezné kovy. Hliník břit neopotřebovává — nalepuje se na něj. Úkol je tu proto jiný: ne tvrdost povlaku, ale hladkost a ostrost.
Broušené a leštěné čelo, velký úhel čela, široká drážka pro třísku. Kov se na břitu nehromadí, tříska odchází volně a povrch je zrcadlový bez další práce. Pro vysoké řezné rychlosti a velké úběry — skříňové díly, desky, lisované profily.
Všechno potřebné k opakované objednávce je vyryto na tělese: typ destičky, šroub a klíč. Stačí ten řádek z frézy opsat a objednávku sestavíme bez dalších otázek.
Jakosti destiček
Otázka „jakou jakost mám vzít“ jsou ve skutečnosti otázky dvě. První je, co řežete: ocel, nerez, litinu, neželezné kovy, žáruvzdorné nebo kalené materiály. Druhá, na kterou se zapomíná, je jak to řežete: tenkým dokončovacím průchodem, rovnoměrným plynulým úběrem, nebo hrubováním odlitku s přerušováním, kde břit naráží do materiálu stokrát za minutu.
Za strukturou frézovacího sortimentu KARASAWA stojí právě tyto dvě otázky. Destičky se vyrábějí ve čtyřech technologiích — povlak PVD na karbidu, povlak CVD, bezwolframová jakost a polykrystalický diamant. V každé z nich je několik jakostí, rozlišených právě podle povahy práce.
V tabulce níže neukazuje značka v buňce „vhodné / nevhodné“, ale jaký druh řezu je pro danou jakost v té skupině materiálů určen. To je odpověď na druhou otázku.
| Jakost | Technologie | P | M | K | N | S | H | Kde to funguje |
|---|---|---|---|---|---|---|---|---|
| Karbid + PVD — tenký povlak, ostrý břit | ||||||||
| PH1265dokončování | PVD | ○ | ○ | ○ | — | ○ | ● | Jemné dokončování kaleného materiálu. Nejvyšší odolnost proti opotřebení v řadě — tam, kde rozhoduje rozměr a zrcadlový povrch, ne úběr. |
| PH2835univerzální | PVD | ⊖ | ⊖ | ⊖ | — | ⊖ | ● | Dokončování a polodokončování v celém rozsahu, kalenou ocel včetně. Jakost „pro každý případ“, když je na provozu několik různých materiálů. |
| PH2255univerzální | PVD | ⊖ | ⊖ | ⊖ | — | ⊖ | — | Totéž bez kalené skupiny: ocel, nerez, litina, žáruvzdorné slitiny — od dokončování po polodokončování. |
| PH2265dokončování | PVD | ○ | ○ | ○ | — | ○ | ● | Plynulé dokončování. První volba v kalené oceli — formy, zápustky, díly po tepelném zpracování. |
| PM3215ocel a litina | PVD | ● | ○ | ● | — | — | — | Od polodokončování po hrubování v uhlíkové a legované oceli a v litině. Jakost, která v běžném provozu sedí ve většině těles. |
| MS3265univerzální pracovní jakost | PVD | ● | ○ | ● | — | ○ | ● | Nejširší pracovní rozsah mezi jakostmi PVD: ocel a litina při hrubování, nerez a žáruvzdorné slitiny při dokončování, k tomu kalený materiál. Jedna jakost pro smíšenou práci. |
| PH3255univerzální | PVD | ⊖ | ⊖ | ⊖ | — | ⊖ | ⊖ | Jediná jakost, která sahá do všech šesti skupin, kalený materiál včetně. Kompromis v trvanlivosti, ale odstraní otázku výběru. |
| SM3775houževnatá, široký rozsah | PVD | ● | ● | ● | — | ● | ○ | Hrubování a polohrubování hned ve čtyřech skupinách — ocel, nerez, litina, žáruvzdorné slitiny. Houževnatější substrát: udrží řezné podmínky tam, kde jemnější jakost už praská. |
| PM3305ocel, dokončování | PVD | ○ | ○ | — | — | — | — | Úzce zaměřená na dokončování a polodokončování v oceli a nerezi. Pro případy, kdy rozhoduje povrch, ne odebraný objem. |
| MS4265odolná proti rázu | PVD | ■ | ■ | — | — | ■ | — | Přerušovaný řez a nestabilní podmínky: odlitky, svařence, drážky, vjezd a výjezd přes hranu. Vysoká odolnost proti rázu a korozi — první volba v nerezi a žáruvzdorných slitinách. |
| PH4155odolná proti rázu | PVD | ⊟ | ⊟ | ⊟ | — | ⊟ | — | Druhá jakost pro přerušovaný řez — tahle ve všech čtyřech skupinách. Bere se, když jsou podmínky nestabilní a materiál na provozu se mění od dílu k dílu. |
| Karbid + CVD — silný povlak, tepelná bariéra | ||||||||
| MS3587univerzální CVD | CVD | ⊖ | ⊖ | ⊖ | — | — | — | Dlouhé záběry s vysokou teplotou v zóně řezu. Silná vrstva funguje jako tepelný štít tam, kde PVD už odhořívá. |
| PM3587litina, obrábění nasucho | CVD | ● | ○ | ● | — | ○ | — | Polohrubování a hrubování bez chladicí kapaliny. První volba v litině: šedá, tvárná, brzdové kotouče, skříňové díly, bloky. |
| SM4587hrubovací CVD | CVD | ■ | □ | ■ | — | □ | — | Nejtěžší služba v sortimentu: hrubování nasucho s přerušováním v legované oceli a litině. Houževnatý substrát plus silný povlak. |
| Nepovlakované a diamantové — neželezné kovy | ||||||||
| NN1000bezwolframová | nepovlakované | — | — | — | ● | — | — | Ostrý nepovlakovaný břit pro hliník, měď a mosaz. Dokončování a polodokončování: povlak tu jen překáží — otupuje břit, a tupý břit v hliníku vytváří nárůstek. |
| NN1090bezwolframová | nepovlakované | — | — | — | ● | — | — | Druhá verze pro neželezné kovy — s jinou rovnováhou tvrdosti a houževnatosti pro více zatíženou práci. |
| D1700polykrystalický diamant | PCD | — | — | — | ● | — | — | Hliník s vysokým obsahem křemíku, kompozity, grafit — abrazivní materiály, které běžný břit obrousí za jedinou směnu. Trvanlivost se tu měří v jiném řádu. |
Jak tabulku číst v praxi. Nejdřív si najděte řádek podle materiálu, pak sloupec se značkou pro váš druh řezu. Pokud jde o jeden díl a podmínky jsou stabilní, vezměte úzce zaměřenou jakost: dá delší trvanlivost. Pokud provozem chodí každý den jiný materiál a nikdo nebude měnit destičku kvůli každému dílu — vezměte tu, která má značky hned ve čtyřech skupinách. Je to vědomá výměna trvanlivosti za jednoduchost a v reálné dílně se často vyplatí víc.
Shrnutí
Sedm skupin těles a sedmnáct jakostí není o délce katalogu. Je to o třech věcech, které se projeví do druhého měsíce práce.
Šest nebo osm břitů na destičku místo tří a těleso s otěruvzdorným povlakem, které přežije desítky sad destiček. Cena za odebrání kovu přestává být číslem, které v dílně nikdo nezná.
Rohové, čelní, vysokoposuvové, kopírovací frézování, obrysování, hliník — jeden ceník a jeden dodací list. Místo čtyř dodavatelů, každého s vlastními dodacími lhůtami a vlastním obchodníkem.
Běžné rozměry držíme skladem. Destička, na kterou se čeká tři týdny, nezastaví jednu operaci, ale celou trasu dílu.
