Narzędzia do automatów wzdłużnych
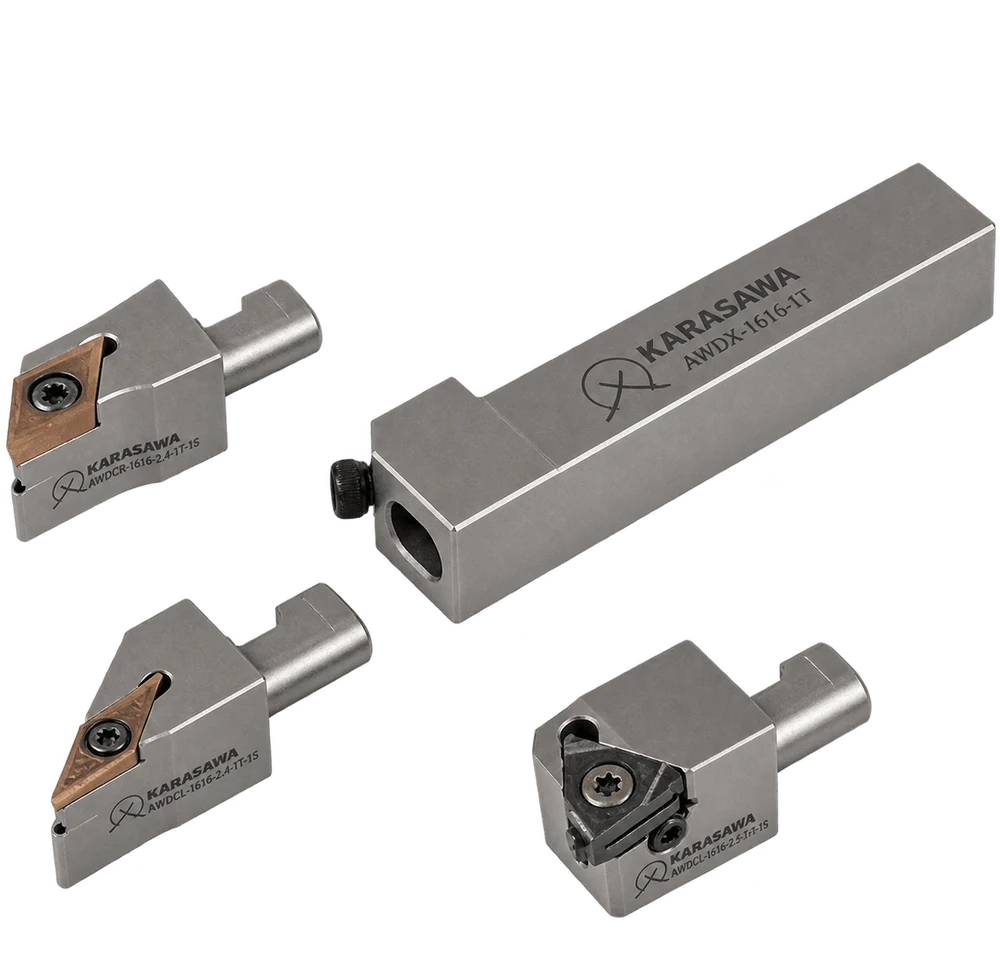
Na tokarce z przesuwnym wrzeciennikiem imak narzędziowy jest ciasno zabudowany: kluczem do śruby płytki fizycznie nie da się dosięgnąć wewnątrz przestrzeni roboczej, a wyjęcie oprawki zabiera ze sobą korekcję narzędzia. System szybkowymienny rozdziela te dwie rzeczy: baza zostaje zamocowana w imaku razem ze wszystkimi współrzędnymi, a głowica skrawająca z płytką zdejmuje się jedną ręką.
Odpowiadamy w ciągu dnia roboczego. Nie ma minimum zamówienia.
Opis ogólny
Tokarka z przesuwnym wrzeciennikiem żyje z małych serii: 200–500 detali, potem przezbrojenie. W takim trybie straty biorą się nie ze skrawania, lecz z postojów między skrawaniem — a największy z nich to ten, do którego wszyscy przywykli: wymiana płytki w ciasnym imaku narzędziowym.
System szybkowymienny dzieli oprawkę na dwie części o różnej żywotności. Baza zostaje w imaku na stałe. Głowica jest tą zużywalną częścią oprzyrządowania — zdejmuje się ją, wymienia i zastępuje w całości.
Baza
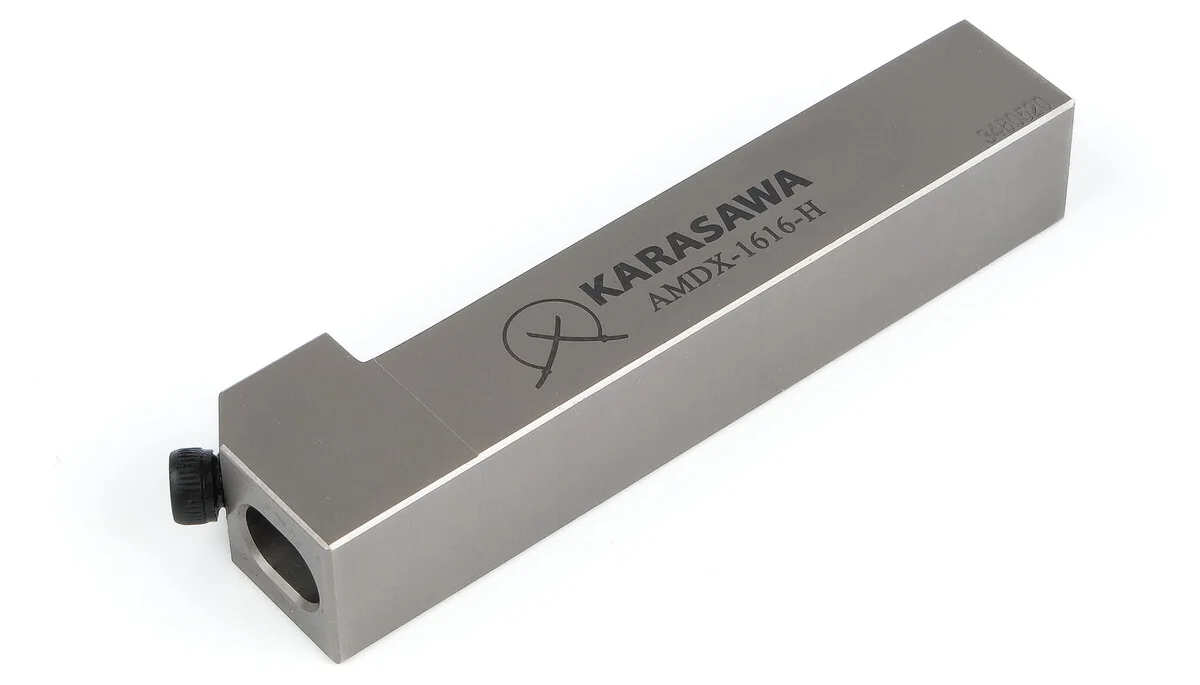
Trzonek kwadratowy 12×12 albo 16×16 mm mocuje się w imaku obrabiarki dokładnie tak jak zwykły nóż tokarski. Na czole znajduje się dokładne gniazdo pod trzpień głowicy z płaską ścianką oraz jedna boczna śruba mocująca: zaciska głowicę i jednocześnie ustala jej położenie kątowe.
Przez korpus bazy przechodzi kanał chłodziwa. Ciecz podawana jest pod ciśnieniem nie z bocznej dyszy, którą za każdym razem trzeba celować, lecz od wewnątrz narzędzia — wprost w strefę, gdzie wiór spotyka powierzchnię natarcia. Indeks H na końcu oznaczenia wskazuje właśnie tę wersję.
Baza nie bierze udziału w skrawaniu i nie zużywa się. Jej współrzędne w programie ustala się raz, przy uzbrajaniu obrabiarki.
Głowicę zdejmuje się w całości i zabiera na stół. Śrubę płytki odkręca się w porządnym świetle, a nie po omacku między prowadnicami — i nie wpada ona do wanny pełnej wiórów i oleju.
Skoro z imaka nic nie zostało wyjęte, wysięg narzędzia się nie zmienił. Po założeniu głowicy cykl idzie dalej z tymi samymi korekcjami — przezbrojenie sprowadza się do jednej czynności.
Na tę samą bazę pasują głowice o różnym przeznaczeniu. Pozycja w imaku, którą wcześniej na stałe zajmowało jedno narzędzie, może teraz toczyć, a przy kolejnym detalu gwintować.
Narzędzia według zastosowania
Głowice różnią się nie „klasą”, lecz kształtem płytki, którą mieszczą. Kształt określa od razu dwie rzeczy: jak mocne jest naroże narzędzia i w jaki kontur to naroże może fizycznie wejść. Cała reszta — przekrój, wersja, rozmiar — dobierana jest później.
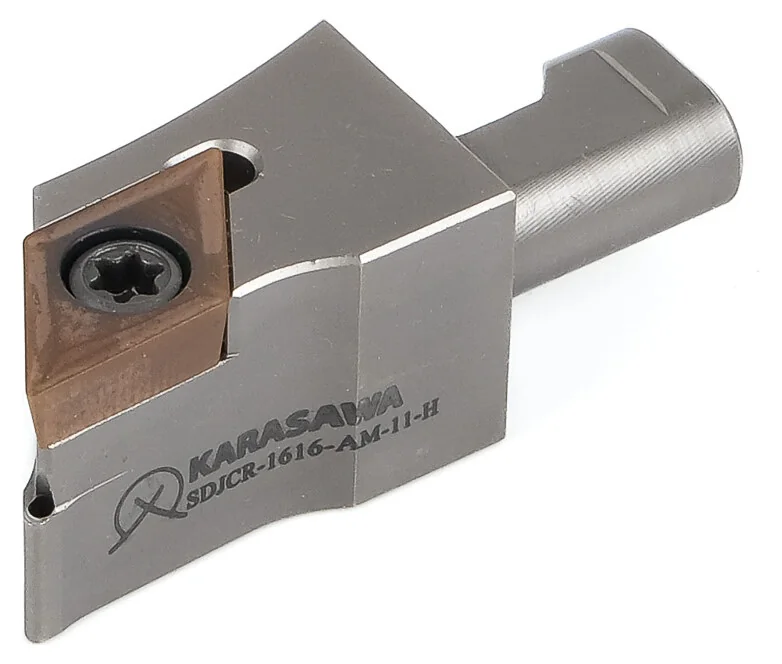
Koń roboczy automatu wzdłużnego. Kąt naroża 55° to kompromis, który unosi cały detal: toczenie wzdłużne, planowanie i krótkie podcięcie pod kątem jedną krawędzią.
DC_T 0702 albo DC_T 11T3, kąt przyłożenia 7°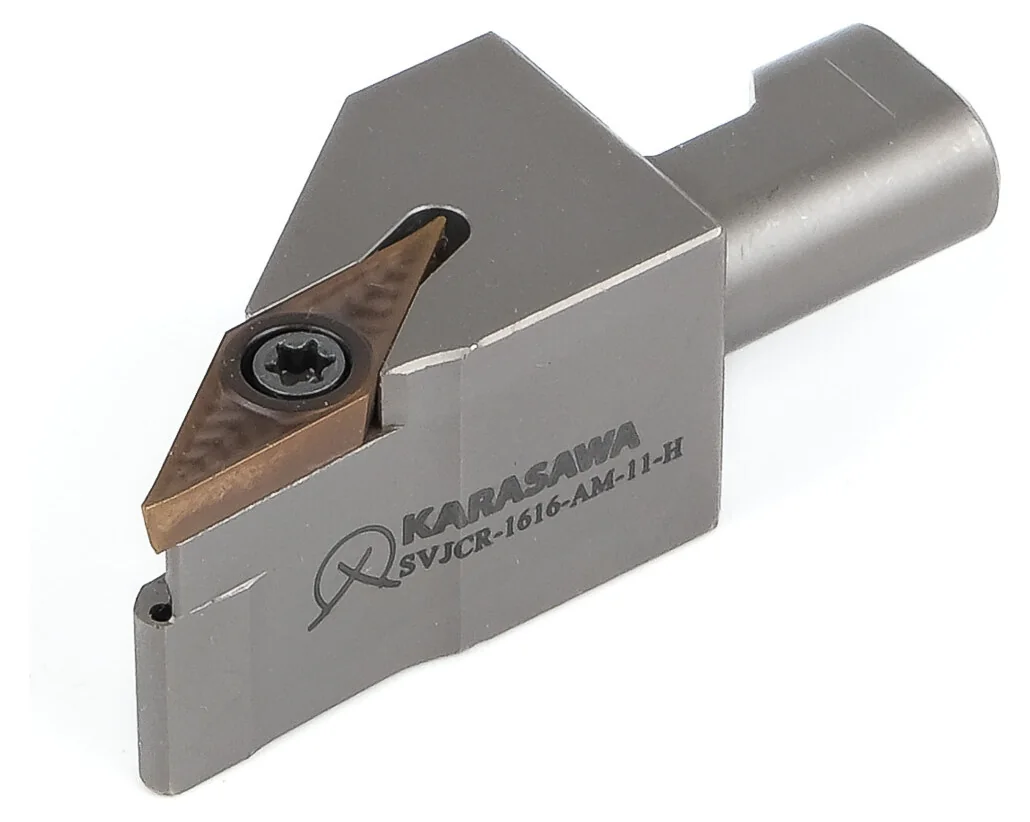
Ostry romb sięga tam, gdzie 55° zahacza odsadzeniem: stożki, zaokrąglenia, rowki pod kątem, podtoczenie pod odsadzeniem. Ceną ostrości jest cieńsze naroże, więc parametry są niższe.
VC_T 1103, kąt przyłożenia 7°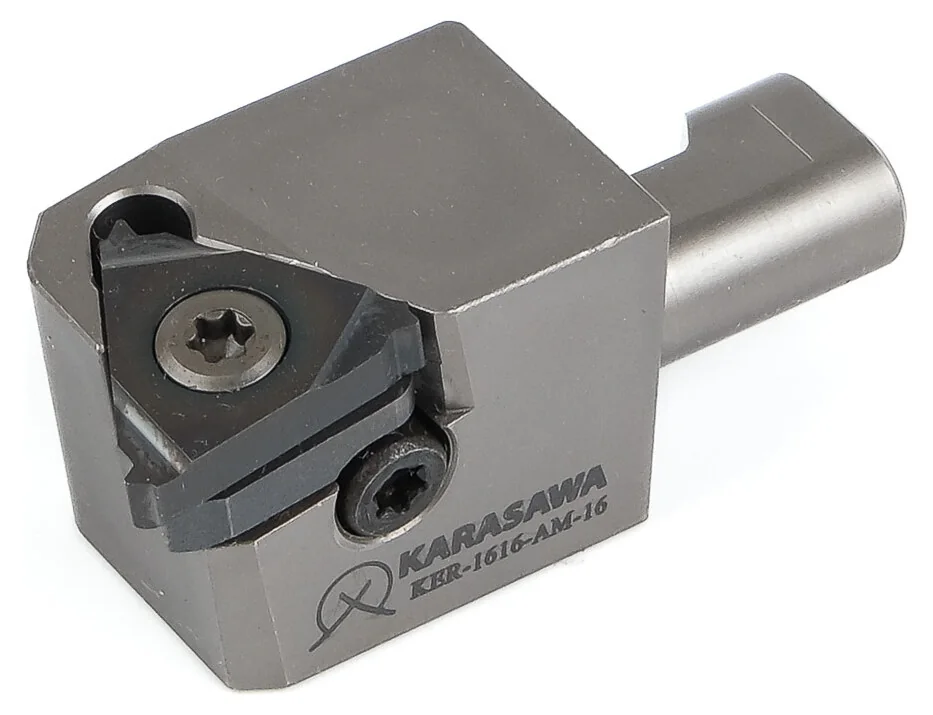
Płytkę gwintującą trzyma nie śruba przechodząca przez otwór, lecz docisk od góry: płytka gwintująca nie ma otworu centralnego, a profil musi opierać się na pełnym materiale.
11ER / 11EL albo 16ER / 16ELJak czyta się kod
Dlaczego to jest na stronie. Pierwsze cztery litery to ISO 5608, ta sama norma co na zwykłych nożach tokarskich. Inżynier nie musi uczyć się firmowego systemu: czyta kod tak, jak czytał go przez całe życie. A pełne oznaczenie jest wygrawerowane na korpusie każdej głowicy — ponowne zamówienie składa się z narzędziem w ręku, bez katalogu.
Dobór zestawu
Zestaw do automatu wzdłużnego kompletuje się w trzech krokach, z których każdy zawęża wybór. Kontur detalu rozstrzyga, który romb — 55° czy 35°. Materiał rozstrzyga o gatunku. Parametry skrawania i wymaganie na powierzchnię rozstrzygają o łamaczu wióra. Poniżej ta sama kolejność jest zebrana w jednej linijce dla każdego typowego zadania na tokarce z przesuwnym wrzeciennikiem.
| Zadanie na obrabiarce | Głowica | Płytka | Łamacz wióra | Gatunek KARASAWA | Dlaczego właśnie ten |
|---|---|---|---|---|---|
| Stal — wałki, złączki, elementy złączne, śruby dwustronne | |||||
| Toczenie wzdłużne, ogólnegłówne zbieranie materiału na obrabiarce | SDJC…AM-11 |
DCMT 11T3 |
MP |
K1775 |
Cermet nie klei się do stali: wiór się zsuwa, a powierzchnia wychodzi lustrzana bez osobnego przejścia wykończeniowego. Jest jeden warunek — skrawanie bez uderzeń, a przy pracy z pręta ich nie ma. |
| Przejście wykończeniowe na wymiarzamiast szlifowania | SDJC…AM-07 |
DCGT 0702 |
F · SQ |
K1775 · PM1775 |
Najostrzejsza geometria w linii w małym rozmiarze. Mniejsza płytka to mniejszy promień naroża, czyli dokładniejsze trafienie w wymiar przy małym naddatku. |
| Mały detal, cienkie ściankiduży wysięg pręta z tulei zaciskowej | SDJC…AM-07 |
DCGT 0702 |
J · W · U |
PM1775 · MS1385 |
Łamacz J powstał specjalnie do małych detali na automatach wzdłużnych. Ultradrobne ziarno 0,3–0,4 µm utrzymuje jednocześnie twardość i ciągliwość — krawędź ani się nie wykrusza, ani nie ucieka przez całą serię. |
| Stal nierdzewna i stopy żaroodporne — medycyna, złączki, przyrządy | |||||
| Nierdzewna, wykończenieimplanty, złączki, obudowy czujników | SVJC…AM-11 |
VCMT 1103 |
MC · MK |
MP2575 |
Pozycja dedykowana do stali nierdzewnej: drobne ziarno daje mocną krawędź, a powłoka żaroodporna znosi zalewanie chłodziwem. W stali nierdzewnej krawędź ginie nie od zużycia, lecz od narostu — i o to tu chodzi. |
| Nierdzewna, małe siły skrawaniadetal cienkościenny | SVJC…AM-11 |
VCGT 1103 |
FM · FL |
MS1385 |
Odciążona geometria plus czarna powłoka PVD na ultradrobnym ziarnie. FL to wariant FM pod jeszcze mniejsze siły: na wypadek, gdy detal ugina się wcześniej, niż zużyje się płytka. |
| Tytan i stopy niklugrupa żaroodporna S | SVJC…AM-11 |
VCGT 1103 |
FP · FS |
PS1255 |
Cienka warstwa AlTiSiN nie stępia krawędzi, a zawarty w niej krzem opiera się utlenianiu przy wysokich temperaturach skrawania. To ta sama para, która sprawdza się na implantach tytanowych. |
| Metale nieżelazne — elektronika, złączki, pneumatyka | |||||
| Mosiądz, brąz, miedź, aluminiumseria główna | SDJC · SVJC |
DCGT · VCGT |
AX |
NN1070 |
Polerowana krawędź bez powłoki. Każda powłoka zaokrągla krawędź o kilka mikronów — przy miękkich metalach nieżelaznych to wystarczy, by skrawanie zamieniło się w gniecenie i narost. |
| Aluminium wysokokrzemoweścierny stop aluminium | SDJC · SVJC |
DCGT · VCGT |
AX4 |
NN1050 |
Krzem ściera zwykły węglik jak kredę. Warstwa diamentopodobna przesuwa tę granicę o rząd wielkości — na tej samej zmianie wymienia się jedną płytkę zamiast dziesięciu. |
| Przypadki szczególne | |||||
| Ultraostra krawędź, dokładny konturseria „E”, prawa i lewa | SDJC · SVJC |
DCET · VCET |
X · Y |
PS1255 · PS2255 |
Płytki „E” są tak ostre, jak tylko da się wykonać z węglika. Y to ta sama klasa ze wzmocnioną krawędzią, na wypadek gdy ultraostra zaczyna się wykruszać. |
| Stal hartowana przy lekkich parametrachHRC 45 i więcej | SVJC…AM-11 |
VCGT 1103 |
FS |
PS1255 |
Najszersza geometria wykończeniowa według kształtu płytki. Na automacie wzdłużnym detal hartowany prowadzi się przy małym naddatku — dokładnie w tym trybie, w którym zamiast CBN pracuje odporny na zużycie gatunek PVD. |
| Gwintowanie zewnętrzneto samo stanowisko w imaku | KER · KEL |
11ER · 16ER |
— | według profilu gwintu | Płytka gwintująca nie ma łamacza wióra w zwykłym rozumieniu — jej „geometrię” wyznacza profil i skok. Gatunki i profile zebrano na stronie płytek gwintujących. |
Jak z tego korzystać. Wiersz tabeli to gotowy zestaw: baza pod przekrój Państwa imaka, głowica, płytka, łamacz wióra i gatunek. Jeśli detal łączy kilka wierszy — a na automacie wzdłużnym prawie zawsze łączy — bierze się jedną bazę i kilka głowic: to taniej niż kilka kompletnych oprawek i szybciej niż wymiana płytek w jednej.
Płytki
Głowice tego systemu mieszczą płytki w dwóch kształtach ISO — romb 55° (DC..) i romb 35° (VC..), obie dodatnie, o kącie przyłożenia 7°, w rozmiarach 0702, 11T3 i 1103. To wąski wycinek asortymentu — a w jego obrębie asortyment KARASAWA obejmuje szesnaście różnych łamaczy wióra.
Łamacz wióra nie jest „opcją dodatkową” płytki, lecz właśnie tym, co odróżnia jedną płytkę od drugiej o tym samym kształcie. Wybranie na powierzchni natarcia decyduje o kącie, pod jakim schodzi wiór, o tym, ile siły to wymaga i gdzie wiór się złamie. Na automacie wzdłużnym ma to znaczenie krytyczne: wiór owinięty wokół detalu nie psuje tu powierzchni — on zatrzymuje cykl automatyczny.
| Łamacz wióra | Strefa | Kształty do tych głowic | Gatunki | Przeznaczenie |
|---|---|---|---|---|
| Wykończenie — główna strefa na automacie wzdłużnym | ||||
| F | Wykończenie | DCGT |
K1775PM1775MS1385 |
Najostrzejsza geometria wykończeniowa w linii. Małe detale, mały naddatek, wymaganie na jakość powierzchni. |
| FM | Wykończenie | DCGTVCGT |
PM1775MS1385 |
Uniwersalna geometria wykończeniowa na podłożu o ultradrobnym ziarnie. Trzyma wymiar przez całą serię — dokładnie po to kupuje się taką obrabiarkę. |
| FL | Wykończenie | VCGT |
PM1775MS1385 |
Odciążona wersja FM pod jeszcze mniejsze siły skrawania: cienkie ścianki i podatne detale przy dużym wysięgu. |
| FP | Wykończenie | VCGT |
PS1255 |
Wykończenie na rombie 35° z odpornym na zużycie gatunkiem PVD: stopy żaroodporne i tytan. |
| FS | Wykończenie | VCGT |
PS1255 |
Geometria robocza do stali hartowanej i stopów niklu przy lekkich parametrach. |
| J | Wykończenie | DCGT |
PM1775MS1385 |
Specjalne wybranie na rombie 55° do małych detali na automatach wzdłużnych. Tylko wersja prawa. |
| U | Wykończenie | DCGT |
K1775PM1775MS1385NN1070 |
Uniwersalna geometria wykończeniowa dostępna od razu w cermecie, dwóch gatunkach PVD i gatunku bez powłoki — jedna geometria do stali, stali nierdzewnej i metali nieżelaznych. |
| W | Wykończenie | DCGT |
PM1775MS1385 |
Wersja U o innym profilu wybrania, pod szerszy zakres posuwów. |
| X | Wykończenie | DCETVCET |
PS1255 |
Seria „E” — ultraostra krawędź do małych precyzyjnych detali. Wersje prawa i lewa. |
| Y | Wykończenie | DCETVCET |
PS1255PS2255 |
Ta sama klasa co X, ale ze wzmocnioną krawędzią — na wypadek gdy ultraostra zaczyna się wykruszać. |
| Obróbka półwykończeniowa i średnia | ||||
| SQ | Półwykończeniowa | DCMT |
K1775 |
Obróbka półwykończeniowa cermetem: przejścia wykończeniowe w stali bez szlifowania. |
| MP | Średnia | DCMT |
K1775 |
Najszersza pozycja cermetowa w asortymencie. Średnie parametry, stabilna powierzchnia — podstawowy wybór do stali na automacie wzdłużnym. |
| MC | Średnia | VCMT |
MP2575 |
Pozycja dedykowana do stali nierdzewnej: drobne ziarno plus powłoka żaroodporna. |
| MK | Średnia | VCMT |
MP2575 |
To samo na rombie 35° — kontury w stali nierdzewnej. |
| Metale nieżelazne | ||||
| AX | Nieżelazne | DCGTVCGT |
NN1070 |
Polerowana krawędź bez powłoki. Główna seria do mosiądzu, brązu, miedzi i aluminium. |
| AX4 | Nieżelazne | DCGTVCGT |
NN1050 |
Ta sama geometria w gatunku z warstwą diamentopodobną — przeciw ściernemu krzemowi w aluminium wysokokrzemowym. |
Dlaczego nie ma na tej liście geometrii zgrubnych. Tokarka z przesuwnym wrzeciennikiem obrabia pręty o małej średnicy, podparte tuleją prowadzącą kilka milimetrów od narzędzia. Głębokość skrawania mierzy się tu w dziesiątych, nie w milimetrach, a ciężka geometria zgrubna na takim detalu po prostu nigdy nie zacznie pracować: jej wybranie jest zaprojektowane pod gruby wiór, którego tam nie będzie. Dlatego ta klasa skupia się na strefie wykończeniowej i średniej — i właśnie tam asortyment jest najszerszy.
Gatunki
Oznaczenie gatunku da się odczytać bez podręcznika. Pierwsze litery to grupy ISO 513, pod które gatunek powstał: PM — stal i nierdzewna, PS — stal i stopy żaroodporne, MS — nierdzewna i stopy żaroodporne, MP — nierdzewna, NN — metale nieżelazne, K — cermet. Dalej idą liczby zastosowania i kod technologii powłoki.
Znak w komórce mówi nie „nadaje się czy nie”, lecz jaki rodzaj skrawania gatunek przyjmie w danym materiale.
| Gatunek | Technologia | PStal | MNierdzewna | KŻeliwo | NNieżel. | SŻaroodp. | HHartowana | Gdzie działa na automacie wzdłużnym |
|---|---|---|---|---|---|---|---|---|
| Cermet z powłoką PVD | ||||||||
| K177592,5–93,5 HRA | Cermet + PVD | ● | – | – | – | – | – | Stalowy detal z lustrzaną powierzchnią i bez osobnej operacji wykończeniowej. Cermet nie wybacza uderzeń — ale przy pracy z pręta ich nie ma, więc automat wzdłużny jest dla niego idealnym środowiskiem. Geometrie MP, SQ, F, U. |
| Węglik z powłoką PVD | ||||||||
| PM177593,5–94 HRA | PVD na ultradrobnym ziarnie 0,3–0,4 µm | ● | ● | – | – | – | – | Obróbka wykończeniowa w stali i stali nierdzewnej. Ultradrobne ziarno daje rzadkie połączenie twardości 94 HRA z ciągliwością: krawędź trzyma i wymiar, i przypadkowe uderzenie o półfabrykat. Powłoka ma fioletowy odcień. |
| MS138593,5–94 HRA | PVD na ultradrobnym ziarnie 0,3–0,4 µm | ● | ● | – | – | ● | – | To samo podłoże, inna powłoka — czarna. Stal nierdzewna i stopy żaroodporne, w tym detale cienkościenne, gdzie liczą się małe siły skrawania. |
| PS1255odporny na zużycie | PVD · AlTiSiN | ● | ○ | ● | – | ● | ○ | Tytan, stopy niklu, stal hartowana przy lekkich parametrach. Cienka warstwa nie stępia krawędzi. Odporny na korozję: płytka nie kwitnie w emulsji ani w magazynie. |
| PS2255uniwersalny PVD | PVD · AlTiSiN | ● | ● | ● | – | ● | – | Cztery grupy ISO z jednego pudełka. Dla zakładu, który co tydzień zmienia materiał pod zamówienie, oznacza to mniej pozycji na półce. Przyjmie lekkie skrawanie przerywane. |
| MP2575drobne ziarno | PVD na podłożu drobnoziarnistym | – | ● | – | – | – | – | Wąska specjalizacja — różne stale nierdzewne przy średnich i małych prędkościach, gdy jednocześnie potrzebna jest mocna krawędź i wysoka jakość powierzchni. Kolor powłoki ciemny niebieskoszary. |
| Węglik bez powłoki i z warstwą diamentopodobną | ||||||||
| NN1070ziarno submikronowe | Bez powłoki, polerowana krawędź | – | – | – | ● | – | – | Mosiądz, brąz, miedź, aluminium — czyli dobra połowa wszystkiego, co się na tych obrabiarkach w ogóle toczy. Ziarno submikronowe pozwala naostrzyć krawędź ostrzej, niż pozwala na to jakakolwiek powłoka. |
| NN1050warstwa diamentopodobna | CVD · diamentopodobna | – | – | – | ● | – | – | Stopy aluminium o dużej zawartości krzemu, które zjadają zwykły węglik w kilkanaście detali. Geometria AX4. |
Asortyment KARASAWA obejmuje szesnaście gatunków tokarskich, łącznie z CVD, PCD i CBN. Ta strona pokazuje osiem — dokładnie te, w których płytki o kształtach DC.. i VC.. produkowane są w potrzebnych rozmiarach. Reszta żyje w większych płytkach do zwykłych tokarek i jest zebrana na stronie płytek tokarskich.
Powłoka
Powłoka o grubości kilku mikronów daje większy zysk w trwałości niż jakakolwiek zmiana składu podłoża. Ale nie istnieje jedna „dobra” powłoka: to, co ratuje krawędź w żeliwie przy dużej prędkości, w stali nierdzewnej zejdzie w ciągu minuty, a w mosiądzu tylko przeszkadza. Dlatego asortyment KARASAWA ma nie jedną powłokę, lecz dziewięć różnych technologii — i właśnie stąd bierze się szerokość oferty.
Różnica między CVD a PVD to nie marketing, tylko fizyka. CVD nanosi się w 900–1000 °C: warstwa wychodzi gruba, wielowarstwowa, z międzywarstwą tlenku glinu pełniącą rolę bariery cieplnej. Taka warstwa znosi duże prędkości, ale krawędź pod nią jest lekko zaokrąglona — o kilka mikronów. PVD nanosi się w 400–500 °C: warstwa jest cienka, krawędź zostaje ostra, a naprężenia ściskające w warstwie chronią ją przed wykruszaniem.
I właśnie dlatego w tym dziale nie ma grubego CVD w ogóle. Kilka mikronów zaokrąglenia krawędzi to nic na wałku Ø80, a połowa naddatku na detalu Ø4. Na tokarce z przesuwnym wrzeciennikiem ostrość krawędzi nie jest „cechą pożądaną”, lecz warunkiem tego, by detal w ogóle wyszedł na wymiar. Działa tu więc sześć technologii z dziewięciu: cermet, cztery różne powłoki PVD, warstwa diamentopodobna — oraz całkowity brak powłoki jako osobna i w pełni świadoma technologia.
| Technologia | Kolor | Gatunki | Co robi w rzazie na automacie wzdłużnym |
|---|---|---|---|
| PVD na ultradrobnym ziarnie0,3–0,4 µm, 93,5–94 HRA | fioletowa, czarna | PM1775MS1385 |
Działa tu nie tyle sama warstwa, ile to, co jest pod nią. Ziarno kilkakrotnie drobniejsze niż zwykle daje jednocześnie twardość 94 HRA i wysoką wytrzymałość na zginanie. Dla produkcji seryjnej oznacza to wprost jedno: wymiar nie ucieka od pierwszego detalu do ostatniego. |
| PVD AlTiSiNodporna na zużycie i korozję | szara stalowa | PS1255PS2255 |
Zawarty w niej krzem tworzy na powierzchni gęstą, odporną na utlenianie warstewkę. Cienka warstwa nie odbiera ostrości — stąd tytan, stopy niklu i cienkie ścianki. Odporność na korozję ma znaczenie także poza rzazem: płytka nie niszczeje w mokrej emulsji ani w otwartym pudełku przy obrabiarce. |
| PVD na drobnym ziarnieżaroodporna | ciemna niebieskoszara | MP2575 |
Wysoka odporność na szok cieplny. Na tych obrabiarkach ciecz podawana jest pod ciśnieniem wprost w strefę skrawania przez narzędzie — krawędź przechodzi więc bez przerwy cykl nagrzewania i gwałtownego chłodzenia. Ta powłoka powstała dokładnie do tego. |
| PVD na cermeciepodłoże TiC–TiN | jasnoszara | K1775 |
Cermet ma mniejsze powinowactwo ze stalą niż węglik wolframowo-kobaltowy: wiór się nie klei, a powierzchnia wychodzi lustrzana. Powłoka dokłada odporność na zużycie, nie odbierając tej właściwości. Ceną jest mała ciągliwość: cermet nie wybacza uderzeń, a na automacie wzdłużnym nie stanowi to problemu. |
| Diamentopodobna CVDdiamentopodobna, cienka warstwa | ciemnoszara | NN1050 |
Jedyna powłoka CVD w tej klasie — i to właśnie dlatego, że jest cienka i nie zaokrągla krawędzi. Przeciw ściernemu krzemowi w aluminium wysokokrzemowym: zwykły węglik ściera się tam jak kreda. |
| Bez powłokiziarno submikronowe, polerowana krawędź | polerowany węglik | NN1070 |
Czasem najlepszą powłoką jest jej brak. Każda warstwa zaokrągla krawędź o kilka mikronów; przy mosiądzu, miedzi i aluminium to wystarczy, by skrawanie zamieniło się w gniecenie i narost. Polerowana krawędź bez powłoki skrawa czysto. |
Kolor powłoki to narzędzie pracy operatora, a nie ozdoba. Pozwala rozpoznać gatunek w nieopisanym pudełku i pokazuje stopień zużycia krawędzi: przetartą warstwę widać gołym okiem, zanim jakikolwiek przyrząd wykaże ucieczkę wymiaru. Na obrabiarce, gdzie płytki wymienia się według harmonogramu, a nie wtedy, gdy pojawią się braki, to realne pieniądze.
Podsumowanie
Tokarkę z przesuwnym wrzeciennikiem kupuje się po to, żeby detal wychodził gotowy w jednym zamocowaniu. Wszystko, co ten cykl przerywa, kosztuje więcej niż płytka — i właśnie do tego zaprojektowano system szybkowymienny.
Baza nie opuszcza imaka, więc wysięg i korekcje zostają na miejscu. Głowicę zdejmuje się i zakłada jedną śrubą — to czynność dla operatora, a nie dla ustawiacza, i wykonywana między seriami, a nie na koniec zmiany.
Romb 55° do toczenia wzdłużnego, romb 35° do konturów, głowica gwintująca — wszystko na jednym korpusie zamocowanym w imaku. Stanowisko w imaku przestaje być na stałe przypisane do jednej operacji.
Pełne oznaczenie jest wybite na korpusie każdej głowicy. Pół roku później, gdy skończą się płytki, ponowne zamówienie składa się z narzędziem w ręku — i przychodzi dokładnie to, co było wcześniej. Tak w praktyce wygląda przewidywalność.
