Інструмент для пруткових автоматів · Swiss Type
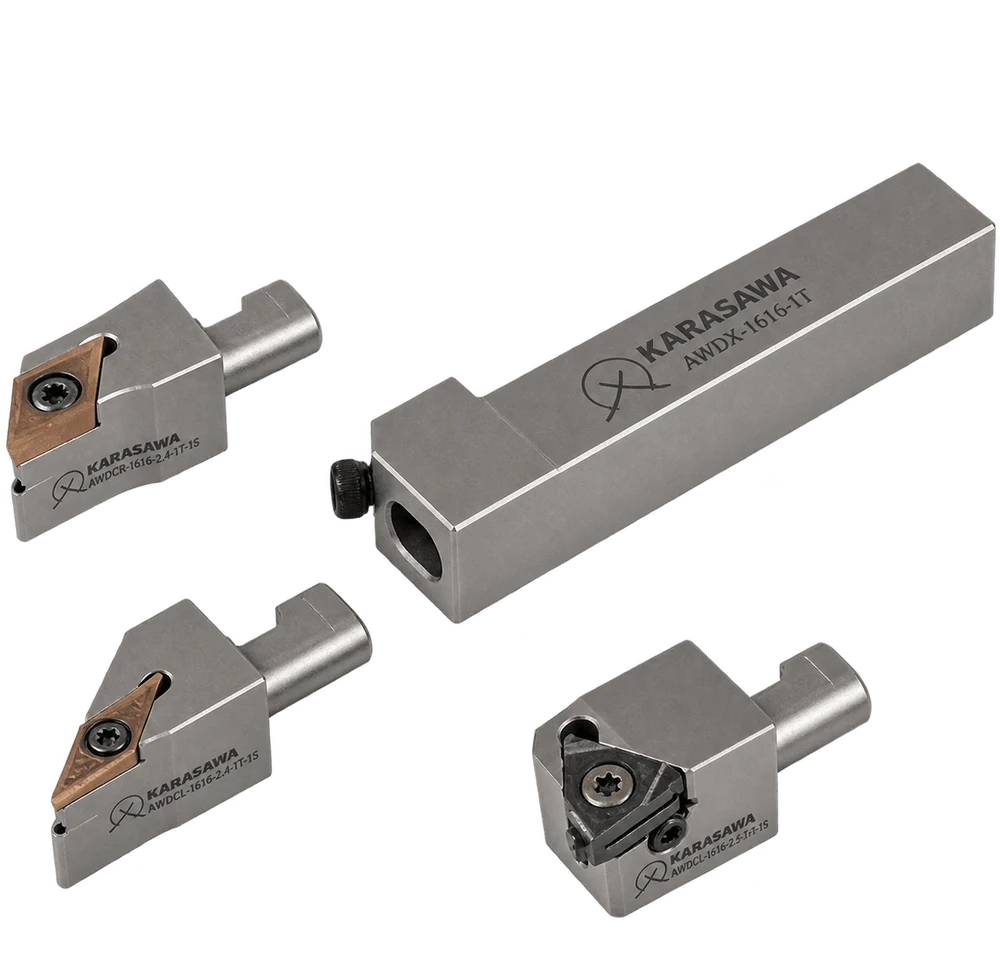
На автоматі поздовжнього точіння інструментальний блок набитий щільно: до гвинта пластини всередині робочої зони фізично не дотягнутися ключем, а знята державка забирає з собою прив'язку інструмента. Швидкозмінна система розводить ці дві речі: база лишається затиснутою в блоці разом з усіма координатами, а різальна головка з пластиною знімається однією рукою.
Відповідаємо протягом робочого дня. Мінімального замовлення немає.
Загальний опис
Автомат поздовжнього точіння живе дрібною серією: партія на 200–500 деталей, потім переналагодження. У такому режимі втрати збираються не з різання, а з простоїв між ним — і головна з них та, до якої всі звикли: заміна пластини всередині тісного інструментального блоку.
Швидкозмінна система розділяє державку на дві частини, у яких різні строки життя. База стоїть у блоці постійно. Головка — витратна частина оснастки, яку знімають, переставляють і замінюють цілком.
База
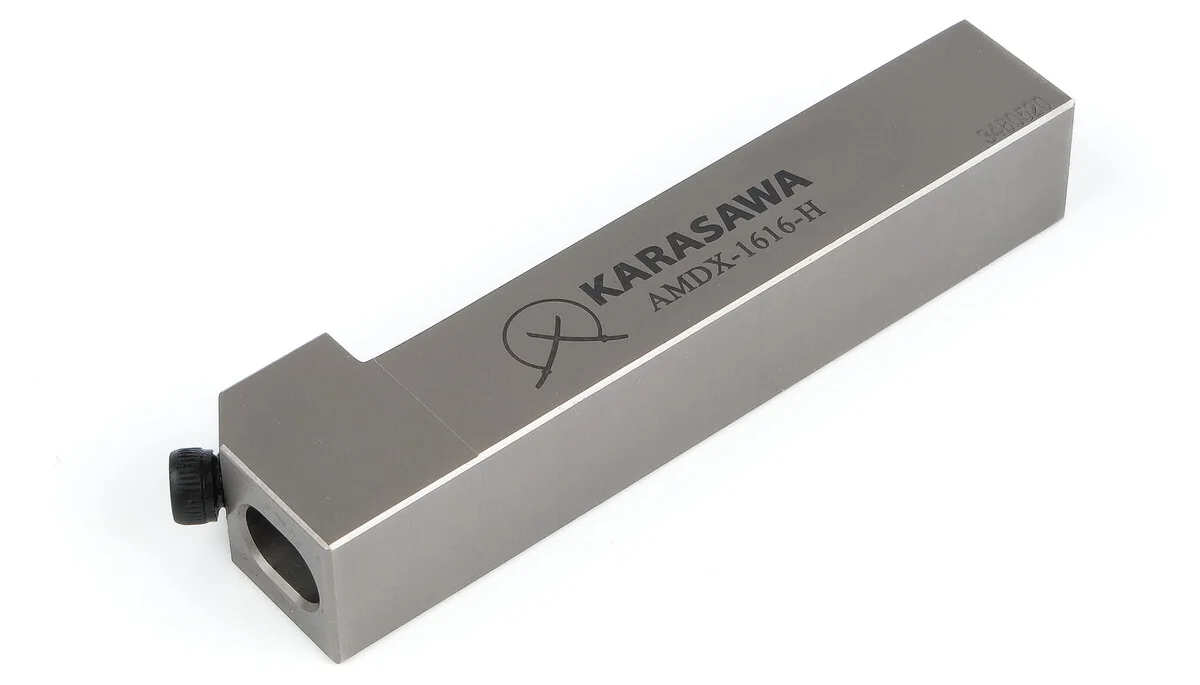
Квадратний хвостовик 12×12 або 16×16 мм затискається в інструментальній стійці автомата так само, як звичайний різець. На передньому торці — точне гніздо під хвостовик головки з лискою і один боковий фіксувальний гвинт: він і затискає головку, і задає її кутове положення.
Крізь корпус бази проходить канал МОР. Мастило подається під тиском не збоку трубкою, яку доводиться щоразу націлювати, а зсередини інструмента — прямо в зону стикання стружки з передньою поверхнею. Індекс H в кінці позначення означає саме це виконання.
База не бере участі в різанні й не зношується. Її координати в керуючій програмі задаються один раз при налагодженні верстата.
Головку знімають цілком і виносять на верстак. Гвинт пластини відкручується під нормальним світлом, а не наосліп між напрямними — і не падає в піддон із стружкою та маслом.
Оскільки з блоку нічого не виймали, виліт інструмента не змінився. Після встановлення головки назад цикл продовжується з тими самими коректорами — переналагодження зводиться до однієї операції.
На одну базу стають головки різного призначення. Позиція в блоці, яку раніше займав один різець назавжди, тепер може відпрацювати точіння, а наступною деталлю — різьбу.
Інструмент по застосуванню
Головки розрізняються не «класом», а формою пластини, яку вони тримають. Форма задає дві речі одразу: наскільки міцна вершина різця і в який контур ця вершина фізично здатна зайти. Усе інше — переріз, виконання, типорозмір — вибирається після цього.
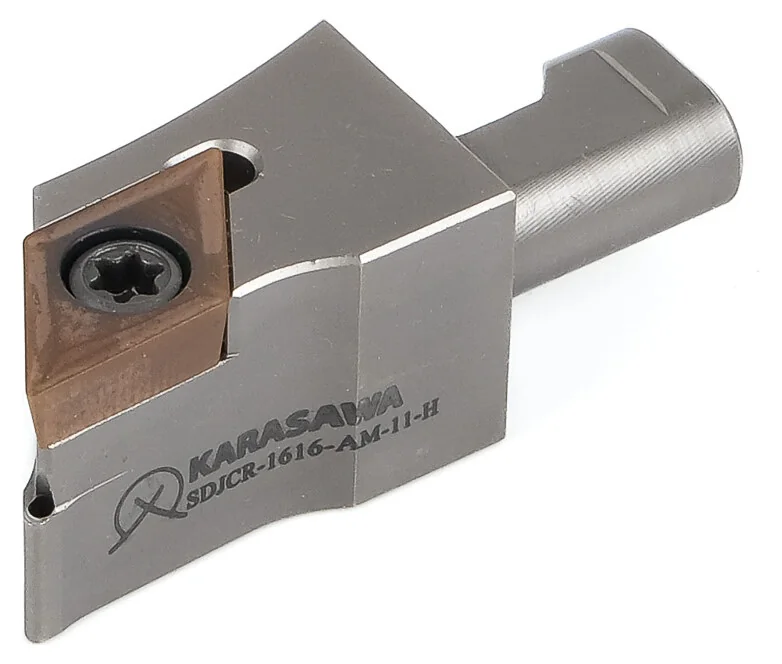
Робоча конячка автомата. Кут при вершині 55° — компроміс, який тримає всю деталь: точіння вздовж, підрізання торця й невеликий зворотний хід під кутом однією кромкою.
DC_T 0702 або DC_T 11T3, задній кут 7°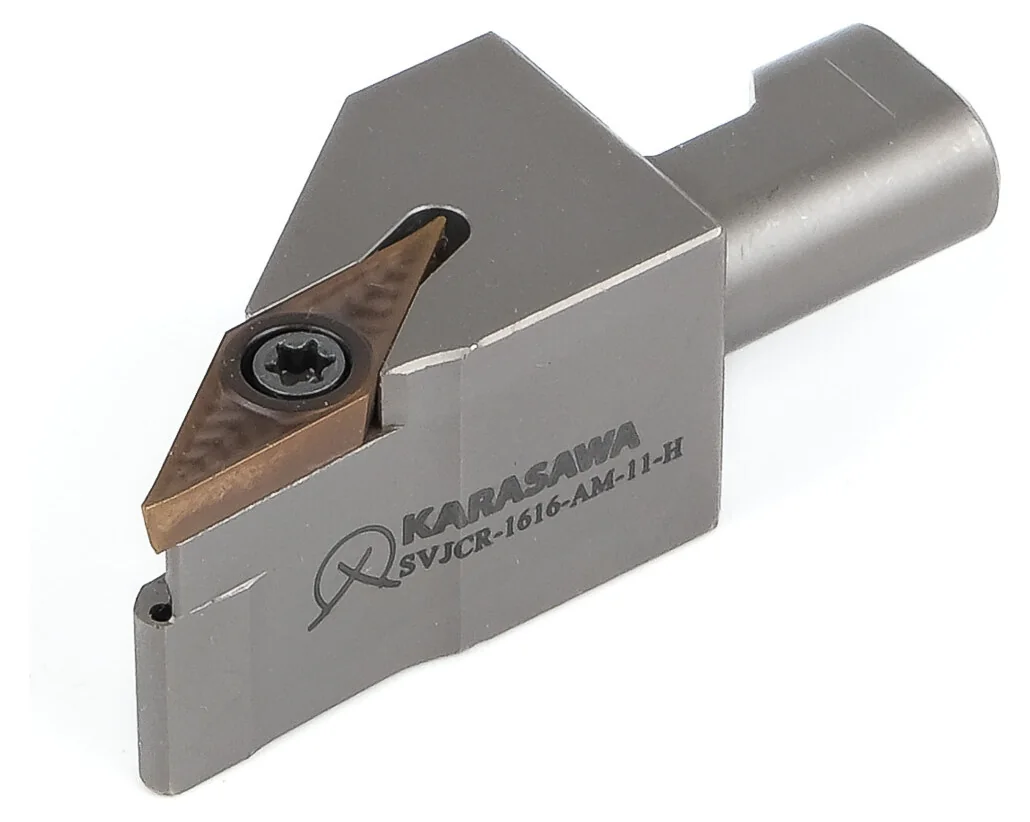
Гострий ромб заходить туди, куди 55° впирається плечем: конус, галтель, канавка з нахилом, підрізання під буртом. Ціна гостроти — тонша вершина, тому режими нижчі.
VC_T 1103, задній кут 7°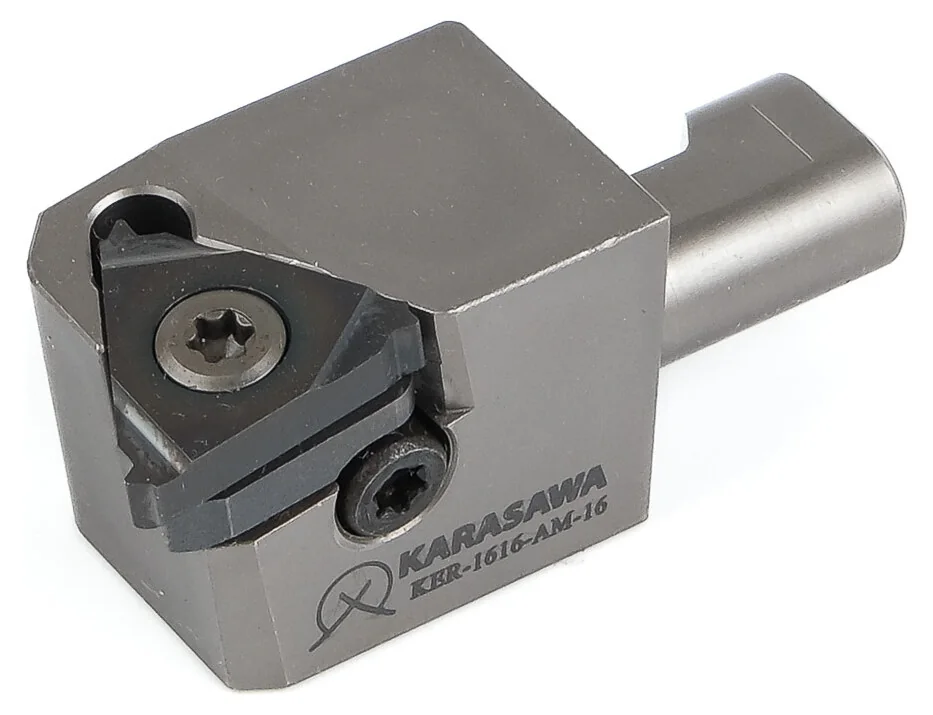
Різьбова пластина закріплена не гвинтом крізь отвір, а притискною планкою зверху: у різьби немає центрального отвору, і профіль має спиратися на суцільну опору.
11ER / 11EL або 16ER / 16ELЯк читається код
Навіщо це на сайті. Перші чотири літери — стандарт ISO 5608, той самий, що на звичайних токарних різцях. Технологу не треба вчити фірмову систему: він читає код так само, як читав його все життя. А повне позначення вигравіювано на корпусі кожної головки — дозамовлення робиться з інструмента в руках, без каталогу.
Вибір комплекту
Комплект на автоматі збирається в три кроки, і кожен наступний звужує вибір. Контур деталі вирішує, який ромб — 55° чи 35°. Матеріал вирішує сплав. Режим і вимога до поверхні — стружколом. Нижче та сама послідовність зведена в один рядок для кожної типової задачі автомата поздовжнього точіння.
| Задача на верстаті | Головка | Пластина | Стружколом | Сплав KARASAWA | Чому саме так |
|---|---|---|---|---|---|
| Сталь — вали, штуцери, кріплення, шпильки | |||||
| Поздовжнє точіння, універсальноосновний припуск на автоматі | SDJC…AM-11 |
DCMT 11T3 |
MP |
K1775 |
Кермет на сталі не липне: стружка сходить, поверхня виходить дзеркальною без окремого фінішного проходу. Умова одна — різання без ударів, а на прутку його й немає. |
| Фінішний прохід під розмірзамість шліфування | SDJC…AM-07 |
DCGT 0702 |
F · SQ |
K1775 · PM1775 |
Найгостріша геометрія лінійки на дрібному типорозмірі. Менша пластина — менший радіус вершини — точніший вихід у розмір на малих припусках. |
| Дрібна деталь, тонка стінкадовгий виліт прутка з цанги | SDJC…AM-07 |
DCGT 0702 |
J · W · U |
PM1775 · MS1385 |
Стружколом J зроблений саме під дрібні деталі на автоматах. Надтонке зерно 0,3–0,4 мкм тримає одночасно твердість і в'язкість — кромка не сколюється й не «пливе» по партії. |
| Нержавійка і жароміцні — медицина, арматура, приладобудування | |||||
| Нержавійка, чистоваімплант, штуцер, корпус датчика | SVJC…AM-11 |
VCMT 1103 |
MC · MK |
MP2575 |
Спеціалізована нержавіюча позиція: мікрозерно дає міцну кромку, термостійке покриття тримає полив. У нержавійці кромка гине не від зносу, а від наросту — тут це головне. |
| Нержавійка, мала сила різаннятонкостінна деталь | SVJC…AM-11 |
VCGT 1103 |
FM · FL |
MS1385 |
Полегшена геометрія плюс чорне PVD на надтонкому зерні. FL — варіант FM під ще менші зусилля: коли деталь віджимається раніше, ніж зношується пластина. |
| Титан і нікелеві сплавижароміцна група S | SVJC…AM-11 |
VCGT 1103 |
FP · FS |
PS1255 |
Тонкий AlTiSiN не «затуплює» кромку, а кремній у складі тримає окиснення на високій температурі різання. Це та сама пара, що працює на титанових імплантах. |
| Кольорові метали — електроніка, фітинги, пневматика | |||||
| Латунь, бронза, мідь, алюмінійосновна серія | SDJC · SVJC |
DCGT · VCGT |
AX |
NN1070 |
Полірована непокрита кромка. Будь-яке покриття округлює кромку на кілька мікрон — для м'яких кольорових металів цього досить, щоб замість різання почалося зминання й наріст. |
| Силумін з високим кремніємабразивний алюмінієвий сплав | SDJC · SVJC |
DCGT · VCGT |
AX4 |
NN1050 |
Кремній стирає звичайний твердий сплав як крейду. Алмазоподібний шар відсуває цю межу на порядок — за ту саму зміну міняється не десяток пластин, а одна. |
| Особливі випадки | |||||
| Надгостра кромка, точний контурсерія «E», праве й ліве виконання | SDJC · SVJC |
DCET · VCET |
X · Y |
PS1255 · PS2255 |
Пластини «E» — це гострота на межі можливого для твердого сплаву. Y — той самий клас з посиленою кромкою, коли надгостра вже починає сколюватись. |
| Загартована сталь на легких режимахHRC 45 і вище | SVJC…AM-11 |
VCGT 1103 |
FS |
PS1255 |
Найширша чистова геометрія за формами пластин. На автоматі загартована деталь іде малим припуском — саме той режим, у якому зносостійкий PVD працює замість CBN. |
| Зовнішня різьбатой самий пост у блоці | KER · KEL |
11ER · 16ER |
— | за профілем різьби | Різьбова пластина не має стружколома в звичайному сенсі — її «геометрію» задає профіль і крок. Сплави й профілі розписані на сторінці різьбонарізних пластин. |
Як цим користуватись. Рядок таблиці — це готовий комплект: база під переріз блоку, головка, пластина, стружколом і сплав. Якщо деталь поєднує кілька рядків — а на автоматі так майже завжди — беруть одну базу і кілька головок: це дешевше, ніж кілька повних державок, і швидше, ніж перебирати пластини в одній.
Пластини
Головки цієї системи тримають пластини двох форм за ISO — ромб 55° (DC..) і ромб 35° (VC..), обидві позитивні, із заднім кутом 7°, у типорозмірах 0702, 11T3 і 1103. Це вузький перетин номенклатури — і всередині нього в програмі KARASAWA лежить шістнадцять різних стружколомів.
Стружколом — це не «додаткова опція» пластини, а власне те, чим одна пластина відрізняється від іншої тієї самої форми. Лунка на передній поверхні задає, під яким кутом сходить стружка, скільки на це витрачається сили і де вона ламається. На автоматі це критично: намотана на деталь стружка тут не псує поверхню — вона зупиняє автоматичний цикл.
| Стружколом | Зона | Форми під ці головки | Сплави | Призначення |
|---|---|---|---|---|
| Чистова обробка — основна зона автомата | ||||
| F | Чистова | DCGT |
K1775PM1775MS1385 |
Найгостріша чистова геометрія лінійки. Дрібні деталі, малі припуски, вимога до шорсткості. |
| FM | Чистова | DCGTVCGT |
PM1775MS1385 |
Універсальна чистова на надтонкозернистій основі. Тримає розмір по всій партії — те, заради чого автомат і купували. |
| FL | Чистова | VCGT |
PM1775MS1385 |
Полегшений варіант FM під ще менші зусилля різання: тонка стінка й нежорстка деталь на довгому вильоті. |
| FP | Чистова | VCGT |
PS1255 |
Чистова на 35° ромбі під зносостійкий PVD: жароміцні сплави й титан. |
| FS | Чистова | VCGT |
PS1255 |
Робоча геометрія для загартованої сталі й нікелевих сплавів на легких режимах. |
| J | Чистова | DCGT |
PM1775MS1385 |
Спеціальна лунка 55° ромба під дрібні деталі на автоматах. Тільки правостороннє виконання. |
| U | Чистова | DCGT |
K1775PM1775MS1385NN1070 |
Універсальна чистова одразу в керметі, двох PVD і непокритому сплаві — одна геометрія під сталь, нержавійку й кольорові. |
| W | Чистова | DCGT |
PM1775MS1385 |
Варіант U з іншим профілем лунки під ширший діапазон подач. |
| X | Чистова | DCETVCET |
PS1255 |
Серія «E» — надгостра кромка для дрібних точних деталей. Праве й ліве виконання. |
| Y | Чистова | DCETVCET |
PS1255PS2255 |
Той самий клас, що X, але з посиленою кромкою — коли надгостра вже сколюється. |
| Напівчистова і середня обробка | ||||
| SQ | Напівчистова | DCMT |
K1775 |
Керметна напівчистова: фінішні проходи по сталі без шліфування. |
| MP | Середня | DCMT |
K1775 |
Найширша керметна позиція програми. Середні режими, стабільна поверхня — базовий вибір під сталь на автоматі. |
| MC | Середня | VCMT |
MP2575 |
Спеціалізована нержавіюча позиція: мікрозерно плюс термостійке покриття. |
| MK | Середня | VCMT |
MP2575 |
Те саме на 35° ромбі — контур у нержавійці. |
| Кольорові метали | ||||
| AX | Кольорові | DCGTVCGT |
NN1070 |
Полірована непокрита кромка. Основна серія під латунь, бронзу, мідь і алюміній. |
| AX4 | Кольорові | DCGTVCGT |
NN1050 |
Та сама геометрія у сплаві з алмазоподібним шаром — проти абразивного кремнію в силуміні. |
Чому в цьому списку немає чорнових геометрій. Автомат поздовжнього точіння працює прутком малого діаметра з опорою на люнетну втулку в кількох міліметрах від різця. Глибина різання тут вимірюється десятими, а не міліметрами, і важка чорнова геометрія на такій деталі просто не встигає почати працювати: лунка розрахована на товсту стружку, якої не буде. Тому в цьому класі зосереджена чистова й середня зона — і саме в ній номенклатура найширша.
Сплави
Позначення сплаву читається без довідника. Перші літери — групи ISO 513, під які він створений: PM — сталь і нержавійка, PS — сталь і жароміцні, MS — нержавійка й жароміцні, MP — нержавійка, NN — кольорові метали, K — кермет. Далі йдуть цифри застосування й код технології покриття.
Значок у клітинці каже не «підходить чи ні», а яке різання витримує сплав у цьому матеріалі.
| Сплав | Технологія | PСталь | MНержав. | KЧавун | NКольор. | SЖаром. | HТверді | Де це працює на автоматі |
|---|---|---|---|---|---|---|---|---|
| Кермет із PVD-покриттям | ||||||||
| K177592,5–93,5 HRA | Кермет + PVD | ● | – | – | – | – | – | Сталева деталь із дзеркальною поверхнею без окремої фінішної операції. Кермет не пробачає ударів — але на прутку їх і немає, тому автомат для нього ідеальне середовище. Геометрії MP, SQ, F, U. |
| Твердий сплав із PVD-покриттям | ||||||||
| PM177593,5–94 HRA | PVD на надтонкому зерні 0,3–0,4 мкм | ● | ● | – | – | – | – | Чистова сталь і нержавійка. Надтонке зерно дає рідкісне поєднання твердості 94 HRA з ударною в'язкістю: кромка тримає і розмір, і випадковий удар об напівфабрикат. Покриття фіолетового відтінку. |
| MS138593,5–94 HRA | PVD на надтонкому зерні 0,3–0,4 мкм | ● | ● | – | – | ● | – | Та сама основа, інше покриття — чорне. Нержавійка й жароміцні, у тому числі тонкостінні деталі, де важлива мала сила різання. |
| PS1255зносостійкий | PVD · AlTiSiN | ● | ○ | ● | – | ● | ○ | Титан, нікелеві сплави, загартована сталь на легких режимах. Тонкий шар не «затуплює» кромку. Антикорозійний: пластина не «цвіте» ні в емульсії, ні на складі. |
| PS2255універсальний PVD | PVD · AlTiSiN | ● | ● | ● | – | ● | – | Чотири групи ISO з однієї коробки. Для цеху, який щотижня міняє матеріал під замовлення, це менше позицій на полиці. Легке переривчасте різання витримує. |
| MP2575мікрозерно | PVD на мікрозернистій основі | – | ● | – | – | – | – | Вузька спеціалізація — різні нержавіючі сталі на середніх і низьких швидкостях, коли одночасно потрібні міцна кромка й висока якість поверхні. Колір покриття темний синьо-сірий. |
| Твердий сплав без покриття та з алмазоподібним шаром | ||||||||
| NN1070субмікрозерно | Без покриття, полірована кромка | – | – | – | ● | – | – | Латунь, бронза, мідь, алюміній — тобто добра половина всього, що взагалі точать на автоматах. Субмікронне зерно дозволяє заточити кромку гостріше, ніж дозволяє будь-яке покриття. |
| NN1050алмазоподібний шар | CVD · Diamond-like | – | – | – | ● | – | – | Алюмінієві сплави з високим вмістом кремнію, які «з'їдають» звичайний твердий сплав за десяток деталей. Геометрія AX4. |
У програмі KARASAWA шістнадцять токарних сплавів, включно з CVD, PCD і CBN. На цій сторінці показані вісім — рівно ті, у яких випускаються пластини форм DC.. і VC.. потрібних типорозмірів. Решта живуть у більших пластинах для звичайних токарних верстатів і розписані на сторінці токарних пластин.
Покриття
Покриття товщиною кілька мікрон дає більший приріст стійкості, ніж будь-яка зміна складу основи. Але єдиного «доброго» покриття не існує: те, що рятує кромку в чавуні на високій швидкості, у нержавійці зійде за хвилину, а на латуні тільки заважає. Тому в програмі KARASAWA не одне покриття, а дев'ять різних технологій — і саме звідси береться широта номенклатури.
Різниця між CVD і PVD — не в маркетингу, а у фізиці. CVD осаджують при 900–1000 °C: шар виходить товстим, багатошаровим, із прошарком оксиду алюмінію, який працює тепловим бар'єром. Такий шар витримує високі швидкості, але кромка під ним трохи «округлюється» — на кілька мікрон. PVD наносять при 400–500 °C: шар тонкий, кромка залишається гострою, у ньому є стискні напруження, які тримають її від сколу.
І ось чому в цьому розділі товстого CVD немає взагалі. Кілька мікрон округлення кромки — дрібниця для вала Ø80 і половина припуску для деталі Ø4. На автоматі поздовжнього точіння гострота кромки не «бажана властивість», а умова того, що деталь узагалі вийде в розмір. Тому тут працюють шість технологій із дев'яти: кермет, чотири різні PVD, алмазоподібний шар — і повна відсутність покриття як окрема, цілком свідома технологія.
| Технологія | Колір | Сплави | Що вона дає в різанні на автоматі |
|---|---|---|---|
| PVD на надтонкому зерні0,3–0,4 мкм, 93,5–94 HRA | фіолетовий, чорний | PM1775MS1385 |
Тут працює не стільки шар, скільки те, що під ним. Зерно в кілька разів дрібніше за звичайне дає одночасно твердість 94 HRA і високу міцність на вигин. Для серії на автоматі це прямо означає: розмір не «пливе» від першої деталі до останньої. |
| PVD AlTiSiNзносостійке, антикорозійне | сіро-стальний | PS1255PS2255 |
Кремній у складі утворює на поверхні щільну плівку, стійку до окиснення. Тонкий шар не з'їдає гостроту — звідси титан, нікелеві сплави й тонка стінка. Антикорозійність важлива не лише в різанні: пластина не псується у вологій емульсії й у відкритій коробці на верстаті. |
| PVD на мікрозернітермостійке | темний синьо-сірий | MP2575 |
Висока стійкість до термоудару. На автоматі мастило подається під тиском прямо в зону різання крізь інструмент — кромка постійно проходить цикл «нагрів — різке охолодження». Це покриття зроблене саме під такий режим. |
| PVD на керметіоснова TiC–TiN | світло-сірий | K1775 |
Кермет має нижчу спорідненість зі сталлю, ніж вольфрамокобальтовий сплав: стружка не липне, поверхня виходить дзеркальною. Покриття додає зносостійкості, не забираючи цієї властивості. Ціна — низька в'язкість: удару кермет не пробачає, і на автоматі це не проблема. |
| Алмазоподібне CVDdiamond-like, тонкий шар | темно-сірий | NN1050 |
Єдиний CVD у цьому класі — і саме тому, що він тонкий і не округлює кромку. Проти абразивного кремнію в силуміні: звичайний твердий сплав там зношується як крейда. |
| Без покриттясубмікрозерно, полірована кромка | полірований сплав | NN1070 |
Іноді найкраще покриття — його відсутність. Будь-який шар округлює кромку на кілька мікрон; для латуні, міді й алюмінію цього достатньо, щоб замість різання почалося зминання й наріст. Полірована непокрита кромка ріже чисто. |
Колір покриття — робочий інструмент оператора, а не декор. За ним відрізняють сплав у коробці без етикетки й бачать, наскільки зношена кромка: стертий шар видно неозброєним оком раніше, ніж прилад покаже вихід із розміру. На автоматі, де пластину міняють за розкладом, а не за фактом браку, це коштує реальних грошей.
Підсумок
Верстат поздовжнього точіння купують заради того, щоб деталь виходила готовою з одного встановлення. Усе, що зупиняє цей цикл, коштує дорожче за пластину — і саме на це розрахована швидкозмінна система.
База не покидає блок, тому виліт і коректори лишаються на місці. Головку знімають і ставлять назад одним гвинтом — операція, яку робить оператор, а не наладчик, і не наприкінці зміни, а між партіями.
Ромб 55° під поздовжнє точіння, ромб 35° під контур, різьбонарізна головка — і все це на один затиснутий у блок корпус. Позиція в блоці перестає бути закріпленою за операцією назавжди.
На корпусі кожної головки вибито повне позначення. Через півроку, коли пластина закінчиться, дозамовлення робиться з інструмента в руках — і приходить рівно те саме, що стояло. Це і є предмет розмови про передбачуваність.
