Wymienne płytki tokarskie
Płytka to jedyna część narzędzia, która naprawdę skrawa. Cała reszta — obrabiarka, uchwyt, oprawka — tylko utrzymuje ją we właściwym punkcie przestrzeni. I nie dobiera się jej według rozmiaru: rozmiar wyznacza ISO. Dobiera się ją według dwóch rzeczy, których nie widać okiem — geometrii łamacza wióra i gatunku wraz z powłoką.
Odpowiadamy w ciągu dnia roboczego. Nie ma minimum zamówienia.
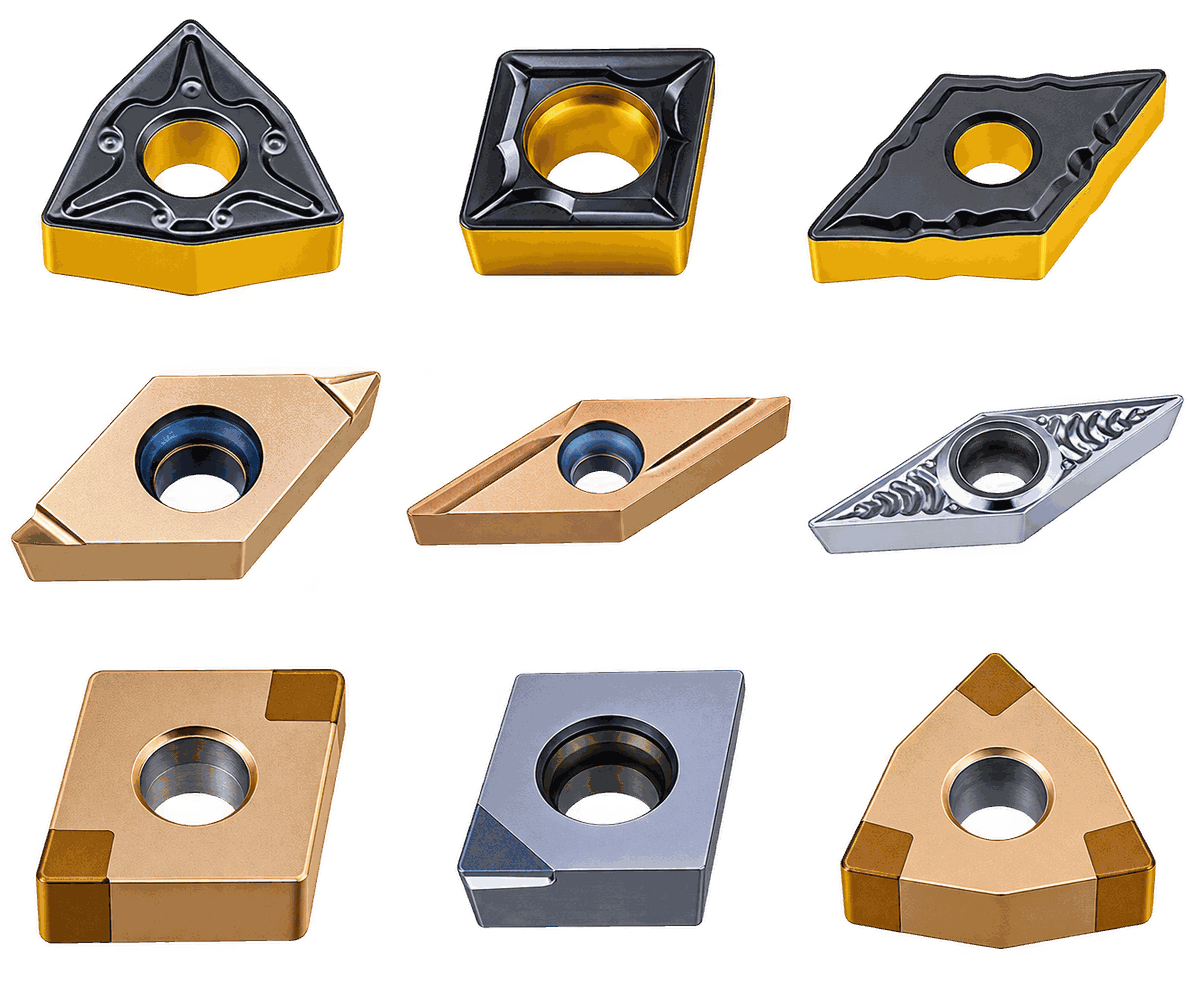
Geometria
Najczęstszym błędem przy doborze jest zaczynanie od gatunku. W rzeczywistości pierwsze do pracy wchodzi wybranie na powierzchni natarcia: to ono określa, jak mocno płytka wchodzi w metal, jak zwija się wiór i przy jakim posuwie wreszcie się łamie. Właściwy gatunek z niewłaściwym łamaczem daje „drut” na imaku i porwaną powierzchnię; właściwy łamacz z przeciętnym gatunkiem — działa.
Logika oznaczeń jest prosta. Pierwsza litera to strefa zastosowania według głębokości skrawania i posuwu: F — wykończenie, S — półwykończenie, M — obróbka średnia, R — obróbka zgrubna, AX — metale nieżelazne. Druga litera to wariant geometrii w obrębie strefy. Dalej następują tabele wszystkich 42 wersji.
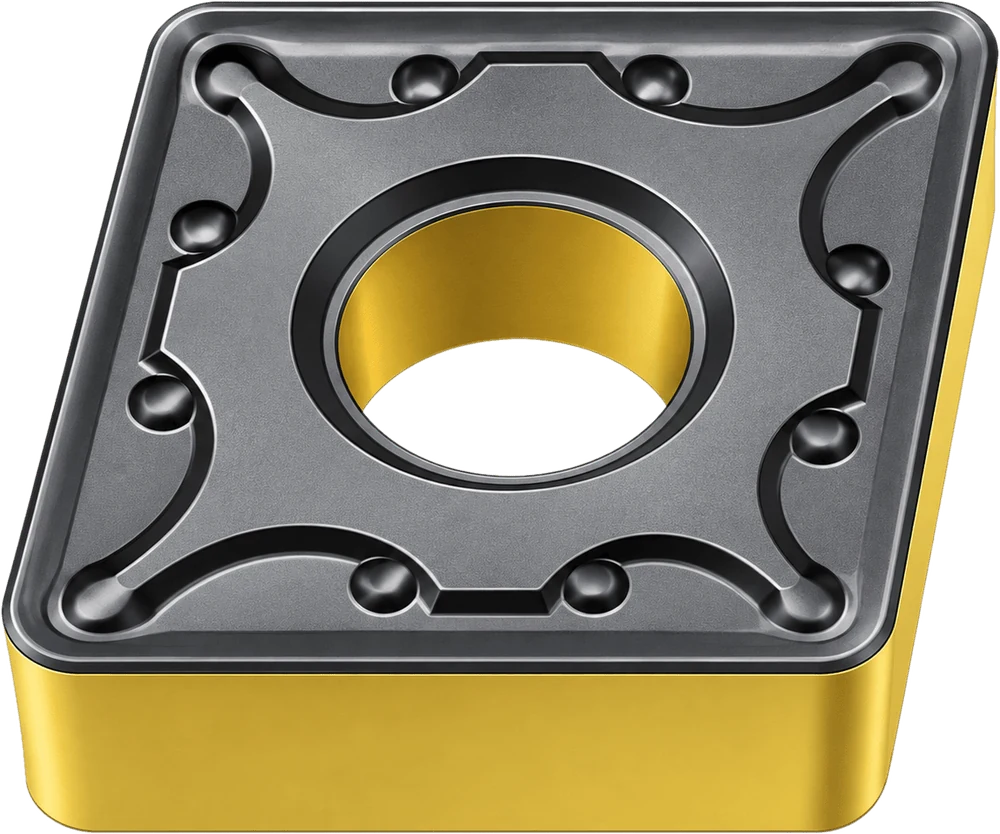
Powierzchnia boczna stoi pod kątem 90°: płytkę można odwrócić i za tę samą cenę dostaje się dwa razy więcej krawędzi. Krawędź jest mocniejsza, bo metal pod nią nie został podcięty pod kątem. Ceną są większe siły skrawania, potrzebny jest więc sztywny detal i sztywna obrabiarka.
25 łamaczy wióra pokrywa zakres od wykończenia po ciężką obróbkę zgrubną.
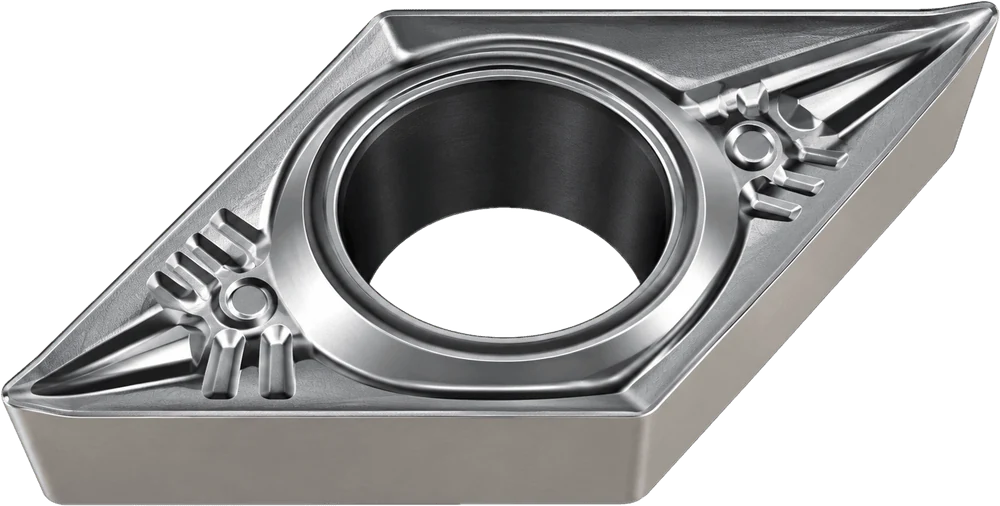
Jednostronne, o ostrzejszej krawędzi i gwałtownie mniejszych siłach skrawania. To wybór do cienkich ścianek, dużych wysięgów, małych otworów i metali nieżelaznych — wszędzie tam, gdzie detal się ugina albo obrabiarka nie utrzyma.
23 łamacze wióra, a prawie dwie trzecie z nich w strefie wykończeniowej: to właśnie tam geometria dodatnia daje przewagę.
Minimalne siły skrawania, cienki wiór. Jakość powierzchni i dokładność liczą się bardziej niż wydajność.
Naddatek wykończeniowy jest już zdjęty, wymiar nie jest jeszcze ostateczny. Strefa robocza dla większości detali.
Zakres uniwersalny. Najbardziej poszukiwane geometrie w pracy produkcyjnej.
Zgorzelina, naskórek, duży naddatek. Głębokie wybranie ze wzmocnioną krawędzią.
Polerowana ostra krawędź do aluminium, mosiądzu i brązu. Osobna gałąź asortymentu.
Asortyment
Dwadzieścia pięć wersji. Kolumna „Gatunki” podaje gatunki, w których dana geometria jest rzeczywiście produkowana: nie każdy łamacz wióra jest dostępny w każdym gatunku i to najczęstsza przyczyna tego, że „potrzebnej pozycji nie ma”.
| Łamacz wióra | Strefa | Kształty płytek ISO | Gatunki | Przeznaczenie |
|---|---|---|---|---|
| Wykończenie | ||||
| FM | Wykończenie | CNGGTNGGVNGGWNGG |
PM1775MS1385 |
Podstawowe wybranie wykończeniowe na płytkach o odciążonej geometrii. Najmniejsze siły skrawania wśród płytek ujemnych. |
| F | Wykończenie | TNGG |
K1775PM1775MS1385 |
Najostrzejsza geometria wykończeniowa na trójkącie. Lustrzana powierzchnia bez szlifowania, również w cermecie. |
| FS | Wykończenie | VNGG |
KP1557MS2155PS2255 |
Wykończenie na rombie 35° — toczenie konturowe i kopiowe, gdzie potrzebny jest dostęp w ostry narożnik. |
| FA | Wykończenie | DNGX |
PS2255 |
Wąska geometria na rombie 55° dla uniwersalnego gatunku PVD. |
| FB | Wykończenie | DNMG |
KP1557PM2557PS2255 |
Wykończenie ze wzmocnioną krawędzią: na sytuacje, gdy powierzchnia ma być czysta, ale wejście w rzaz nie jest idealne. |
| Półwykończeniowa | ||||
| SM | Półwykończeniowa | CNMGTNMGTNGGWNMG |
KP1557PM2557MS2155PS2255 |
Najlżejsza z geometrii półwykończeniowych. Robocze rozwiązanie w stali nierdzewnej, gdzie chodzi o to, by metal skrawać, a nie głaskać. |
| SE | Półwykończeniowa | CNMGSNMGTNMG |
KP1557PM2557MS2155PS2255 |
Szersze wybranie, większy posuw. Geometria robocza do przejść półwykończeniowych w stali. |
| SF | Półwykończeniowa | CNMGDNMGTNMGWNMG |
KP1557PM2557MS2155PS2255 |
Najpowszechniej stosowana geometria półwykończeniowa: od razu cztery kształty płytek i cztery gatunki. |
| Obróbka średnia | ||||
| MM | Średnia | CNMGDNMGSNMGTNMGVNMGWNMG |
KP1557PM2557PM3557MS2155PS2255MP2575 |
Najbardziej uniwersalna pozycja w katalogu: sześć kształtów, sześć gatunków. Jeśli dział trzyma jedno pudełko, to właśnie to. |
| MB | Średnia | CNMG |
KP1557PM2557PS2255 |
Wzmocniony wariant strefy średniej do nierównego naddatku. |
| MH | Średnia | CNMGSNMGVNMGWNMG |
K1775MP2575 |
Geometria do cermetu i drobnoziarnistego PVD: obróbka średnia z wymaganiem na jakość powierzchni. |
| MQ | Średnia | CNMGSNMGWNMG |
K1775 |
Cermetowa seria strefy średniej — tam, gdzie wiór nie może kleić się do krawędzi. |
| MR | Średnia | CNMGWNMG |
K1775 |
Wariant MQ ze zmienionym profilem wybrania pod większy posuw. |
| MT | Średnia | CNMGWNMG |
K1775 |
Wersja cermetowa do stali z wyższymi wymaganiami na jakość powierzchni. |
| MY | Średnia | WNMG |
K1775 |
Trójkąt równoboczny w cermecie: sztywna krawędź plus czysta powierzchnia. |
| MA | Średnia | VNMG |
K1775 |
Romb 35° w cermecie — kontury z dostępem w ostry narożnik. |
| M2 | Średnia | TNMG |
KP1557PM2557PM3557MS2155PS2255 |
Trójkąt w pełnej linii węglikowej: od odpornego na zużycie CVD po gatunki ciągliwe i PVD. |
| M3 | Średnia | TNMG |
K1775 |
Cermetowa wersja M2 do przejść wykończeniowych. |
| M4 | Średnia | TNMG |
K1775 |
Cermetowy trójkąt o innym profilu wybrania, pod większy posuw. |
| Obróbka zgrubna | ||||
| RB | Obróbka zgrubna | CNMGTNMG |
KP1557PM2557PM3557PS2255 |
Podstawowa geometria zgrubna: głębokie wybranie, wzmocniona krawędź, duży naddatek. |
| RC | Obróbka zgrubna | CNMGDNMGSNMG |
KP1557PM2557PM3557PS2255 |
Trzy kształty płytek — najszersze pokrycie operacji zgrubnych. |
| RD | Obróbka zgrubna | CNMGWNMG |
KP1557PM2557PM3557PS2255 |
Obróbka zgrubna dla trójkąta równobocznego: większa długość krawędzi w rzazie. |
| RH | Obróbka zgrubna | CNMGWNMG |
KP1557PM2557PS2255 |
Wariant RD o innym kącie wybrania — pod łagodniejszy wiór. |
| RG | Obróbka zgrubna | VNMG |
KP1557PM2557PS2255 |
Obróbka zgrubna na rombie 35°: na wypadek, gdy trzeba zgrubnie wybrać kontur. |
| Metale nieżelazne | ||||
| AX | Nieżelazne | CNMGTNMGVNMGWNMG |
NN1070 |
Polerowana krawędź bez powłoki na płytce ujemnej: aluminium i brąz z dwiema stronami roboczymi. |
Asortyment
Dwadzieścia trzy wersje. Przewaga strefy wykończeniowej nie jest kaprysem katalogu, tylko fizyką: płytka dodatnia powstała do lekkiego skrawania i właśnie tam daje to, czego ujemna nigdy nie da.
| Łamacz wióra | Strefa | Kształty płytek ISO | Gatunki | Przeznaczenie |
|---|---|---|---|---|
| Wykończenie | ||||
| F | Wykończenie | CCGTDCGTVBGT |
K1775PM1775MS1385 |
Najostrzejsza geometria wykończeniowa w linii. Małe detale, mały naddatek, wymaganie na jakość powierzchni. |
| FM | Wykończenie | CCGTDCGTVCGT |
PM1775MS1385 |
Uniwersalna geometria wykończeniowa na podłożu o ultradrobnym ziarnie: trzyma wymiar przez całą serię. |
| FL | Wykończenie | CCGTVCGT |
PM1775MS1385 |
Odciążony wariant FM pod jeszcze mniejsze siły skrawania — cienkie ścianki i podatne detale. |
| FP | Wykończenie | VCGT |
PS1255 |
Wykończenie na rombie 35° z odpornym na zużycie gatunkiem PVD: stopy żaroodporne i tytan. |
| FS | Wykończenie | CCGTSCGTTCGTVCGT |
PS1255 |
Najszerszy zakres wykończeniowy pod względem kształtów. Geometria robocza do stali hartowanej i stopów niklu przy lekkich parametrach. |
| FB | Wykończenie | RCMT |
PS2255 |
Płytka okrągła: toczenie kopiowe i zaokrąglenia o dużym promieniu. |
| J | Wykończenie | DCGT |
PM1775MS1385 |
Specjalne wybranie na rombie 55° do małych detali na automatach. Tylko wersja prawa. |
| U | Wykończenie | CCGTDCGT |
K1775PM1775MS1385NN1070 |
Uniwersalna geometria wykończeniowa, dostępna od razu w cermecie, w gatunkach PVD i bez powłoki — jedna geometria do różnych materiałów. |
| W | Wykończenie | CCGTDCGT |
PM1775MS1385 |
Wersja U o innym profilu wybrania, pod szerszy zakres posuwów. |
| Q | Wykończenie | VBGT |
K1775PM1775MS1385NN1070 |
Romb 35° do automatów wzdłużnych: cztery gatunki, promienie naroża od 0,05 mm. |
| X | Wykończenie | DCETVBETVCET |
PS1255 |
Seria „E” — ultraostra krawędź do małych precyzyjnych detali. Wersje prawa i lewa. |
| Y | Wykończenie | DCETTBGTVBETVCET |
PS1255PS2255 |
Ta sama klasa co X, ale ze wzmocnioną krawędzią — na wypadek gdy ultraostra zaczyna się wykruszać. |
| Półwykończeniowa | ||||
| SE | Półwykończeniowa | SCMTTCMT |
PM2557PS2255 |
Przejście od wykończenia do obróbki średniej na kwadracie i trójkącie. |
| SQ | Półwykończeniowa | CCMTDCMTVBMT |
K1775 |
Cermetowa obróbka półwykończeniowa w trzech kształtach — przejścia wykończeniowe w stali bez szlifowania. |
| ST | Półwykończeniowa | VBMT |
K1775 |
Cermet na rombie 35°: kontury z lustrzaną powierzchnią. |
| Obróbka średnia | ||||
| MP | Średnia | CCMTDCMTTPMT |
K1775 |
Najszersza pozycja cermetowa: trzy kształty, średnie parametry, stabilna powierzchnia. |
| MF | Średnia | CCMTSCMTTCMTTPMH |
PM2557MS2155PS2255 |
Główna pozycja robocza dodatniej strefy średniej: cztery kształty, trzy gatunki uniwersalne. |
| ME | Średnia | CCMTSCMTVBMT |
PM2557PM3557MS2155PS2255 |
Jedyny dodatni łamacz wióra dostępny w ciągliwym gatunku CVD — obróbka średnia z lekkimi uderzeniami. |
| MG | Średnia | CCMTTCMT |
PM2557MS2155PS2255MP2575 |
Wariant MF, rozszerzony o drobnoziarniste PVD do stali nierdzewnej. |
| MC | Średnia | CCMTVCMT |
MP2575 |
Pozycja dedykowana do stali nierdzewnej: drobne ziarno plus powłoka żaroodporna. |
| MK | Średnia | VCMT |
MP2575 |
To samo na rombie 35° — kontury w stali nierdzewnej. |
| Metale nieżelazne | ||||
| AX | Nieżelazne | CCGTDCGTRCGTSCGTTCGTVBGTVCGT |
NN1070 |
Siedem kształtów płytek z polerowaną krawędzią bez powłoki. Główna seria do aluminium. |
| AX4 | Nieżelazne | CCGTDCGTSCGTTCGTVCGT |
NN1050 |
Ta sama geometria w gatunku z warstwą diamentopodobną — przeciw ściernemu krzemowi w aluminium wysokokrzemowym. |
Przypadek osobny — płaska powierzchnia natarcia. W żeliwie wiór łamie się sam, a wybranie łamacza tylko osłabia krawędź. Dlatego w asortymencie są płytki zupełnie bez łamacza wióra — z płaską powierzchnią natarcia: pod krawędzią jest pełny materiał, więc przyjmuje ona uderzenia zgorzeliny. Tak samo, bez wybrania, wykonane są płytki CBN i PCD serii CNGA, DNGA, TNGA, WNGA, VNGA i SNGA.
Gatunki
Oznaczenie gatunku da się odczytać bez podręcznika. Pierwsze litery to grupy ISO 513, pod które gatunek powstał: PM — stal i nierdzewna, PS — stal i stopy żaroodporne, MS — nierdzewna i stopy żaroodporne, NN — metale nieżelazne, K — cermet, C — CBN, D — diament polikrystaliczny. Dalej idą liczby zastosowania i kod technologii powłoki.
Znak w komórce mówi nie „nadaje się czy nie”, lecz jaki rodzaj skrawania gatunek przyjmie w danym materiale: ciągłe, z lekkimi przerwami czy w pełni przerywane.
| Gatunek | Technologia | PStal | MNierdzewna | KŻeliwo | NNieżel. | SŻaroodp. | HHartowana | Gdzie to działa |
|---|---|---|---|---|---|---|---|---|
| Cermet z powłoką PVD | ||||||||
| K177592,5–93,5 HRA | Cermet + PVD | ● | – | – | – | – | – | Toczenie wykończeniowe stali tam, gdzie potrzebna jest lustrzana powierzchnia bez szlifowania. Cermet jest mniej ciągliwy niż węglik, więc wyłącznie skrawanie ciągłe, bez uderzeń. Najszerszy zakres cermetowy w linii: MQ, MR, MT, MY, MA, M3, M4, MP, SQ, ST. |
| Węglik z wielowarstwową powłoką CVD | ||||||||
| KP1557odporny na zużycie | CVD · TiCN–Al₂O₃–TiN | ○ | ○ | ● | – | – | ○ | Pierwsze zalecenie do żeliwa. Obróbka wykończeniowa i półwykończeniowa, skrawanie ciągłe, na sucho i na mokro. Gruba warstwa Al₂O₃ utrzymuje temperaturę — żeliwo szare można prowadzić z dużą prędkością. |
| PM2557uniwersalny | CVD · TiCN–Al₂O₃–TiN | ● | ● | ● | – | – | – | Najpowszechniej stosowany gatunek w asortymencie i pierwsze zalecenie do stali stopowej. Obróbka półwykończeniowa i średnia, lekkie przerwy. Przypadek, w którym dział trzyma jedno pudełko na wszystkie detale. |
| PP2577podłoże gradientowe | CVD · TiCN–Al₂O₃–TiN | ● | – | – | – | – | – | Podłoże o twardości zmiennej w przekroju: twarde na zewnątrz, ciągliwe wewnątrz. Stal i staliwo od wykończenia po obróbkę zgrubną, skrawanie ciągłe i lekko przerywane. Żeliwo przy małych i średnich prędkościach. |
| PM3557ciągliwy | CVD · TiCN–Al₂O₃–TiN | ■ | ■ | □ | – | – | – | Najbardziej ciągliwy gatunek CVD w linii i pierwsze zalecenie do obróbki zgrubnej stali nierdzewnej. Obróbka średnia i zgrubna z uderzeniami: zgorzelina, naskórek, mimośrody, odlewy. Jedyny gatunek dopuszczony do w pełni przerywanego skrawania żeliwa. |
| Węglik z powłoką PVD | ||||||||
| PS1255odporny na zużycie | PVD · AlTiSiN | ● | ○ | ● | – | ● | ○ | Obróbka wykończeniowa w skrawaniu ciągłym. Cienka powłoka PVD nie stępia krawędzi — i właśnie dlatego to ten gatunek stosuje się na tytanie, stopach niklu i stali hartowanej przy lekkich parametrach. Warstwa antykorozyjna: płytka nie kwitnie ani w magazynie, ani w emulsji. |
| PM177593,5–94 HRA | PVD na ultradrobnym ziarnie 0,3–0,4 µm | ● | ● | – | – | – | – | Obróbka wykończeniowa stali nierdzewnej, żeliwa i stali. Ultradrobne ziarno daje rzadkie połączenie wysokiej twardości z ciągliwością — krawędź trzyma i wymiar, i przypadkowe uderzenie. Powłoka ma fioletowy odcień. |
| MS138593,5–94 HRA | PVD na ultradrobnym ziarnie 0,3–0,4 µm | ● | ● | – | – | ● | – | To samo podłoże, inna powłoka — czarna. Obróbka wykończeniowa stali nierdzewnej i stopów żaroodpornych, w tym detali cienkościennych, gdzie liczą się małe siły skrawania. |
| MS2155przeciw nalepianiu | PVD · AlTiXN + ZrN | ○ | ● | ○ | – | ● | – | Jego specjalnością są materiały trudno skrawalne. Warstwa ZrN opiera się nalepianiu: w stali nierdzewnej i stopach żaroodpornych krawędź ginie nie od zużycia, lecz od narostu, który odrywa się i zabiera ze sobą węglik. Obróbka półwykończeniowa i średnia, na mokro. |
| PS2255uniwersalny PVD | PVD · AlTiSiN | ● | ● | ● | – | ● | – | Koń roboczy linii PVD: cztery grupy ISO z jednego pudełka. Obróbka półwykończeniowa i średnia stali węglowej i stopowej, stali nierdzewnej i stopów żaroodpornych. Przyjmie lekkie skrawanie przerywane. |
| MP2575drobne ziarno | PVD na podłożu drobnoziarnistym | – | ● | – | – | – | – | Wąska specjalizacja: obróbka wykończeniowa różnych stali nierdzewnych przy średnich i małych prędkościach, gdy jednocześnie potrzebna jest mocna krawędź i wysoka jakość powierzchni. Wysoka odporność cieplna, znosi lekkie przerwy. Kolor powłoki ciemny niebieskoszary. |
| Węglik bez powłoki i z warstwą diamentopodobną | ||||||||
| NN1070ziarno submikronowe | Bez powłoki | – | – | – | ● | – | – | Metale nieżelazne. Ziarno submikronowe pozwala naostrzyć krawędź ostrzej, niż pozwala na to jakakolwiek powłoka — a aluminium skrawa się właśnie ostrością. Łamacze wióra AX, U, Q; toczenie wykończeniowe ciągłe i przerywane. |
| NN1050warstwa diamentopodobna | CVD · diamentopodobna | – | – | – | ● | – | – | Stopy aluminium, w tym wysokokrzemowe, które zjadają zwykły węglik w kilkanaście detali. Felgi odlewane, korpusy, obróbka wykończeniowa i średnia. Łamacz wióra AX4 w pięciu kształtach płytek. |
| Materiały supertwarde | ||||||||
| D1370diament polikrystaliczny | PCD | – | – | – | ● | – | – | Na sytuacje, gdy trwałość płytki węglikowej w aluminium mierzy się nie w detalach, lecz w minutach. Cena dziesięć razy wyższa, trwałość sto razy dłuższa. Wyłącznie skrawanie ciągłe, wyłącznie metale nieżelazne i materiały niemetalowe. |
| C1370regularny azotek boru | CBN | – | – | ○ | – | – | ● | Toczenie zamiast szlifowania. Stal hartowana HRC 45–65, napoiny, żeliwo utwardzone. Usuwa z cyklu jedną operację: detal schodzi z obrabiarki już na wymiar i z wymaganą jakością powierzchni. |
| C1155CBN z warstwą PVD | CBN + PVD | – | – | ○ | – | – | ● | Ten sam CBN plus PVD na wierzchu: powłoka zmniejsza tarcie i wydłuża trwałość na długich przejściach w stali hartowanej. Wersja do produkcji seryjnej, gdy jedna krawędź musi wystarczyć do końca serii. |
Matryca pokazuje charakter skrawania, jaki gatunek przyjmie w danym materiale, a nie „nadaje się czy nie”. Pusta komórka nie oznacza, że gatunek fizycznie nie potrafi skrawać tego materiału — oznacza, że w asortymencie jest do tego zadania gatunek lepszy.
Powłoka
Powłoka o grubości kilku mikronów daje większy zysk w trwałości niż jakakolwiek zmiana składu podłoża. Ale nie istnieje jedna „dobra” powłoka: to, co ratuje krawędź w żeliwie przy dużej prędkości, w stali nierdzewnej zejdzie w ciągu minuty, a w aluminium tylko przeszkadza. Dlatego asortyment KARASAWA ma nie jedną powłokę, lecz osiem różnych technologii — i właśnie stąd bierze się szerokość oferty.
Różnica między CVD a PVD to nie marketing, tylko fizyka. CVD nanosi się w 900–1000 °C: warstwa wychodzi gruba, wielowarstwowa, z międzywarstwą tlenku glinu pełniącą rolę bariery cieplnej. Taka warstwa znosi duże prędkości, ale krawędź pod nią jest lekko zaokrąglona. PVD nanosi się w 400–500 °C: warstwa jest cienka, krawędź zostaje ostra, a naprężenia ściskające chronią ją przed wykruszaniem. Stąd podział: CVD do prędkości i ciepła, PVD do ostrości i odporności na uderzenia.
| Technologia | Kolor | Gatunki | Co robi w rzazie |
|---|---|---|---|
| CVDTiCN–Al₂O₃–TiN, wielowarstwowa | złota warstwa wierzchnia | KP1557PM2557PM3557 |
Gruba warstwa z tlenkiem glinu w środku — bariera cieplna. Znosi duże prędkości skrawania i obróbkę na sucho. Podstawa do stali, staliwa i żeliwa. Wierzchnia warstwa TiN jest złota nie dla wyglądu: przetarte złoto od razu pokazuje, która krawędź była już używana. |
| CVD gradientowapodłoże o zmiennej twardości | czarno-żółta | PP2577 |
Nie sama powłoka, lecz podłoże pod nią: twarde na zewnątrz, ciągliwe w rdzeniu. Płytka jest jednocześnie odporna na zużycie i nie jest krucha — dlatego jeden gatunek pokrywa w stali zakres od wykończenia po obróbkę zgrubną. |
| PVD AlTiSiNodporna na zużycie i korozję | szara stalowa | PS1255PS2255 |
Zawarty w niej krzem tworzy na powierzchni gęstą, odporną na utlenianie warstewkę. Cienka warstwa nie odbiera krawędzi ostrości — stąd zastosowanie na tytanie, stopach niklu i cienkich ściankach. Odporność na korozję ma znaczenie także poza rzazem: płytka nie niszczeje w mokrej emulsji ani w magazynie. |
| PVD AlTiXN + ZrNprzeciw nalepianiu | jasna mosiężna | MS2155 |
Wierzchnia warstwa azotku cyrkonu ma małe powinowactwo ze stalą austenityczną i niklem. Uderza to wprost w główną przyczynę zniszczenia krawędzi w tych materiałach — narost, który odrywa się razem z ziarnem węglika. |
| PVD na ultradrobnym ziarnie0,3–0,4 µm, 93,5–94 HRA | fioletowa, czarna | PM1775MS1385 |
Działa tu nie tyle sama warstwa, ile to, co jest pod nią. Ziarno kilkakrotnie drobniejsze niż zwykle daje jednocześnie twardość 94 HRA i wysoką wytrzymałość na zginanie — połączenie nieosiągalne dla standardowego podłoża. Płytka do operacji wykończeniowych z ostrymi wymaganiami na wymiar. |
| PVD na drobnym ziarnieżaroodporna | ciemna niebieskoszara | MP2575 |
Wysoka odporność na szok cieplny — taki, jaki powstaje w skrawaniu przerywanym z zalewaniem chłodziwem, gdy krawędź co sekundę przechodzi cykl nagrzania i schłodzenia. Obróbka wykończeniowa stali nierdzewnej przy średnich i małych prędkościach. |
| PVD na cermeciepodłoże TiC–TiN | jasnoszara | K1775 |
Cermet ma z natury mniejsze powinowactwo ze stalą niż węglik wolframowo-kobaltowy: wiór się nie klei, a powierzchnia wychodzi lustrzana. Powłoka dokłada odporność na zużycie, nie odbierając tej właściwości. Ceną jest mała ciągliwość: cermet nie wybacza uderzeń. |
| Diamentopodobna CVDdiamentopodobna | ciemnoszara | NN1050 |
Przeciw ściernemu krzemowi w aluminium wysokokrzemowym. Zwykły węglik ściera się w takich stopach jak kreda — warstwa diamentopodobna przesuwa tę granicę o rząd wielkości. |
| Bez powłokiziarno submikronowe | polerowany węglik | NN1070 |
Czasem najlepszą powłoką jest jej brak. Każda warstwa zaokrągla krawędź o kilka mikronów; w aluminium, miedzi i tworzywach to wystarczy, by skrawanie zamieniło się w gniecenie. Polerowana krawędź bez powłoki skrawa czysto i nie tworzy narostu. |
| PCD i CBNmateriały supertwarde | biała, czarna | D1370C1370C1155 |
To nie powłoka, lecz osobny materiał skrawający przylutowany do podłoża węglikowego. PCD jest do metali nieżelaznych i kompozytów, CBN do stali hartowanej i żeliwa utwardzonego. Oba zastępują operację szlifowania, a nie płytkę. |
Kolor powłoki to nie ozdoba, lecz narzędzie pracy operatora. Pozwala rozpoznać gatunek w nieopisanym pudełku i pokazuje stopień zużycia krawędzi: przetartą warstwę widać gołym okiem, zanim jakikolwiek przyrząd wykaże ucieczkę wymiaru.
Podsumowanie
Różnica między tanią płytką a właściwą ujawnia się nie na fakturze, lecz na trzydziestym detalu: gdy jedna wciąż trzyma wymiar, a druga wyprowadziła już serię poza tolerancję. Trzy rzeczy, które pokazują to z wyprzedzeniem.
Podłoże o ultradrobnym ziarnie, kontrolowana twardość, szlifowany obwód. Kolejne pudełko tego samego gatunku zachowuje się jak poprzednie — programu nie trzeba poprawiać po każdej dostawie. To główne, co obiecujemy, i główne, co da się sprawdzić.
Czterdzieści dwie geometrie łamacza wióra w szesnastu gatunkach nie istnieją dla katalogu. Oznaczają, że nie trzeba będzie wkładać „stalowego” wybrania w stal nierdzewną ani płytki z powłoką w aluminium. Każdą strefę obróbki pokrywa nie jedna wersja kompromisowa, lecz kilka, do różnych kształtów płytek.
Rozmiary są według ISO, więc płytka pasuje do istniejącej oprawki dowolnego producenta. Oznaczenie gatunku czyta się z pierwszych liter. Matryca zastosowań jest opublikowana, a nie „do uzyskania u opiekuna handlowego na życzenie”. Dobór zajmuje minutę, a nie wymianę e-maili.
