Змінні токарні пластини
Пластина — єдина деталь інструмента, яка справді ріже. Усе інше — верстат, оснастка, державка — лише утримує її в потрібній точці простору. І вибирають її не за розміром: розмір задає ISO. Вибирають за двома речами, які на око не видно — за геометрією стружколома і за сплавом із покриттям.
Відповідаємо протягом робочого дня. Мінімального замовлення немає.
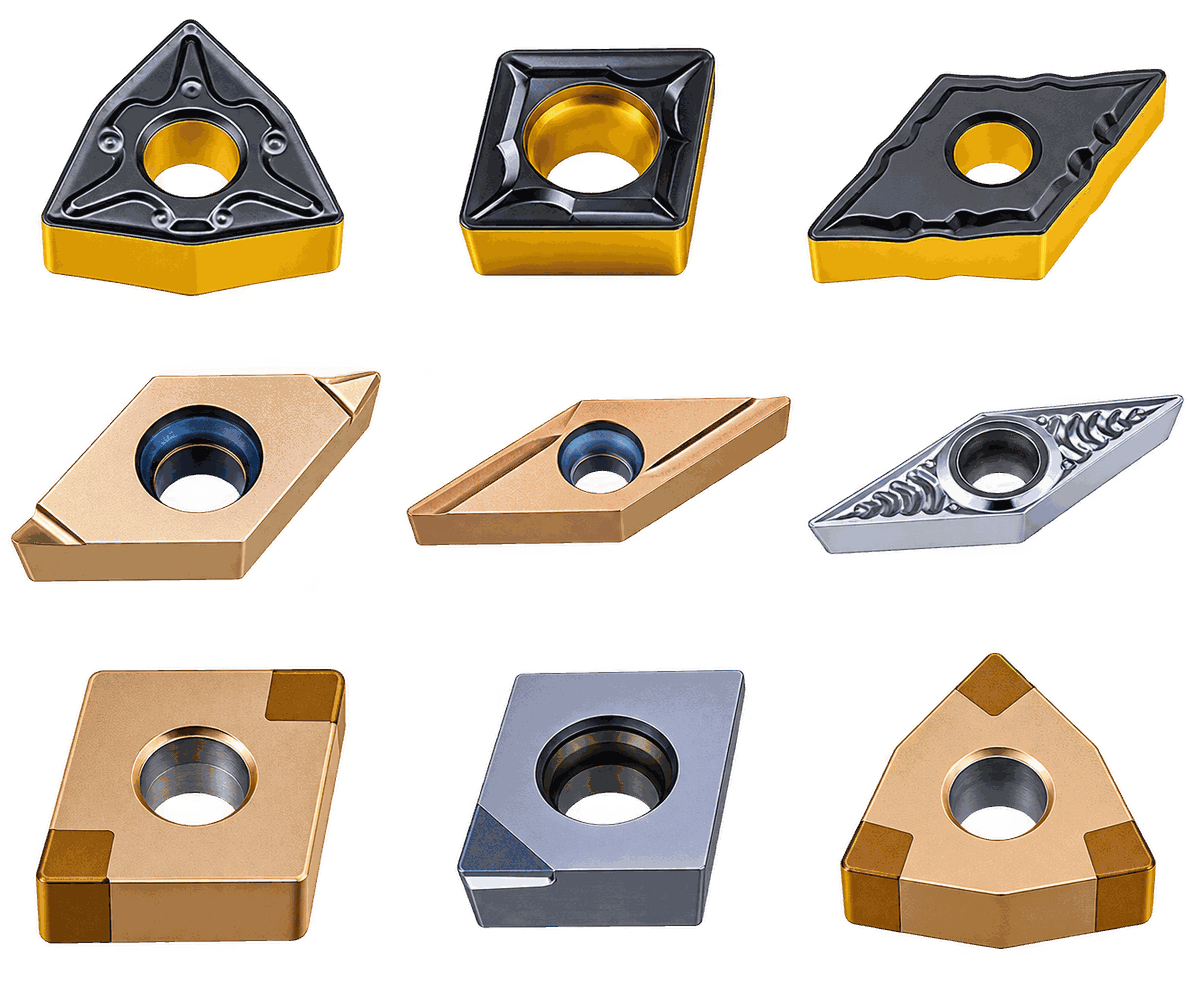
Геометрія
Найпоширеніша помилка при підборі — почати зі сплаву. Насправді першою працює лунка на передній поверхні: вона задає, з якою силою пластина входить у метал, як завивається стружка і на якій подачі вона нарешті ламається. Правильний сплав із неправильним стружколомом дає «дріт» на різцетримачі й задерту поверхню; правильний стружколом із посереднім сплавом працює.
Логіка позначень проста. Перша літера — зона застосування за глибиною різання й подачею: F — чистова, S — напівчистова, M — середня, R — чорнова, AX — кольорові метали. Друга літера — варіант геометрії всередині зони. Далі — таблиці на всі 42 виконання.
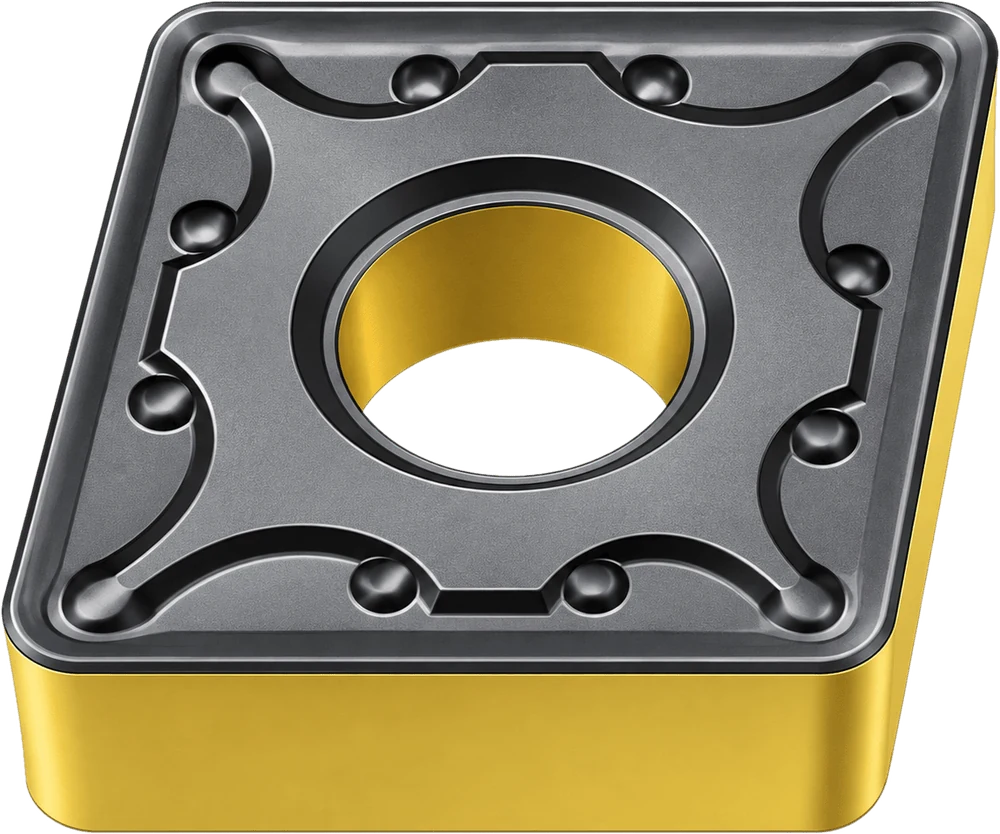
Бічна поверхня стоїть під 90°: пластину можна перевернути, і кромок стає вдвічі більше за ту саму ціну. Кромка міцніша, бо метал під нею не зрізаний під кут. Плата — вищі зусилля різання, тому потрібна жорстка деталь і жорсткий верстат.
25 стружколомів закривають діапазон від чистової до важкої чорнової обробки.
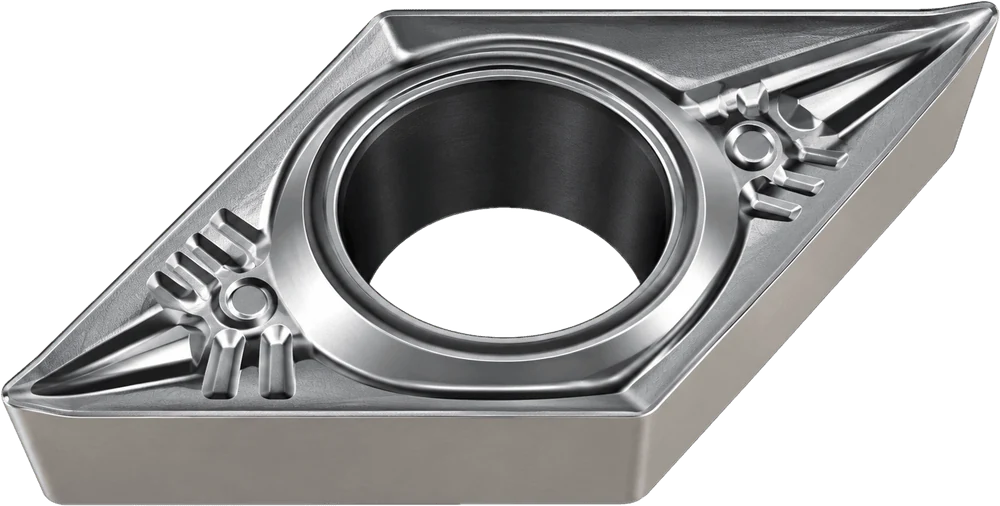
Односторонні, з гострішою кромкою і різко нижчим зусиллям різання. Це вибір для тонкої стінки, довгого вильоту, малого отвору й кольорових металів — усюди, де деталь віджимається або верстат не тримає.
23 стружколоми, і майже дві третини — у чистовій зоні: саме там позитивна геометрія дає перевагу.
Мінімальне зусилля різання, тонка стружка. Шорсткість і точність важливіші за продуктивність.
Припуск під чистову вже знято, розмір ще не остаточний. Робоча зона більшості деталей.
Універсальний діапазон. Найбільш затребувані геометрії в серійному виробництві.
Кірка, окалина, великий припуск. Масивна лунка з посиленою кромкою.
Полірована гостра кромка під алюміній, латунь і бронзу. Окрема гілка номенклатури.
Номенклатура
Двадцять п'ять виконань. У колонці «Сплави» — марки, у яких ця геометрія фактично виготовляється: не кожен стружколом доступний у кожному сплаві, і це найчастіша причина, чому «потрібної позиції немає».
| Стружколом | Зона | Форми пластин ISO | Сплави | Призначення |
|---|---|---|---|---|
| Чистова обробка | ||||
| FM | Чистова | CNGGTNGGVNGGWNGG |
PM1775MS1385 |
Базова чистова лунка на пластинах із полегшеною геометрією. Найменше зусилля різання серед негативних. |
| F | Чистова | TNGG |
K1775PM1775MS1385 |
Найгостріша чистова геометрія трикутника. Дзеркальна поверхня без шліфування, у тому числі на керметі. |
| FS | Чистова | VNGG |
KP1557MS2155PS2255 |
Чистова на 35° ромбі — контурне точіння й копіювання, де потрібен доступ у гострий кут. |
| FA | Чистова | DNGX |
PS2255 |
Вузька геометрія на 55° ромбі під універсальний PVD-сплав. |
| FB | Чистова | DNMG |
KP1557PM2557PS2255 |
Чистова з посиленою кромкою: коли поверхня має бути чистою, але вхід у різання не ідеальний. |
| Напівчистова обробка | ||||
| SM | Напівчистова | CNMGTNMGTNGGWNMG |
KP1557PM2557MS2155PS2255 |
Найлегша з напівчистових. Робочий вибір на нержавійці, де важливо не «гладити» метал, а різати його. |
| SE | Напівчистова | CNMGSNMGTNMG |
KP1557PM2557MS2155PS2255 |
Ширша лунка, вища подача. Робоча геометрія напівчистових проходів по сталі. |
| SF | Напівчистова | CNMGDNMGTNMGWNMG |
KP1557PM2557MS2155PS2255 |
Найпоширеніша напівчистова: чотири форми пластини й чотири сплави одразу. |
| Середня обробка | ||||
| MM | Середня | CNMGDNMGSNMGTNMGVNMGWNMG |
KP1557PM2557PM3557MS2155PS2255MP2575 |
Найуніверсальніша позиція каталогу: шість форм, шість сплавів. Якщо на дільниці тримають одну коробку — це вона. |
| MB | Середня | CNMG |
KP1557PM2557PS2255 |
Посилений варіант середньої зони під нестабільний припуск. |
| MH | Середня | CNMGSNMGVNMGWNMG |
K1775MP2575 |
Геометрія під кермет і мікрозернистий PVD: середня обробка з вимогою до якості поверхні. |
| MQ | Середня | CNMGSNMGWNMG |
K1775 |
Керметна серія середньої зони — там, де стружка не повинна налипати на кромку. |
| MR | Середня | CNMGWNMG |
K1775 |
Варіант MQ зі зміненим профілем лунки під вищу подачу. |
| MT | Середня | CNMGWNMG |
K1775 |
Керметне виконання під сталь із підвищеними вимогами до шорсткості. |
| MY | Середня | WNMG |
K1775 |
Ламаний трикутник у керметі: жорстка кромка плюс чиста поверхня. |
| MA | Середня | VNMG |
K1775 |
35° ромб у керметі — контур із доступом у гострий кут. |
| M2 | Середня | TNMG |
KP1557PM2557PM3557MS2155PS2255 |
Трикутник у повній лінійці твердих сплавів: від зносостійкого CVD до в'язкого й PVD. |
| M3 | Середня | TNMG |
K1775 |
Керметна версія M2 для фінішних проходів. |
| M4 | Середня | TNMG |
K1775 |
Керметний трикутник з іншим профілем лунки під вищу подачу. |
| Чорнова обробка | ||||
| RB | Чорнова | CNMGTNMG |
KP1557PM2557PM3557PS2255 |
Базова чорнова: масивна лунка, посилена кромка, великий припуск. |
| RC | Чорнова | CNMGDNMGSNMG |
KP1557PM2557PM3557PS2255 |
Три форми пластини — найширше покриття чорнових операцій. |
| RD | Чорнова | CNMGWNMG |
KP1557PM2557PM3557PS2255 |
Чорнова під ламаний трикутник: більша довжина кромки в різанні. |
| RH | Чорнова | CNMGWNMG |
KP1557PM2557PS2255 |
Варіант RD з іншим кутом лунки — під м'якшу стружку. |
| RG | Чорнова | VNMG |
KP1557PM2557PS2255 |
Чорнова на 35° ромбі: випадок, коли контур треба зняти начорно. |
| Кольорові метали | ||||
| AX | Кольорові | CNMGTNMGVNMGWNMG |
NN1070 |
Полірована непокрита кромка на негативній пластині: алюміній і бронза з двома робочими сторонами. |
Номенклатура
Двадцять три виконання. Перекіс у бік чистової зони — не примха каталогу, а фізика: позитивна пластина створена для легкого різання і саме там дає результат, якого негативна не дасть ніколи.
| Стружколом | Зона | Форми пластин ISO | Сплави | Призначення |
|---|---|---|---|---|
| Чистова обробка | ||||
| F | Чистова | CCGTDCGTVBGT |
K1775PM1775MS1385 |
Найгостріша чистова геометрія лінійки. Дрібні деталі, малі припуски, вимога до шорсткості. |
| FM | Чистова | CCGTDCGTVCGT |
PM1775MS1385 |
Універсальна чистова на надтонкозернистій основі: тримає розмір по всій партії. |
| FL | Чистова | CCGTVCGT |
PM1775MS1385 |
Полегшений варіант FM під ще менші зусилля різання — тонка стінка й нежорстка деталь. |
| FP | Чистова | VCGT |
PS1255 |
Чистова на 35° ромбі під зносостійкий PVD: жароміцні сплави й титан. |
| FS | Чистова | CCGTSCGTTCGTVCGT |
PS1255 |
Найширша чистова за формами. Робоча геометрія для загартованої сталі й нікелевих сплавів на легких режимах. |
| FB | Чистова | RCMT |
PS2255 |
Кругла пластина: копіювальне точіння й галтелі з великим радіусом. |
| J | Чистова | DCGT |
PM1775MS1385 |
Спеціальна лунка 55° ромба під дрібні деталі на автоматах. Тільки правостороннє виконання. |
| U | Чистова | CCGTDCGT |
K1775PM1775MS1385NN1070 |
Універсальна чистова, доступна одразу в керметі, PVD і непокритому сплаві — одна геометрія під різні матеріали. |
| W | Чистова | CCGTDCGT |
PM1775MS1385 |
Варіант U з іншим профілем лунки під ширший діапазон подач. |
| Q | Чистова | VBGT |
K1775PM1775MS1385NN1070 |
35° ромб для пруткових автоматів: чотири сплави, радіуси при вершині від 0,05 мм. |
| X | Чистова | DCETVBETVCET |
PS1255 |
Серія «E» — надгостра кромка для дрібних точних деталей. Праве й ліве виконання. |
| Y | Чистова | DCETTBGTVBETVCET |
PS1255PS2255 |
Той самий клас, що X, але з посиленою кромкою — коли надгостра вже сколюється. |
| Напівчистова обробка | ||||
| SE | Напівчистова | SCMTTCMT |
PM2557PS2255 |
Перехід від чистової до середньої на квадраті й трикутнику. |
| SQ | Напівчистова | CCMTDCMTVBMT |
K1775 |
Керметна напівчистова в трьох формах — фінішні проходи по сталі без шліфування. |
| ST | Напівчистова | VBMT |
K1775 |
Кермет на 35° ромбі: контур із дзеркальною поверхнею. |
| Середня обробка | ||||
| MP | Середня | CCMTDCMTTPMT |
K1775 |
Найширша керметна позиція: три форми, середні режими, стабільна поверхня. |
| MF | Середня | CCMTSCMTTCMTTPMH |
PM2557MS2155PS2255 |
Головна робоча позиція позитивної середньої зони: чотири форми, три універсальні сплави. |
| ME | Середня | CCMTSCMTVBMT |
PM2557PM3557MS2155PS2255 |
Єдиний позитивний стружколом, доступний у в'язкому CVD — середня обробка з легким ударом. |
| MG | Середня | CCMTTCMT |
PM2557MS2155PS2255MP2575 |
Варіант MF, розширений мікрозернистим PVD під нержавійку. |
| MC | Середня | CCMTVCMT |
MP2575 |
Спеціалізована нержавіюча позиція: мікрозерно плюс термостійке покриття. |
| MK | Середня | VCMT |
MP2575 |
Те саме на 35° ромбі — контур у нержавійці. |
| Кольорові метали | ||||
| AX | Кольорові | CCGTDCGTRCGTSCGTTCGTVBGTVCGT |
NN1070 |
Сім форм пластини з полірованою непокритою кромкою. Основна алюмінієва серія. |
| AX4 | Кольорові | CCGTDCGTSCGTTCGTVCGT |
NN1050 |
Та сама геометрія у сплаві з алмазоподібним шаром — проти абразивного кремнію в силуміні. |
Окремо — плоска передня поверхня. У чавуні стружка розсипається сама, і лунка стружколома тільки послаблює кромку. Тому в програмі є пластини без стружколома взагалі — з плоскою передньою поверхнею: під кромкою суцільний метал, і вона тримає удар кірки. Так само, без лунки, виконуються CBN- і PCD-пластини серій CNGA, DNGA, TNGA, WNGA, VNGA, SNGA.
Сплави
Позначення сплаву читається без довідника. Перші літери — групи ISO 513, під які він створений: PM — сталь і нержавійка, PS — сталь і жароміцні, MS — нержавійка й жароміцні, NN — кольорові метали, K — кермет, C — CBN, D — полікристалічний алмаз. Далі йдуть цифри застосування й код технології покриття.
Значок у клітинці каже не «підходить чи ні», а яке різання витримує сплав у цьому матеріалі: безперервне, з незначними перериваннями чи повністю переривчасте.
| Сплав | Технологія | PСталь | MНержав. | KЧавун | NКольор. | SЖаром. | HТверді | Де це працює |
|---|---|---|---|---|---|---|---|---|
| Кермет із PVD-покриттям | ||||||||
| K177592,5–93,5 HRA | Кермет + PVD | ● | – | – | – | – | – | Чистове точіння сталі там, де потрібна дзеркальна поверхня без шліфування. Кермет менш в'язкий за твердий сплав, тому — тільки безперервне різання, без ударів. Найширша керметна номенклатура в лінійці: MQ, MR, MT, MY, MA, M3, M4, MP, SQ, ST. |
| Твердий сплав із багатошаровим CVD-покриттям | ||||||||
| KP1557зносостійкий | CVD · TiCN–Al₂O₃–TiN | ○ | ○ | ● | – | – | ○ | Перша рекомендація для чавуну. Чистова й напівчистова обробка, безперервне різання, суха і мокра. Товстий шар Al₂O₃ тримає температуру — сірий чавун можна вести на високій швидкості. |
| PM2557універсальний | CVD · TiCN–Al₂O₃–TiN | ● | ● | ● | – | – | – | Найширше застосовуваний сплав програми і перша рекомендація для легованої сталі. Напівчистова й середня обробка, незначні переривання. Той випадок, коли на дільниці тримають одну коробку на всі деталі. |
| PP2577градієнтна основа | CVD · TiCN–Al₂O₃–TiN | ● | – | – | – | – | – | Основа зі змінною твердістю по перерізу: тверда зовні, в'язка всередині. Сталь і сталеве литво від чистової до чорнової, безперервне й легке переривчасте різання. Чавун — на низьких і середніх швидкостях. |
| PM3557в'язкий | CVD · TiCN–Al₂O₃–TiN | ■ | ■ | □ | – | – | – | Найв'язкіший CVD у лінійці й перша рекомендація для нержавійки на чорновій. Середня й чорнова обробка з ударом: кірка, окалина, ексцентрик, литво. Єдиний сплав, атестований на повністю переривчасте різання чавуну. |
| Твердий сплав із PVD-покриттям | ||||||||
| PS1255зносостійкий | PVD · AlTiSiN | ● | ○ | ● | – | ● | ○ | Чистова обробка на безперервному різанні. Тонкий PVD не «затуплює» кромку — тому саме цей сплав ставлять на титан, нікелеві сплави й на загартовану сталь у легких режимах. Антикорозійний шар: пластина не «цвіте» на складі й в емульсії. |
| PM177593,5–94 HRA | PVD на надтонкому зерні 0,3–0,4 мкм | ● | ● | – | – | – | – | Чистова обробка нержавійки, чавуну й сталі. Надтонке зерно дає рідкісне поєднання високої твердості з ударною в'язкістю — кромка тримає і розмір, і випадковий удар. Покриття фіолетового відтінку. |
| MS138593,5–94 HRA | PVD на надтонкому зерні 0,3–0,4 мкм | ● | ● | – | – | ● | – | Та сама основа, інше покриття — чорне. Чистова обробка нержавійки й жароміцних сплавів, у тому числі тонкостінних деталей, де важлива мала сила різання. |
| MS2155антиадгезійний | PVD · AlTiXN + ZrN | ○ | ● | ○ | – | ● | – | Спеціалізація — важкооброблювані матеріали. Шар ZrN протистоїть налипанню: у нержавійці та жароміцних сплавах кромка гине не від зносу, а від наросту, який відривається разом із твердим сплавом. Напівчистова й середня обробка, мокра. |
| PS2255універсальний PVD | PVD · AlTiSiN | ● | ● | ● | – | ● | – | Робоча конячка PVD-лінійки: чотири групи ISO з одної коробки. Напівчистова й середня обробка вуглецевої та легованої сталі, нержавійки, жароміцних. Легке переривчасте різання витримує. |
| MP2575мікрозерно | PVD на мікрозернистій основі | – | ● | – | – | – | – | Вузька спеціалізація: чистова обробка різних нержавіючих сталей на середніх і низьких швидкостях, коли одночасно потрібні міцна кромка й висока якість поверхні. Висока термостійкість, легкі переривання витримує. Колір покриття — темний синьо-сірий. |
| Твердий сплав без покриття та з алмазоподібним шаром | ||||||||
| NN1070субмікрозерно | Без покриття | – | – | – | ● | – | – | Кольорові метали. Субмікронне зерно дозволяє заточити кромку гостріше, ніж дозволяє будь-яке покриття — а алюміній ріжеться саме гостротою. Стружколоми AX, U, Q; безперервне й переривчасте чистове точіння. |
| NN1050алмазоподібний шар | CVD · Diamond-like | – | – | – | ● | – | – | Алюмінієві сплави, у тому числі силумін із високим вмістом кремнію, який «з'їдає» звичайний твердий сплав за десяток деталей. Литі диски, корпуси, чистова й середня обробка. Стружколом AX4 у п'яти формах пластини. |
| Надтверді матеріали | ||||||||
| D1370полікристалічний алмаз | PCD | – | – | – | ● | – | – | Коли ресурс твердосплавної пластини на алюмінії вимірюється не в деталях, а в хвилинах. Дорожче на порядок, живе на два. Тільки безперервне різання, тільки кольорові метали та неметали. |
| C1370кубічний нітрид бору | CBN | – | – | ○ | – | – | ● | Точіння замість шліфування. Загартована сталь HRC 45–65, наплавлення, відбілений чавун. Знімає операцію з циклу: деталь виходить із верстата вже в розмірі й з потрібною шорсткістю. |
| C1155CBN із PVD-шаром | CBN + PVD | – | – | ○ | – | – | ● | Той самий CBN плюс PVD зверху: покриття знижує тертя і збільшує ресурс на довгих проходах по загартованій сталі. Виконання для серії, коли одну кромку треба довести до кінця партії. |
Матриця показує характер різання, який сплав витримує в цьому матеріалі, а не «підходить чи ні». Порожня клітинка не означає, що сплав фізично не ріже цей матеріал — вона означає, що для цієї задачі в програмі є кращий сплав.
Покриття
Покриття товщиною кілька мікрон дає більший приріст стійкості, ніж будь-яка зміна складу основи. Але єдиного «доброго» покриття не існує: те, що рятує кромку в чавуні на високій швидкості, у нержавійці зійде за хвилину, а на алюмінії тільки заважає. Тому в програмі KARASAWA не одне покриття, а вісім різних технологій — і саме звідси береться широта номенклатури.
Різниця між CVD і PVD — не в маркетингу, а у фізиці. CVD осаджують при 900–1000 °C: шар виходить товстим, багатошаровим, із прошарком оксиду алюмінію, який працює тепловим бар'єром. Такий шар витримує високі швидкості, але кромка під ним трохи «округлюється». PVD наносять при 400–500 °C: шар тонкий, кромка залишається гострою, є стискні напруження, які тримають її від сколу. Звідси розподіл: CVD — швидкість і теплота, PVD — гострота й ударна в'язкість.
| Технологія | Колір | Сплави | Що вона дає в різанні |
|---|---|---|---|
| CVDTiCN–Al₂O₃–TiN, багатошарове | золотистий верх | KP1557PM2557PM3557 |
Товстий шар з оксидом алюмінію всередині — тепловий бар'єр. Тримає високу швидкість різання і суху обробку. База для сталі, сталевого литва й чавуну. Верхній шар TiN золотистий не для краси: за стертим золотом одразу видно, яка кромка вже працювала. |
| CVD градієнтнийоснова зі змінною твердістю | чорно-жовтий | PP2577 |
Не саме покриття, а основа під ним: тверда зовні, в'язка в серцевині. Пластина одночасно зносостійка й не крихка — тому один сплав закриває діапазон від чистової до чорнової обробки сталі. |
| PVD AlTiSiNзносостійке, антикорозійне | сіро-стальний | PS1255PS2255 |
Кремній у складі утворює на поверхні щільну плівку, стійку до окиснення. Тонкий шар не з'їдає гостроту кромки — звідси застосування на титані, нікелевих сплавах і тонкій стінці. Антикорозійність важлива не тільки в різанні: пластина не псується у вологій емульсії й на складі. |
| PVD AlTiXN + ZrNантиадгезійне | світлий латунний | MS2155 |
Верхній шар нітриду цирконію має низьку спорідненість із аустенітною сталлю й нікелем. Це прямо б'є по головній причині виходу кромки з ладу в цих матеріалах — наросту, який відривається разом із зерном твердого сплаву. |
| PVD на надтонкому зерні0,3–0,4 мкм, 93,5–94 HRA | фіолетовий, чорний | PM1775MS1385 |
Тут працює не стільки шар, скільки те, що під ним. Зерно в кілька разів дрібніше за звичайне дає одночасно твердість 94 HRA і високу міцність на вигин — поєднання, недосяжне для стандартної основи. Пластина під фінішні операції з жорсткими вимогами до розміру. |
| PVD на мікрозернітермостійке | темний синьо-сірий | MP2575 |
Висока стійкість до термоудару — того самого, що виникає при переривчастому різанні з поливом, коли кромка за секунду проходить цикл нагрів-охолодження. Чистова нержавійка на середніх і низьких швидкостях. |
| PVD на керметіоснова TiC–TiN | світло-сірий | K1775 |
Кермет має природну спорідненість зі сталлю нижчу, ніж вольфрамокобальтовий сплав: стружка не липне, поверхня виходить дзеркальною. Покриття додає зносостійкості, не забираючи цієї властивості. Ціна — низька в'язкість: удару кермет не пробачає. |
| Алмазоподібне CVDdiamond-like | темно-сірий | NN1050 |
Проти абразивного кремнію в силуміні. Звичайний твердий сплав у висококремнистому алюмінії зношується як крейда — алмазоподібний шар відсуває цю межу на порядок. |
| Без покриттясубмікрозерно | полірований сплав | NN1070 |
Іноді найкраще покриття — його відсутність. Будь-який шар округлює кромку на кілька мікрон; для алюмінію, міді й пластиків цього достатньо, щоб замість різання почалося зминання. Полірована непокрита кромка ріже чисто й не дає наросту. |
| PCD і CBNнадтверді матеріали | білий, чорний | D1370C1370C1155 |
Не покриття, а окремий різальний матеріал, напаяний на твердосплавну підкладку. PCD — для кольорових металів і композитів, CBN — для загартованої сталі й відбіленого чавуну. Обидва замінюють операцію шліфування, а не пластину. |
Колір покриття — не декор, а робочий інструмент оператора. За ним відрізняють сплав у коробці без етикетки й бачать, наскільки зношена кромка: стертий шар видно неозброєним оком раніше, ніж прилад покаже вихід із розміру.
Підсумок
Різниця між дешевою й правильною пластиною видно не в чеку, а на тридцятій деталі: коли одна ще тримає розмір, а друга вже вивела партію з допуску. Три речі, за якими це видно наперед.
Надтонкозерниста основа, контрольована твердість, шліфований периметр. Наступна коробка того ж сплаву поводиться так само, як попередня — програму не доводиться правити після кожної поставки. Це головне, що ми обіцяємо, і головне, що можна перевірити.
Сорок дві геометрії стружколома на шістнадцять сплавів — не для каталогу. Це означає, що на нержавійку не доведеться ставити «сталеву» лунку, а на алюміній — покриту пластину. Кожна зона обробки закрита не одним компромісним варіантом, а кількома під різні форми пластини.
Розміри — за ISO, тож пластина стає в наявну державку будь-якого виробника. Позначення сплаву читається з перших літер. Матриця застосування опублікована, а не «надається за запитом менеджеру». Підбір займає хвилину, а не листування.
