Inserti intercambiabili per tornitura
L'inserto è l'unica parte dell'utensile che taglia davvero. Tutto il resto — la macchina, il supporto, il portautensile — si limita a tenerlo nel punto giusto dello spazio. E non si sceglie per misura: la misura la stabilisce la ISO. Si sceglie per due cose che a occhio non si vedono: la geometria del rompitruciolo e la qualità con il suo rivestimento.
Rispondiamo in giornata lavorativa. Non c'è un ordine minimo.
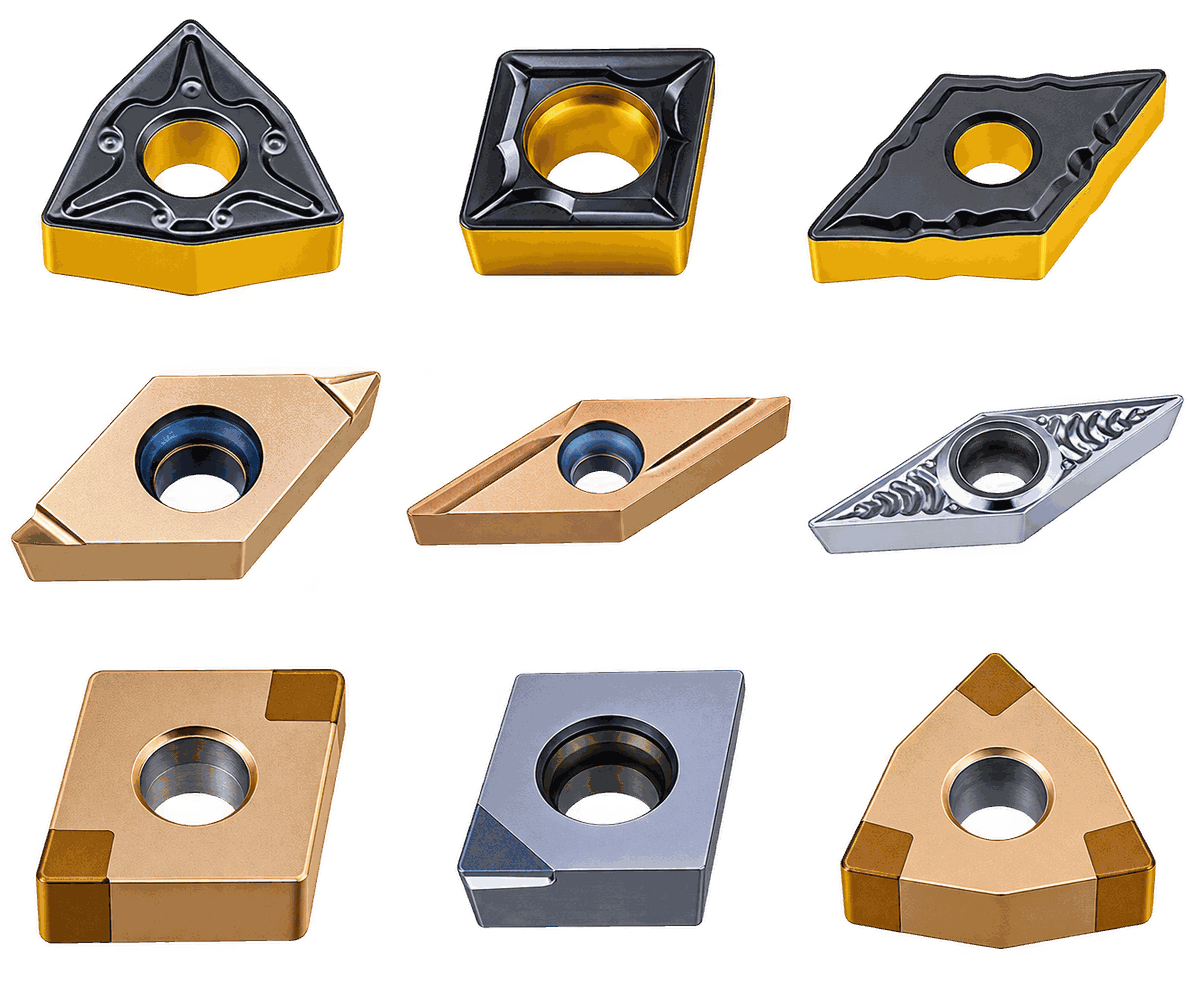
Geometria
L'errore più comune nella selezione è partire dalla qualità. In realtà la prima cosa che lavora è la cava sul petto: definisce con quanta forza l'inserto entra nel metallo, come si arrotola il truciolo e a quale avanzamento finalmente si spezza. La qualità giusta con il rompitruciolo sbagliato vi lascia “fil di ferro” sulla torretta e una superficie strappata; il rompitruciolo giusto con una qualità mediocre funziona.
La logica delle designazioni è semplice. La prima lettera è la zona applicativa per profondità di passata e avanzamento: F — finitura, S — semifinitura, M — media, R — sgrossatura, AX — metalli non ferrosi. La seconda lettera è la variante di geometria all'interno della zona. Seguono le tabelle di tutte le 42 versioni.
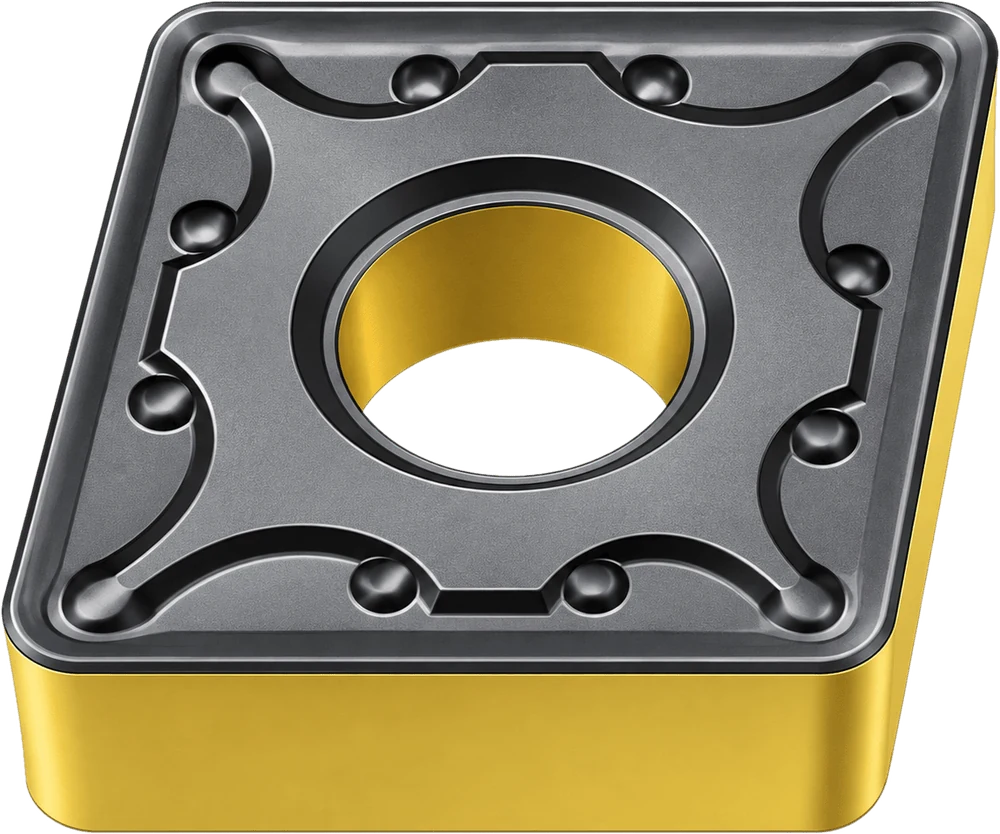
Il fianco è a 90°: l'inserto si può girare e a parità di prezzo si ottengono il doppio dei taglienti. Il tagliente è più robusto, perché sotto di esso il metallo non è asportato in obliquo. Il prezzo sono forze di taglio superiori, quindi servono un pezzo rigido e una macchina rigida.
25 rompitruciolo coprono il campo dalla finitura alla sgrossatura pesante.
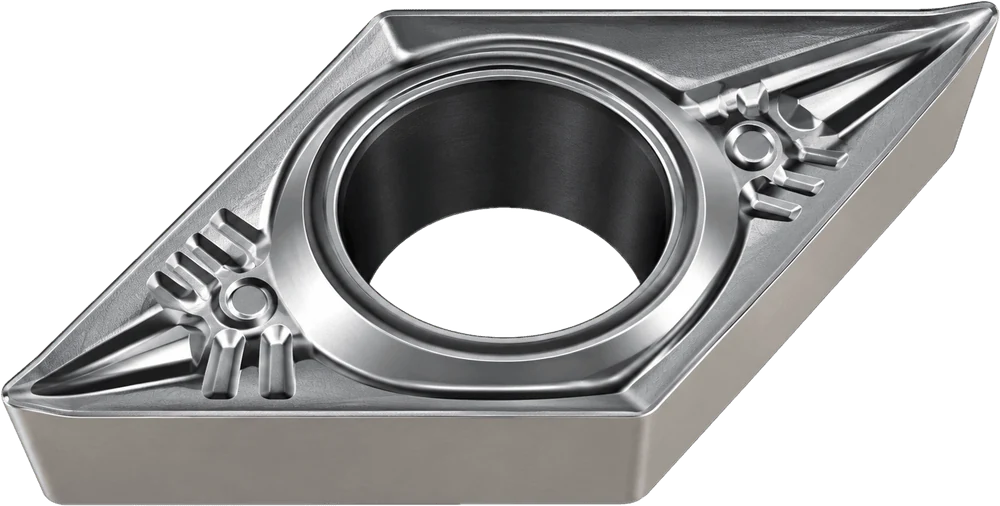
Monofacciali, con tagliente più affilato e forze di taglio nettamente inferiori. È la scelta per pareti sottili, sbalzi lunghi, fori piccoli e metalli non ferrosi: ovunque il pezzo fletta o la macchina non tenga.
23 rompitruciolo, e quasi due terzi di essi nella zona di finitura: è esattamente lì che una geometria positiva dà un vantaggio.
Forze di taglio minime, truciolo sottile. Contano più la finitura superficiale e la precisione che la produttività.
Il sovrametallo di finitura è già stato tolto, la misura non è ancora quella definitiva. La zona di lavoro della maggior parte dei pezzi.
Il campo universale. Le geometrie più richieste nel lavoro di serie.
Scaglia, pelle di fusione, sovrametallo elevato. Cava profonda con tagliente rinforzato.
Un tagliente affilato e lucidato per alluminio, ottone e bronzo. Un ramo a sé della gamma.
La gamma
Venticinque versioni. La colonna “Qualità” elenca le qualità in cui questa geometria viene effettivamente prodotta: non ogni rompitruciolo è disponibile in ogni qualità, ed è il motivo più frequente per cui “l'articolo che vi serve non è disponibile”.
| Rompitruciolo | Zona | Forme ISO di inserto | Qualità | Impiego |
|---|---|---|---|---|
| Finitura | ||||
| FM | Finitura | CNGGTNGGVNGGWNGG |
PM1775MS1385 |
La cava di finitura base su inserti a geometria alleggerita. Le forze di taglio più basse fra i negativi. |
| F | Finitura | TNGG |
K1775PM1775MS1385 |
La geometria di finitura più affilata su un triangolo. Superficie a specchio senza rettifica, cermet compreso. |
| FS | Finitura | VNGG |
KP1557MS2155PS2255 |
Finitura su romboidale 35°: tornitura di profili e copiatura, dove serve l'accesso in uno spigolo acuto. |
| FA | Finitura | DNGX |
PS2255 |
Una geometria specializzata su romboidale 55° per la qualità PVD universale. |
| FB | Finitura | DNMG |
KP1557PM2557PS2255 |
Finitura con tagliente rinforzato: per quando la superficie deve essere pulita ma l'entrata nel taglio non è ideale. |
| Semifinitura | ||||
| SM | Semifinitura | CNMGTNMGTNGGWNMG |
KP1557PM2557MS2155PS2255 |
La più leggera fra le geometrie di semifinitura. La scelta di lavoro sugli inossidabili, dove il punto è tagliare il metallo invece di accarezzarlo. |
| SE | Semifinitura | CNMGSNMGTNMG |
KP1557PM2557MS2155PS2255 |
Cava più ampia, avanzamento più alto. La geometria di lavoro per le passate di semifinitura in acciaio. |
| SF | Semifinitura | CNMGDNMGTNMGWNMG |
KP1557PM2557MS2155PS2255 |
La geometria di semifinitura più diffusa: quattro forme di inserto e quattro qualità insieme. |
| Lavorazione media | ||||
| MM | Media | CNMGDNMGSNMGTNMGVNMGWNMG |
KP1557PM2557PM3557MS2155PS2255MP2575 |
L'articolo più versatile del catalogo: sei forme, sei qualità. Se un reparto tiene una sola scatola, è questa. |
| MB | Media | CNMG |
KP1557PM2557PS2255 |
Una variante rinforzata della zona media per sovrametallo irregolare. |
| MH | Media | CNMGSNMGVNMGWNMG |
K1775MP2575 |
Una geometria per cermet e PVD a grana fine: lavorazione media con requisito di qualità superficiale. |
| MQ | Media | CNMGSNMGWNMG |
K1775 |
La serie in cermet della zona media, dove il truciolo non deve aderire al tagliente. |
| MR | Media | CNMGWNMG |
K1775 |
Una variante della MQ con profilo di cava modificato per un avanzamento più alto. |
| MT | Media | CNMGWNMG |
K1775 |
Una versione in cermet per l'acciaio con requisiti più elevati di finitura superficiale. |
| MY | Media | WNMG |
K1775 |
Un trigonale in cermet: tagliente rigido più superficie pulita. |
| MA | Media | VNMG |
K1775 |
Un romboidale 35° in cermet — profili con accesso in uno spigolo acuto. |
| M2 | Media | TNMG |
KP1557PM2557PM3557MS2155PS2255 |
Un triangolo su tutta la linea in metallo duro: dal CVD resistente all'usura alle qualità tenaci e PVD. |
| M3 | Media | TNMG |
K1775 |
La versione in cermet della M2 per le passate di finitura. |
| M4 | Media | TNMG |
K1775 |
Un triangolo in cermet con un profilo di cava diverso, per un avanzamento più alto. |
| Sgrossatura | ||||
| RB | Sgrossatura | CNMGTNMG |
KP1557PM2557PM3557PS2255 |
La geometria di sgrossatura di base: cava profonda, tagliente rinforzato, sovrametallo elevato. |
| RC | Sgrossatura | CNMGDNMGSNMG |
KP1557PM2557PM3557PS2255 |
Tre forme di inserto: la copertura più ampia delle operazioni di sgrossatura. |
| RD | Sgrossatura | CNMGWNMG |
KP1557PM2557PM3557PS2255 |
Sgrossatura per un trigonale: maggiore lunghezza di tagliente impegnata nel taglio. |
| RH | Sgrossatura | CNMGWNMG |
KP1557PM2557PS2255 |
Una variante della RD con un diverso angolo di cava, per un truciolo più morbido. |
| RG | Sgrossatura | VNMG |
KP1557PM2557PS2255 |
Sgrossatura su romboidale 35°: per quando bisogna sgrossare un profilo. |
| Metalli non ferrosi | ||||
| AX | Non ferrosi | CNMGTNMGVNMGWNMG |
NN1070 |
Un tagliente lucidato e non rivestito su inserto negativo: alluminio e bronzo con due lati utilizzabili. |
La gamma
Ventitré versioni. Lo sbilanciamento verso la zona di finitura non è un capriccio di catalogo ma fisica: un inserto positivo è fatto per il taglio leggero, ed è lì che dà ciò che un negativo non darà mai.
| Rompitruciolo | Zona | Forme ISO di inserto | Qualità | Impiego |
|---|---|---|---|---|
| Finitura | ||||
| F | Finitura | CCGTDCGTVBGT |
K1775PM1775MS1385 |
La geometria di finitura più affilata della linea. Pezzi piccoli, poco sovrametallo, requisito di finitura superficiale. |
| FM | Finitura | CCGTDCGTVCGT |
PM1775MS1385 |
Una geometria di finitura universale su substrato a grana ultrafine: tiene la misura per tutto il lotto. |
| FL | Finitura | CCGTVCGT |
PM1775MS1385 |
Una variante alleggerita della FM per forze di taglio ancora inferiori — pareti sottili e pezzi poco rigidi. |
| FP | Finitura | VCGT |
PS1255 |
Finitura su romboidale 35° con una qualità PVD resistente all'usura: leghe refrattarie e titanio. |
| FS | Finitura | CCGTSCGTTCGTVCGT |
PS1255 |
Il campo di finitura più ampio per forma. La geometria di lavoro per acciai temprati e leghe di nichel a parametri leggeri. |
| FB | Finitura | RCMT |
PS2255 |
Un inserto tondo: tornitura in copiatura e raccordi di grande raggio. |
| J | Finitura | DCGT |
PM1775MS1385 |
Una cava speciale su romboidale 55° per piccoli pezzi su automatici. Solo versione destra. |
| U | Finitura | CCGTDCGT |
K1775PM1775MS1385NN1070 |
Una geometria di finitura universale, disponibile subito in cermet, PVD e qualità non rivestite: una sola geometria per materiali diversi. |
| W | Finitura | CCGTDCGT |
PM1775MS1385 |
Una variante della U con un profilo di cava diverso, per un campo di avanzamenti più ampio. |
| Q | Finitura | VBGT |
K1775PM1775MS1385NN1070 |
Un romboidale 35° per torni a fantina mobile: quattro qualità, raggi di punta a partire da 0,05 mm. |
| X | Finitura | DCETVBETVCET |
PS1255 |
La serie “E” — tagliente ultra-affilato per piccoli pezzi di precisione. Versioni destre e sinistre. |
| Y | Finitura | DCETTBGTVBETVCET |
PS1255PS2255 |
La stessa classe della X, ma con tagliente rinforzato, per quando quello ultra-affilato comincia a scheggiarsi. |
| Semifinitura | ||||
| SE | Semifinitura | SCMTTCMT |
PM2557PS2255 |
Il passaggio dalla finitura alla lavorazione media su un quadrato e un triangolo. |
| SQ | Semifinitura | CCMTDCMTVBMT |
K1775 |
Semifinitura in cermet in tre forme: passate di finitura in acciaio senza rettifica. |
| ST | Semifinitura | VBMT |
K1775 |
Cermet su romboidale 35°: profili con superficie a specchio. |
| Lavorazione media | ||||
| MP | Media | CCMTDCMTTPMT |
K1775 |
L'articolo in cermet più versatile: tre forme, parametri di taglio medi, superficie stabile. |
| MF | Media | CCMTSCMTTCMTTPMH |
PM2557MS2155PS2255 |
L'articolo di lavoro principale della zona media positiva: quattro forme, tre qualità universali. |
| ME | Media | CCMTSCMTVBMT |
PM2557PM3557MS2155PS2255 |
L'unico rompitruciolo positivo disponibile in una qualità CVD tenace: lavorazione media con urti leggeri. |
| MG | Media | CCMTTCMT |
PM2557MS2155PS2255MP2575 |
Una variante della MF, estesa con PVD a grana fine per l'inossidabile. |
| MC | Media | CCMTVCMT |
MP2575 |
Un articolo dedicato all'inossidabile: grana fine più rivestimento resistente al calore. |
| MK | Media | VCMT |
MP2575 |
Lo stesso su romboidale 35°: profili in acciaio inossidabile. |
| Metalli non ferrosi | ||||
| AX | Non ferrosi | CCGTDCGTRCGTSCGTTCGTVBGTVCGT |
NN1070 |
Sette forme di inserto con tagliente lucidato e non rivestito. La serie principale per l'alluminio. |
| AX4 | Non ferrosi | CCGTDCGTSCGTTCGTVCGT |
NN1050 |
La stessa geometria in una qualità con strato diamond-like, contro il silicio abrasivo dell'alluminio ad alto tenore di silicio. |
Un caso a sé — il petto piano. Nella ghisa il truciolo si spezza da solo, e una cava rompitruciolo non fa che indebolire il tagliente. La gamma comprende quindi inserti privi di rompitruciolo, con petto piano: sotto il tagliente c'è metallo pieno, così incassa l'urto della scaglia. Allo stesso modo, senza cava, sono realizzati gli inserti CBN e PCD delle serie CNGA, DNGA, TNGA, WNGA, VNGA e SNGA.
Qualità
Una designazione di qualità si legge senza manuale. Le prime lettere sono i gruppi ISO 513 per cui è stata creata: PM — acciaio e inossidabile, PS — acciaio e leghe refrattarie, MS — inossidabile e leghe refrattarie, NN — metalli non ferrosi, K — cermet, C — CBN, D — diamante policristallino. Seguono le cifre di applicazione e il codice della tecnologia di rivestimento.
Il segno in una cella non indica “adatto o no”, ma che tipo di taglio la qualità sopporta in quel materiale: continuo, con lievi interruzioni o completamente interrotto.
| Qualità | Tecnologia | PAcciaio | MInossidabile | KGhisa | NNon ferrosi | SRefrattarie | HTemprati | Dove funziona |
|---|---|---|---|---|---|---|---|---|
| Cermet con rivestimento PVD | ||||||||
| K177592,5–93,5 HRA | Cermet + PVD | ● | – | – | – | – | – | Tornitura di finitura dell'acciaio dove serve una superficie a specchio senza rettifica. Il cermet è meno tenace del metallo duro, quindi solo taglio continuo, senza urti. Il campo in cermet più ampio della linea: MQ, MR, MT, MY, MA, M3, M4, MP, SQ, ST. |
| Metallo duro con rivestimento CVD multistrato | ||||||||
| KP1557resistente all'usura | CVD · TiCN–Al₂O₃–TiN | ○ | ○ | ● | – | – | ○ | La prima raccomandazione per la ghisa. Finitura e semifinitura, taglio continuo, a secco e con refrigerante. Uno strato spesso di Al₂O₃ regge la temperatura: la ghisa grigia si può lavorare ad alta velocità. |
| PM2557universale | CVD · TiCN–Al₂O₃–TiN | ● | ● | ● | – | – | – | La qualità più diffusa della gamma e la prima raccomandazione per gli acciai legati. Semifinitura e lavorazione media, interruzioni lievi. Il caso in cui un reparto tiene una sola scatola per tutti i suoi pezzi. |
| PP2577substrato a gradiente | CVD · TiCN–Al₂O₃–TiN | ● | – | – | – | – | – | Un substrato con durezza variabile nella sezione: duro all'esterno, tenace all'interno. Acciai e acciai da getto dalla finitura alla sgrossatura, taglio continuo e leggermente interrotto. Ghisa a velocità basse e medie. |
| PM3557tenace | CVD · TiCN–Al₂O₃–TiN | ■ | ■ | □ | – | – | – | La qualità CVD più tenace della linea e la prima raccomandazione per la sgrossatura degli inossidabili. Lavorazione media e sgrossatura con urti: scaglia, pelle di fusione, eccentrici, getti. L'unica qualità dichiarata per il taglio completamente interrotto della ghisa. |
| Metallo duro con rivestimento PVD | ||||||||
| PS1255resistente all'usura | PVD · AlTiSiN | ● | ○ | ● | – | ● | ○ | Finitura in taglio continuo. Un rivestimento PVD sottile non smussa il tagliente: per questo è la qualità che si usa su titanio, leghe di nichel e acciai temprati a parametri leggeri. Strato anticorrosione: l'inserto non si ossida né a magazzino né nell'emulsione. |
| PM177593,5–94 HRA | PVD su grana ultrafine 0,3–0,4 µm | ● | ● | – | – | – | – | Finitura di inossidabili, ghisa e acciaio. Una grana ultrafine dà la rara combinazione di elevata durezza e tenacità all'urto: il tagliente tiene sia la misura sia l'urto occasionale. Il rivestimento ha una tonalità violetta. |
| MS138593,5–94 HRA | PVD su grana ultrafine 0,3–0,4 µm | ● | ● | – | – | ● | – | Lo stesso substrato, un rivestimento diverso — nero. Finitura di inossidabili e leghe refrattarie, compresi i pezzi a parete sottile dove contano forze di taglio ridotte. |
| MS2155anti-adesione | PVD · AlTiXN + ZrN | ○ | ● | ○ | – | ● | – | La sua specialità sono i materiali difficili da lavorare. Uno strato di ZrN contrasta l'adesione: negli inossidabili e nelle leghe refrattarie il tagliente non muore di usura ma di tagliente di riporto, che si stacca portandosi via metallo duro. Semifinitura e lavorazione media, con refrigerante. |
| PS2255PVD universale | PVD · AlTiSiN | ● | ● | ● | – | ● | – | Il cavallo di battaglia della linea PVD: quattro gruppi ISO da una sola scatola. Semifinitura e lavorazione media di acciai al carbonio e legati, inossidabili e leghe refrattarie. Sopporta un taglio interrotto leggero. |
| MP2575grana fine | PVD su substrato a grana fine | – | ● | – | – | – | – | Una specializzazione ristretta: finitura di acciai inossidabili di vario tipo a velocità medie e basse, quando servono insieme un tagliente robusto e un'elevata qualità superficiale. Alta resistenza al calore, sopporta interruzioni lievi. Il colore del rivestimento è grigio-blu scuro. |
| Metallo duro non rivestito e con strato diamond-like | ||||||||
| NN1070grana submicronica | Non rivestito | – | – | – | ● | – | – | Metalli non ferrosi. Una grana submicronica consente di rettificare il tagliente più affilato di quanto qualsiasi rivestimento permetta — e l'alluminio si taglia proprio con l'affilatura. Rompitruciolo AX, U, Q; tornitura di finitura continua e interrotta. |
| NN1050strato diamond-like | CVD · Diamond-like | – | – | – | ● | – | – | Leghe di alluminio, comprese quelle ad alto tenore di silicio che divorano il metallo duro normale nel giro di una decina di pezzi. Ruote in lega, carter, finitura e lavorazione media. Rompitruciolo AX4 in cinque forme di inserto. |
| Materiali superduri | ||||||||
| D1370diamante policristallino | PCD | – | – | – | ● | – | – | Per quando la durata di un inserto in metallo duro nell'alluminio non si misura in pezzi ma in minuti. Dieci volte il prezzo, cento volte la durata. Solo taglio continuo, solo metalli non ferrosi e non metalli. |
| C1370nitruro di boro cubico | CBN | – | – | ○ | – | – | ● | Tornire invece di rettificare. Acciai temprati HRC 45–65, riporti duri, ghisa in conchiglia. Toglie un'operazione dal ciclo: il pezzo lascia la macchina già a misura e con la finitura richiesta. |
| C1155CBN con strato PVD | CBN + PVD | – | – | ○ | – | – | ● | Lo stesso CBN più PVD sopra: il rivestimento riduce l'attrito e allunga la durata nelle passate lunghe su acciaio temprato. La versione per la produzione di serie, quando un tagliente deve arrivare in fondo al lotto. |
La matrice mostra il carattere del taglio che la qualità sopporta in quel materiale, non “adatto o no”. Una cella vuota non significa che la qualità non possa fisicamente tagliare quel materiale: significa che per quel lavoro nella gamma esiste una qualità migliore.
Rivestimento
Un rivestimento spesso pochi micron dà un guadagno di durata superiore a qualsiasi cambio di composizione del substrato. Ma non esiste un unico rivestimento “buono”: quello che salva il tagliente nella ghisa ad alta velocità si stacca nell'inossidabile in un minuto, e nell'alluminio è soltanto d'intralcio. Per questo la gamma KARASAWA non ha un rivestimento ma otto tecnologie diverse — ed è esattamente da lì che nasce l'ampiezza della gamma.
La differenza fra CVD e PVD non è marketing ma fisica. Il CVD viene depositato a 900–1000 °C: lo strato risulta spesso, multistrato, con un interstrato di ossido di alluminio che fa da barriera termica. Uno strato simile regge alte velocità, ma il tagliente sotto di esso è leggermente arrotondato. Il PVD si applica a 400–500 °C: lo strato è sottile, il tagliente resta affilato e vi sono tensioni di compressione che lo tengono al riparo dalle scheggiature. Da qui la ripartizione: CVD per velocità e calore, PVD per affilatura e tenacità all'urto.
| Tecnologia | Colore | Qualità | Che cosa fa nel taglio |
|---|---|---|---|
| CVDTiCN–Al₂O₃–TiN, multistrato | strato superiore oro | KP1557PM2557PM3557 |
Uno strato spesso con ossido di alluminio all'interno: una barriera termica. Sopporta alte velocità di taglio e lavorazione a secco. La base per acciaio, acciaio da getto e ghisa. Lo strato superiore di TiN è dorato non per estetica: l'oro consumato mostra a colpo d'occhio quale tagliente è già stato usato. |
| CVD a gradientesubstrato a durezza variabile | nero e giallo | PP2577 |
Non è il rivestimento in sé ma il substrato sottostante: duro all'esterno, tenace al cuore. L'inserto è insieme resistente all'usura e non fragile — ed è per questo che una sola qualità copre il campo dalla finitura alla sgrossatura nell'acciaio. |
| PVD AlTiSiNresistente all'usura e alla corrosione | acciaio grigio | PS1255PS2255 |
Il silicio che contiene forma in superficie una pellicola densa e resistente all'ossidazione. Lo strato sottile non intacca l'affilatura del tagliente: da qui l'impiego su titanio, leghe di nichel e pareti sottili. La resistenza alla corrosione conta anche fuori dal taglio: l'inserto non si degrada in un'emulsione umida né a magazzino. |
| PVD AlTiXN + ZrNanti-adesione | ottone chiaro | MS2155 |
Lo strato superiore di nitruro di zirconio ha scarsa affinità con gli acciai austenitici e con il nichel. Colpisce direttamente la causa principale di cedimento del tagliente in questi materiali: il tagliente di riporto che si stacca portandosi via un grano di metallo duro. |
| PVD su grana ultrafine0,3–0,4 µm, 93,5–94 HRA | violetto, nero | PM1775MS1385 |
Qui non lavora tanto lo strato quanto ciò che sta sotto. Una grana parecchie volte più fine del consueto dà insieme durezza 94 HRA ed elevata resistenza a flessione, una combinazione irraggiungibile per un substrato standard. Un inserto per operazioni di finitura con requisiti stretti sulla misura. |
| PVD su grana fineresistente al calore | grigio-blu scuro | MP2575 |
Elevata resistenza allo shock termico, quello che nasce nel taglio interrotto con refrigerante a getto, quando il tagliente attraversa ogni secondo un ciclo di riscaldamento e raffreddamento. Finitura di inossidabili a velocità medie e basse. |
| PVD su cermetsubstrato TiC–TiN | grigio chiaro | K1775 |
Il cermet ha per natura minore affinità con l'acciaio rispetto al metallo duro tungsteno-cobalto: il truciolo non aderisce e la superficie esce a specchio. Il rivestimento aggiunge resistenza all'usura senza togliere questa proprietà. Il prezzo è la scarsa tenacità: il cermet non perdona gli urti. |
| CVD diamond-likediamond-like | grigio scuro | NN1050 |
Contro il silicio abrasivo dell'alluminio ad alto tenore di silicio. In queste leghe il metallo duro normale si consuma come gesso: uno strato diamond-like sposta quel limite di un ordine di grandezza. |
| Non rivestitograna submicronica | metallo duro lucidato | NN1070 |
A volte il miglior rivestimento è nessun rivestimento. Qualsiasi strato arrotonda il tagliente di qualche micron; nell'alluminio, nel rame e nelle materie plastiche è quanto basta per trasformare il taglio in schiacciamento. Un tagliente lucidato e non rivestito taglia pulito e non genera tagliente di riporto. |
| PCD e CBNmateriali superduri | bianco, nero | D1370C1370C1155 |
Non un rivestimento ma un materiale da taglio a sé, brasato su un substrato in metallo duro. Il PCD è per metalli non ferrosi e compositi, il CBN per acciai temprati e ghisa in conchiglia. Entrambi sostituiscono un'operazione di rettifica, non un inserto. |
Il colore del rivestimento non è un ornamento ma uno strumento di lavoro per l'operatore. Distingue la qualità in una scatola senza etichetta e mostra quanto è consumato il tagliente: uno strato ormai passato si vede a occhio nudo prima che qualsiasi strumento segnali la misura fuori tolleranza.
In sintesi
La differenza fra un inserto economico e quello giusto non si vede sulla fattura ma al trentesimo pezzo: quando uno tiene ancora la misura e l'altro ha già portato il lotto fuori tolleranza. Tre cose che lo dicono in anticipo.
Substrato a grana ultrafine, durezza controllata, periferia rettificata. La scatola successiva della stessa qualità si comporta come la precedente: il programma non va corretto dopo ogni fornitura. È la cosa principale che promettiamo, ed è la cosa principale che si può verificare.
Quarantadue geometrie di rompitruciolo su sedici qualità non ci sono per il catalogo. Significano che non dovrete mettere una cava “da acciaio” nell'inossidabile né un inserto rivestito nell'alluminio. Ogni zona di lavorazione è coperta non da un'unica versione di compromesso ma da più versioni, per forme di inserto diverse.
Le misure sono a norma ISO, quindi l'inserto entra in un portautensile esistente di qualsiasi produttore. La designazione della qualità si legge dalle prime lettere. La matrice applicativa è pubblicata, non “disponibile su richiesta presso il vostro referente commerciale”. La selezione richiede un minuto, non uno scambio di e-mail.
