Різьбонарізний інструмент · державки і пластини
У точінні зіпсований розмір можна врятувати наступним проходом. У різьбі кожен прохід іде тим самим гвинтовим слідом: якщо кромка сіла не туди або пластина зрушилась у гнізді на соту, профіль зіпсовано остаточно — а деталь на цей момент уже пройшла всі попередні операції. Тому в різьбовому вузлі важлива рівно одна річ: чи стоїть пластина на десятому проході там само, де стояла на першому.
Відповідаємо протягом робочого дня. Мінімального замовлення немає.
Головне рішення
Різьбова пластина завжди трикутна й завжди притискається гвинтом через центральний отвір — на цьому свобода конструктора закінчується. Різниця між серіями в іншому: чи є під пластиною змінна опорна пластина і чи є над нею притиск. Дві відповіді дають чотири родини: ME і KE для зовнішньої різьби, MI і KI — для внутрішньої.
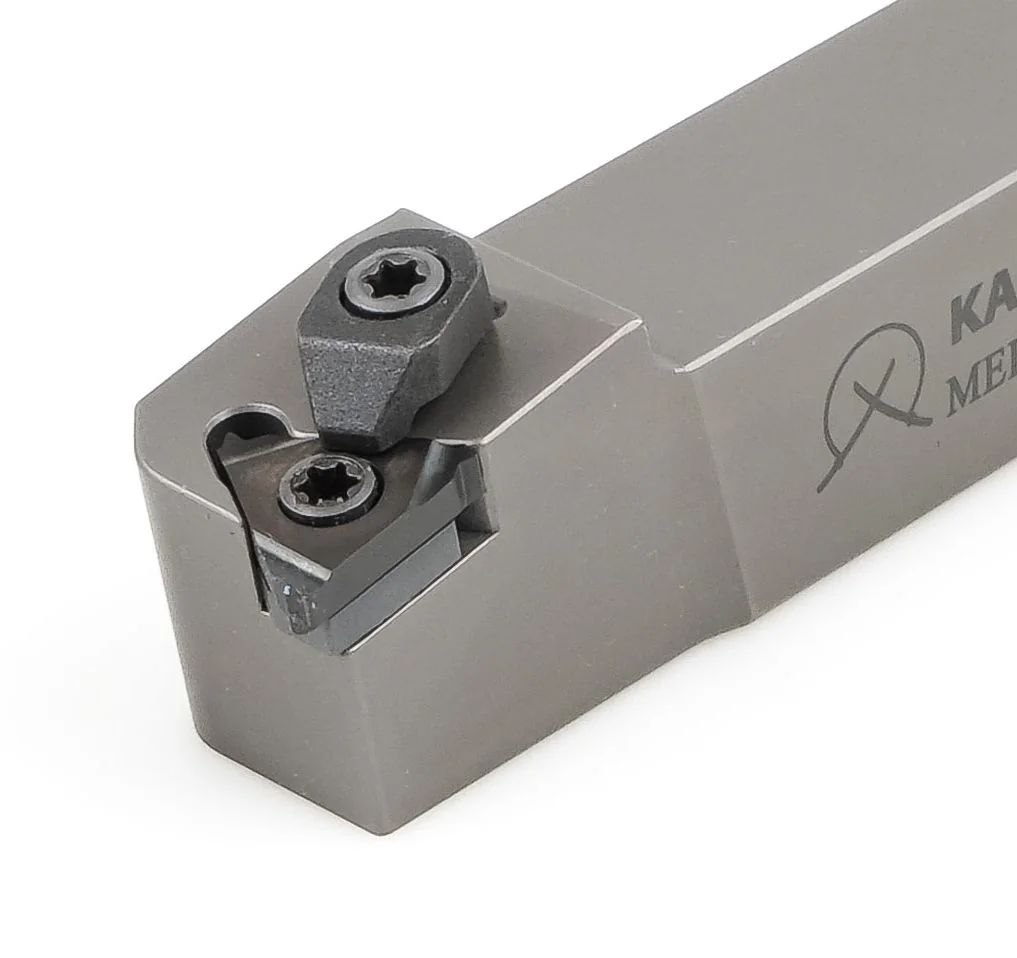
ME Зовнішня різьба, гвинт і притискПластина затягується гвинтом Torx прямо в гніздо корпусу. У виконанні з індексом C над нею додатково стає масивний притиск.
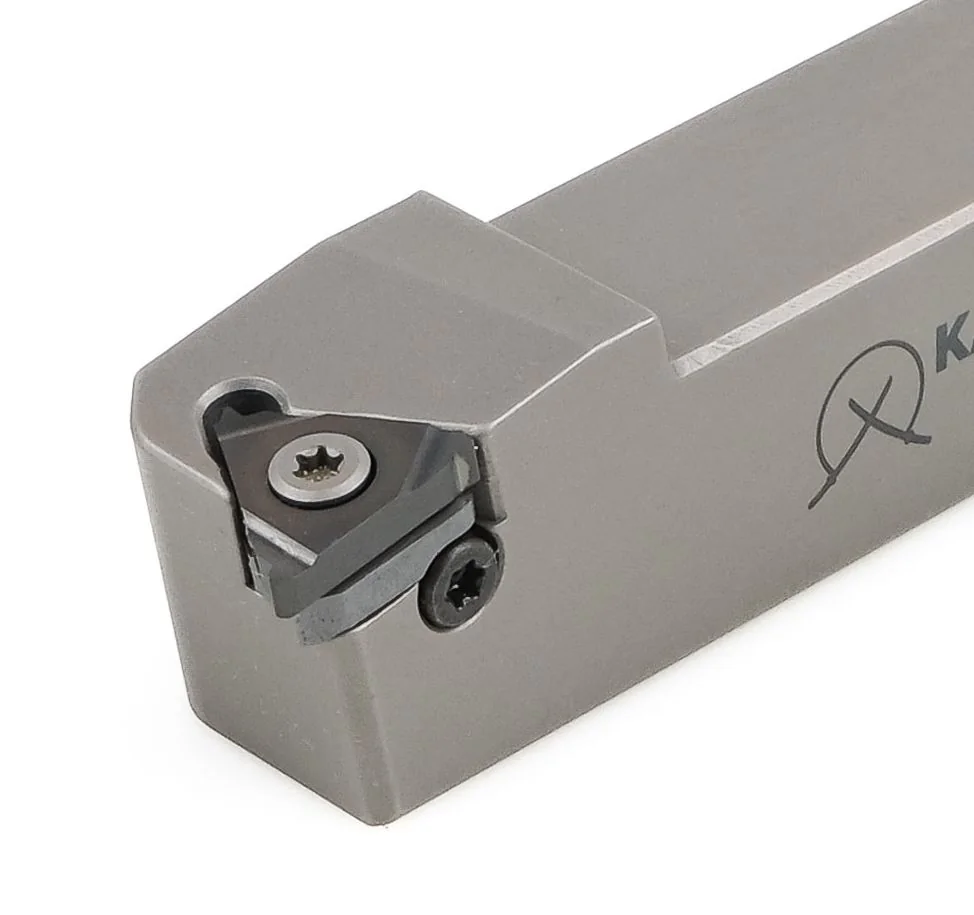
KE Зовнішня різьба, з опорною пластиноюПід різальною пластиною стоїть окрема тверда підкладка на власному гвинті. Вузол складніший на одну деталь — і на одну деталь довговічніший.
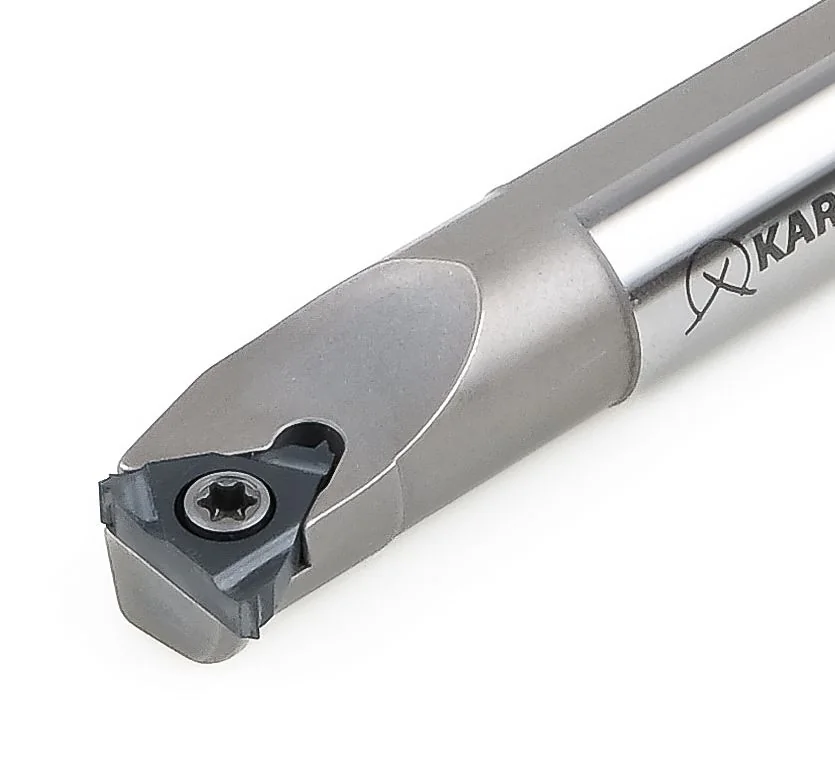
MI Внутрішня різьба, компактна головкаПластина сидить у гнізді на одному гвинті. Голова оправки виходить вужчою за сам хвостовик — саме це дозволяє зайти в малий отвір.
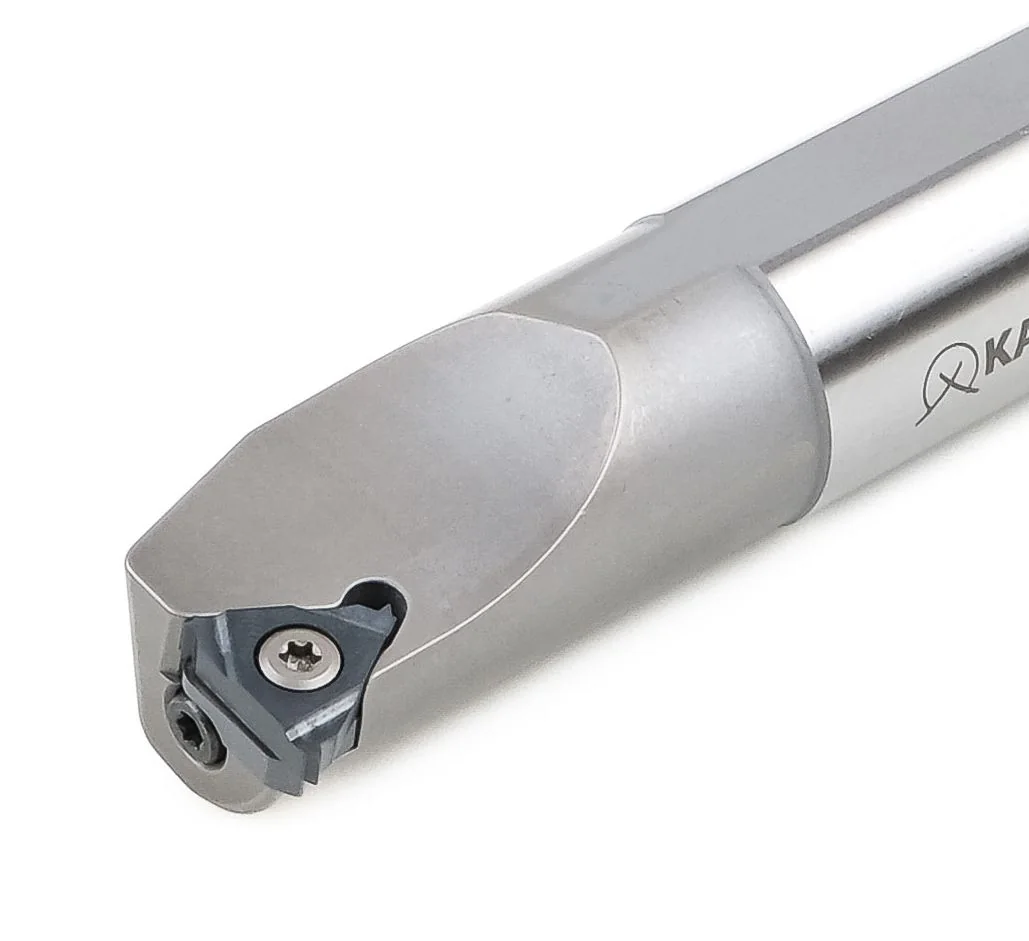
KI Внутрішня різьба, з опорною пластиноюТой самий принцип, що й у KE, тільки в оправці: змінна підкладка приймає на себе те, що інакше розбиває гніздо.
Що з цього випливає. Серії M — це мінімум деталей у вузлі: менша головка, менша ціна помилки при зміні кромки, доступ у тісні місця. Серії K — це змінна опорна пластина: на серійній роботі спрацьовується вона, а корпус залишається придатним. У малих типорозмірах вибору немає — там працює тільки M. Починаючи з хвостовика 16×16 і оправки Ø25 вибір з'являється, і вирішує його не матеріал деталі, а кількість деталей у партії.
Таблиця вибору
Різьбовий інструмент замовляють не «державку» і не «пластину», а комплект: корпус, профіль пластини і сплав пов'язані між собою жорсткіше, ніж у будь-якій іншій операції. Таблиця читається зліва направо — від рядка креслення до трьох позицій у заявці.
| Різьба на кресленні | Державка | Пластина | Сплав | Що врахувати |
|---|---|---|---|---|
| Зовнішня різьба · різець із квадратним хвостовиком | ||||
| М6–М16, крок 0,75–1,75звичайна кріпильна різьба на валу | MER/MEL 1616 H11MER/MEL 2020 H11 |
11ER-A6016ER-1.00ISO … 1.75ISO |
PS2255PM1775 |
Найчастіший випадок. Повний профіль ISO дає готову вершину різьби й клас 6g без доведення; частковий профіль A60 закриває весь діапазон однією пластиною, але зовнішній діаметр треба виточити точно. |
| Крок 2,0–3,0 ммМ20–М48, ходові гвинти | MER/MEL 2020 K16CMER/MEL 2525 M16CKER/KEL 2020 K16 |
16ER-AG6016ER-G6016ER-2.00ISO … 3.00ISO |
PS2255PM1775 |
Глибокий профіль — це 8–12 проходів по одному сліду. Тут уперше стає обов'язковим виконання з притиском (C) або опорна пластина (KE): осьова складова весь час намагається виштовхнути пластину з гнізда. |
| Крок 3,5–5,0 ммвелика кріпильна і ходова різьба | MER/MEL 2525 M16CMER/MEL 3232 P16CKER/KEL 3232 P16 |
22ER-N6022ER-3.50ISO … 5.00ISO |
PS2255 |
Переходимо на пластину 22 (описане коло 1/2"): у розмірі 16 такого профілю просто немає місця. Хвостовик 25×25 і більший — інакше вібрує сам різець. |
| Крок 5,5–8,0 ммнайбільші з'єднання програми | MER/MEL 3232 P16C |
22UERL-U6022UERL-5.50ISO22UERL-6.00ISO |
PS2255 |
Пластина U-типу двостороння: одна позиція працює і на праву, і на ліву різьбу, і зовні, і в отворі. На таких кроках це помітно скорочує склад. |
| Трубна і дюймова різьба 55°BSW, BSP, G | MER/MEL 1616 H16CMER/MEL 2020 K16C |
16ER-A5516ER-AG5516ER-G55 |
PM1775 |
Кут профілю 55°, а не 60° — метрична пластина тут не підійде принципово, хоча зовні виглядає так само. Державка та сама, змінюється тільки пластина. |
| Дрібна деталь, малий різцетримачавтомати, настільні верстати | MER/MEL 0808 E11MER/MEL 1010 E11MER/MEL 1212 F11 |
11ER-A6011ER-0.35ISO … 1.50ISO |
PM1775 |
Хвостовик 8×8 і 10×10 при довжині корпусу 70 мм. Пластина 11 тримає крок до 1,5 мм — для приладобудівної різьби з кроком від 0,35 мм цього діапазону вистачає з запасом. |
| Різьба по перерваній поверхнівал зі шліцами, лискою, пазом | …16C з притискомKER/KEL з опорною пластиною |
16ERM-AG60 зі стружколомом |
PS2255 |
Найважчий сценарій для різьби: кромка входить в удар кілька разів за прохід. Потрібні обидві опори одразу — притиск зверху і тверда підкладка знизу. |
| Внутрішня різьба · оправка з круглим хвостовиком | ||||
| Отвір Ø7–12 ммштуцери, гідравліка, дрібні корпуси | MIR/MIL 0712H 06MIR/MIL 0716H 06MIR/MIL 1210H 11 |
пластина 06 і 11, частковий профіль |
PM1775 |
Межа можливостей вузла: у гнізді залишається один гвинт і кілька міліметрів металу. Виліт брати мінімально можливий, режим — обережний, стружку виносити МОР. |
| Отвір Ø12–19 ммстандартна кріпильна різьба в корпусі | MIR/MIL 1216M 11MIR/MIL 1516M 11MIR/MIL 1916M 11 |
11IR-A6011IR-0.50ISO … 1.50ISO |
PM1775PS2255 |
Хвостовик Ø16 при довжині 150 мм — робоча конфігурація для більшості корпусних деталей. Мінімальний діаметр обробки зашитий у позначення: перші дві цифри після серії. |
| Отвір Ø16–24 ммфланці, гайки, перехідники | MIR/MIL 1616M 16MIR/MIL 1920P 16MIR/MIL 2420P 16 |
16IR-A6016IR-AG6016IR-G6016IR-…ISO |
PS2255PM1775 |
З цього діаметра в оправку вміщується пластина 16 — а з нею відкривається весь діапазон кроку до 3 мм і повний профіль ISO. |
| Отвір Ø29–54 мм, виліт понад 3×Dглибока різьба, велика деталь | KIR/KIL 2925R 16KIR/KIL 3632S 16KIR/KIL 4440T 16KIR/KIL 5450U 16 |
16IR-…22IR-N60 на крупному кроці |
PS2255 |
На вильоті 200–350 мм будь-яка податливість вузла виходить «плаваючим» профілем. Тут серії K з опорною пластиною виправдані навіть на одиничній деталі. |
| Нержавіюча сталь в отворів'язка стружка, що не хоче виходити | виконання H — внутрішнє МОРMIR 1616M 16HMIR 2420P 16H |
16IRM-AG60 зі стружколомом |
PM1775 |
Головна причина браку в цій операції — не знос, а стружка, яка залишилась у канавці й пішла під кромку наступним проходом. МОР під тиском через оправку вирішує це, стружколом на пластині допомагає. |
| Чавун і сталь з кіркоюлиття, поковка | KER/KEL · KIR/KILабо виконання з притиском |
16ER-G6016IR-G60 |
PS2255 |
Абразивна кірка й переривчастий вхід — знос іде по задній поверхні. Виграє жорсткість вузла й міцна кромка, а не «швидший» режим. |
Позначення в таблиці — приклади ходових комбінацій, а не повний перелік. Праве виконання позначається R, ліве — L: MER / MEL, MIR / MIL.
Як читається позначення
Різьбова група має власну схему позначень — коротшу за токарну і повністю однозначну. Знаючи її, потрібну позицію збирають з креслення, не відкриваючи каталог.
| M | Система кріплення. M — пластина гвинтом просто в гніздо корпусу. K — зі змінною опорною пластиною під різальною. |
| E | Де ріже. E — зовнішня різьба, квадратний хвостовик. I — внутрішня, кругла оправка. |
| R | Виконання. R — праве, L — ліве. Позиції парні: на кожен типорозмір є обидва. |
| 2020 | Переріз хвостовика 20×20 мм. У внутрішніх оправках ці чотири цифри читаються інакше: перші дві — мінімальний діаметр обробки, другі — діаметр хвостовика. MIR 2420P 16 — різьба від Ø24 мм оправкою Ø20. |
| K | Довжина корпусу за літерним кодом: E 70 · F 80 · H 100 · K 125 · M 150 · P 170 · R 200 · S 250 · T 300 · U 350 мм. |
| 16 | Типорозмір пластини: 06, 08, 11, 16 або 22. |
| C | Виконання. C — верхній притиск над пластиною. H — внутрішнє підведення МОР (на оправках). |
| 16 | Типорозмір за описаним колом: 11 = 1/4", 16 = 3/8", 22 = 1/2". Менші — 06 і 08 — для оправок малого діаметра. |
| E | Зовнішня різьба. I — внутрішня. Профіль той самий, різні задній кут і напрямок кромки. |
| R | Праве виконання. L — ліве. UERL / UIRL — двостороння пластина U-типу, працює в обох напрямках. |
| M | Необов'язкова літера після напрямку: пластина спечена в розмір і має стружколом. У коді виглядає як 16ERM-AG60. |
| AG | Діапазон кроку для часткового профілю: A 0,5–1,5 · AG 0,5–3,0 · G 1,75–3,0 · N 3,5–5,0 · U 5,5–8,0 мм. У повного профілю замість літери стоїть сам крок: 16ER-1.50ISO. |
| 60 | Кут профілю: 60° — метрична ISO і UN, 55° — дюймова й трубна. |
| PM1775 | Сплав. Дві останні групи цифр — не розмір, а марка твердого сплаву з покриттям. |
Пластини
Це головна розвилка різьбової програми, і вона не про якість, а про склад. Повний профіль формує різьбу цілком, разом із вершиною: пластина сама виводить зовнішній діаметр і знімає задирку, різьба виходить за класом 6g/6H без доведення. Ціна — своя пластина на кожен крок. Частковий профіль ріже тільки бічні сторони, а вершину задає попереднє точіння діаметра: одна пластина закриває цілий діапазон кроків, і замість дванадцяти позицій на полиці лежать три.
Для одиничного виробництва й ремонту частковий профіль майже завжди вигідніший. Для серії, де різьба одного кроку йде тисячами, повний профіль окупається якістю поверхні й тим, що операцію не треба контролювати.
| Позначення | Крок, мм | TPI | Радіус вершини r | Де застосовується |
|---|---|---|---|---|
| Зовнішня різьба | ||||
| 11ER · 11EL — A60 | 0,5 – 1,5 | 48 – 16 | 0,05 | Найменша пластина зовнішньої програми. Дрібна кріпильна різьба, автоматні деталі, різцетримачі 8×8 і 10×10. |
| 16ER · 16EL — A60 | 0,5 – 1,5 | 48 – 16 | 0,05 | Той самий діапазон у більшому корпусі: жорсткіший вузол там, де деталь дозволяє поставити різець 16×16 і більше. |
| 16ER · 16EL — AG60 | 0,5 – 3,0 | 48 – 8 | 0,05 | Найуніверсальніша позиція програми: одна пластина від М3 до М48. Перший вибір, якщо номенклатура різьб у цеху широка й непередбачувана. |
| 16ERM — AG60спечена в розмір, зі стружколомом | 0,5 – 3,0 | 48 – 8 | 0,12 | Той самий діапазон, але з формованим стружколомом і збільшеним радіусом. Нержавіюча сталь, в'язкі матеріали, довга стружка. |
| 16ER · 16EL — G60 | 1,75 – 3,0 | 14 – 8 | 0,17 | Вужчий діапазон, зате більший радіус вершини — міцніша кромка. Чавун, кірка, переривчаста поверхня. |
| 22ER · 22EL — N60 | 3,5 – 5,0 | 7 – 5 | 0,32 | Пластина 1/2" під крупний крок. Ходові гвинти, великі кріпильні з'єднання, різьба на трубних перехідниках. |
| 22UERL — U60двостороння, R і L одночасно | 5,5 – 8,0 | 4,5 – 3,25 | 0,28 | Найбільший крок програми. Пластина працює і в зовнішній державці, і у внутрішній оправці — одна позиція на складі замість чотирьох. |
| Внутрішня різьба | ||||
| 11IR · 11IL — A60 | 0,5 – 1,5 | 48 – 16 | 0,05 | Різьба в отворах малого діаметра — від Ø12 мм. Пара до оправок Ø10–16. |
| 16IR · 16IL — A60 | 0,5 – 1,5 | 48 – 16 | 0,05 | Дрібний крок у більшому отворі, де можна поставити жорсткішу оправку. |
| 16IR · 16IL — AG60 | 0,5 – 3,0 | 48 – 8 | 0,05 | Універсальна внутрішня пластина — дзеркальна пара до 16ER-AG60. Основа складу для корпусних деталей. |
| 16IRM — AG60спечена в розмір, зі стружколомом | 0,5 – 3,0 | 48 – 8 | 0,12 | Ключова позиція для нержавійки: в отворі стружка не має куди подітися, і стружколом тут важливіший, ніж зовні. |
| 16IR · 16IL — G60 | 1,75 – 3,0 | 14 – 8 | 0,12 | Середній і крупний крок в отворі. Міцніша кромка під переривчасте різання і чавун. |
| 22IR · 22IL — N60 | 3,5 – 5,0 | 7 – 5 | 0,22 | Крупна внутрішня різьба у великих корпусах і гайках — від Ø29 мм в оправках серій KI. |
Пластини U-типу позначені 22UERL / 22UIRL: одна й та сама геометрія працює і на зовнішній, і на внутрішній різьбі, у правому й лівому напрямку.
Крок задано в самому позначенні, тому таблиця тут коротка: обирається типорозмір пластини під потрібний крок, далі — напрямок і сплав. Радіус вершини росте разом із кроком, бо він і є вершиною майбутньої різьби.
| Ряд | Крок, мм | Радіус вершини r, мм | Примітка |
|---|---|---|---|
| Зовнішня різьба | |||
| 16ER · 16EL | 0,35 · 0,40 · 0,45 · 0,50 · 0,60 · 0,70 · 0,75 · 0,80 · 1,00 · 1,25 · 1,50 · 1,75 · 2,00 · 2,50 · 3,00 | 0,04 → 0,38 | Основний ряд: п'ятнадцять кроків від приладобудівних 0,35 мм до М30×3,0. |
| 22ER · 22EL | 3,50 · 4,00 · 4,50 · 5,00 | 0,44 → 0,64 | Крупний крок — пластина 1/2" і хвостовик від 25×25 мм. |
| 22UERLдвостороння | 5,50 · 6,00 | 0,70 · 0,78 | Верхня межа повного профілю в програмі. |
| Внутрішня різьба | |||
| 11IR · 11IL | 0,35 · 0,40 · 0,50 · 0,70 · 0,75 · 0,80 · 1,00 · 1,25 · 1,50 | 0,02 → 0,08 | Найдрібніший ряд програми — різьба в отворах малого діаметра. |
| 16IR · 16IL | 0,75 · 0,80 · 1,00 · 1,25 · 1,50 · 1,75 · 2,00 · 2,50 · 3,00 | 0,04 → 0,18 | Робочий ряд для корпусних деталей. |
| 22IR · 22IL | 3,50 · 4,00 · 4,50 · 5,00 | 0,22 → 0,32 | Крупна внутрішня різьба. |
| 22UIRLдвостороння | 5,50 · 6,00 | 0,35 · 0,39 | Верхня межа для отворів. |
A55, AG55 і G55 повторюють ту саму логіку діапазонів, що й ряд 60°, і ставляться в ті самі державки — змінюється тільки пластина. Кут профілю 55° потрібен для різьб BSW, BSF і трубної G: метрична пластина 60° у них не працює, хоча візуально відрізняється мало.
Покриття і сплави
Різьба — операція з найнеприємнішими умовами для кромки, хоча зовні виглядає легкою. Переріз стружки мізерний, а довжина контакту величезна: кромка йде по всьому профілю одразу, і кожен наступний прохід повторює той самий гвинтовий слід у вже розігрітому металі. Тепло нікуди не відводиться, стружка тонка й довга, а знос іде не абразивний, а адгезійний — метал налипає на кромку і зриває її разом із собою.
Звідси головна вимога: покриття має бути тонким і в'язким, і не округляти кромку. Товстий CVD-шар, який чудово працює на чорновому точінні, на різьбовій пластині з'їдає саму геометрію профілю — те, заради чого пластина існує. Тому різьбова програма KARASAWA побудована на PVD: шар у кілька мікрон лягає на спечену в розмір кромку, не змінюючи ані кута 60°, ані радіуса вершини.
Ультрадрібнозерниста основа: розмір зерна 0,3–0,4 мкм, твердість 93,5–94 HRA, міцність на згин 4200 Н/мм². Таке зерно дає рідкісне поєднання — висока зносостійкість без крихкості, тобто кромка одночасно тримає розмір і не сколюється на вході.
Основне застосування — чистова обробка нержавіючої сталі, чавуну і сталі. У різьбовій програмі це базовий сплав: він стоїть на всій номенклатурі часткового профілю 60° і 55° та на повному профілі ISO.
Колір покриття — фіолетовий. Еквівалент за міжнародною класифікацією: M10–M15.
Універсальний PVD-сплав основної групи P із повним перекриттям на M і K та частковим — на кольорових металах і жароміцних сплавах. Найширша матриця застосування серед різьбових позицій програми.
Це сплав «за замовчуванням», коли номенклатура деталей у цеху змішана: сталь, нержавійка і чавун ідуть однією пластиною без перезамовлення. На великому кроці й на перерваній поверхні — перший вибір.
Стоїть на всій номенклатурі повного профілю ISO і на крупних кроках 22-го розміру.
Різьбові позиції — це два сплави з шістнадцяти. Решта програми стоїть у сусідніх розділах, і кожен з них існує тому, що жодне покриття не буває універсальним: те, що дає стійкість на чавуні, розсипається на титані, а те, що ріже алюміній, не переживе першої секунди на загартованій сталі. Нижче — уся лінійка, щоб було видно, звідки береться вибір.
| Технологія | Сплави | Де це працює |
|---|---|---|
| Кермет + PVD | K1775 |
Чистове точіння сталі з високою якістю поверхні. Кермет тримає розмір довше за твердий сплав, але не любить удару. |
| Твердий сплав + CVDтовстий багатошаровий | KP1557PM2557PP2577PM3557 |
Чорнове й напівчистове точіння сталі й чавуну, високі швидкості, суха обробка. На різьбі не застосовується: товщина шару змінює профіль кромки. |
| Твердий сплав + PVDтонкий шар, гостра кромка | PS1255PM1775 ★MS1385MS2155PS2255 ★MP2575 |
Нержавіюча сталь, жароміцні сплави, чистова обробка, будь-яка операція з тонким перерізом стружки. Уся різьбова програма — тут. |
| Твердий сплав без покриття | NN1070NN1050 |
Алюміній, мідь, латунь, пластики. Покриття тут заважає: потрібна максимально гостра кромка й нульова адгезія. |
| Полікристалічний алмаз (PCD) | D1370 |
Кольорові метали й композити на високих швидкостях, коли ресурс твердого сплаву вимірюється хвилинами. |
| Кубічний нітрид бору (CBN) | C1370C1155 (CBN + PVD) |
Загартована сталь і наплавлення — точіння замість шліфування. Найтвердіший матеріал програми після алмазу. |
Підсумок
В усіх інших операціях є допуск, у який можна потрапити з другої спроби. Тут прохідне кільце або накручується, або ні — і між цими двома станами немає нічого. Тому різьбовий інструмент оцінюють не за швидкістю, а за трьома речами, які видно лише на сотій деталі.
Гвинт Torx, змінна опорна пластина в серіях K, притиск на великих кроках. Після зміни кромки профіль сідає в ту саму канавку — оператор не робить пробний прохід і не шукає нуль наново. Це і є вся конструкція різьбового вузла, більше в ньому нічого немає.
Частковий профіль AG60 закриває крок від 0,5 до 3,0 мм однією позицією, U-тип працює і зовні, і в отворі, ліві й праві виконання є на кожен типорозмір. Склад різьбового інструмента в цеху зводиться до кількох коробок, а не до стелажа.
Позначення вигравіювано на корпусі, а схема коду однозначна: система кріплення, напрямок, хвостовик, довжина, розмір пластини. Зі старої державки в руках потрібна позиція збирається за хвилину — і через рік, і через п'ять.
