Výstružníky ze slinutého karbidu
Výstružník díru nedělá — dovádí ji na rozměr. Vrták dal Ø9,8 s tolerancí v desetinách; výstružník z toho udělá uložení H7 se zrcadlovou stěnou. A zvládne to v jednom průchodu, během několika sekund, bez vyvrtávání a bez broušení.
Odpovídáme během pracovního dne. Minimální objednávka není.
Hlavní rozhodnutí
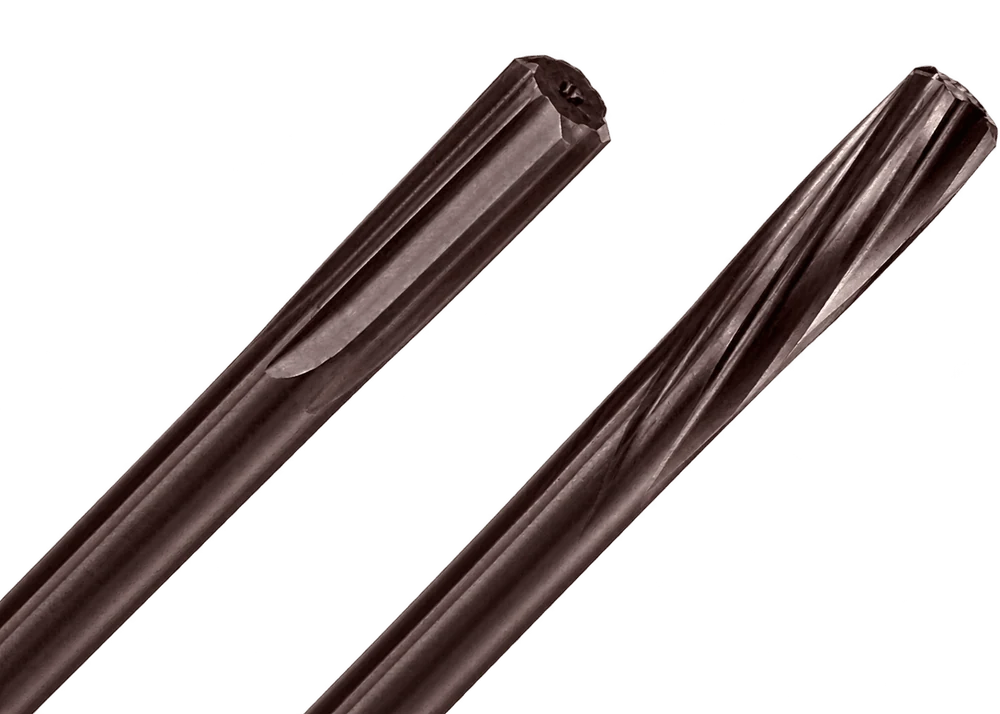
Volba výstružníku nezačíná průměrem ani povlakem, ale jedinou otázkou: kam půjde tříska. Výstružník odebírá přídavek v setinách milimetru — tříska je tenká, dlouhá a vláknitá. Když půjde špatným směrem, projede po stěně, kterou nástroj právě dovedl na rozměr, a zanechá rýhu. Díra bude v toleranci na průměr a zmetek na kvalitu povrchu.
Drážka se proto volí podle typu díry, ne ze zvyku. Průchozí a slepá díra jsou dva různé problémy odvodu třísky a jeden nástroj oba pořádně nevyřeší.
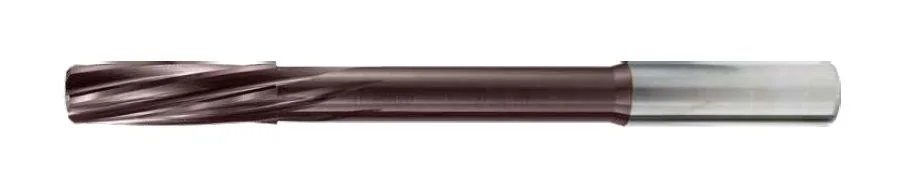
Kam jde tříska. Levá šroubovice při pravotočivém otáčení funguje jako šnek mířící dopředu: tříska je vytlačována před nástroj a vypadne na druhé straně dílu. Po obrobené ploše se nevrací vůbec.
Druhý efekt je klidný chod. Šroubovitý břit vstupuje do materiálu postupně, ne celou délkou najednou. To odstraňuje ráz při vjezdu, tlumí vibrace a zachraňuje situaci tam, kde díru protíná drážka, zápich nebo jiná díra: přímý břit na takovém přechodu „klapne“, šroubovitý projde rovnoměrně.
Omezení. Jen průchozí díry. Ve slepé díře nemá tříska kam jít: napěchuje se na dně, nástroj se zasekne a zlomí — často i s dílem.
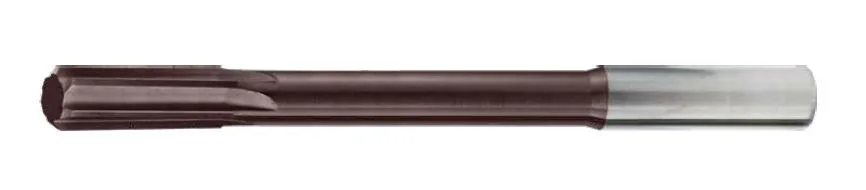
Kam jde tříska. Přímá drážka třísku sama nikam nežene — jen jí dává kanál. Směr určuje chladicí kapalina: při vnitřním přívodu dopadá emulze na dno díry a vyplavuje třísku nahoru po drážkách. Právě proto se slepá díra vystružuje přímou drážkou s vnitřním chlazením, ne šroubovitou.
Druhý efekt je tuhost. Přímé drážky nechávají v jádře více materiálu než šroubovité téže hloubky. Nástroj se pod zatížením méně kroutí a přesněji drží osu — u malých průměrů a velkých vyložení je to znát.
Omezení. Při vjezdu se břit potká s materiálem celou délkou najednou — ráz je větší než u šroubovité drážky. Na přerušované ploše se přímá drážka chová hůř.
| Kritérium | Šroubovitá drážka | Přímá drážka |
|---|---|---|
| Průchozí díra | Hlavní volba — tříska jde dopředu, ven z dílu | Funguje, pokud je tříska krátká nebo je k dispozici vnitřní chlazení |
| Slepá díra | Nepoužívat | Jediná správná varianta, nejlépe s vnitřním chlazením |
| Přerušovaná stěnadrážka, díra, zápich | Plynulý vjezd břitu, bez rázu | Břit na každém přechodu „klapne“ |
| Houževnatý materiálnerez, nízkouhlíková ocel | Dlouhá tříska je řízeně vedena dopředu | Riziko namotání třísky na drážku |
| Křehký materiállitina, bronz, mosaz | Zbytečné — tříska se stejně láme | Optimální a levnější |
| Tuhost nástroje | Nižší, za jinak stejných podmínek | Vyšší — silnější jádro |
| Kvalita stěny | Trvale vysoká — tříska se nevrací | Vysoká, pokud je tříska správně odvedena |
Krátké pravidlo. Průchozí díra — šroubovitá. Slepá díra — přímá s vnitřním chlazením. Křehký materiál a jednoduchá díra — přímá, je levnější a tužší. Všechno ostatní je otázka řezných podmínek.
Typová řada
Tři verze pokrývají prakticky celý rozsah přesných děr v dílně.
Levá šroubovice, vnější přívod chladicí kapaliny. Hlavní použití jsou průchozí díry na uložení: uložení ložisek, díry pro kolíky a vodicí pouzdra, přesné díry ve skříňových dílech.
Průměry jsou odstupňovány po mikronech — Ø2,99 · Ø3,00 · Ø3,01 a tak dál. Výstružník berete pro konkrétní uložení, místo abyste přizpůsobovali proces rozměru, který máte zrovna po ruce.
Univerzální verze: slepé i průchozí díry a nejširší rozsah průměrů v řadě — až do Ø20 mm. Přímá drážka nenechává na stěně šroubovitou stopu a drží osu i při velkém vyložení.
Pracovní volba pro litinu, bronz, mosaz a ocel s krátkou třískou a pro provozy, kde jeden výstružník musí pokrýt několik různých dílů.
Verze pro slepé díry a pro všechno hlubší než 2–3 průměry. Emulze se přivádí tělesem nástroje přímo do zóny řezu a vynáší třísku ode dna — tam, kam vnější paprsek fyzicky nedosáhne.
Tohle je případ, kdy vnitřní chlazení není „příjemná volba“, ale podmínka práce: bez něj nemá tříska ve slepé díře kam jít.
Pokud potřebujete nestandardní průměr, kužel nebo délku, vyrobíme na míru. Dostupnost konkrétní položky potvrzujeme v odpovědi na vaši poptávku.
Povlak
Na vrtáku povlak chrání břit před teplotou. Na výstružníku je úkol jiný: přídavek je malý a tepla poměrně málo — kritickým se stává tření. Tříska projde celou délkou drážky přitlačená ke stěně díry a jakákoli drsnost povlaku znamená riziko nalepování a rýhování.
Proto má celá řada výstružníků KARASAWA leštěný povlak ECO-X: stejná chemie TiAlN jako u základního ECO, ale s leštěným povrchem — součinitel tření je zhruba o čtvrtinu nižší. Tříska klouže, místo aby dřela, a houževnatý materiál se začne nalepovat na břit výrazně později.
| Povlak | Barva | Složení | Tvrdost HV0,05 | Pracovní t° | Souč. tření | Co dává na výstružníku |
|---|---|---|---|---|---|---|
| ECO-Xhladký, standard | TiAlN | 2800–3100 | 800–900 °C | 0,3–0,4 | Standard pro všechny řady RH, RS a RSC. Nízké tření v drážce, čistá stěna díry, stabilní rozměr v celé sérii. | |
| MEGAnanovrstvý, na vyžádání | AlTiSiN | 3500–3800 | 1100–1200 °C | 0,3–0,4 | Pro vystružování nerezu nebo žáruvzdorných slitin ve velkých sériích: tvrdší vrstva udrží břit v rozměru déle. K dispozici na vyžádání. |
V praxi
Nejčastější příčinou zmetků není nástroj, ale špatný přídavek. Když je ho málo, výstružník místo řezání dře: břit hladí zpevněnou vrstvu, ohřívá se a otupí se během deseti děr. Když je ho moc, nástroj se chová jako vrták, osa uhýbá a rozměr utíká.
| Průměr díry | Přídavek na průměr | Průměr vrtání | Poznámka |
|---|---|---|---|
| up to Ø5 | 0.1–0.15 mm | Ø4,85–4,90 pro Ø5 H7 | U malých průměrů se přídavek zmenšuje: nástroj je štíhlý a kroutící moment omezený. |
| Ø5–10 | 0.15–0.2 mm | Ø9,8 pro Ø10 H7 | Nejčastější případ. Vrták řady DP udělá přesně takovou předvrtanou díru. |
| Ø10–20 | 0.2–0.3 mm | Ø19,7–19,8 pro Ø20 H7 | U houževnatých materiálů berte horní hranici — břit musí řezat, ne klouzat. |
Funguje to naopak. Při příliš nízkém posuvu břit nezabírá, ale mačká kov — povrch je horší, rozměr roste a nástroj se otupí rychleji. Výstružník má rád vysoký posuv a mírnou rychlost.
Reverz vtáhne třísku mezi břit a stěnu — a zanechá rýhu v díře, která byla právě dovedena na rozměr. Vyjíždějte jen v pravých otáčkách, pracovním posuvem.
Výstružník jde po existující díře a má nárok na malé samovystředění. Házení nad 0,01 mm se přenese do průměru díry — do rozměru i do kuželovitosti.
Shrnutí
Přesnou díru lze vyrobit třemi způsoby: vyvrtáváním, broušením nebo vystružováním. První dva znamenají samostatné nástroje, samostatný stroj a minuty na kus. Třetí znamená sekundy a jeden nástroj v zásobníku.
H7 a zrcadlová stěna vzniknou na témže stroji hned po vrtání. Díl neputuje na vyvrtávačku ani brusku — odpadá přeupnutí i chyba z něj.
Odstupňování průměru po mikronech znamená, že nástroj berete pro konkrétní spojení. Ne „přibližně, dorovnáme to řeznými podmínkami“, ale přesně ten rozměr, který žádá výkres.
Průchozí, slepá, s protínající se dírou — v sortimentu je verze pro každý případ. Nemusíte pokrývat všechny práce jedním výstružníkem a pak kontrole vysvětlovat, odkud se vzala rýha.
