Alesatori in metallo duro
L'alesatore non fa il foro: lo porta a misura. La punta vi ha lasciato un Ø9,8 con tolleranza di qualche decimo; l'alesatore lo trasforma in un accoppiamento H7 con parete a specchio. E lo fa in una sola passata, in pochi secondi, senza alesatura di sgrossatura e senza rettifica.
Rispondiamo in giornata lavorativa. Non c'è un ordine minimo.
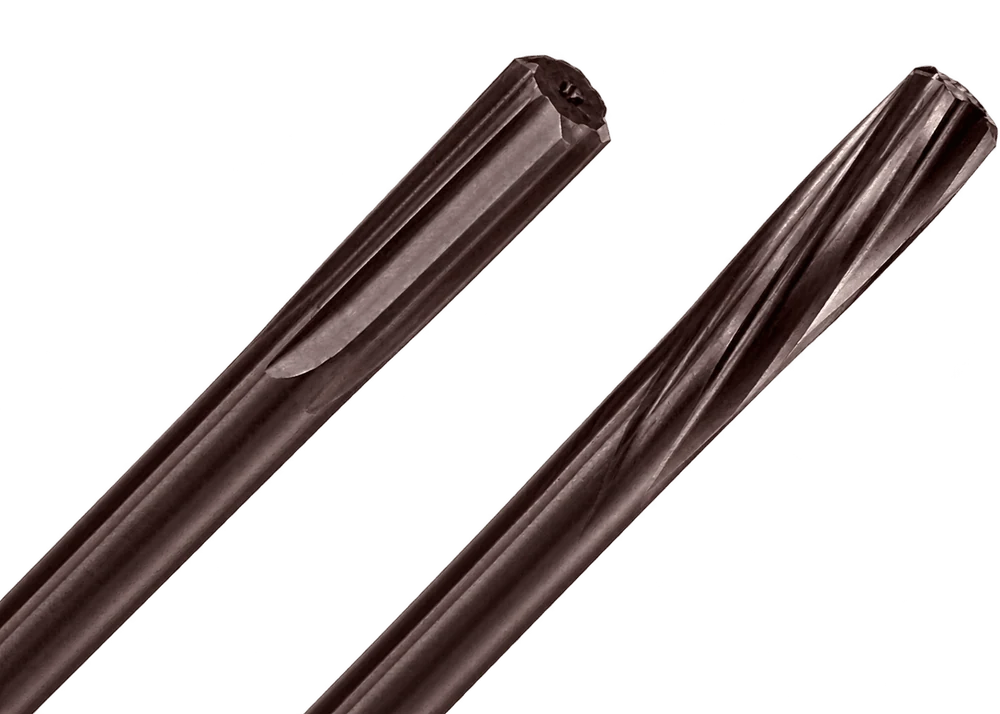
La decisione principale
La scelta di un alesatore non parte dal diametro né dal rivestimento, ma da una domanda: dove andrà il truciolo. Un alesatore asporta centesimi di millimetro: il truciolo esce sottile, lungo e filamentoso. Se prende la direzione sbagliata, percorre la parete che l'utensile ha appena portato a misura e vi lascia un solco. Il foro sarà in tolleranza sul diametro e scarto sulla finitura.
Il tagliente si sceglie quindi in base al tipo di foro, non per abitudine. Un foro passante e un foro cieco sono due problemi diversi di evacuazione del truciolo, e un solo utensile non li risolve bene entrambi.
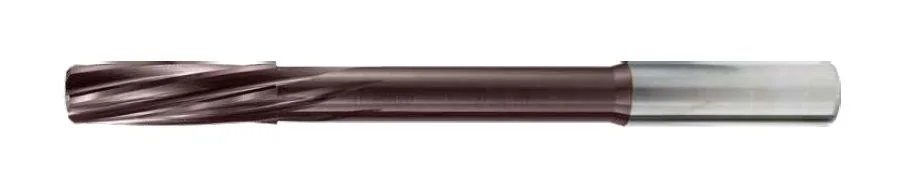
Dove va il truciolo. Un'elica sinistrorsa con rotazione destrorsa lavora come una coclea rivolta in avanti: il truciolo viene spinto davanti all'utensile ed esce dal lato opposto del pezzo. Non ripercorre mai la superficie lavorata.
Il secondo effetto è la dolcezza. Un tagliente elicoidale entra nel materiale gradualmente, non su tutta la lunghezza in una volta. Questo elimina l'urto in entrata, smorza le vibrazioni e salva la situazione dove un foro incrocia una cava, una scanalatura o un altro foro: in quell'incrocio un tagliente diritto “sbatte”, uno elicoidale passa in modo uniforme.
Il limite. Solo fori passanti. In un foro cieco il truciolo non ha dove andare: si compatta sul fondo, l'utensile si blocca e si rompe, spesso portandosi via il pezzo.
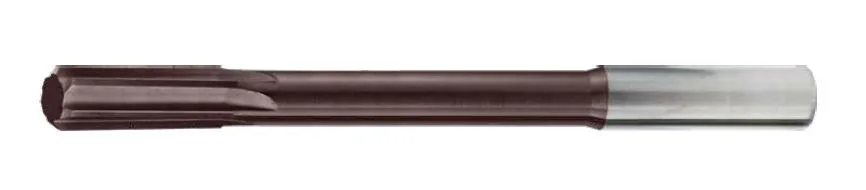
Dove va il truciolo. Un tagliente diritto non spinge il truciolo da nessuna parte: gli offre soltanto un canale. La direzione la dà il refrigerante: con adduzione interna l'emulsione arriva sul fondo del foro e risale il truciolo lungo le scanalature. È esattamente per questo che un foro cieco si alesa con tagliente diritto e refrigerazione interna, non con l'elicoidale.
Il secondo effetto è la rigidità. A parità di profondità, i taglienti diritti lasciano più metallo nel nucleo rispetto a quelli elicoidali. L'utensile si torce meno sotto carico e tiene l'asse con più precisione: sui piccoli diametri e a sbalzo lungo la differenza si vede.
Il limite. In entrata il tagliente incontra il materiale su tutta la lunghezza in una volta: l'urto è maggiore che con l'elicoidale. Su una superficie interrotta il tagliente diritto si comporta peggio.
| Criterio | Tagliente elicoidale | Tagliente diritto |
|---|---|---|
| Foro passante | La scelta principale: il truciolo va avanti, fuori dal pezzo | Funziona se il truciolo è corto o se c'è refrigerazione interna |
| Foro cieco | Da non usare | L'unica opzione corretta, preferibilmente con refrigerazione interna |
| Parete interrottacava, foro, scanalatura | Entrata dolce del tagliente, senza urto | Il tagliente “sbatte” a ogni incrocio |
| Materiale duttileinossidabile, acciaio a basso tenore di carbonio | Il truciolo lungo viene guidato in avanti in modo controllato | Rischio che il truciolo si avvolga sul tagliente |
| Materiale fragileghisa, bronzo, ottone | Eccessivo: il truciolo si spezza comunque | Ottimale e più economico |
| Rigidità dell'utensile | Minore, a parità di condizioni | Maggiore: nucleo più spesso |
| Finitura della parete | Costantemente elevata: il truciolo non torna indietro | Elevata, a condizione che il truciolo venga evacuato correttamente |
La regola breve. Foro passante — elicoidale. Foro cieco — diritto con refrigerazione interna. Materiale fragile e foro semplice — diritto: è più economico e più rigido. Tutto il resto è questione di parametri di taglio.
Gamma dei modelli
Tre versioni coprono praticamente tutta la gamma dei fori di precisione di un'officina.
Elica sinistrorsa, adduzione esterna del refrigerante. L'applicazione principale sono i fori passanti in accoppiamento: sedi di cuscinetti, fori per spine e boccole di guida, fori di precisione su carter e scatole.
Gli incrementi di diametro procedono al micron — Ø2,99 · Ø3,00 · Ø3,01 e così via. Prendete un alesatore per l'accoppiamento che vi serve, invece di adattare il processo alla misura di utensile che vi capita di avere.
La versione universale: fori ciechi e passanti, e il campo di diametri più ampio della linea, fino a Ø20 mm. Un tagliente diritto non lascia segni elicoidali sulla parete e tiene l'asse anche a sbalzo lungo.
La scelta di lavoro per ghisa, bronzo, ottone e acciai a truciolo corto, e per i reparti in cui un solo alesatore deve coprire diversi pezzi.
La versione per fori ciechi e per tutto ciò che supera i 2–3 diametri di profondità. L'emulsione viene inviata attraverso il corpo dell'utensile direttamente nella zona di taglio e risale il truciolo dal fondo, dove un getto esterno non arriva fisicamente.
È il caso in cui la refrigerazione interna non è un “optional gradito” ma una condizione della lavorazione: senza di essa, in un foro cieco il truciolo non ha dove andare.
Se vi serve un diametro, una conicità o una lunghezza fuori standard, produciamo su misura. La disponibilità di un articolo specifico viene confermata nella nostra risposta alla vostra richiesta.
Rivestimento
Su una punta il rivestimento protegge il tagliente dalla temperatura. Su un alesatore il compito è un altro: il sovrametallo è piccolo e il calore relativamente scarso — a diventare critico è l'attrito. Il truciolo percorre tutta la lunghezza della scanalatura premuto contro la parete del foro, e qualsiasi rugosità del rivestimento significa rischio di adesione e rigature.
Per questo l'intera linea di alesatori KARASAWA è fornita con il rivestimento lucidato ECO-X: la stessa chimica TiAlN dell'ECO base, ma con superficie lucidata — il coefficiente d'attrito è inferiore di circa un quarto. Il truciolo scorre invece di trascinare, e i materiali duttili cominciano ad aderire al tagliente molto più tardi.
| Rivestimento | Colore | Composizione | Durezza HV0,05 | T° di esercizio | Coeff. d'attrito | Che cosa dà su un alesatore |
|---|---|---|---|---|---|---|
| ECO-Xliscio, standard | TiAlN | 2800–3100 | 800–900 °C | 0,3–0,4 | Lo standard per tutte le serie RH, RS e RSC. Attrito ridotto nella scanalatura, parete del foro pulita, misura stabile per tutto il lotto. | |
| MEGAnanostratificato, su richiesta | AlTiSiN | 3500–3800 | 1100–1200 °C | 0,3–0,4 | Per alesare acciai inossidabili o leghe refrattarie in grandi lotti: uno strato più duro mantiene il tagliente in misura più a lungo. Disponibile su richiesta. |
In pratica
La causa più frequente di scarto non è l'utensile ma il sovrametallo sbagliato. Se è troppo poco, l'alesatore struscia invece di tagliare: il tagliente accarezza lo strato incrudito, si scalda e si smussa nel giro di una decina di fori. Se è troppo, l'utensile si comporta come una punta, l'asse devia e la misura scappa.
| Diametro del foro | Sovrametallo sul diametro | Diametro di foratura | Nota |
|---|---|---|---|
| up to Ø5 | 0.1–0.15 mm | Ø4,85–4,90 per Ø5 H7 | Sui piccoli diametri il sovrametallo si riduce: l'utensile è sottile e la coppia è limitata. |
| Ø5–10 | 0.15–0.2 mm | Ø9,8 per Ø10 H7 | Il caso più frequente. Una punta della serie DP produce esattamente questo preforo. |
| Ø10–20 | 0.2–0.3 mm | Ø19,7–19,8 per Ø20 H7 | Per i materiali duttili prendete il limite superiore: il tagliente deve tagliare, non scivolare. |
Funziona al contrario. Con un avanzamento troppo basso il tagliente non incide ma schiaccia il metallo: la superficie peggiora, la misura sale e l'utensile si smussa prima. Un alesatore vuole avanzamento alto e velocità moderata.
L'inversione trascina il truciolo fra il tagliente e la parete, e lascia una rigatura in un foro appena portato a misura. Estraete solo in rotazione diretta, ad avanzamento di lavoro.
L'alesatore segue un foro esistente e ha diritto a un minimo di autoallineamento. Un'eccentricità superiore a 0,01 mm si trasferisce al diametro del foro: sulla misura e sulla conicità.
In sintesi
Un foro di precisione si può ottenere in tre modi: alesatura di sgrossatura, rettifica o alesatura di finitura. I primi due significano utensili dedicati, una macchina dedicata e minuti per pezzo. Il terzo significa secondi e un solo utensile nel magazzino.
H7 e parete a specchio si ottengono sulla stessa macchina, subito dopo la foratura. Il pezzo non passa su un'alesatrice o una rettificatrice: niente riposizionamento e nessun errore che ne derivi.
Gli incrementi di diametro al micron significano che prendete l'utensile per un accoppiamento preciso. Non “ci siamo quasi, compensiamo con i parametri di taglio”, ma esattamente la misura che chiede il disegno.
Passante, cieco, con un foro che lo incrocia: la gamma ha una versione per ogni caso. Non dovete coprire ogni lavoro con un solo alesatore e poi spiegare al collaudo da dove viene la rigatura.
