Monolitní frézy ze slinutého karbidu
Od hrubování konstrukční oceli po dokončovací průchod přes kalený materiál, od grafitu po žáruvzdorné slitiny. Devět řad podle použití a devět povlaků pro různé řezné podmínky.
Odpovídáme během pracovního dne. Minimální objednávka není.
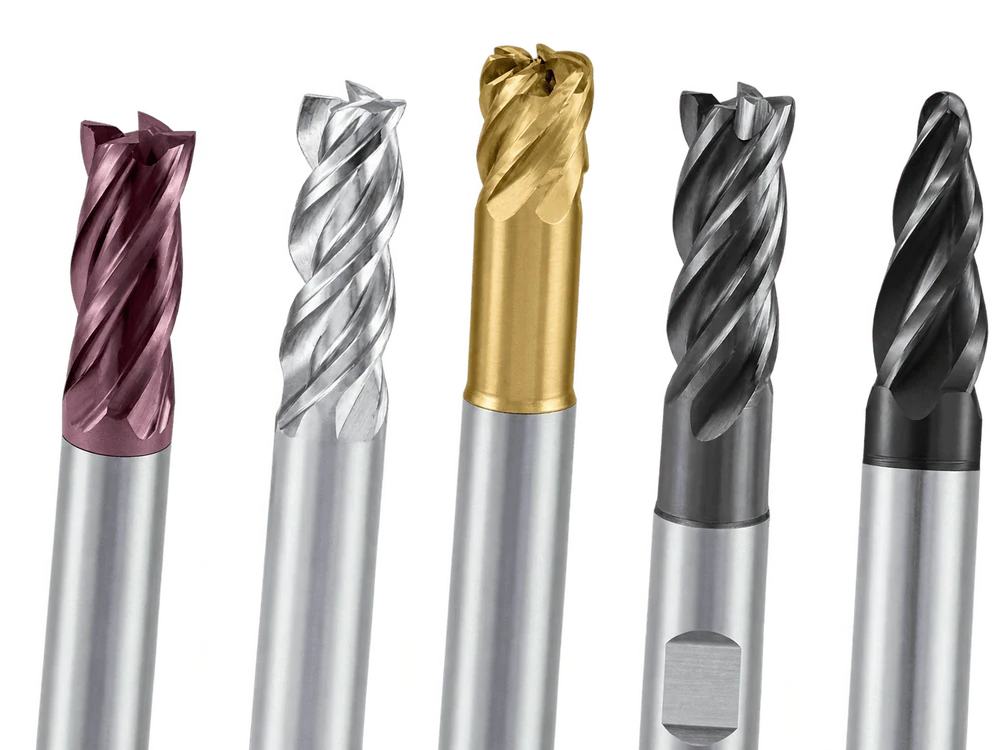
Typová řada
Nenabízíme jednu frézu „na všechno“ — nic takového neexistuje. Místo toho má každá třída materiálu a každý typ operace vlastní řadu s vlastní geometrií a povlakem.
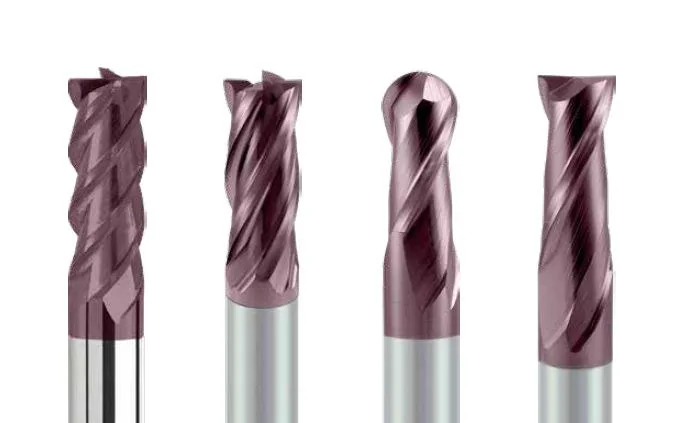
Tažný kůň každé dílny: obrysy, drážky a kapsy v konstrukční oceli a litině. Tuhá konstrukce tělesa a stabilní rozměr po celé sérii.
Dvě provedení: základní pro běžné frézování a vysoce výkonné pro případy, kdy je nutné odebrat víc ve stejném čase cyklu.
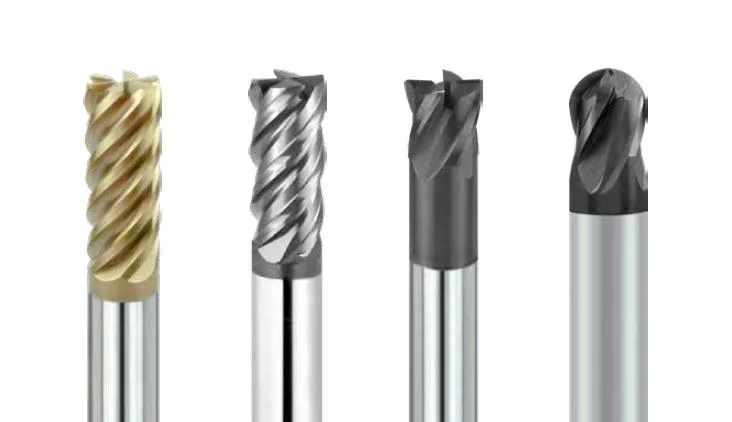
Obrábění tvrdého materiálu bez předchozího popouštění dílu. Několik provedení pro různé úrovně tvrdosti — od 35 HRC do 70 HRC — a pro různé práce: běžné frézování, vysokorychlostní obrábění, vysoce přesné dokončování.
Pro dokončovací operace — kulové frézy s tolerancí rádiusu v jednotkách mikronů. Vícebřité provedení s velkým úhlem šroubovice je pro boční frézování, provedení s malým úhlem pro čelní.
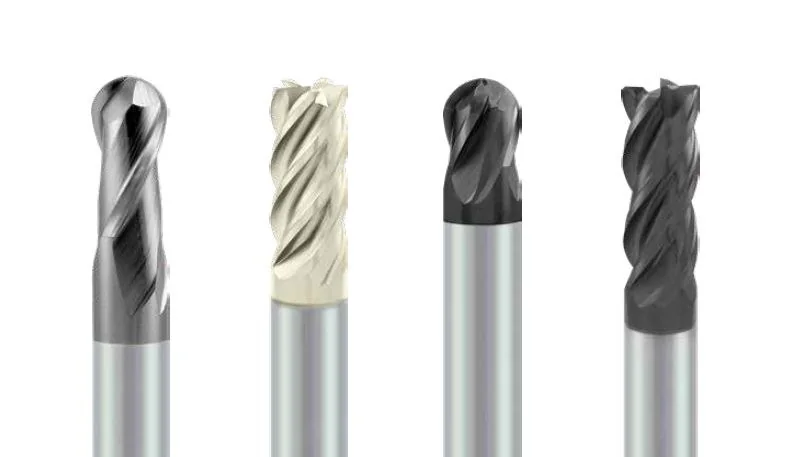
Materiál, který se místo řezání táhne a rychle ubírá ostří. Právě tady pracuje nerovnoměrná rozteč zubů: nástroj nespadne do rezonance a vibrace nestihnou narůst.
V sortimentu je jak vysoce výkonné provedení pro velké úběry, tak tuhé — pro nestabilní upnutí a tenké stěny.
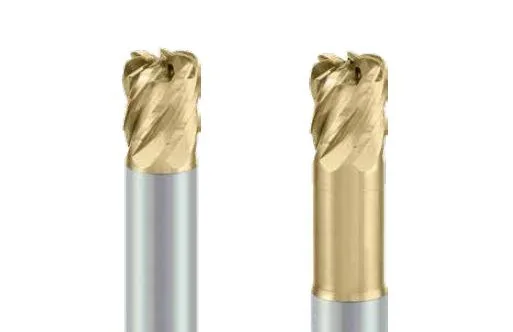
Strategie, při které berete malou hloubku řezu, ale s velmi vysokým posuvem. Kov odchází objemově a zatížení míří podél osy vřetena — stroj přijme to, co by jím při běžném frézování zatřáslo.
Je i provedení s centrálním vnitřním kanálem chlazení — v hluboké kapse tříska nezůstává v zóně řezu.
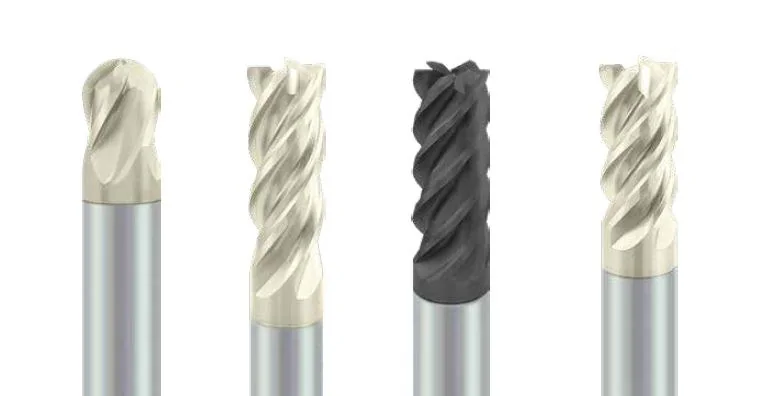
Inconel, titan, slitiny pro díly turbín — materiály, které neodpouštějí ani přehnanou rychlost, ani vibrace. Proměnná rozteč zubů spolu s proměnným úhlem šroubovice tlumí kmitání hned ve dvou rovinách.
Navrženo pro vysoce výkonný úběr: co se na těchto materiálech obvykle dělá pomalu, se tady dělá rychleji — bez ztráty břitu.
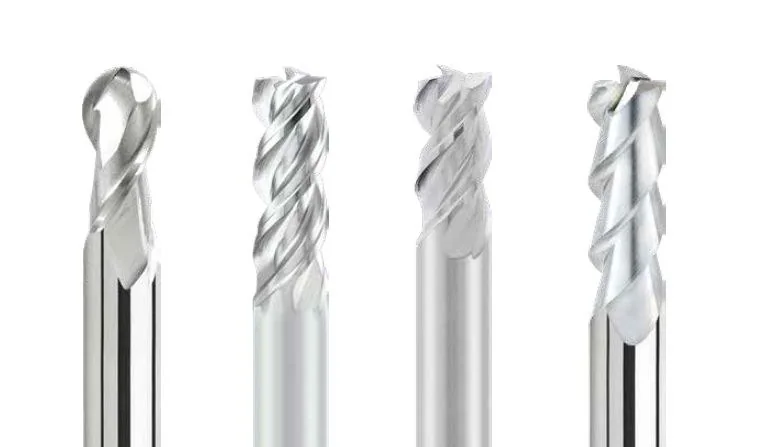
Pro hliník a měď — vysokorychlostní obrábění, leštěná drážka a výborný odchod třísky: kov se nelepí a povrch vyjde zrcadlový bez další práce.
Pro grafit — samostatné provedení se silným diamantovým povlakem: abrazivní prach obyčejné nástroje zničí během několika hodin.
Pro CFRP, GFRP a kevlar — řada navržená proti delaminaci vláken v místě, kde břit vychází.
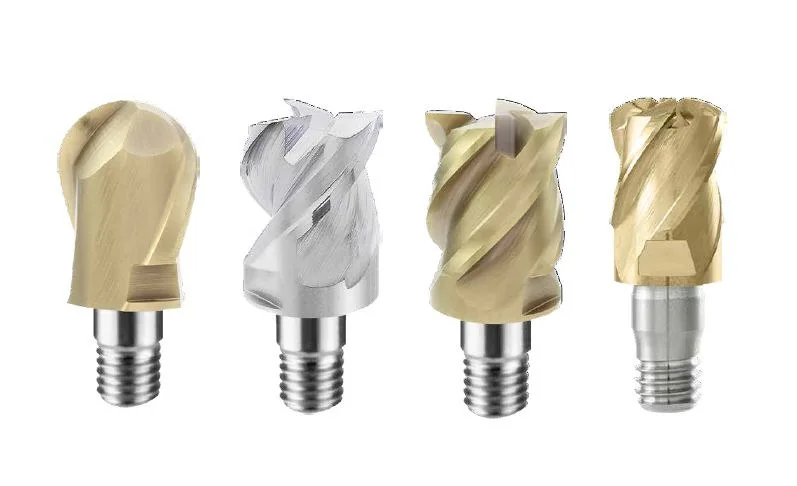
Vyměnitelná karbidová hlava na adaptéru — bez pájeného spoje. Spotřebuje se jen řezná část, ne celý nástroj: spotřeba karbidu klesne několikanásobně oproti monolitní fréze téhož průměru.
Jeden nástroj vám dá několik vyložení: adaptéry různých délek — pro běžnou i pro hlubokou práci. Ocelový adaptér je ekonomický, karbidový drží tuhost tam, kde ocelový už začíná pružit.
Provedení hlav: čelní, s rohovým rádiusem, kulová, srážecí.
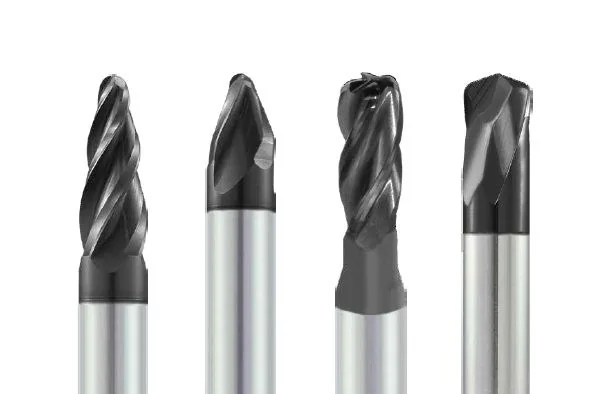
Nástroje pro pětiosé stroje. Díky velkému rádiusu tvaru je čára dotyku s dílem mnohem delší než u kulové frézy — větší hloubka řezu na průchod, méně kroků a několikanásobně kratší čas dokončování.
Povrch vyjde hladší a trvanlivost je delší. Formy a zápustky, díly pro letectví, lopatky turbín a oběžná kola.
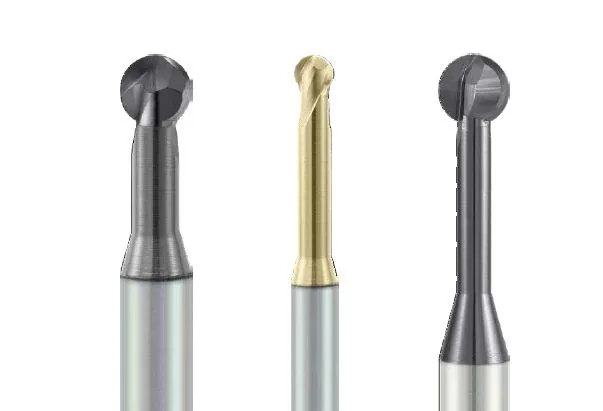
Koule na štíhlém krčku s úhlem opásání 220°, 260° nebo 300°. Dosáhne tam, kam běžná fréza nemůže: podřezané plochy, zadní strany, vnitřní rádiusy.
Druhou její prací je odjehlení po frézování, hlavně na svislých stěnách, kde ruční dočišťování vždycky zanechá stopu.
Povlak
Povlak rozhoduje, jak dlouho fréza vydrží. Táž geometrie s jiným povlakem dá na stejném materiálu jinou trvanlivost — někdy dvojnásobnou.
Proto KARASAWA nemá jeden „domácí“ povlak pro celý katalog, ale devět: sedm PVD povlaků pro různé třídy ocelí a slitin a dva diamantové CVD povlaky pro abrazivní materiály. Povlak se volí spolu s řadou — dostanete správnou dvojici rovnou.
| Povlak | Barva | Typ | Složení | P | M | K | N | S | H | Kde to funguje |
|---|---|---|---|---|---|---|---|---|---|---|
| ECOzákladní | PVD | TiAlN | ● | ○ | ● | — | — | ○ | Každodenní frézování oceli a litiny. Když je práce běžná a hlídá se rozpočet na nástroje. | |
| ECO-Xhladký | PVD | TiAlN | ● | ● | ● | — | ○ | ○ | Totéž, ale s hladkým povrchem povlaku: tříska snáze klouže a méně se lepí. Univerzální volba pro smíšenou práci. | |
| STRONG-Xhladký | PVD | AlTiN | ● | ● | ● | — | — | ○ | Vyšší odolnost proti teplu. Pro případy, kdy roste řezná rychlost a přívod chladicí kapaliny do zóny je omezený. | |
| STRONGhladký | PVD | AlTiCrN | ● | ● | ● | — | ● | ○ | Chrom v něm brzdí oxidaci. Nerez, žáruvzdorné slitiny, dlouhé záběry s vysokou teplotou v zóně řezu. | |
| MEGAhladký | PVD | AlTiSiN | ● | ● | ● | — | ● | ● | Nejširší rozsah v řadě — jediný povlak, který pokrývá žáruvzdorné slitiny i kalenou ocel. Křemík v něm výrazně zvyšuje tvrdost vrstvy. | |
| MEGA-Shladký | PVD | AlTiXN+ZrN | ○ | ● | ○ | — | ● | — | Specializovaný na nerez a žáruvzdorné slitiny. Zirkonová vrstva působí proti nalepování houževnatého materiálu na břit. | |
| NACOnanokompozitní | PVD | Nano AlTiSiN | ● | ○ | ● | — | ○ | ● | Nanostrukturovaná vrstva pro nejtvrdší materiály. Tam, kde běžný povlak odhoří za pár minut. | |
| DIAMONDdiamantový | CVD | Diamant | — | — | — | ● | — | — | Silná diamantová vrstva. Grafit, keramika, kompozity — abraziva, která setřou jakýkoli PVD povlak za jedinou směnu. | |
| DIAMOND-Xdiamond-like | CVD | Diamond-like | — | — | — | ● | — | — | Velmi nízké tření. Hliník, měď, plasty — kde hlavním problémem není opotřebení, ale nalepování kovu na břit. |
Maličkost, která šetří čas ve výdejně: každý povlak má vlastní barvu. Fialová je základní řada, tmavá žáruvzdorná, zlatá univerzální MEGA, modrá pro kalené materiály, černá diamantová. Skladník rozezná řadu na první pohled, bez nahlížení do dodacího listu.
Shrnutí
Devět řad a devět povlaků není o délce katalogu. Je to o třech konkrétních věcech.
Ocel, nerez, hliník, kalený materiál, grafit, pětiosá práce — všechno na jednom ceníku a jednom dodacím listu. Méně faktur, méně telefonátů, méně lidí, které je třeba urgovat.
Řada a povlak se volí společně. Nemusíte rozhodovat, který z devíti povlaků předepsat — dostanete hotovou kombinaci pro váš materiál.
Běžné položky držíme skladem. Nejdražší fréza není ta, která hodně stojí, ale ta, která tam není ve chvíli, kdy stroj už stojí.
