Frezy składane z płytkami z węglika spiekanego
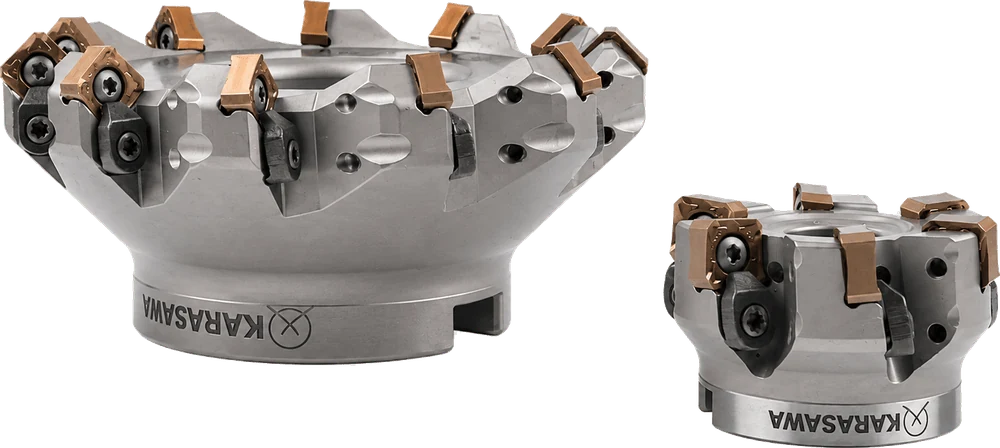
Asortyment frezarski KARASAWA obejmuje cały dział: naroża 90°, frezowanie czołowe, strategia dużego posuwu, frezowanie kopiowe, konturowanie, frezy trzpieniowe z płytkami wymiennymi i serie dedykowane do aluminium. Korpus zostaje w obrabiarce — zmienia się tylko płytka.
Odpowiadamy w ciągu dnia roboczego. Nie ma minimum zamówienia.
Opis ogólny
Zużyty frez monolityczny jedzie do ostrzenia albo na złom. Tutaj zużywa się wyłącznie płytka, a korpus pracuje latami. Ale to obowiązuje tylko wtedy, gdy korpus trzyma wymiar, gniazdo nie jest rozbite, a płytka o potrzebnej geometrii jest w magazynie wtedy, gdy jest potrzebna.
Na tych czterech rzeczach zbudowany jest asortyment frezarski KARASAWA.
Płytki trójkątne, kwadratowe, sześciokątne, ośmiokątne, okrągłe, równoległoboczne i z zaokrąglonym narożem. Dodatnie i ujemne. Każda metoda obróbki ma własny korpus, zamiast przestrajania jednego „uniwersalnego”.
Korpusy mają specjalnie opracowaną powłokę odporną na zużycie. To nie kosmetyka: wiór bez przerwy poleruje korpus, a freza zwykle dobija zużyty korpus, a nie płytka.
Ta sama geometria zachowuje się inaczej w różnych gatunkach — czasem różnica w trwałości jest wielokrotna. Dlatego w asortymencie nie ma jednego „firmowego” gatunku, tylko siedemnaście: PVD, CVD, bezwolframowe i diamentowe.
Popularne korpusy i płytki są w zapasie. Frez, którego nie ma, gdy obrabiarka już stoi, kosztuje więcej niż jakikolwiek inny.
Typoszereg
Siedem grup. Każda ma własny typ płytki i własną logikę: w jednej liczy się koszt krawędzi, w drugiej sztywność, w trzeciej jakość powierzchni.
Liczba na początku oznaczeń serii wielonarożnych to liczba krawędzi skrawających na płytce. 3PMK — trzy, 4NMK — cztery, 6NMK — sześć, 8NMK — osiem.
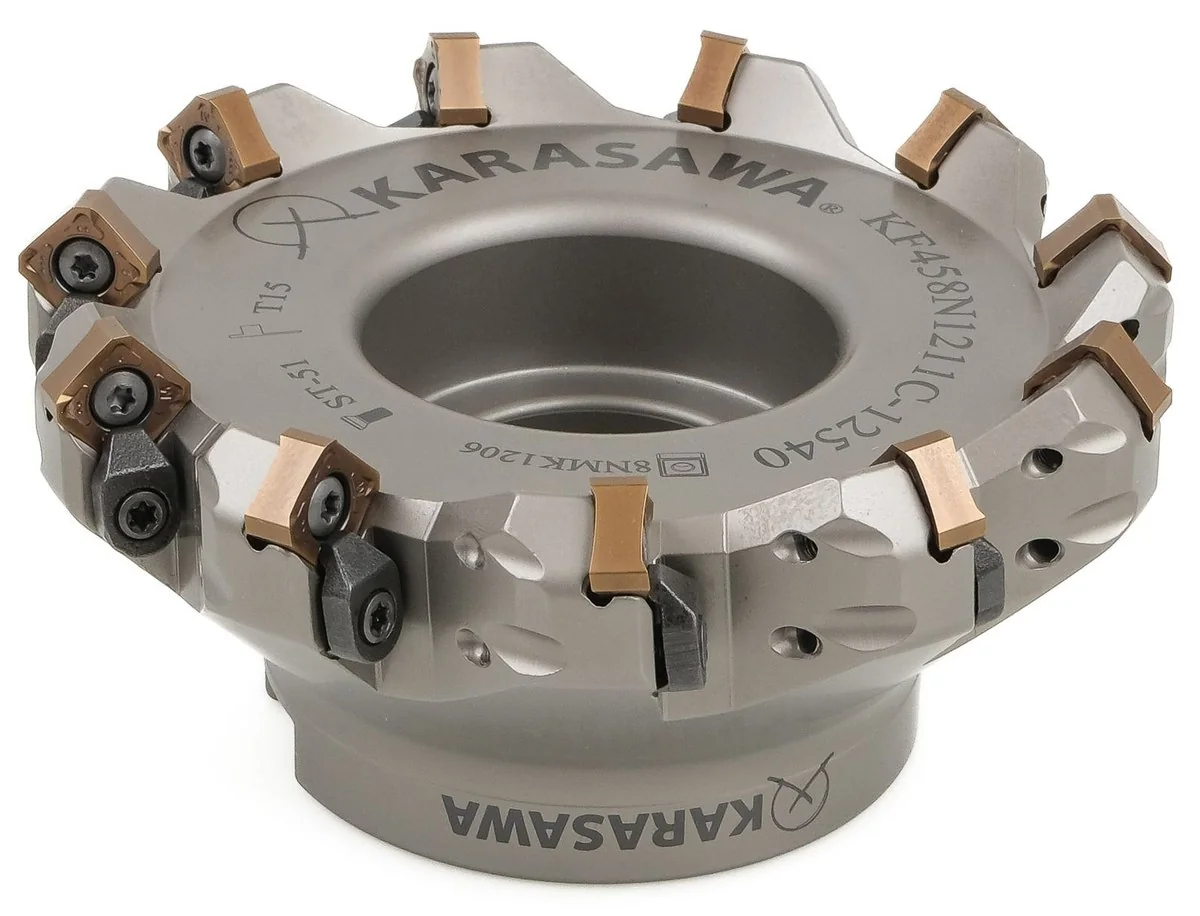
KF458N1211C-12540 · płytka 8NMK1206 · śruba ST-51 · klucz T15Serie 3PMK, 4NMK, 6NMK i 8NMK. Płytka dwustronna zamiast jednostronnej: ten sam koszt wypraski dzieli się nie na trzy krawędzie, lecz na sześć albo osiem. Na długiej serii to już nie są procenty.
4NMK 1607 — do 15 mm głębokości skrawania na przejście i szlifowana faseta wygładzająca na krawędzi: styk między przejściami jest na ściance praktycznie niewidoczny. 6NMK 0403 / 0804 — trójkątna płytka dwustronna, prawdziwe 90° w jednym przejściu, bez odsadzenia do poprawiania. 8NMK 1206 — kwadratowa z ośmioma krawędziami: czoło, naroże i fazka z jednego korpusu.
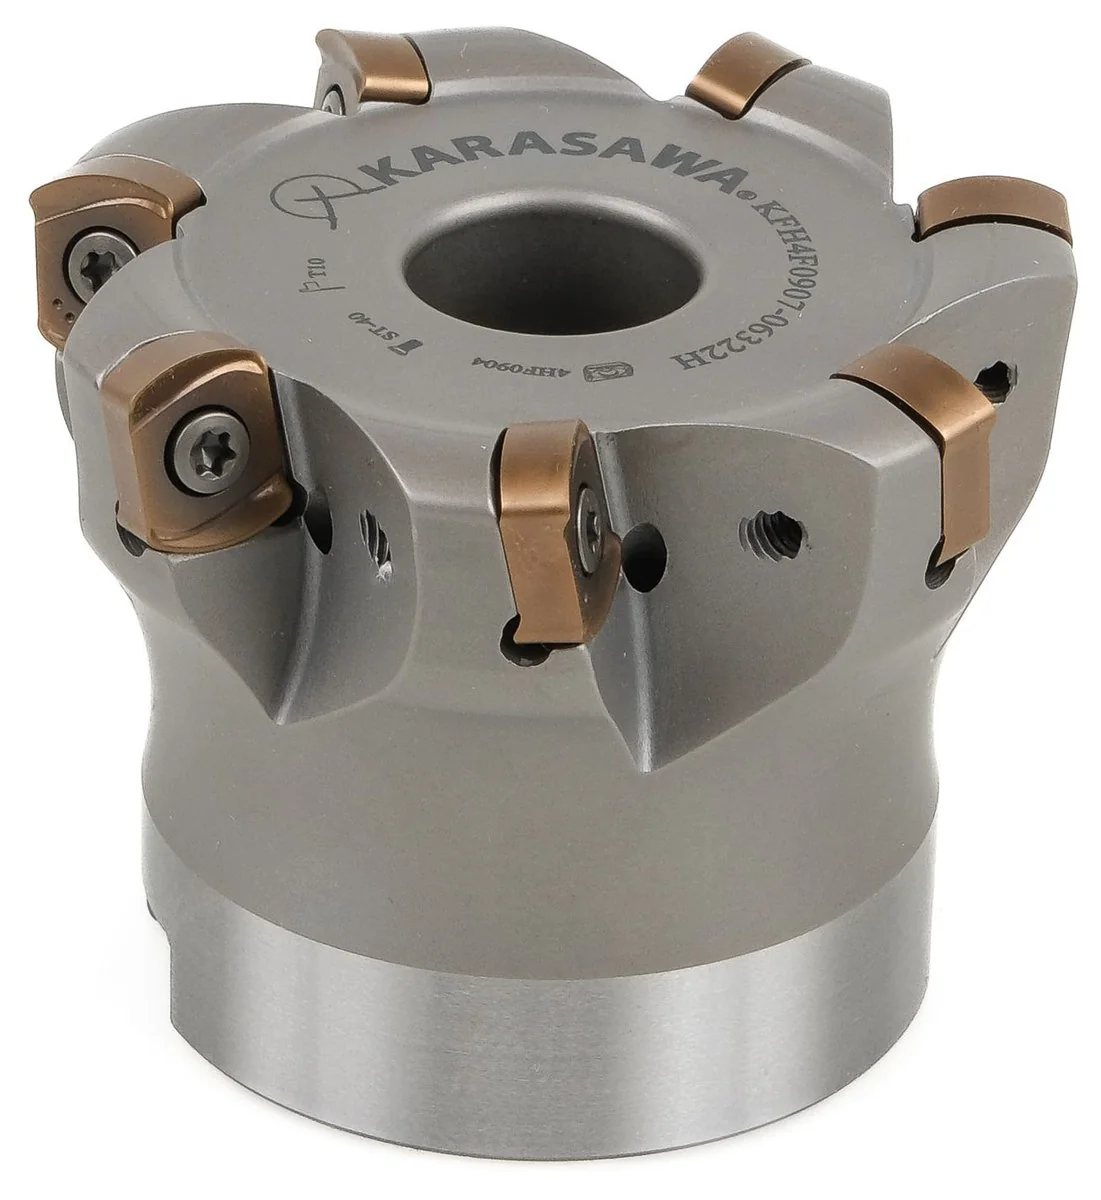
KFH4F0901-06322H · płytka 4HF0904 · śruba ST-40 · klucz T10Serie 4HF, 6HF i SDMT. Strategia, w której bierze się małą głębokość skrawania przy posuwie kilkukrotnie większym od zwykłego. Dzięki małemu kątowi przystawienia obciążenie idzie wzdłuż osi wrzeciona — obrabiarka przyjmuje parametry, przy których w zwykłym frezowaniu zaczęłaby drgać.
4HF 0603 / 0904 — wzmocniona płytka czterokrawędziowa o dużym kącie natarcia: lekkie skrawanie bez utraty wytrzymałości krawędzi. 6HF 1306 — dwustronna z sześcioma krawędziami, gdy liczy się koszt usuniętego centymetra sześciennego. Wszystkie serie pracują z wcinaniem rampowym prostym i helikalnym — kieszeń można otworzyć bez wstępnego wiercenia.
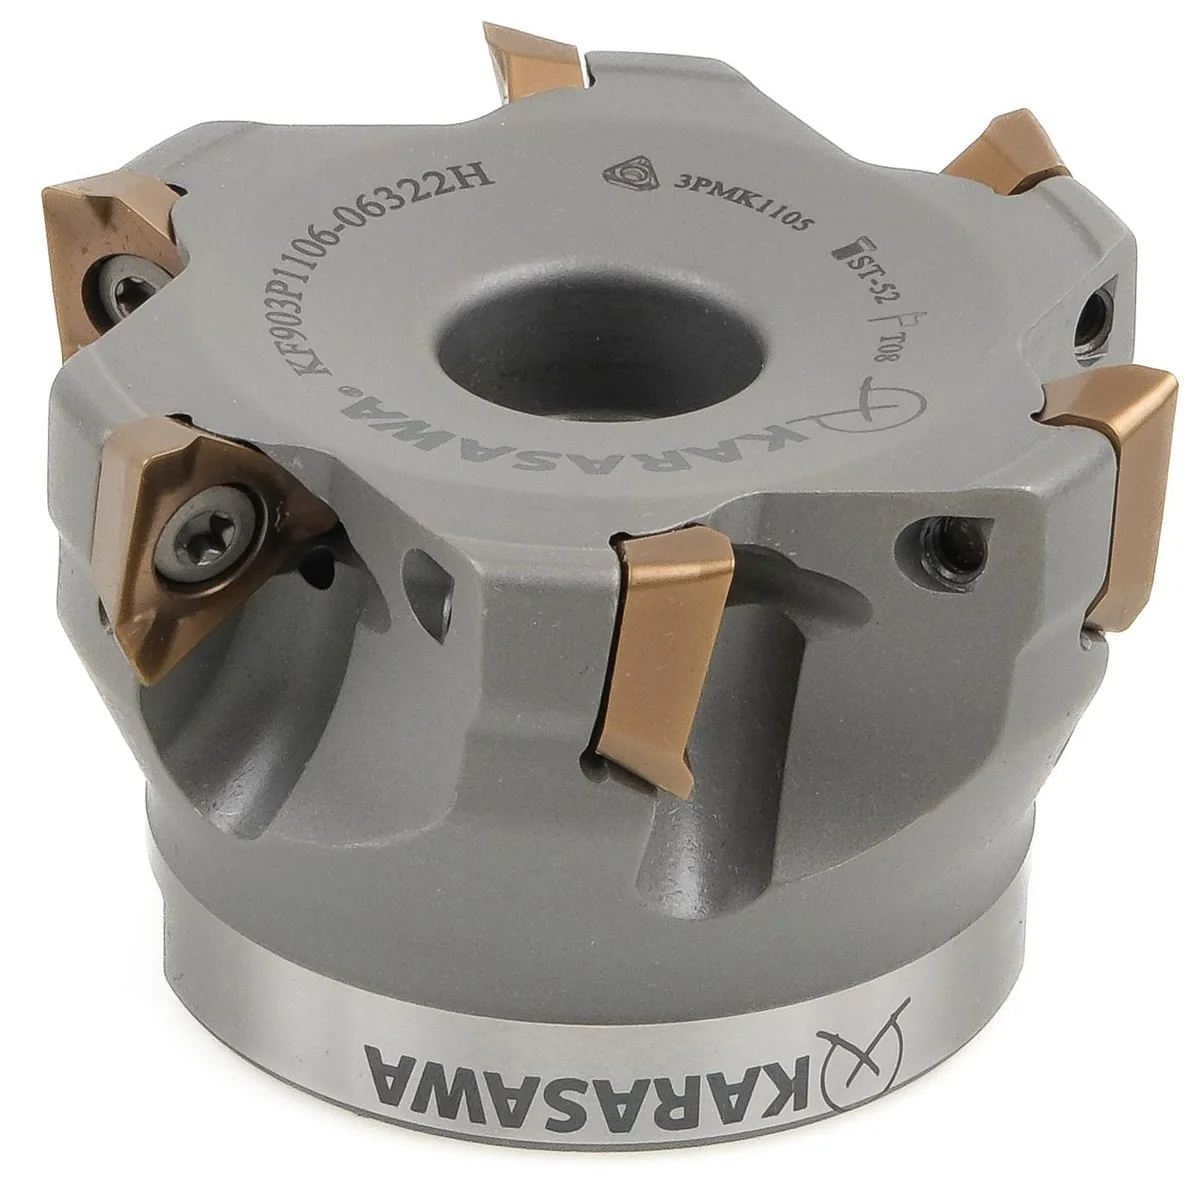
KF903P1106-06322H · płytka 3PMK1105 · śruba ST-52 · klucz T08Serie AOMX i APKT. Cechowa klasyka: ścianki, rowki, kieszenie, obróbka od krawędzi. Geometria dodatnia o dużym kącie natarcia — mniejsze siły skrawania, mniejsze obciążenie wrzeciona, spokojniejsza praca na lekkiej obrabiarce lub przy dużym wysięgu.
AOMX 0602 — mała płytka do małych średnic i cienkich ścianek. APKT 1003 / 1604 — najpowszechniej stosowana płytka frezarska na świecie: kompatybilność, dostępność, koszt krawędzi. Dokładnie ta pozycja, którą cech kupuje pudełkami. Część korpusów tej grupy pracuje z płytką trójkątną 3PMK 1105 — te same 90°, ale trzy krawędzie zamiast dwóch.
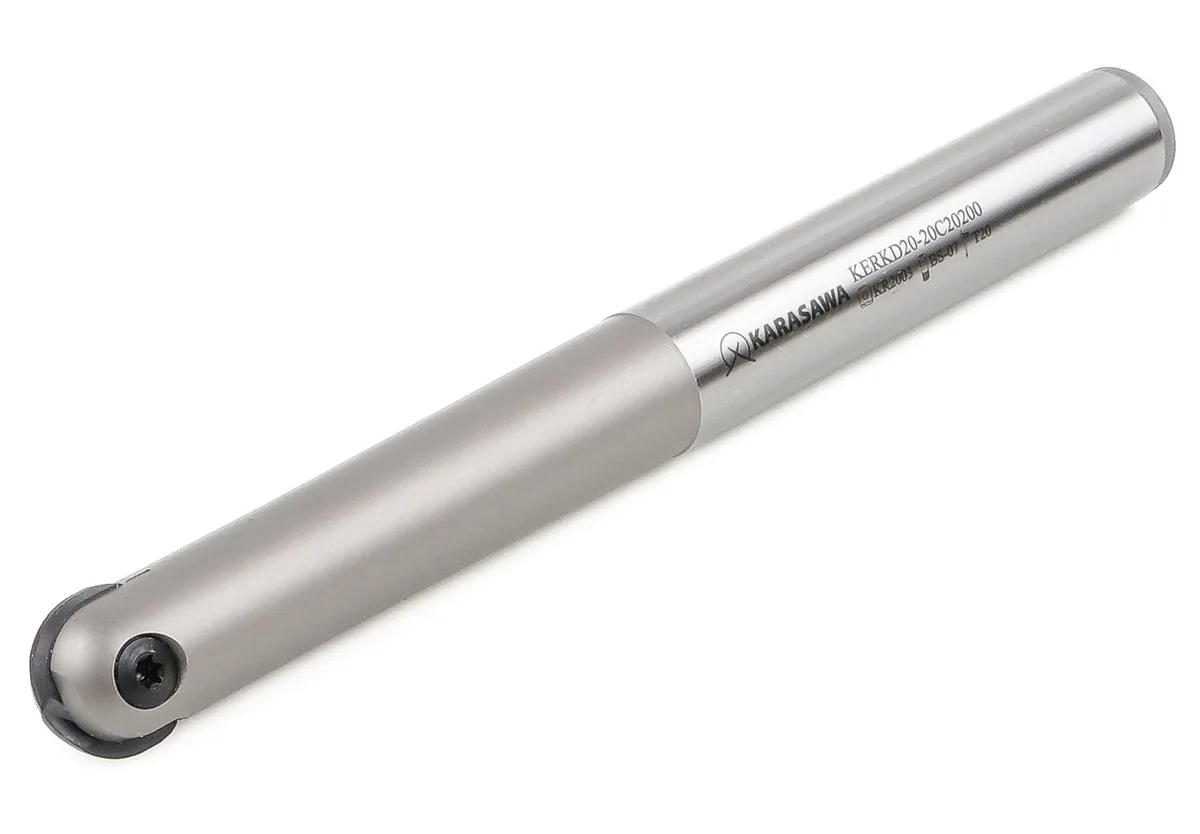
KERKD20-20C20200 · śruba BS-07 · klucz T20Seria KD, średnice od 10 do 32 mm. Wymienna płytka kulista zamiast monolitycznego freza kulistego: przy dużych średnicach różnica w zużyciu węglika jest wielokrotna.
Praca na powierzchniach 3D: formy, tłoczniki, gniazda, promienie przejściowe. Płytka ma śrubową krawędź skrawającą — kula skrawa, a nie skrobie, i przy małych krokach daje powierzchnię, której nie trzeba poprawiać ręcznie.
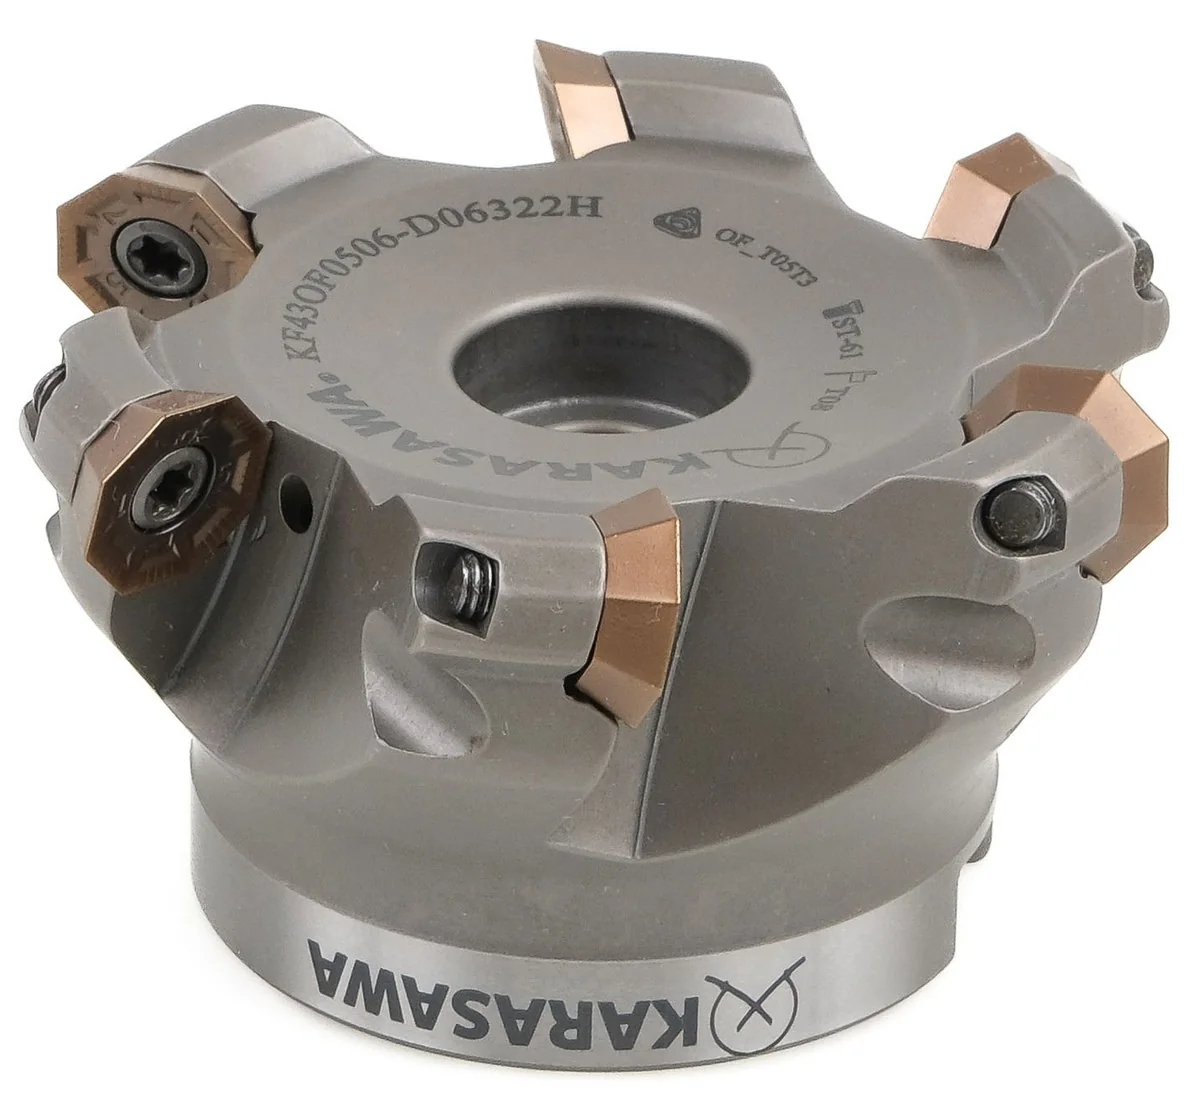
KF43OF0506-D06322H · płytka OF..05T3 · śruba ST-61 · klucz T08Serie SEKT / SEMT, TPKN i OFMT. Frezowanie czołowe to operacja, którą cech wykonuje codziennie i po której ocenia się obrabiarkę. Główne kryteria są tu dwa: ile schodzi na przejście i jak wygląda potem powierzchnia.
SEKT / SEMT 1204 · 13T3 — kwadratowa płytka dodatnia, spokojne skrawanie, czysta powierzchnia. TPKN 1603 · 2204 — trójkątna do klasycznych frezów 45°, żeliwo i stal, gdy trzeba dużo zdjąć. OFMT 05T3 — ośmiokątna: osiem krawędzi na płytce do małych głębokości na dużej powierzchni.
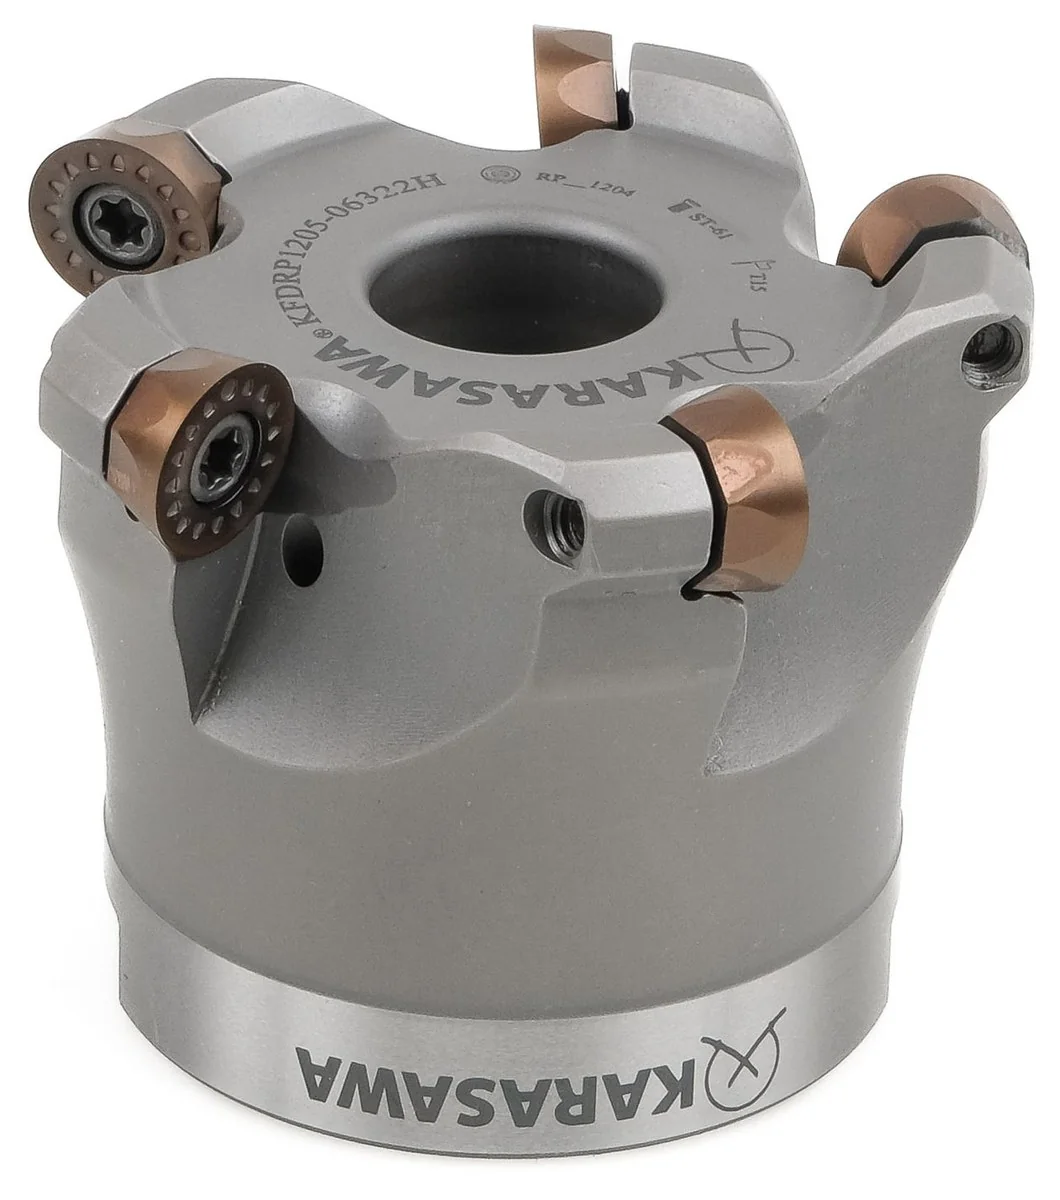
KFDRP1205-06322H · płytka RP..1204 · śruba ST-61 · klucz T15Serie RDMT / RDKW i RPMT. Płytka okrągła jest najmocniejsza ze wszystkich: nie ma naroża, które mogłoby się wyłamać. Stąd jej miejsce — ciężka obróbka zgrubna, odlewy ze zgorzeliną, nierówny naddatek, stopy żaroodporne.
Druga właściwość płytki okrągłej: pracuje równie dobrze przy dowolnej głębokości skrawania, więc jeden korpus obsługuje i konturowanie, i wcinanie helikalne, i kopiowanie złożonej powierzchni. Siedem rozmiarów od 0501 do 1604 — od małych gniazd po duże korpusy.
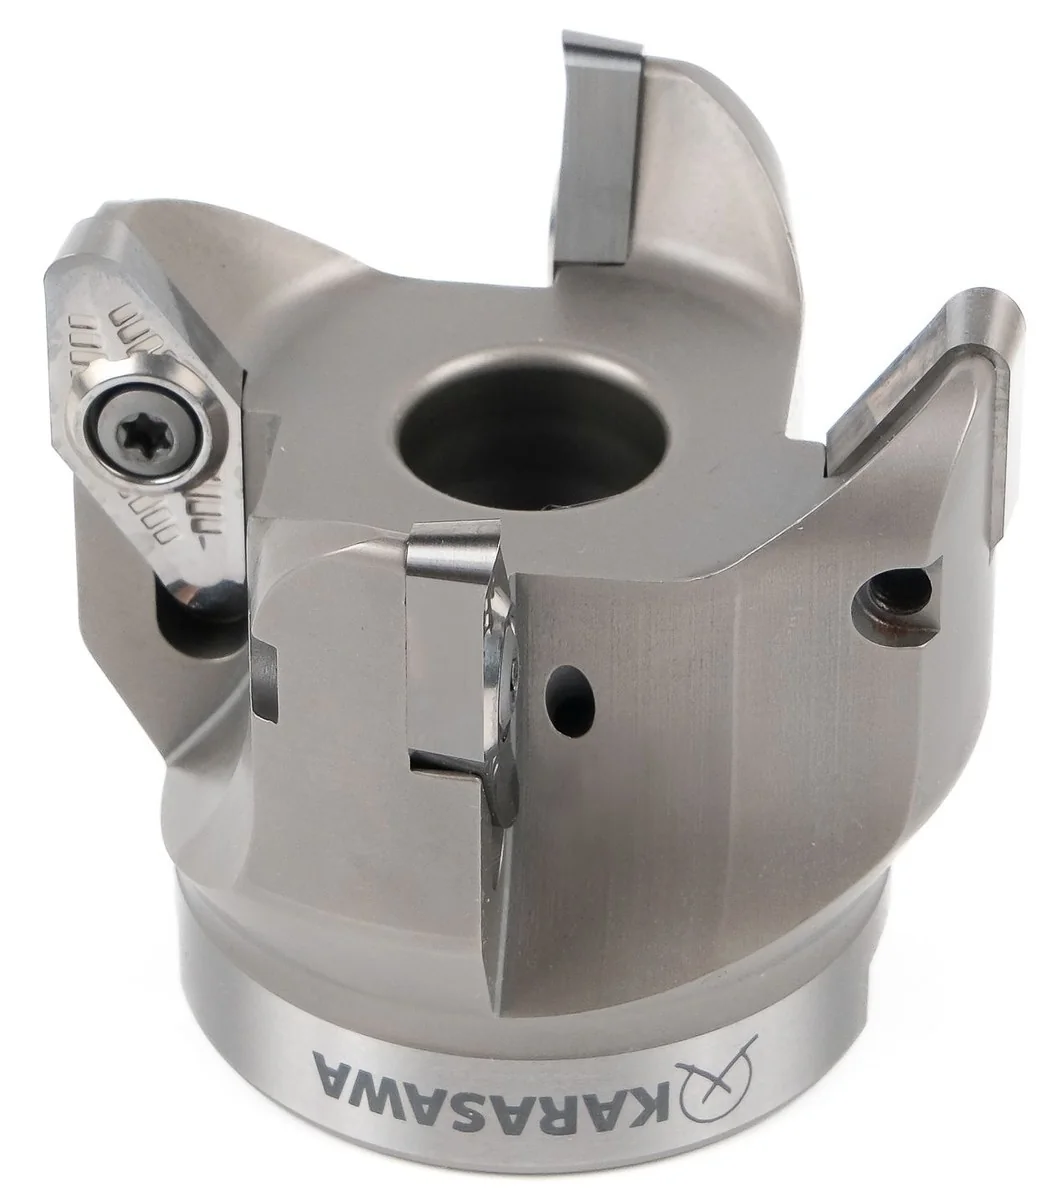
KF90VC2204-06322H · płytka polerowana VC..2204Serie VCKT, 3PMK, APKT i SEKT / SEMT w wersjach do metali nieżelaznych. Aluminium nie zużywa krawędzi — ono się do niej klei. Zadanie jest więc inne: nie twardość powłoki, lecz gładkość i ostrość.
Szlifowana i polerowana powierzchnia natarcia, duży kąt natarcia, szeroki rowek wiórowy. Metal nie narasta na krawędzi, wiór schodzi swobodnie, a powierzchnia jest lustrzana bez dalszej obróbki. Do dużych prędkości skrawania i dużych ubytków materiału — korpusy, płyty, profile wyciskane.
Wszystko, co potrzebne do ponownego zamówienia, jest wygrawerowane na korpusie: typ płytki, śruba i klucz. Wystarczy przepisać tę linijkę z freza, a my skompletujemy zamówienie bez dodatkowych pytań.
Gatunki płytek
Pytanie „jaki gatunek wziąć” to w istocie dwa pytania. Pierwsze: co się skrawa — stal, nierdzewną, żeliwo, metale nieżelazne, materiały żaroodporne czy hartowane. Drugie, o którym się zapomina: jak się skrawa — cienkie przejście wykończeniowe, równomierne zbieranie materiału, czy obróbka zgrubna odlewu z przerwami, gdy krawędź uderza w materiał setki razy na minutę.
Te same dwa pytania stoją za strukturą asortymentu frezarskiego KARASAWA. Płytki powstają w czterech technologiach — powłoka PVD na węgliku, powłoka CVD, gatunek bezwolframowy i diament polikrystaliczny. W każdej z nich jest po kilka gatunków, rozdzielonych właśnie według charakteru pracy.
W tabeli poniżej znak w komórce pokazuje nie „nadaje się / nie nadaje się”, lecz do jakiego rodzaju skrawania gatunek jest przeznaczony w danej grupie materiałów. To odpowiedź na drugie pytanie.
| Gatunek | Technologia | P | M | K | N | S | H | Gdzie to działa |
|---|---|---|---|---|---|---|---|---|
| Węglik + PVD — cienka powłoka, ostra krawędź | ||||||||
| PH1265wykończeniowy | PVD | ○ | ○ | ○ | — | ○ | ● | Dokładna obróbka wykończeniowa materiału hartowanego. Najwyższa odporność na zużycie w linii — tam, gdzie liczy się wymiar i lustrzana powierzchnia, a nie ilość zdjętego materiału. |
| PH2835uniwersalny | PVD | ⊖ | ⊖ | ⊖ | — | ⊖ | ● | Obróbka wykończeniowa i półwykończeniowa w całym zakresie, ze stalą hartowaną włącznie. Gatunek „na wszelki wypadek”, gdy na dziale jest kilka różnych materiałów. |
| PH2255uniwersalny | PVD | ⊖ | ⊖ | ⊖ | — | ⊖ | — | To samo bez grupy materiałów hartowanych: stal, nierdzewna, żeliwo, stopy żaroodporne — od wykończenia po obróbkę półwykończeniową. |
| PH2265wykończeniowy | PVD | ○ | ○ | ○ | — | ○ | ● | Obróbka wykończeniowa ciągła. Pierwszy wybór w stali hartowanej — formy, tłoczniki, części po obróbce cieplnej. |
| PM3215stal i żeliwo | PVD | ● | ○ | ● | — | — | — | Od obróbki półwykończeniowej po zgrubną w stali węglowej i stopowej oraz w żeliwie. Gatunek, który w codziennej pracy siedzi w większości korpusów. |
| MS3265uniwersalny gatunek roboczy | PVD | ● | ○ | ● | — | ○ | ● | Najszerszy zakres pracy spośród gatunków PVD: stal i żeliwo w obróbce zgrubnej, nierdzewna i stopy żaroodporne w wykończeniowej, do tego materiał hartowany. Jeden gatunek na mieszany zakres prac. |
| PH3255uniwersalny | PVD | ⊖ | ⊖ | ⊖ | — | ⊖ | ⊖ | Jedyny gatunek sięgający do wszystkich sześciu grup, z materiałem hartowanym włącznie. Kompromis w trwałości, ale zdejmuje pytanie o dobór. |
| SM3775ciągliwy, szeroki zakres | PVD | ● | ● | ● | — | ● | ○ | Obróbka zgrubna i półzgrubna w czterech grupach naraz — stal, nierdzewna, żeliwo, stopy żaroodporne. Bardziej ciągliwe podłoże: utrzymuje parametry tam, gdzie drobniejszy gatunek już pęka. |
| PM3305stal, wykończenie | PVD | ○ | ○ | — | — | — | — | Wąsko ukierunkowany na obróbkę wykończeniową i półwykończeniową w stali i stali nierdzewnej. Na sytuacje, gdy liczy się powierzchnia, a nie objętość zdjętego materiału. |
| MS4265odporny na uderzenia | PVD | ■ | ■ | — | — | ■ | — | Skrawanie przerywane i warunki niestabilne: odlewy, konstrukcje spawane, rowki, wejście i wyjście przy krawędzi. Wysoka odporność na uderzenia i korozję — pierwszy wybór w stali nierdzewnej i stopach żaroodpornych. |
| PH4155odporny na uderzenia | PVD | ⊟ | ⊟ | ⊟ | — | ⊟ | — | Drugi gatunek do skrawania przerywanego — ten obejmuje wszystkie cztery grupy. Bierze się go, gdy warunki są niestabilne, a materiał na dziale zmienia się z detalu na detal. |
| Węglik + CVD — gruba powłoka, bariera cieplna | ||||||||
| MS3587uniwersalny CVD | CVD | ⊖ | ⊖ | ⊖ | — | — | — | Długie przejścia przy wysokiej temperaturze w strefie skrawania. Gruba warstwa działa jak osłona cieplna tam, gdzie PVD już się wypala. |
| PM3587żeliwo, obróbka na sucho | CVD | ● | ○ | ● | — | ○ | — | Obróbka półzgrubna i zgrubna bez chłodziwa. Pierwszy wybór w żeliwie: szare, sferoidalne, tarcze hamulcowe, korpusy, bloki. |
| SM4587zgrubny CVD | CVD | ■ | □ | ■ | — | □ | — | Najcięższa praca w asortymencie: zgrubna obróbka przerywana na sucho w stali stopowej i żeliwie. Ciągliwe podłoże plus gruba powłoka. |
| Bez powłoki i diamentowe — metale nieżelazne | ||||||||
| NN1000bezwolframowy | bez powłoki | — | — | — | ● | — | — | Ostra krawędź bez powłoki do aluminium, miedzi i mosiądzu. Obróbka wykończeniowa i półwykończeniowa: powłoka tylko przeszkadza — stępia krawędź, a tępa krawędź w aluminium tworzy narost. |
| NN1090bezwolframowy | bez powłoki | — | — | — | ● | — | — | Druga wersja do metali nieżelaznych — z innym balansem twardości i ciągliwości, pod bardziej obciążoną pracę. |
| D1700diament polikrystaliczny | PCD | — | — | — | ● | — | — | Aluminium wysokokrzemowe, kompozyty, grafit — materiały ścierne, które zwykłą krawędź zjadają w ciągu jednej zmiany. Trwałość mierzy się tu w zupełnie innym rzędzie wielkości. |
Jak czytać tę tabelę w praktyce. Najpierw znaleźć swój wiersz według materiału, potem kolumnę ze znakiem odpowiadającym rodzajowi skrawania. Jeśli detal jest jeden, a warunki stabilne, brać gatunek wąsko ukierunkowany: da dłuższą trwałość. Jeśli przez dział codziennie przechodzą różne materiały i nikt nie będzie zmieniał płytki pod każdy detal — brać ten ze znakami w czterech grupach naraz. To świadoma wymiana trwałości na prostotę i w prawdziwym cechu często opłaca się bardziej.
Podsumowanie
Siedem grup korpusów i siedemnaście gatunków to nie kwestia objętości katalogu. To trzy rzeczy, które widać już w drugim miesiącu pracy.
Sześć albo osiem krawędzi na płytce zamiast trzech i korpus z powłoką odporną na zużycie, który przeżyje dziesiątki kompletów płytek. Koszt usunięcia metalu przestaje być liczbą, której nikt w cechu nie zna.
Naroża, czoło, duże posuwy, frezowanie kopiowe, konturowanie, aluminium — jeden cennik i jeden dokument dostawy. Zamiast czterech dostawców, każdego z własnymi terminami i własnym opiekunem.
Popularne rozmiary trzymamy w magazynie. Płytka, na którą trzeba czekać trzy tygodnie, zatrzymuje nie jedną operację, lecz całą marszrutę detalu.
