Frese a inserti in metallo duro
La gamma di fresatura KARASAWA copre l'intera sezione: spallamento a 90°, spianatura, strategia ad alto avanzamento, fresatura di forma, contornatura, frese a candela a inserti e serie dedicate all'alluminio. Il corpo resta in macchina: cambia soltanto l'inserto.
Rispondiamo in giornata lavorativa. Non c'è un ordine minimo.
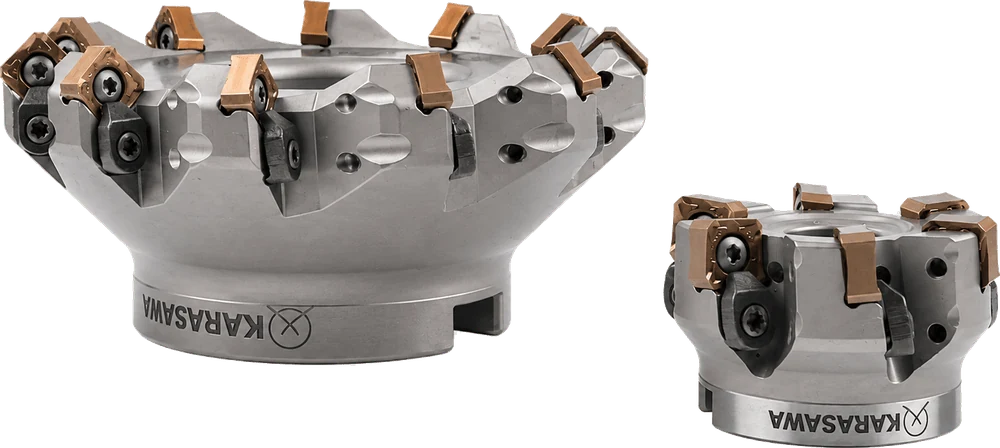
Descrizione generale
Una fresa integrale consumata va in riaffilatura o al rottame. Qui si consuma soltanto l'inserto e il corpo lavora per anni. Ma questo vale solo se il corpo mantiene la misura, la sede non si deforma e l'inserto con la geometria che vi serve è a magazzino quando vi serve.
Su queste quattro cose è costruita la gamma di fresatura KARASAWA.
Inserti trigonali, quadrati, esagonali, ottagonali, tondi, a parallelogramma e a punta raggiata. Positivi e negativi. Ogni metodo di lavorazione ha il proprio corpo, invece di riconfigurare un unico corpo “universale”.
I corpi portano un rivestimento antiusura sviluppato appositamente. Non è un fatto estetico: il truciolo leviga il corpo di continuo, ed è di solito il corpo consumato — non l'inserto — a mettere fine alla vita di una fresa.
La stessa geometria si comporta diversamente in qualità diverse: a volte la differenza di durata è di parecchie volte. Per questo la gamma non ha un'unica qualità “di casa”, ma diciassette: PVD, CVD, senza tungsteno e diamantate.
Corpi e inserti di uso corrente sono tenuti a scorta. La fresa che manca quando la macchina è già ferma costa più di qualsiasi altra.
Gamma dei modelli
Sette gruppi. Ciascuno ha il proprio tipo di inserto e la propria logica: in uno conta il costo per tagliente, in un altro la rigidità, in un altro ancora la finitura superficiale.
La cifra all'inizio delle designazioni delle serie a più spigoli indica il numero di taglienti dell'inserto. 3PMK — tre, 4NMK — quattro, 6NMK — sei, 8NMK — otto.
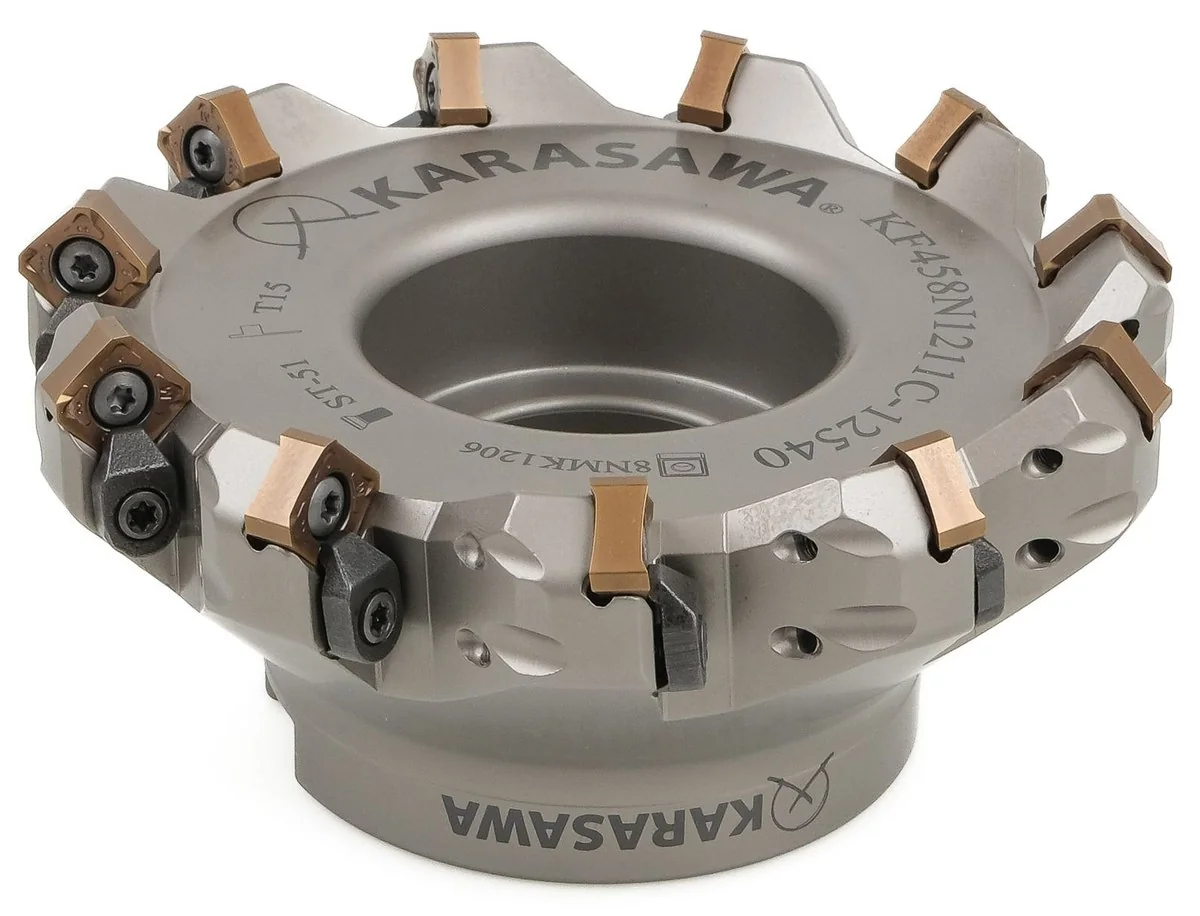
KF458N1211C-12540 · inserto 8NMK1206 · vite ST-51 · chiave T15Le serie 3PMK, 4NMK, 6NMK e 8NMK. Un inserto bifacciale invece di uno monofacciale: lo stesso costo del grezzo si divide non per tre taglienti ma per sei o otto. Su una produzione lunga non si conta più in percentuali.
4NMK 1607 — fino a 15 mm di profondità di passata e una faccetta wiper rettificata sul tagliente: il raccordo fra una passata e l'altra è praticamente invisibile sulla parete. 6NMK 0403 / 0804 — inserto trigonale bifacciale, un vero 90° in una sola passata senza spallamenti da ripulire. 8NMK 1206 — quadrato a otto taglienti: spianatura, spallamento e smusso da un unico corpo.
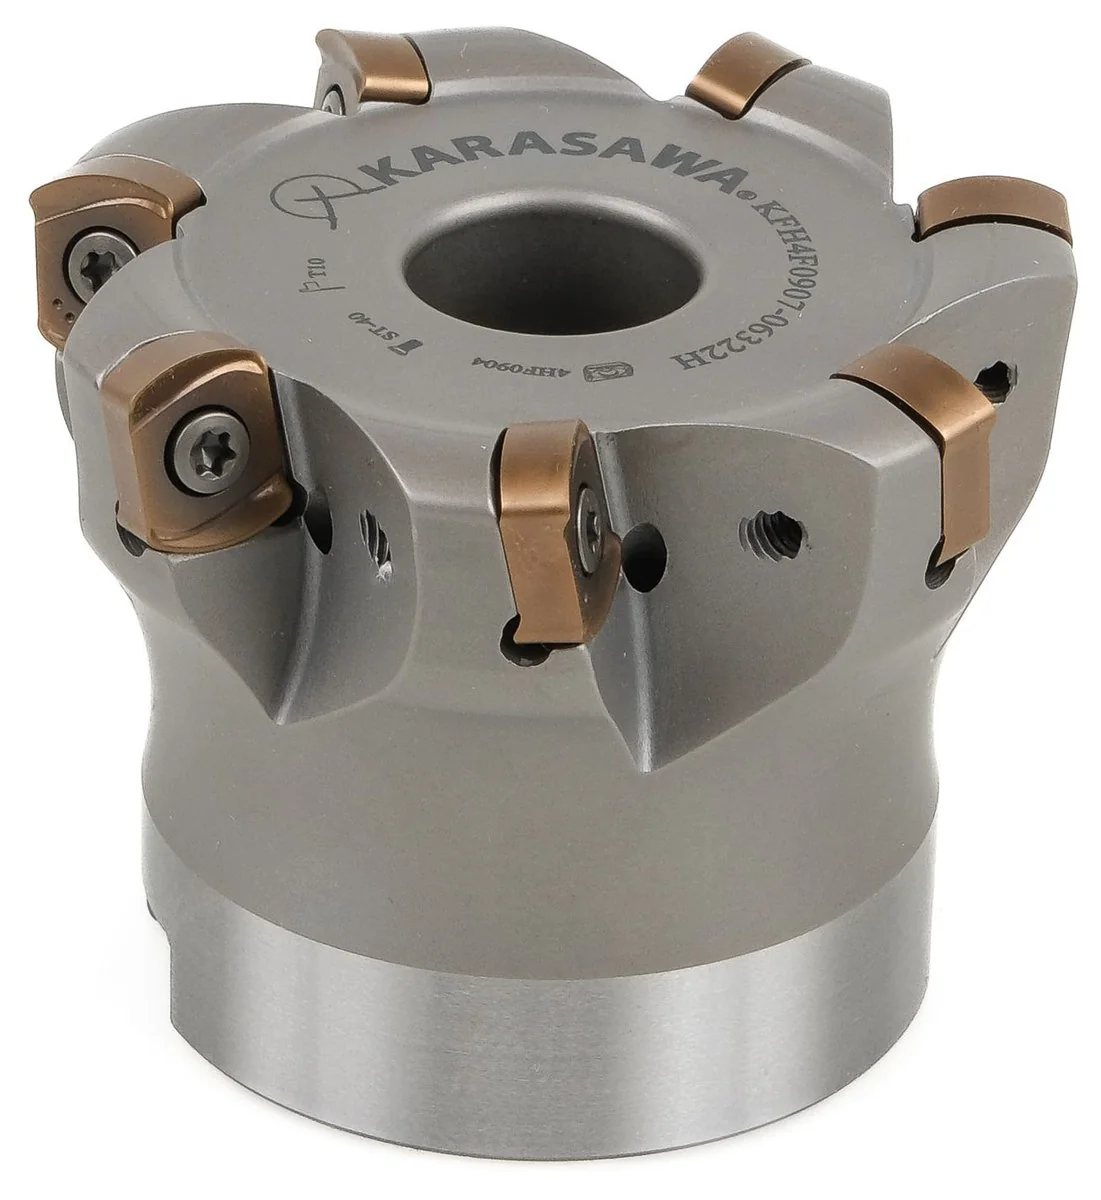
KFH4F0901-06322H · inserto 4HF0904 · vite ST-40 · chiave T10Le serie 4HF, 6HF e SDMT. Una strategia in cui si prende una profondità di passata ridotta con un avanzamento diverse volte superiore al consueto. Grazie al piccolo angolo di registrazione il carico corre lungo l'asse del mandrino: la macchina accetta parametri di taglio che nella fresatura convenzionale l'avrebbero fatta vibrare.
4HF 0603 / 0904 — inserto rinforzato a quattro taglienti con grande angolo di spoglia superiore: taglio leggero senza perdere robustezza del tagliente. 6HF 1306 — bifacciale a sei taglienti, per quando conta il costo per centimetro cubo asportato. Tutte le serie lavorano in rampa diritta ed elicoidale: una tasca si può aprire senza preforo.
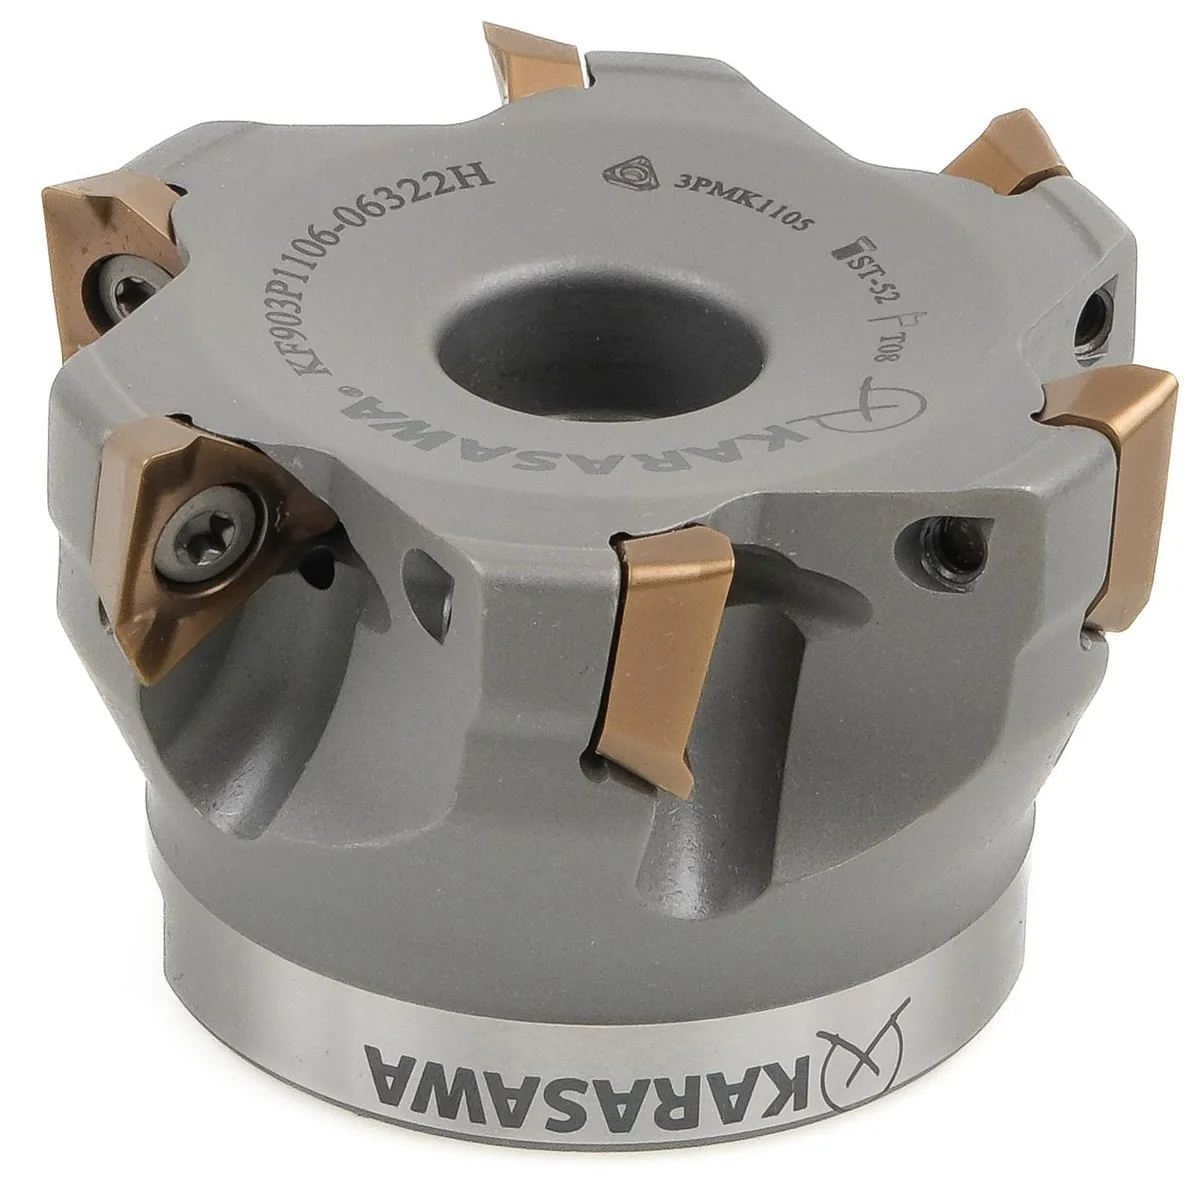
KF903P1106-06322H · inserto 3PMK1105 · vite ST-52 · chiave T08Le serie AOMX e APKT. Un classico d'officina: pareti, cave, tasche, lavorazione partendo da uno spigolo. Geometria positiva con grande angolo di spoglia superiore: forze di taglio inferiori, minor carico sul mandrino, funzionamento più tranquillo su macchine leggere o a sbalzo lungo.
AOMX 0602 — inserto piccolo per diametri ridotti e pareti sottili. APKT 1003 / 1604 — l'inserto da fresatura più diffuso al mondo: compatibilità, disponibilità, costo per tagliente. Esattamente l'articolo che un'officina compra a scatole. Alcuni corpi di questo gruppo montano l'inserto trigonale 3PMK 1105: lo stesso 90°, ma tre taglienti invece di due.
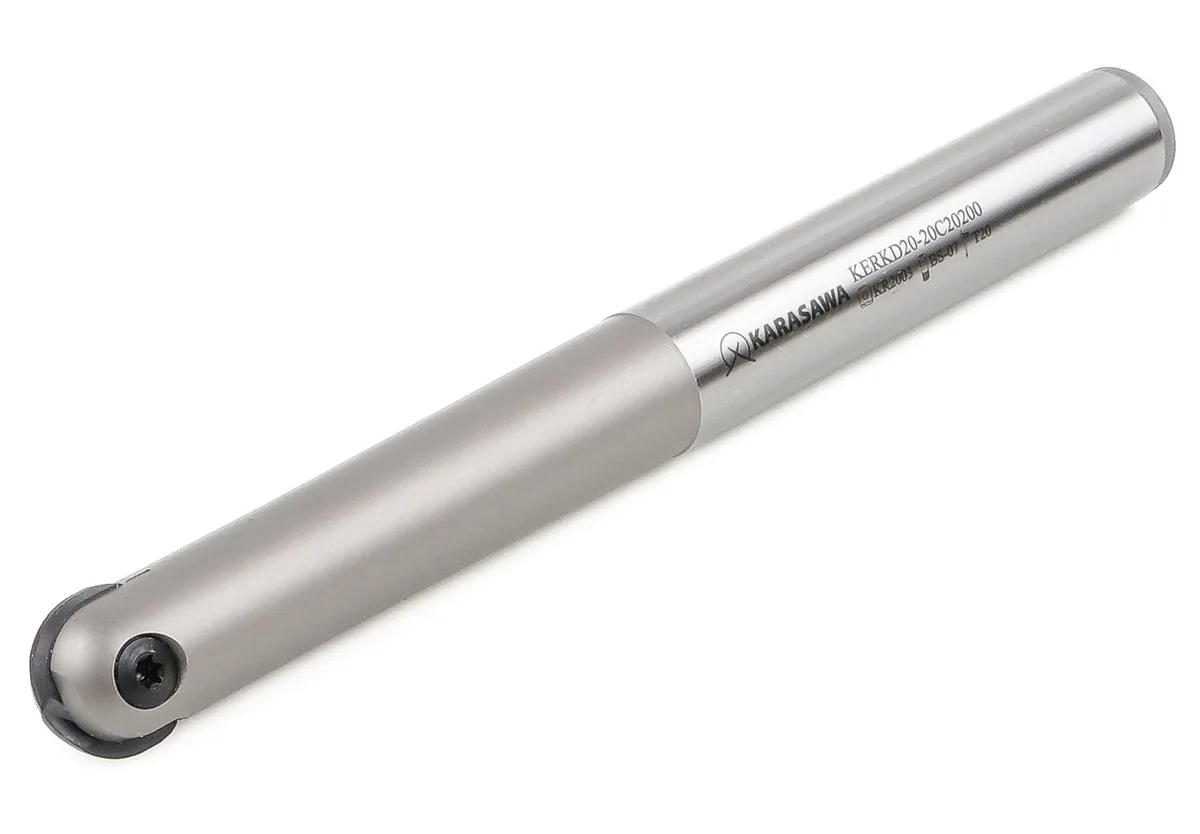
KERKD20-20C20200 · vite BS-07 · chiave T20La serie KD, diametri da 10 a 32 mm. Un inserto intercambiabile a testa sferica al posto di una fresa integrale a testa sferica: sui grandi diametri la differenza di metallo duro consumato è di parecchie volte.
Lavorazione di superfici 3D: stampi, matrici, cavità, raccordi. L'inserto ha un tagliente elicoidale: la sfera taglia invece di raschiare, e con passi laterali ridotti dà una superficie che non richiede finitura a mano.
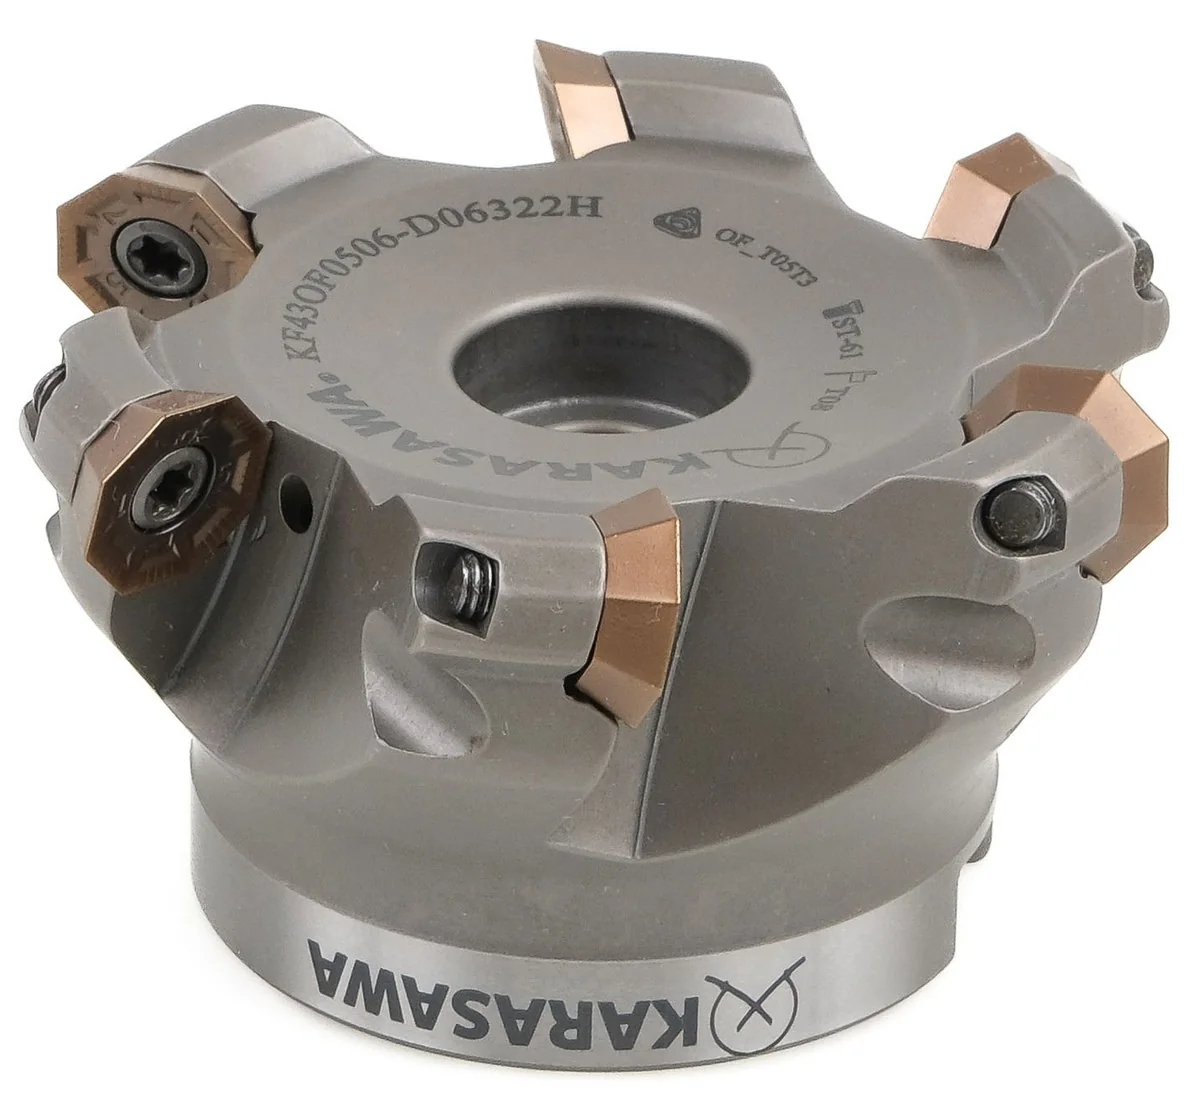
KF43OF0506-D06322H · inserto OF..05T3 · vite ST-61 · chiave T08Le serie SEKT / SEMT, TPKN e OFMT. La spianatura è la lavorazione che un'officina esegue ogni giorno e quella su cui si giudica una macchina. I criteri principali sono quanto si asporta per passata e che aspetto ha la faccia dopo.
SEKT / SEMT 1204 · 13T3 — inserto quadrato positivo, taglio silenzioso, faccia pulita. TPKN 1603 · 2204 — trigonale per le classiche frese a 45°, ghisa e acciaio, quando c'è molto da asportare. OFMT 05T3 — ottagonale: otto taglienti per inserto, per profondità ridotte su grandi superfici.
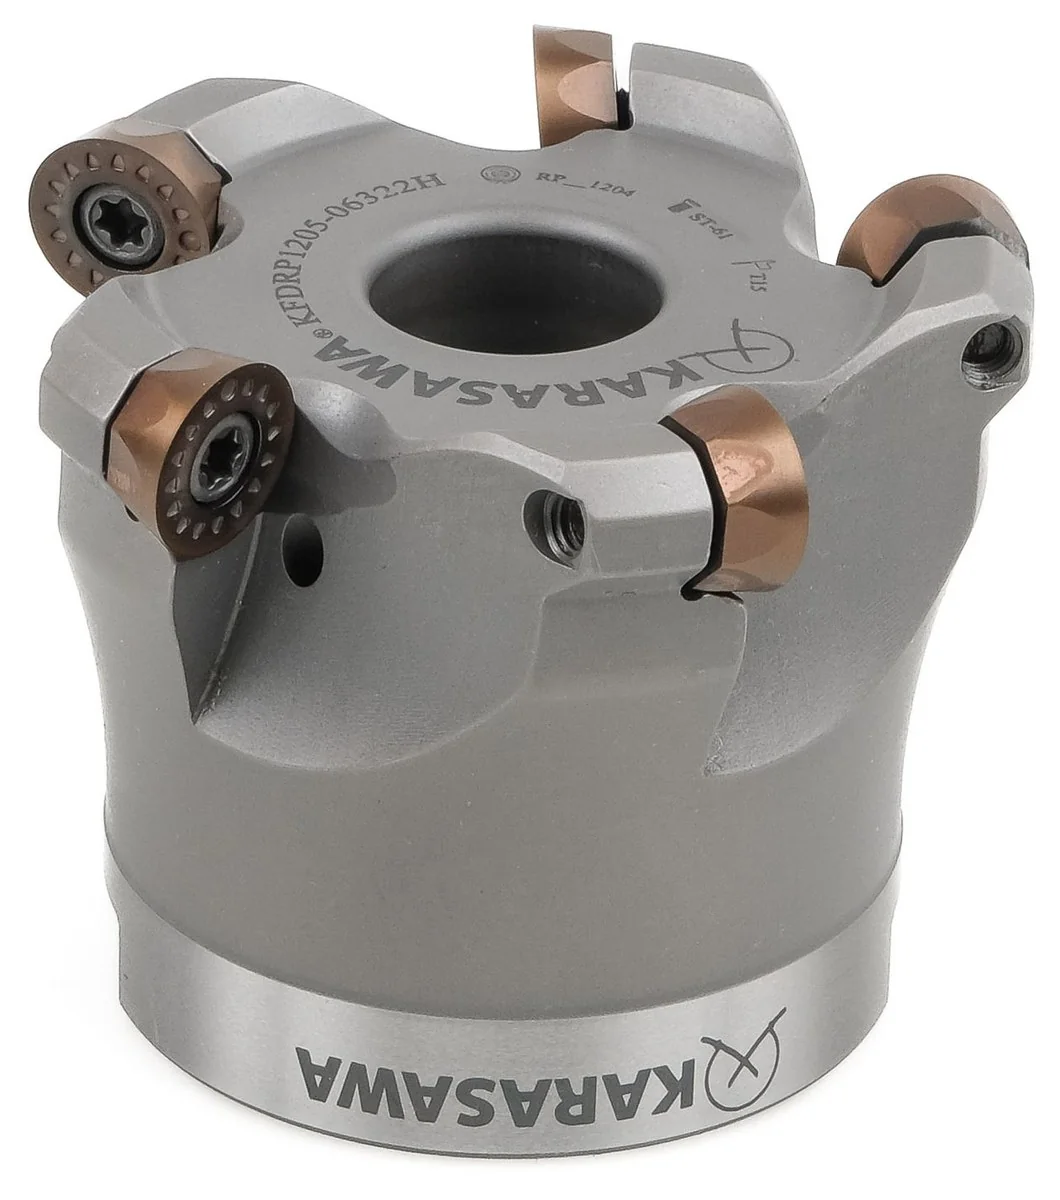
KFDRP1205-06322H · inserto RP..1204 · vite ST-61 · chiave T15Le serie RDMT / RDKW e RPMT. L'inserto tondo è il più robusto di tutti: non ha spigoli da rompere. Da qui il suo impiego: sgrossatura pesante, getti con scaglia, sovrametallo irregolare, leghe refrattarie.
La seconda proprietà dell'inserto tondo è che lavora allo stesso modo a qualsiasi profondità di passata, così un solo corpo affronta indifferentemente contornatura, rampa elicoidale e copiatura di una superficie complessa. Sette misure da 0501 a 1604, dalle piccole cavità ai grandi carter.
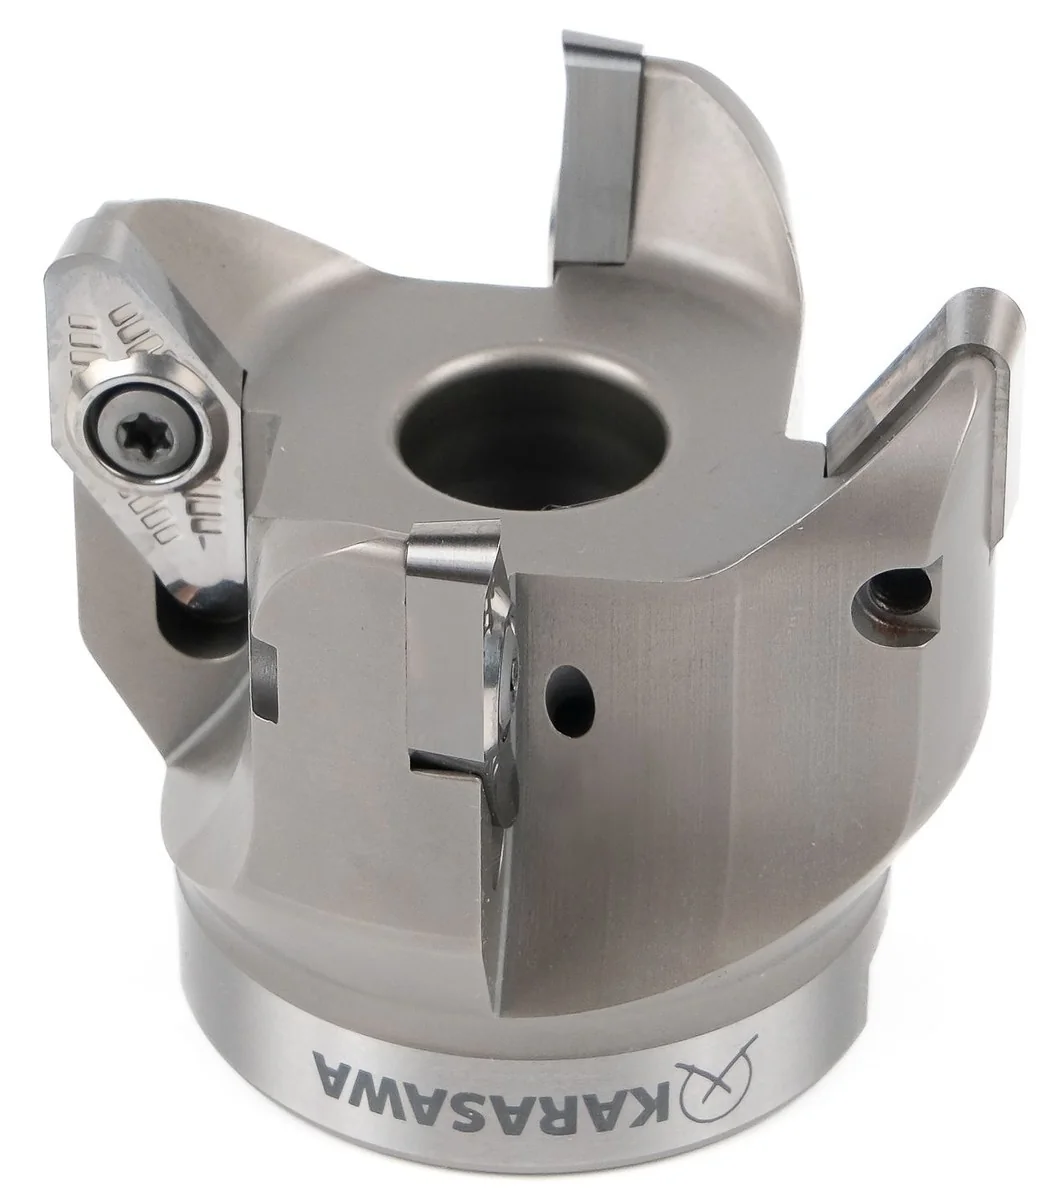
KF90VC2204-06322H · inserto lucidato VC..2204Le serie VCKT, 3PMK, APKT e SEKT / SEMT nelle versioni per metalli non ferrosi. L'alluminio non consuma il tagliente: gli si attacca. Qui il compito è quindi un altro — non la durezza del rivestimento, ma la levigatezza e l'affilatura.
Petto rettificato e lucidato, grande angolo di spoglia superiore, ampia gola di scarico del truciolo. Il metallo non si accumula sul tagliente, il truciolo si stacca liberamente e la superficie è a specchio senza ulteriori lavorazioni. Per alte velocità di taglio e forti asportazioni: carter, piastre, profilati estrusi.
Tutto ciò che serve per un riordino è inciso sul corpo: il tipo di inserto, la vite e la chiave. Copiare quella riga dalla fresa ci basta per preparare l'ordine senza altre domande.
Qualità degli inserti
La domanda “quale qualità devo prendere” in realtà è doppia. La prima è che cosa state tagliando: acciaio, inossidabile, ghisa, non ferrosi, refrattarie o temprati. La seconda, quella che si dimentica, è come lo state tagliando: una passata sottile di finitura, un'asportazione continua e uniforme, oppure la sgrossatura di un getto con interruzioni, dove il tagliente urta il materiale centinaia di volte al minuto.
Queste stesse due domande stanno alla base della struttura della gamma di fresatura KARASAWA. Gli inserti sono prodotti in quattro tecnologie — rivestimento PVD su metallo duro, rivestimento CVD, qualità senza tungsteno e diamante policristallino. All'interno di ciascuna ci sono più qualità, distinte proprio dal carattere del lavoro.
Nella tabella qui sotto il segno in una cella non indica “adatto / non adatto”, ma quale tipo di taglio la qualità prevede in quel gruppo di materiali. È la risposta alla seconda domanda.
| Qualità | Tecnologia | P | M | K | N | S | H | Dove funziona |
|---|---|---|---|---|---|---|---|---|
| Metallo duro + PVD — rivestimento sottile, tagliente affilato | ||||||||
| PH1265finitura | PVD | ○ | ○ | ○ | — | ○ | ● | Finitura fine di materiali temprati. La più alta resistenza all'usura della linea, dove contano la misura e una superficie a specchio, non l'asportazione. |
| PH2835universale | PVD | ⊖ | ⊖ | ⊖ | — | ⊖ | ● | Finitura e semifinitura su tutta la gamma, acciaio temprato compreso. La qualità “per ogni evenienza”, quando in reparto ci sono più materiali diversi. |
| PH2255universale | PVD | ⊖ | ⊖ | ⊖ | — | ⊖ | — | La stessa senza il gruppo dei temprati: acciaio, inossidabile, ghisa, leghe refrattarie — dalla finitura alla semifinitura. |
| PH2265finitura | PVD | ○ | ○ | ○ | — | ○ | ● | Finitura in taglio continuo. La prima scelta sugli acciai temprati: stampi, matrici, pezzi dopo trattamento termico. |
| PM3215acciaio e ghisa | PVD | ● | ○ | ● | — | — | — | Dalla semifinitura alla sgrossatura in acciai al carbonio e legati e in ghisa. La qualità che nel lavoro di tutti i giorni sta nella maggior parte dei corpi. |
| MS3265qualità di lavoro universale | PVD | ● | ○ | ● | — | ○ | ● | Il campo di lavoro più ampio fra le qualità PVD: acciaio e ghisa in sgrossatura, inossidabili e leghe refrattarie in finitura, più i materiali temprati. Una sola qualità per una produzione varia. |
| PH3255universale | PVD | ⊖ | ⊖ | ⊖ | — | ⊖ | ⊖ | L'unica qualità che arriva in tutti e sei i gruppi, materiali temprati compresi. Un compromesso sulla durata, ma toglie di mezzo la questione della selezione. |
| SM3775tenace, ampio campo | PVD | ● | ● | ● | — | ● | ○ | Sgrossatura e semisgrossatura in quattro gruppi contemporaneamente — acciaio, inossidabile, ghisa, leghe refrattarie. Substrato più tenace: tiene i parametri di taglio dove una qualità più fine si è già criccata. |
| PM3305acciaio, finitura | PVD | ○ | ○ | — | — | — | — | Mirata alla finitura e semifinitura in acciaio e inossidabile. Per quando conta la superficie, non il volume asportato. |
| MS4265resistente all'urto | PVD | ■ | ■ | — | — | ■ | — | Taglio interrotto e condizioni instabili: getti, strutture saldate, cave, entrata e uscita da uno spigolo. Elevata resistenza all'urto e alla corrosione: la prima scelta su inossidabili e leghe refrattarie. |
| PH4155resistente all'urto | PVD | ⊟ | ⊟ | ⊟ | — | ⊟ | — | La seconda qualità per il taglio interrotto, questa su tutti e quattro i gruppi. Si prende quando le condizioni sono instabili e il materiale in reparto cambia da un pezzo all'altro. |
| Metallo duro + CVD — rivestimento spesso, barriera termica | ||||||||
| MS3587CVD universale | CVD | ⊖ | ⊖ | ⊖ | — | — | — | Passate lunghe con temperatura elevata nella zona di taglio. Lo strato spesso fa da schermo termico dove il PVD si sta già bruciando. |
| PM3587ghisa, lavorazione a secco | CVD | ● | ○ | ● | — | ○ | — | Semisgrossatura e sgrossatura senza refrigerante. La prima scelta sulla ghisa: grigia, sferoidale, dischi freno, carter, basamenti. |
| SM4587CVD da sgrossatura | CVD | ■ | □ | ■ | — | □ | — | Il servizio più gravoso della gamma: sgrossatura a secco in taglio interrotto su acciai legati e ghisa. Substrato tenace più rivestimento spesso. |
| Non rivestite e diamantate — metalli non ferrosi | ||||||||
| NN1000senza tungsteno | non rivestito | — | — | — | ● | — | — | Un tagliente affilato e non rivestito per alluminio, rame e ottone. Finitura e semifinitura: qui il rivestimento è solo d'intralcio — smussa il tagliente, e un tagliente ottuso nell'alluminio genera il tagliente di riporto. |
| NN1090senza tungsteno | non rivestito | — | — | — | ● | — | — | La seconda versione per i metalli non ferrosi, con un diverso equilibrio fra durezza e tenacità per un servizio più caricato. |
| D1700diamante policristallino | PCD | — | — | — | ● | — | — | Alluminio ad alto tenore di silicio, compositi, grafite: materiali abrasivi che consumano un tagliente normale nell'arco di un turno. Qui la durata si misura su un altro ordine di grandezza. |
Come leggere la tabella in pratica. Prima trovate la vostra riga in base al materiale, poi la colonna che porta il segno del vostro tipo di taglio. Se il pezzo è uno solo e le condizioni sono stabili, prendete la qualità specializzata: darà una durata maggiore. Se in reparto passano materiali diversi ogni giorno e nessuno cambierà l'inserto per ogni pezzo, prendete quella con i segni in quattro gruppi contemporaneamente. È uno scambio deliberato di durata contro semplicità, e in un'officina reale spesso rende di più.
In sintesi
Sette gruppi di corpi e diciassette qualità non riguardano la lunghezza del catalogo. Riguardano tre cose che si vedono già dal secondo mese di lavoro.
Sei o otto taglienti per inserto invece di tre, e un corpo con rivestimento antiusura che sopravvivrà a decine di set di inserti. Il costo di asportare metallo smette di essere una cifra che in officina non conosce nessuno.
Spallamento, spianatura, alto avanzamento, fresatura di forma, contornatura, alluminio: un solo listino e un solo documento di trasporto. Invece di quattro fornitori, ciascuno con i propri tempi di consegna e il proprio referente commerciale.
Le misure di uso corrente sono a magazzino. Un inserto che bisogna aspettare tre settimane non ferma una lavorazione: ferma l'intero ciclo del pezzo.
