Nástroje pro dlouhotočné automaty
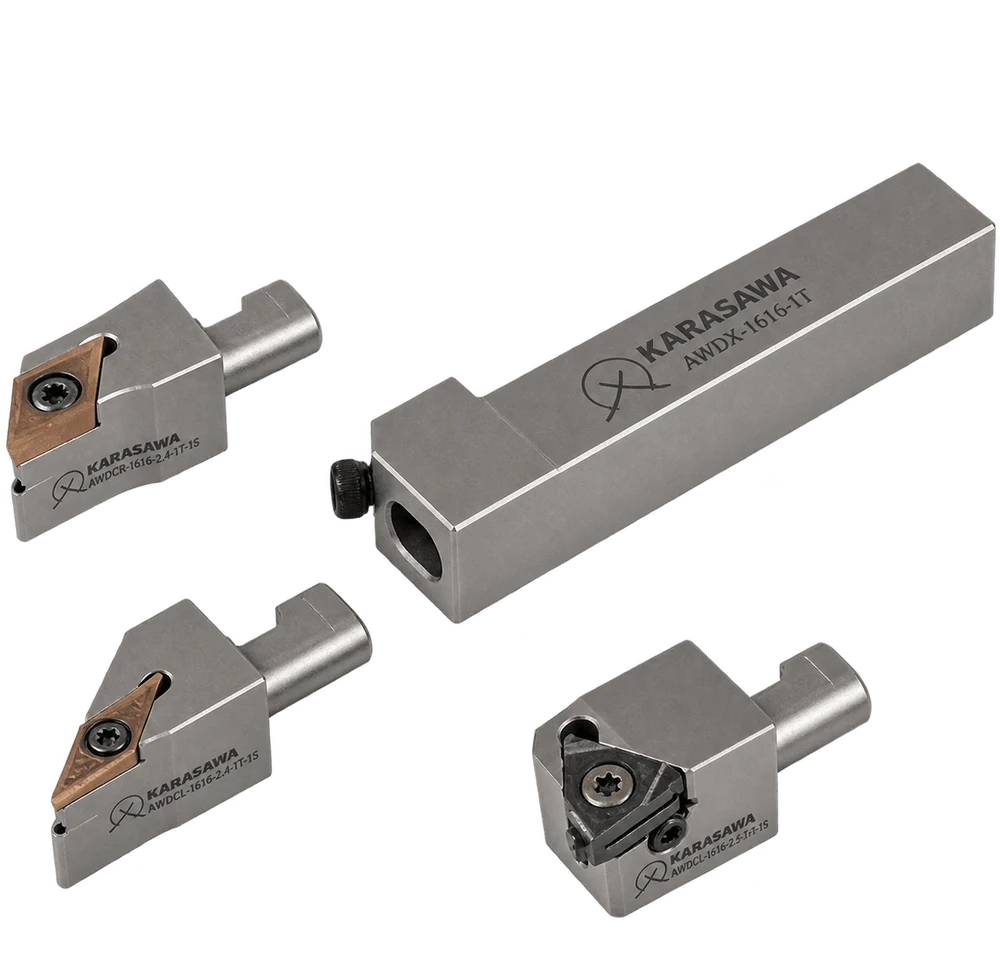
Na soustruhu s posuvným vřeteníkem je nožový blok našlapaný: ke šroubu destičky uvnitř pracovního prostoru se fyzicky nedostanete klíčem a vyjmutí držáku odnese i korekci nástroje. Rychlovýměnný systém tyhle dvě věci odděluje: základ zůstává upnutý v bloku i se všemi souřadnicemi, zatímco řezná hlava s destičkou se sundá jednou rukou.
Odpovídáme během pracovního dne. Minimální objednávka není.
Obecný popis
Dlouhotočný automat žije z malých sérií: 200–500 kusů, pak přestavba. V takovém režimu nevznikají ztráty v řezu, ale v prostojích mezi řezy — a největší z nich je ten, na který si všichni zvykli: výměna destičky uvnitř stísněného nožového bloku.
Rychlovýměnný systém rozdělí držák na dvě části s různou životností. Základ zůstává v bloku natrvalo. Hlava je spotřební částí nástroje — sundává se, mění a vyměňuje jako celek.
Základ
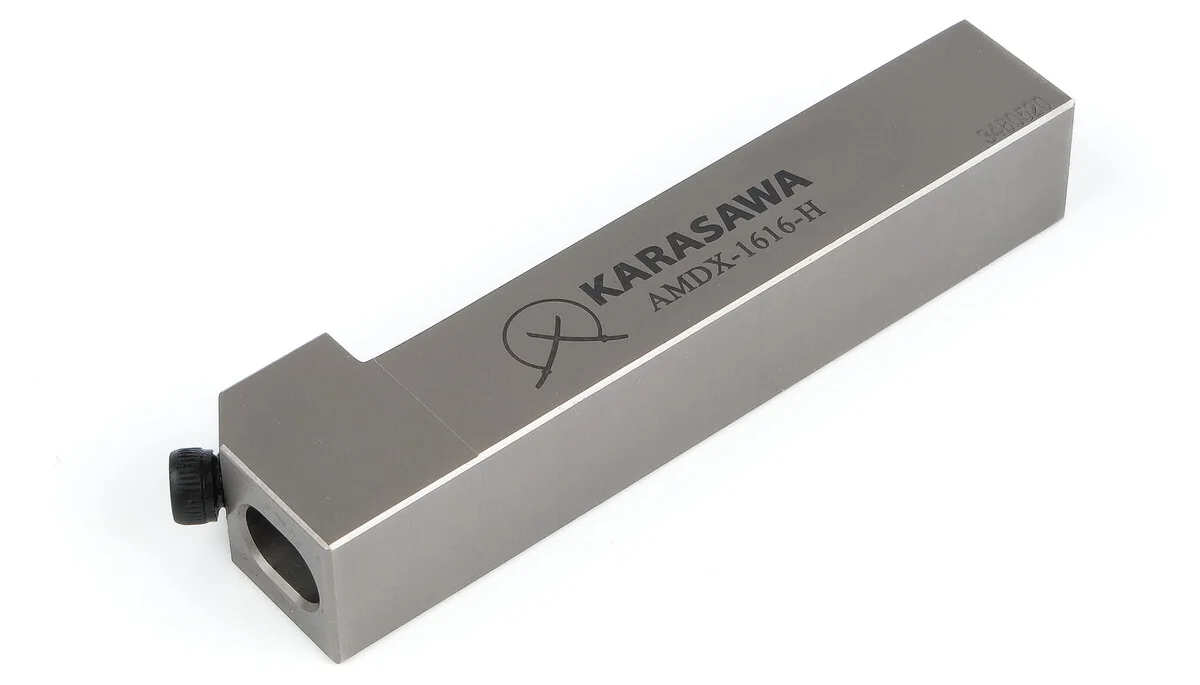
Čtvercová stopka 12×12 nebo 16×16 mm se upne v nožové hlavě stroje přesně jako běžný soustružnický nůž. Na čelní ploše je přesné lůžko pro stopku hlavy s ploškou a jediný boční upínací šroub: ten hlavu zároveň upíná a nastavuje její úhlovou polohu.
Tělesem základu prochází kanál chlazení. Kapalina se přivádí pod tlakem ne z boční trysky, kterou je nutné pokaždé mířit, ale zevnitř nástroje — přímo do místa, kde se tříska potkává s čelem. Index H na konci označení znamená právě tuhle verzi.
Základ se řezu neúčastní a neopotřebovává se. Jeho souřadnice v programu se nastaví jednou, při seřízení stroje.
Hlava se sundá celá a odnese na stůl. Šroub destičky se povolí v pořádném světle, ne poslepu mezi vedeními — a nespadne do vany plné třísek a oleje.
Protože se z bloku nic nevyjímalo, vyložení nástroje se nezměnilo. Jakmile je hlava zpátky, cyklus pokračuje se stejnými korekcemi — přestavba se zúží na jediný úkon.
Na tentýž základ pasují hlavy pro různé účely. Pozice v bloku, kterou dřív nastálo zabíral jeden nástroj, teď zvládne soustružení a na dalším dílu závitování.
Nástroje podle použití
Hlavy se neliší „třídou“, ale tvarem destičky, kterou nesou. Tvar určuje hned dvě věci: jak pevná je špička nástroje a do jakého obrysu se tou špičkou fyzicky dostanete. Všechno ostatní — průřez, provedení, velikost — se volí až potom.
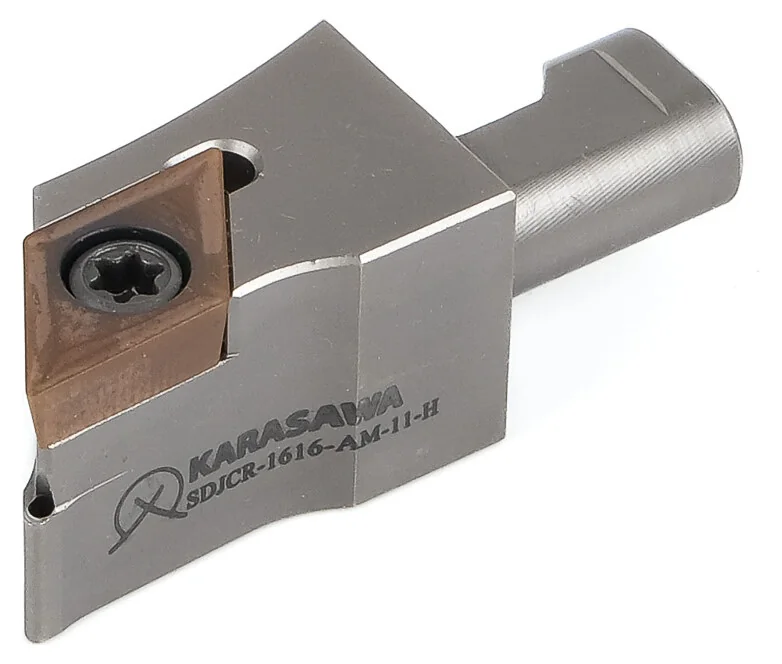
Tažný kůň dlouhotočného automatu. Úhel špičky 55° je kompromis, který utáhne celý díl: podélné soustružení, zarovnání čela i krátký zpětný záběr pod úhlem jedním břitem.
DC_T 0702 nebo DC_T 11T3, úhel hřbetu 7°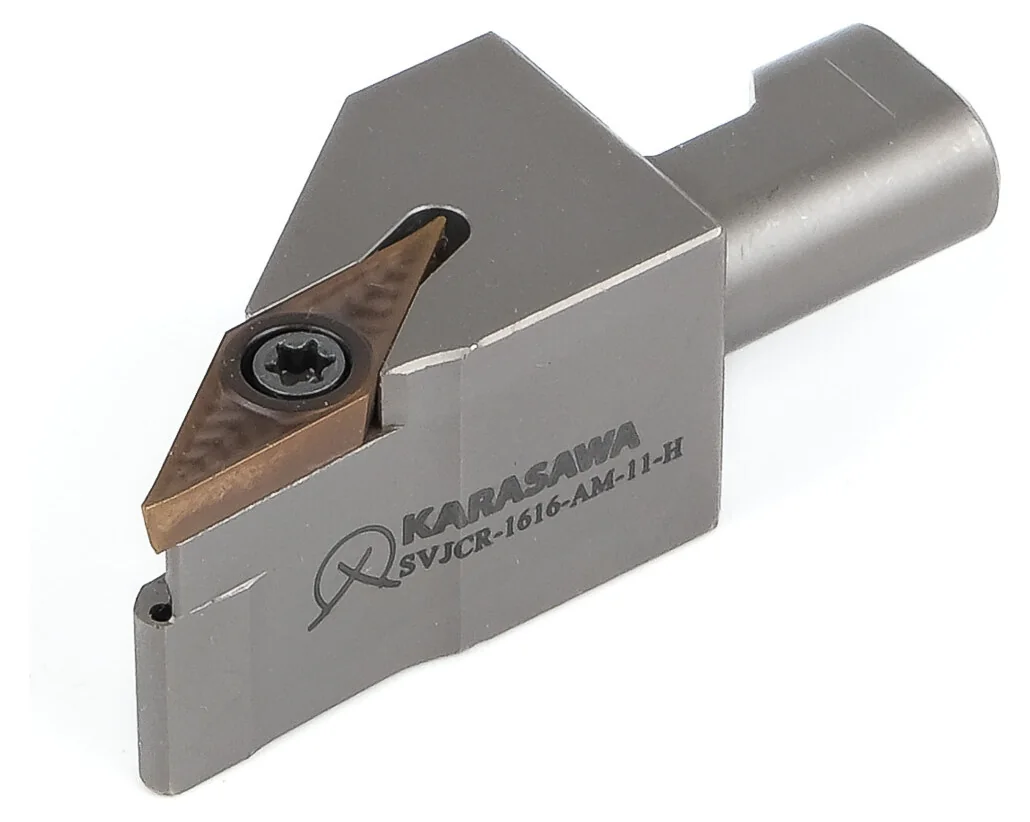
Ostrý kosočtverec se dostane tam, kde 55° narazí osazením: kužely, přechodové rádiusy, šikmé zápichy, podsoustružení pod osazením. Cenou za ostrost je tenčí špička, takže řezné podmínky jsou nižší.
VC_T 1103, úhel hřbetu 7°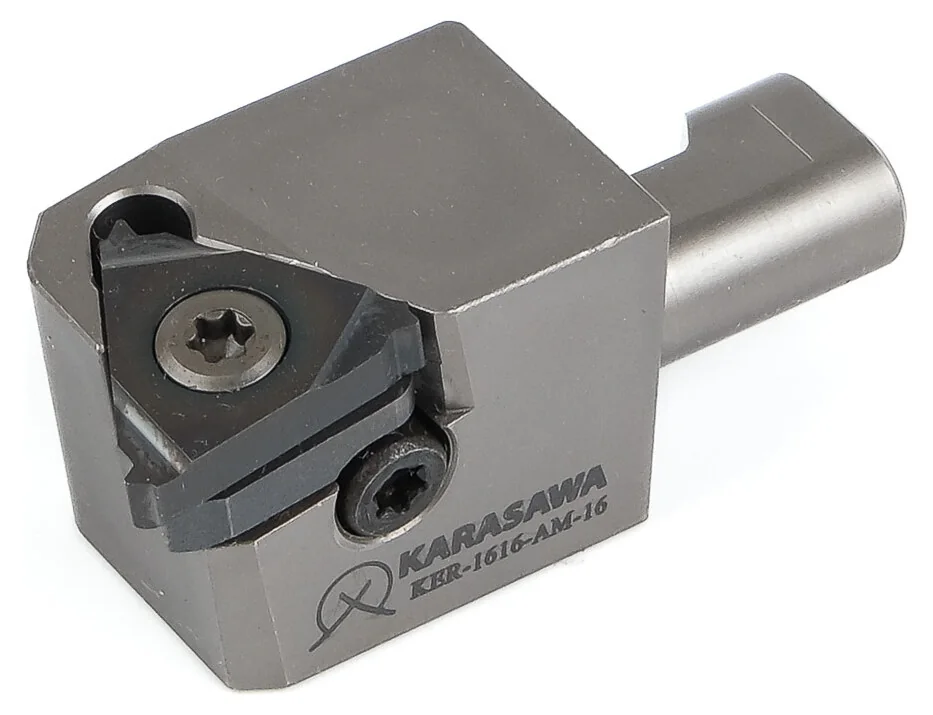
Závitovou destičku nedrží šroub skrz díru, ale upínka shora: závitová destička nemá středovou díru a profil se musí opírat o plnou podložku.
11ER / 11EL nebo 16ER / 16ELJak se čte kód
Proč je tohle na webu. První čtyři písmena jsou ISO 5608, tatáž norma jako u běžných soustružnických nožů. Technolog se nemusí učit vlastní systém výrobce: kód čte tak, jak ho čte celý život. A úplné označení je vyryto na tělese každé hlavy — opakovaná objednávka se dá udělat s nástrojem v ruce, bez katalogu.
Volba sestavy
Sestava pro dlouhotočný automat se skládá ve třech krocích, z nichž každý zužuje výběr. Obrys dílu rozhodne, který kosočtverec — 55°, nebo 35°. Materiál rozhodne o jakosti. Řezné podmínky a požadavek na povrch rozhodnou o utvařeči. Níže je tatáž posloupnost shrnuta do jednoho řádku pro každou typickou práci na soustruhu s posuvným vřeteníkem.
| Práce na stroji | Hlava | Destička | Utvařeč | Jakost KARASAWA | Proč právě tahle |
|---|---|---|---|---|---|
| Ocel — hřídele, fitinky, spojovací materiál, závitové tyče | |||||
| Podélné soustružení, obecněhlavní úběr na stroji | SDJC…AM-11 |
DCMT 11T3 |
MP |
K1775 |
Cermet se na ocel nelepí: tříska klouže pryč a povrch vyjde zrcadlový bez samostatného dokončovacího průchodu. Je tu jedna podmínka — řez bez rázu, a při práci z tyče žádný není. |
| Dokončovací průchod na rozměrmísto broušení | SDJC…AM-07 |
DCGT 0702 |
F · SQ |
K1775 · PM1775 |
Nejostřejší geometrie v řadě v malé velikosti. Menší destička znamená menší rádius špičky, a tedy přesnější trefení rozměru při malém přídavku. |
| Malý díl, tenké stěnyvelké vyložení tyče z kleštiny | SDJC…AM-07 |
DCGT 0702 |
J · W · U |
PM1775 · MS1385 |
Utvařeč J byl udělán právě pro malé díly na dlouhotočných automatech. Ultrajemné zrno 0,3–0,4 µm drží tvrdost i houževnatost zároveň — břit se nevydroluje ani neujíždí v průběhu série. |
| Nerez a žáruvzdorné slitiny — zdravotnictví, armatury, přístroje | |||||
| Nerez, dokončováníimplantáty, armatury, pouzdra snímačů | SVJC…AM-11 |
VCMT 1103 |
MC · MK |
MP2575 |
Specializovaná položka na nerez: jemné zrno dává pevný břit a žáruvzdorný povlak snese záplavové chlazení. V nerezi břit neumírá na opotřebení, ale na nárůstek — a právě o to tu jde. |
| Nerez, nízké řezné sílytenkostěnný díl | SVJC…AM-11 |
VCGT 1103 |
FM · FL |
MS1385 |
Odlehčená geometrie plus černý PVD povlak na ultrajemném zrnu. FL je varianta FM pro ještě nižší síly: pro případy, kdy se díl prohne dřív, než se destička opotřebuje. |
| Titan a niklové slitinyžáruvzdorná skupina S | SVJC…AM-11 |
VCGT 1103 |
FP · FS |
PS1255 |
Tenká vrstva AlTiSiN neotupuje břit a křemík v ní odolává oxidaci při vysokých teplotách řezu. Je to tatáž dvojice, která funguje na titanových implantátech. |
| Neželezné kovy — elektronika, armatury, pneumatika | |||||
| Mosaz, bronz, měď, hliníkhlavní řada | SDJC · SVJC |
DCGT · VCGT |
AX |
NN1070 |
Leštěný nepovlakovaný břit. Jakýkoli povlak zaoblí břit o několik mikronů — u měkkých neželezných kovů to stačí, aby se z řezání stalo mačkání a vznikl nárůstek. |
| Hliník s vysokým obsahem křemíkuabrazivní hliníková slitina | SDJC · SVJC |
DCGT · VCGT |
AX4 |
NN1050 |
Křemík obrousí běžný karbid jako křídu. Diamond-like vrstva tuhle hranici posune o řád — za stejnou směnu vyměníte jednu destičku místo deseti. |
| Zvláštní případy | |||||
| Ultraostrý břit, přesný obrysřada „E“, pravá i levá | SDJC · SVJC |
DCET · VCET |
X · Y |
PS1255 · PS2255 |
Destičky „E“ jsou tak ostré, jak jen karbid udělat lze. Y je tatáž třída se zesíleným břitem, pro případy, kdy se ultraostrá začíná vydrolovat. |
| Kalená ocel při lehkých řezných podmínkáchHRC 45 a výš | SVJC…AM-11 |
VCGT 1103 |
FS |
PS1255 |
Nejširší dokončovací geometrie podle tvaru destičky. Na dlouhotočném automatu se kalený díl jede s malým přídavkem — přesně v režimu, kdy místo CBN funguje otěruvzdorná jakost PVD. |
| Vnější závitovánítatáž pozice v bloku | KER · KEL |
11ER · 16ER |
— | podle profilu závitu | Závitová destička nemá utvařeč v obvyklém smyslu — její „geometrii“ určuje profil a stoupání. Jakosti a profily jsou uvedeny na stránce závitovacích destiček. |
Jak to použít. Řádek tabulky je hotová sestava: základ pro průřez vašeho bloku, hlava, destička, utvařeč a jakost. Pokud díl kombinuje několik řádků — a na dlouhotočném automatu skoro vždycky ano — berete jeden základ a několik hlav: je to levnější než několik kompletních držáků a rychlejší než měnit destičky v jednom.
Destičky
Hlavy tohoto systému nesou destičky ve dvou tvarech podle ISO — kosočtverec 55° (DC..) a kosočtverec 35° (VC..), obě pozitivní, s úhlem hřbetu 7°, ve velikostech 0702, 11T3 a 1103. To je úzký výsek sortimentu — a i v něm má KARASAWA šestnáct různých utvařečů.
Utvařeč není „doplněk“ destičky, ale právě to, čím se jedna destička liší od druhé téhož tvaru. Prohlubeň na čele určuje, pod jakým úhlem tříska odchází, kolik na to padne síly a kde se zlomí. Na dlouhotočném automatu je to kritické: tříska namotaná na díl tady nekazí povrch — zastaví automatický cyklus.
| Utvařeč | Zóna | Tvary pro tyto hlavy | Jakosti | Určení |
|---|---|---|---|---|
| Dokončování — hlavní zóna na dlouhotočném automatu | ||||
| F | Dokončování | DCGT |
K1775PM1775MS1385 |
Nejostřejší dokončovací geometrie v řadě. Malé díly, malý přídavek, požadavek na kvalitu povrchu. |
| FM | Dokončování | DCGTVCGT |
PM1775MS1385 |
Univerzální dokončovací geometrie na substrátu s ultrajemným zrnem. Drží rozměr po celou sérii — přesně kvůli tomu se stroj pořizoval. |
| FL | Dokončování | VCGT |
PM1775MS1385 |
Odlehčená verze FM pro ještě nižší řezné síly: tenké stěny a netuhé díly při velkém vyložení. |
| FP | Dokončování | VCGT |
PS1255 |
Dokončování na kosočtverci 35° s otěruvzdornou jakostí PVD: žáruvzdorné slitiny a titan. |
| FS | Dokončování | VCGT |
PS1255 |
Pracovní geometrie pro kalenou ocel a niklové slitiny při lehkých řezných podmínkách. |
| J | Dokončování | DCGT |
PM1775MS1385 |
Zvláštní prohlubeň kosočtverce 55° pro malé díly na dlouhotočných automatech. Pouze pravé provedení. |
| U | Dokončování | DCGT |
K1775PM1775MS1385NN1070 |
Univerzální dokončovací geometrie dostupná hned v cermetu, ve dvou jakostech PVD a v nepovlakované jakosti — jedna geometrie pro ocel, nerez i neželezné kovy. |
| W | Dokončování | DCGT |
PM1775MS1385 |
Varianta U s jiným profilem prohlubně pro širší rozsah posuvů. |
| X | Dokončování | DCETVCET |
PS1255 |
Řada „E“ — ultraostrý břit pro malé přesné díly. Pravé i levé provedení. |
| Y | Dokončování | DCETVCET |
PS1255PS2255 |
Tatáž třída jako X, ale se zesíleným břitem — pro případy, kdy se ultraostrá začíná vydrolovat. |
| Polodokončování a střední obrábění | ||||
| SQ | Polodokončování | DCMT |
K1775 |
Cermetové polodokončování: dokončovací průchody v oceli bez broušení. |
| MP | Střední | DCMT |
K1775 |
Nejširší cermetová položka v sortimentu. Střední řezné podmínky, stabilní povrch — základní volba pro ocel na dlouhotočném automatu. |
| MC | Střední | VCMT |
MP2575 |
Specializovaná položka na nerez: jemné zrno plus žáruvzdorný povlak. |
| MK | Střední | VCMT |
MP2575 |
Totéž na kosočtverci 35° — obrysy v nerezi. |
| Neželezné kovy | ||||
| AX | Neželezné | DCGTVCGT |
NN1070 |
Leštěný nepovlakovaný břit. Hlavní řada pro mosaz, bronz, měď a hliník. |
| AX4 | Neželezné | DCGTVCGT |
NN1050 |
Tatáž geometrie v jakosti s diamond-like vrstvou — proti abrazivnímu křemíku v hliníku s vysokým obsahem křemíku. |
Proč v tomhle seznamu nejsou hrubovací geometrie. Dlouhotočný automat pracuje s tyčí malého průměru podepřenou vodicím pouzdrem pár milimetrů od nástroje. Hloubka řezu se tu měří v desetinách, ne v milimetrech, a těžká hrubovací geometrie se na takovém dílu prostě nerozjede: její prohlubeň je dělaná na silnou třísku, která tam nebude. Tahle třída se proto soustředí na dokončovací a střední zónu — a právě tam je nabídka nejširší.
Jakosti
Označení jakosti se dá přečíst bez příručky. První písmena jsou skupiny ISO 513, pro které vznikla: PM — ocel a nerez, PS — ocel a žáruvzdorné slitiny, MS — nerez a žáruvzdorné slitiny, MP — nerez, NN — neželezné kovy, K — cermet. Pak následují čísla použití a kód technologie povlaku.
Značka v buňce neříká „vhodné, nebo ne“, ale jaký druh řezu jakost v tom materiálu snese.
| Jakost | Technologie | POcel | MNerez | KLitina | NNeželez. | SŽáruvzd. | HKalené | Kde to na dlouhotočném automatu funguje |
|---|---|---|---|---|---|---|---|---|
| Cermet s povlakem PVD | ||||||||
| K177592,5–93,5 HRA | Cermet + PVD | ● | – | – | – | – | – | Ocelový díl se zrcadlovým povrchem a bez samostatné dokončovací operace. Cermet neodpouští ráz — ale při práci z tyče žádný není, takže dlouhotočný automat je pro něj ideální prostředí. Geometrie MP, SQ, F, U. |
| Karbid s povlakem PVD | ||||||||
| PM177593,5–94 HRA | PVD na ultrajemném zrnu 0,3–0,4 µm | ● | ● | – | – | – | – | Dokončování v oceli a nerezi. Ultrajemné zrno dává vzácnou kombinaci tvrdosti 94 HRA s odolností proti rázu: břit udrží rozměr i občasné ťuknutí do polotovaru. Povlak má fialový odstín. |
| MS138593,5–94 HRA | PVD na ultrajemném zrnu 0,3–0,4 µm | ● | ● | – | – | ● | – | Tentýž substrát, jiný povlak — černý. Nerez a žáruvzdorné slitiny, včetně tenkostěnných dílů, kde záleží na nízkých řezných silách. |
| PS1255otěruvzdorná | PVD · AlTiSiN | ● | ○ | ● | – | ● | ○ | Titan, niklové slitiny, kalená ocel při lehkých řezných podmínkách. Tenká vrstva neotupuje břit. Odolná proti korozi: destička se nekazí v emulzi ani na skladě. |
| PS2255univerzální PVD | PVD · AlTiSiN | ● | ● | ● | – | ● | – | Čtyři skupiny ISO z jedné krabice. Pro dílnu, která mění materiál podle zakázky každý týden, to znamená méně položek na regálu. Snese lehký přerušovaný řez. |
| MP2575jemné zrno | PVD na substrátu s jemným zrnem | – | ● | – | – | – | – | Úzká specializace — různé nerezové oceli při středních a nízkých rychlostech, když je potřeba zároveň pevný břit a vysoká kvalita povrchu. Barva povlaku je tmavě modrošedá. |
| Karbid nepovlakovaný a s diamond-like vrstvou | ||||||||
| NN1070submikronové zrno | Nepovlakovaný, leštěný břit | – | – | – | ● | – | – | Mosaz, bronz, měď, hliník — tedy dobrá polovina všeho, co se na těchto strojích vůbec soustruží. Submikronové zrno dovolí vybrousit břit ostřeji, než jakýkoli povlak umožní. |
| NN1050diamond-like vrstva | CVD · Diamond-like | – | – | – | ● | – | – | Hliníkové slitiny s vysokým obsahem křemíku, které běžný karbid sežerou během deseti kusů. Geometrie AX4. |
Sortiment KARASAWA má šestnáct soustružnických jakostí, CVD, PKD a CBN včetně. Tato stránka ukazuje osm — právě ty, ve kterých se destičky tvarů DC.. a VC.. vyrábějí v potřebných velikostech. Ostatní žijí ve větších destičkách pro běžné soustruhy a jsou uvedeny na stránce soustružnických destiček.
Povlak
Povlak silný několik mikronů dá větší přírůstek trvanlivosti než jakákoli změna složení substrátu. Neexistuje ale jediný „dobrý“ povlak: co zachrání břit v litině při vysoké rychlosti, se v nerezi za minutu odloupne a v mosazi jen překáží. Proto sortiment KARASAWA nemá jeden povlak, ale devět různých technologií — a právě odtud pochází šířka nabídky.
Rozdíl mezi CVD a PVD není marketing, ale fyzika. CVD se nanáší při 900–1000 °C: vrstva vyjde silná, vícevrstvá, s mezivrstvou oxidu hlinitého, která funguje jako tepelná bariéra. Taková vrstva snese vysoké rychlosti, ale břit pod ní je mírně zaoblený — o několik mikronů. PVD se nanáší při 400–500 °C: vrstva je tenká, břit zůstává ostrý a nese tlaková napětí, která ho chrání před vydrolením.
A právě proto v této sekci není žádný silný CVD. Několik mikronů zaoblení břitu není na hřídeli Ø80 nic, ale na dílu Ø4 je to polovina přídavku. Na soustruhu s posuvným vřeteníkem není ostrost břitu „žádoucí vlastností“, ale podmínkou toho, že díl vůbec vyjde na rozměr. Funguje tu proto šest technologií z devíti: cermet, čtyři různé PVD povlaky, diamond-like vrstva — a naprostá absence povlaku jako samostatná a zcela záměrná technologie.
| Technologie | Barva | Jakosti | Co to dělá v řezu na dlouhotočném automatu |
|---|---|---|---|
| PVD na ultrajemném zrnu0,3–0,4 µm, 93,5–94 HRA | fialová, černá | PM1775MS1385 |
Nepracuje tu ani tak vrstva jako to, co je pod ní. Zrno několikrát jemnější než obvykle dává současně tvrdost 94 HRA a vysokou pevnost v ohybu. Pro sériovou výrobu to znamená přímo jedno: rozměr neujíždí od prvního kusu k poslednímu. |
| PVD AlTiSiNotěruvzdorný, odolný proti korozi | šedá ocel | PS1255PS2255 |
Křemík v něm tvoří na povrchu hustý film odolný proti oxidaci. Tenká vrstva neubírá na ostrosti — odtud titan, niklové slitiny a tenké stěny. Odolnost proti korozi se počítá i mimo řez: destička se nekazí ve vlhké emulzi ani v otevřené krabici na stroji. |
| PVD na jemném zrnužáruvzdorný | tmavě modrošedá | MP2575 |
Vysoká odolnost proti tepelnému šoku. Na těchto strojích se kapalina přivádí pod tlakem přímo do zóny řezu skrz nástroj — břit tak neustále prochází cyklem ohřev a prudké ochlazení. Přesně na to byl tenhle povlak udělán. |
| PVD na cermetusubstrát TiC–TiN | světle šedá | K1775 |
Cermet má k oceli nižší afinitu než karbid wolfram-kobalt: tříska se nelepí a povrch vyjde zrcadlový. Povlak přidá odolnost proti opotřebení, aniž by tuhle vlastnost ubral. Cenou je nízká houževnatost: cermet neodpouští ráz — a na dlouhotočném automatu to není problém. |
| Diamond-like CVDdiamond-like, tenká vrstva | tmavě šedá | NN1050 |
Jediný povlak CVD v této třídě — a to právě proto, že je tenký a nezaobluje břit. Proti abrazivnímu křemíku v hliníku s vysokým obsahem křemíku: běžný karbid se tam obrušuje jako křída. |
| Nepovlakovanésubmikronové zrno, leštěný břit | leštěný karbid | NN1070 |
Někdy je nejlepším povlakem žádný povlak. Jakákoli vrstva zaoblí břit o několik mikronů; u mosazi, mědi a hliníku to stačí, aby se z řezání stalo mačkání a vznikl nárůstek. Leštěný nepovlakovaný břit řeže čistě. |
Barva povlaku je pracovní nástroj obsluhy, ne dekorace. Rozliší jakost v krabici bez štítku a ukáže, jak je břit opotřebený: prodřená vrstva je vidět pouhým okem dřív, než jakýkoli přístroj ohlásí rozměr mimo toleranci. Na stroji, kde se destičky mění podle plánu, a ne až se objeví zmetky, to znamená skutečné peníze.
Shrnutí
Soustruh s posuvným vřeteníkem se pořizuje proto, aby díl vyšel hotový na jedno upnutí. Cokoli, co tenhle cyklus zastaví, stojí víc než destička — a přesně na to je rychlovýměnný systém udělaný.
Základ blok neopustí, takže vyložení i korekce zůstanou, kde byly. Hlava se sundá a nasadí jedním šroubem — úkon pro obsluhu, ne pro seřizovače, a dělá se mezi sériemi, ne na konci směny.
Kosočtverec 55° pro podélné soustružení, kosočtverec 35° pro obrysy, závitovací hlava — všechno na jednom tělese upnutém v bloku. Pozice v bloku přestane být natrvalo svázaná s jednou operací.
Na tělese každé hlavy je vyraženo úplné označení. Za půl roku, až dojdou destičky, se objednávka udělá s nástrojem v ruce — a přijde přesně to, co tam bylo předtím. Tohle znamená předvídatelnost v praxi.
