Vyměnitelné soustružnické břitové destičky
Destička je jediná část nástroje, která skutečně řeže. Všechno ostatní — stroj, upínač, držák — ji jen udržuje ve správném bodě prostoru. A nevybírá se podle rozměru: rozměr určuje ISO. Vybírá se podle dvou věcí, které okem nevidíte — geometrie utvařeče a jakosti s povlakem.
Odpovídáme během pracovního dne. Minimální objednávka není.
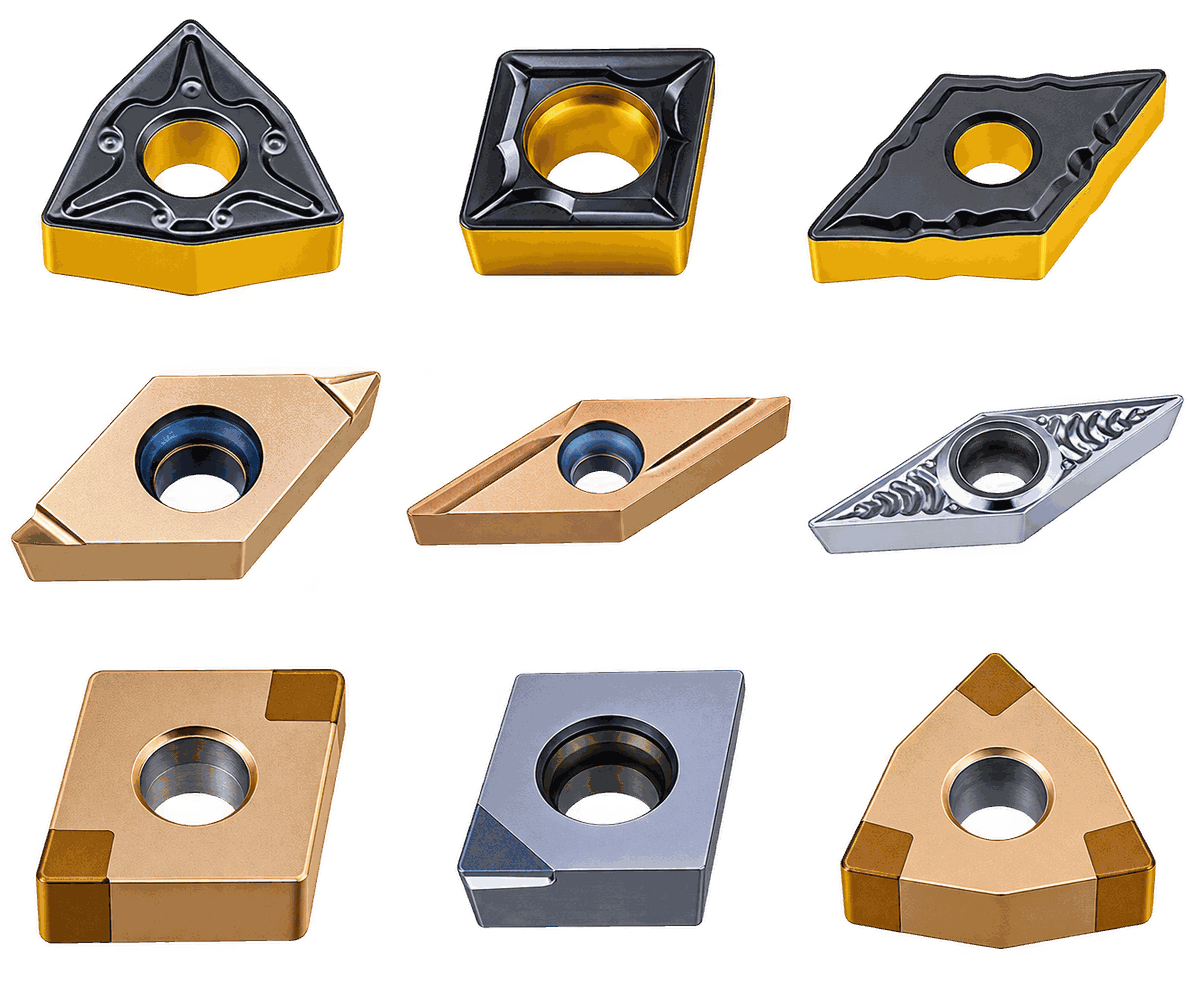
Geometrie
Nejčastější chybou při výběru je začít jakostí. Ve skutečnosti pracuje jako první prohlubeň na čele: určuje, jak tvrdě destička vjíždí do kovu, jak se tříska stáčí a při jakém posuvu se nakonec zlomí. Správná jakost se špatným utvařečem dá „drát“ na nožovém bloku a roztrhaný povrch; správný utvařeč s průměrnou jakostí funguje.
Logika označení je jednoduchá. První písmeno je aplikační zóna podle hloubky řezu a posuvu: F — dokončování, S — polodokončování, M — střední, R — hrubování, AX — neželezné kovy. Druhé písmeno je varianta geometrie uvnitř zóny. Dále následují tabulky všech 42 verzí.
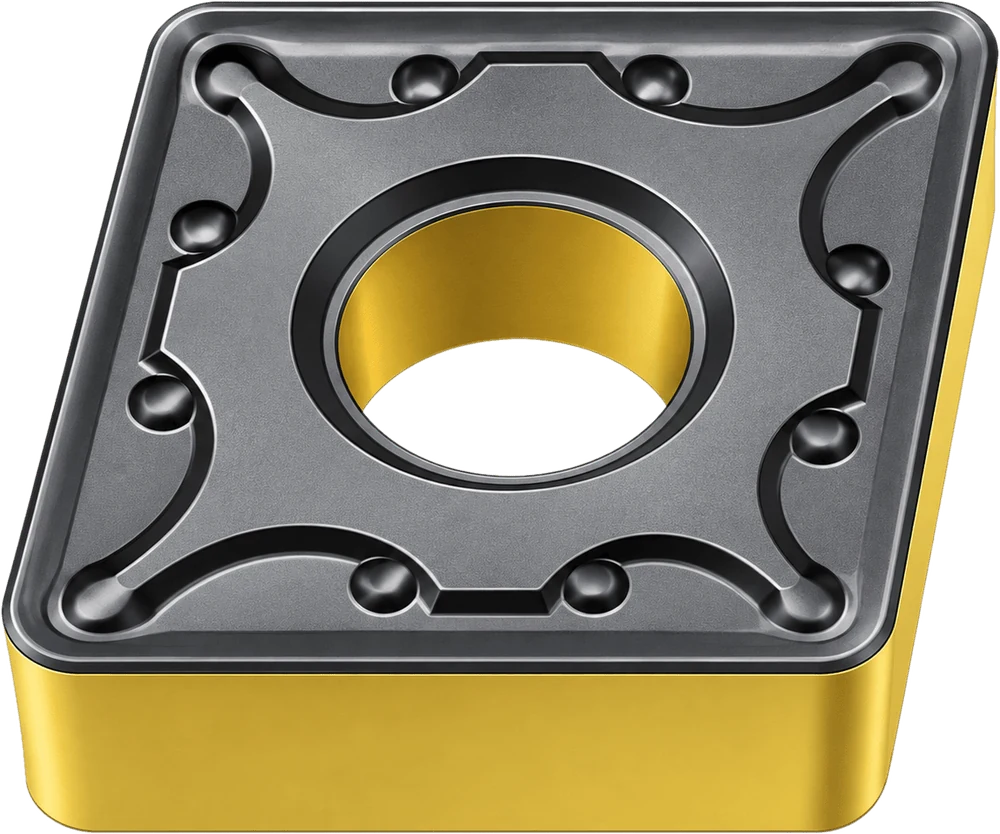
Boční plocha stojí na 90°: destičku lze otočit a za stejnou cenu máte dvakrát tolik břitů. Břit je pevnější, protože kov pod ním není seříznut šikmo. Cenou jsou vyšší řezné síly, takže je potřeba tuhý díl a tuhý stroj.
25 utvařečů pokrývá rozsah od dokončování po těžké hrubování.
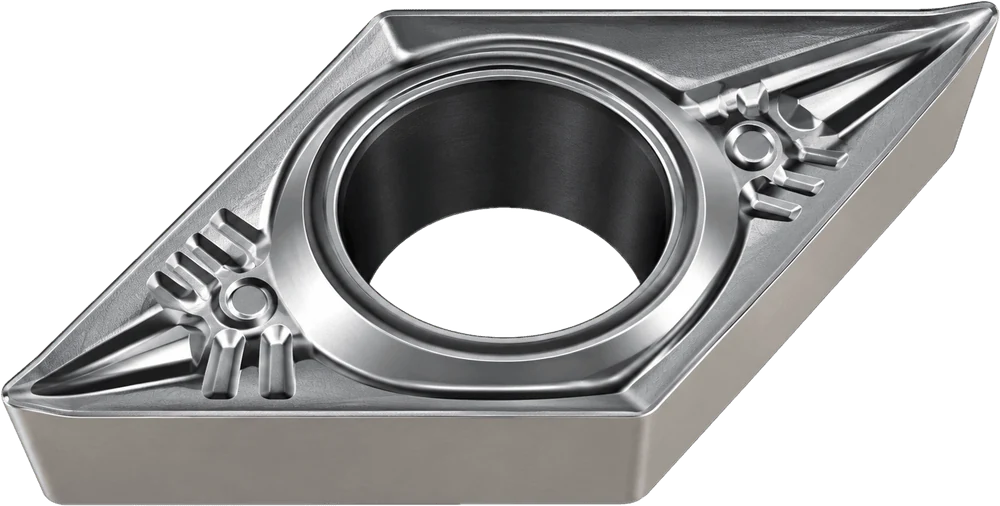
Jednostranné, s ostřejším břitem a výrazně nižšími řeznými silami. Tohle je volba pro tenké stěny, velká vyložení, malé díry a neželezné kovy — všude tam, kde se díl prohýbá nebo stroj neudrží.
23 utvařečů, a téměř dvě třetiny z nich v dokončovací zóně: právě tam dává pozitivní geometrie výhodu.
Minimální řezné síly, tenká tříska. Kvalita povrchu a přesnost jsou důležitější než výkon.
Hrubovací přídavek je dole, rozměr ještě není konečný. Pracovní zóna pro většinu dílů.
Univerzální rozsah. Nejžádanější geometrie v sériové práci.
Okuje, licí kůra, velký přídavek. Hluboká prohlubeň se zesíleným břitem.
Leštěný ostrý břit pro hliník, mosaz a bronz. Samostatná větev sortimentu.
Sortiment
Dvacet pět verzí. Sloupec „Jakosti“ uvádí jakosti, ve kterých se daná geometrie skutečně vyrábí: ne každý utvařeč je k dispozici v každé jakosti, a to je nejčastější důvod, proč „potřebná položka není k mání“.
| Utvařeč | Zóna | Tvary destiček podle ISO | Jakosti | Určení |
|---|---|---|---|---|
| Dokončování | ||||
| FM | Dokončování | CNGGTNGGVNGGWNGG |
PM1775MS1385 |
Základní dokončovací prohlubeň na destičkách s odlehčenou geometrií. Nejnižší řezné síly mezi negativními. |
| F | Dokončování | TNGG |
K1775PM1775MS1385 |
Nejostřejší dokončovací geometrie na trojúhelníku. Zrcadlový povrch bez broušení, cermet včetně. |
| FS | Dokončování | VNGG |
KP1557MS2155PS2255 |
Dokončování na kosočtverci 35° — obrysové soustružení a kopírování, kde je potřeba dostat se do ostrého rohu. |
| FA | Dokončování | DNGX |
PS2255 |
Úzká geometrie na kosočtverci 55° pro univerzální jakost PVD. |
| FB | Dokončování | DNMG |
KP1557PM2557PS2255 |
Dokončování se zesíleným břitem: pro případy, kdy má být povrch čistý, ale vjezd do řezu není ideální. |
| Polodokončování | ||||
| SM | Polodokončování | CNMGTNMGTNGGWNMG |
KP1557PM2557MS2155PS2255 |
Nejlehčí z polodokončovacích geometrií. Pracovní volba v nerezi, kde jde o to kov řezat, ne hladit. |
| SE | Polodokončování | CNMGSNMGTNMG |
KP1557PM2557MS2155PS2255 |
Širší prohlubeň, vyšší posuv. Pracovní geometrie pro polodokončovací průchody v oceli. |
| SF | Polodokončování | CNMGDNMGTNMGWNMG |
KP1557PM2557MS2155PS2255 |
Nejpoužívanější polodokončovací geometrie: čtyři tvary destiček a čtyři jakosti najednou. |
| Střední obrábění | ||||
| MM | Střední | CNMGDNMGSNMGTNMGVNMGWNMG |
KP1557PM2557PM3557MS2155PS2255MP2575 |
Nejuniverzálnější položka katalogu: šest tvarů, šest jakostí. Když si provoz drží jednu krabici, je to tahle. |
| MB | Střední | CNMG |
KP1557PM2557PS2255 |
Zesílená varianta střední zóny pro nerovnoměrný přídavek. |
| MH | Střední | CNMGSNMGVNMGWNMG |
K1775MP2575 |
Geometrie pro cermet a jemnozrnné PVD: střední obrábění s požadavkem na kvalitu povrchu. |
| MQ | Střední | CNMGSNMGWNMG |
K1775 |
Cermetová řada střední zóny — tam, kde se tříska nesmí lepit na břit. |
| MR | Střední | CNMGWNMG |
K1775 |
Varianta MQ s upraveným profilem prohlubně pro vyšší posuv. |
| MT | Střední | CNMGWNMG |
K1775 |
Cermetová verze pro ocel s vyššími nároky na kvalitu povrchu. |
| MY | Střední | WNMG |
K1775 |
Trigon v cermetu: tuhý břit plus čistý povrch. |
| MA | Střední | VNMG |
K1775 |
Kosočtverec 35° v cermetu — obrysy s přístupem do ostrého rohu. |
| M2 | Střední | TNMG |
KP1557PM2557PM3557MS2155PS2255 |
Trojúhelník napříč celou karbidovou řadou: od otěruvzdorného CVD po houževnaté a PVD jakosti. |
| M3 | Střední | TNMG |
K1775 |
Cermetová verze M2 pro dokončovací průchody. |
| M4 | Střední | TNMG |
K1775 |
Cermetový trojúhelník s jiným profilem prohlubně pro vyšší posuv. |
| Hrubování | ||||
| RB | Hrubování | CNMGTNMG |
KP1557PM2557PM3557PS2255 |
Základní hrubovací geometrie: hluboká prohlubeň, zesílený břit, velký přídavek. |
| RC | Hrubování | CNMGDNMGSNMG |
KP1557PM2557PM3557PS2255 |
Tři tvary destiček — nejširší pokrytí hrubovacích operací. |
| RD | Hrubování | CNMGWNMG |
KP1557PM2557PM3557PS2255 |
Hrubování pro trigon: větší délka břitu v řezu. |
| RH | Hrubování | CNMGWNMG |
KP1557PM2557PS2255 |
Varianta RD s jiným úhlem prohlubně — pro měkčí třísku. |
| RG | Hrubování | VNMG |
KP1557PM2557PS2255 |
Hrubování na kosočtverci 35°: pro případy, kdy je potřeba hrubovat obrys. |
| Neželezné kovy | ||||
| AX | Neželezné | CNMGTNMGVNMGWNMG |
NN1070 |
Leštěný nepovlakovaný břit na negativní destičce: hliník a bronz se dvěma pracovními stranami. |
Sortiment
Dvacet tři verzí. Náklon k dokončovací zóně není rozmar katalogu, ale fyzika: pozitivní destička je udělaná pro lehký řez a právě tam dá to, co negativní nikdy nedá.
| Utvařeč | Zóna | Tvary destiček podle ISO | Jakosti | Určení |
|---|---|---|---|---|
| Dokončování | ||||
| F | Dokončování | CCGTDCGTVBGT |
K1775PM1775MS1385 |
Nejostřejší dokončovací geometrie v řadě. Malé díly, malý přídavek, požadavek na kvalitu povrchu. |
| FM | Dokončování | CCGTDCGTVCGT |
PM1775MS1385 |
Univerzální dokončovací geometrie na substrátu s ultrajemným zrnem: drží rozměr po celou sérii. |
| FL | Dokončování | CCGTVCGT |
PM1775MS1385 |
Odlehčená varianta FM pro ještě nižší řezné síly — tenké stěny a netuhé díly. |
| FP | Dokončování | VCGT |
PS1255 |
Dokončování na kosočtverci 35° s otěruvzdornou jakostí PVD: žáruvzdorné slitiny a titan. |
| FS | Dokončování | CCGTSCGTTCGTVCGT |
PS1255 |
Nejširší dokončovací rozsah podle tvaru. Pracovní geometrie pro kalenou ocel a niklové slitiny při lehkých řezných podmínkách. |
| FB | Dokončování | RCMT |
PS2255 |
Kulatá destička: kopírovací soustružení a přechodové rádiusy velkého poloměru. |
| J | Dokončování | DCGT |
PM1775MS1385 |
Zvláštní prohlubeň na kosočtverci 55° pro malé díly na automatech. Pouze pravé provedení. |
| U | Dokončování | CCGTDCGT |
K1775PM1775MS1385NN1070 |
Univerzální dokončovací geometrie dostupná hned v cermetu, PVD i nepovlakovaných jakostech — jedna geometrie pro různé materiály. |
| W | Dokončování | CCGTDCGT |
PM1775MS1385 |
Varianta U s jiným profilem prohlubně pro širší rozsah posuvů. |
| Q | Dokončování | VBGT |
K1775PM1775MS1385NN1070 |
Kosočtverec 35° pro dlouhotočné automaty: čtyři jakosti, rádiusy špičky od 0,05 mm. |
| X | Dokončování | DCETVBETVCET |
PS1255 |
Řada „E“ — ultraostrý břit pro malé přesné díly. Pravé i levé provedení. |
| Y | Dokončování | DCETTBGTVBETVCET |
PS1255PS2255 |
Tatáž třída jako X, ale se zesíleným břitem — pro případy, kdy se ultraostrá začíná vydrolovat. |
| Polodokončování | ||||
| SE | Polodokončování | SCMTTCMT |
PM2557PS2255 |
Přechod od dokončování ke střednímu obrábění na čtverci a trojúhelníku. |
| SQ | Polodokončování | CCMTDCMTVBMT |
K1775 |
Cermetové polodokončování ve třech tvarech — dokončovací průchody v oceli bez broušení. |
| ST | Polodokončování | VBMT |
K1775 |
Cermet na kosočtverci 35°: obrysy se zrcadlovým povrchem. |
| Střední obrábění | ||||
| MP | Střední | CCMTDCMTTPMT |
K1775 |
Nejširší cermetová položka: tři tvary, střední řezné podmínky, stabilní povrch. |
| MF | Střední | CCMTSCMTTCMTTPMH |
PM2557MS2155PS2255 |
Hlavní pracovní položka pozitivní střední zóny: čtyři tvary, tři univerzální jakosti. |
| ME | Střední | CCMTSCMTVBMT |
PM2557PM3557MS2155PS2255 |
Jediný pozitivní utvařeč dostupný v houževnaté jakosti CVD — střední obrábění s lehkým rázem. |
| MG | Střední | CCMTTCMT |
PM2557MS2155PS2255MP2575 |
Varianta MF rozšířená o jemnozrnné PVD pro nerez. |
| MC | Střední | CCMTVCMT |
MP2575 |
Specializovaná položka na nerez: jemné zrno plus žáruvzdorný povlak. |
| MK | Střední | VCMT |
MP2575 |
Totéž na kosočtverci 35° — obrysy v nerezi. |
| Neželezné kovy | ||||
| AX | Neželezné | CCGTDCGTRCGTSCGTTCGTVBGTVCGT |
NN1070 |
Sedm tvarů destiček s leštěným nepovlakovaným břitem. Hlavní hliníková řada. |
| AX4 | Neželezné | CCGTDCGTSCGTTCGTVCGT |
NN1050 |
Tatáž geometrie v jakosti s diamond-like vrstvou — proti abrazivnímu křemíku v hliníku s vysokým obsahem křemíku. |
Zvláštní případ — ploché čelo. V litině se tříska láme sama a prohlubeň utvařeče břit jen oslabuje. V sortimentu jsou proto destičky zcela bez utvařeče — s plochým čelem: pod břitem je plný kov, takže snese ráz okují. Stejně, bez prohlubně, se vyrábějí i destičky CBN a PKD řad CNGA, DNGA, TNGA, WNGA, VNGA a SNGA.
Jakosti
Označení jakosti se dá přečíst bez příručky. První písmena jsou skupiny ISO 513, pro které vznikla: PM — ocel a nerez, PS — ocel a žáruvzdorné slitiny, MS — nerez a žáruvzdorné slitiny, NN — neželezné kovy, K — cermet, C — CBN, D — polykrystalický diamant. Pak následují čísla použití a kód technologie povlaku.
Značka v buňce neříká „vhodné, nebo ne“, ale jaký druh řezu jakost v tom materiálu snese: plynulý, s lehkým přerušováním, nebo plně přerušovaný.
| Jakost | Technologie | POcel | MNerez | KLitina | NNeželez. | SŽáruvzd. | HKalené | Kde to funguje |
|---|---|---|---|---|---|---|---|---|
| Cermet s povlakem PVD | ||||||||
| K177592,5–93,5 HRA | Cermet + PVD | ● | – | – | – | – | – | Dokončovací soustružení oceli tam, kde je potřeba zrcadlový povrch bez broušení. Cermet je méně houževnatý než karbid, takže jen plynulý řez, bez rázu. Nejširší cermetová nabídka v řadě: MQ, MR, MT, MY, MA, M3, M4, MP, SQ, ST. |
| Karbid s vícevrstvým povlakem CVD | ||||||||
| KP1557otěruvzdorná | CVD · TiCN–Al₂O₃–TiN | ○ | ○ | ● | – | – | ○ | První doporučení pro litinu. Dokončování a polodokončování, plynulý řez, nasucho i s chlazením. Silná vrstva Al₂O₃ drží teplotu — šedá litina se dá jet vysokou rychlostí. |
| PM2557univerzální | CVD · TiCN–Al₂O₃–TiN | ● | ● | ● | – | – | – | Nejpoužívanější jakost sortimentu a první doporučení pro legovanou ocel. Polodokončování a střední obrábění, lehké přerušování. Případ, kdy si provoz drží jednu krabici na všechny díly. |
| PP2577gradientní substrát | CVD · TiCN–Al₂O₃–TiN | ● | – | – | – | – | – | Substrát s tvrdostí měnící se po průřezu: zvenku tvrdý, uvnitř houževnatý. Ocel a ocel na odlitky od dokončování po hrubování, plynulý a lehce přerušovaný řez. Litina při nízkých a středních rychlostech. |
| PM3557houževnatá | CVD · TiCN–Al₂O₃–TiN | ■ | ■ | □ | – | – | – | Nejhouževnatější jakost CVD v řadě a první doporučení pro hrubování nerezu. Střední obrábění a hrubování s rázem: okuje, licí kůra, excentry, odlitky. Jediná jakost určená i pro plně přerušovaný řez v litině. |
| Karbid s povlakem PVD | ||||||||
| PS1255otěruvzdorná | PVD · AlTiSiN | ● | ○ | ● | – | ● | ○ | Dokončování v plynulém řezu. Tenký povlak PVD neotupuje břit — proto se právě tahle jakost používá na titan, niklové slitiny a kalenou ocel při lehkých řezných podmínkách. Antikorozní vrstva: destička se nekazí na skladě ani v emulzi. |
| PM177593,5–94 HRA | PVD na ultrajemném zrnu 0,3–0,4 µm | ● | ● | – | – | – | – | Dokončování nerezu, litiny a oceli. Ultrajemné zrno dává vzácnou kombinaci vysoké tvrdosti s odolností proti rázu — břit udrží rozměr i občasný ráz. Povlak má fialový odstín. |
| MS138593,5–94 HRA | PVD na ultrajemném zrnu 0,3–0,4 µm | ● | ● | – | – | ● | – | Tentýž substrát, jiný povlak — černý. Dokončování nerezu a žáruvzdorných slitin, včetně tenkostěnných dílů, kde záleží na nízkých řezných silách. |
| MS2155proti nalepování | PVD · AlTiXN + ZrN | ○ | ● | ○ | – | ● | – | Její specialitou jsou těžkoobrobitelné materiály. Vrstva ZrN odolává nalepování: v nerezi a žáruvzdorných slitinách břit neumírá na opotřebení, ale na nárůstek, který se odtrhne a vezme si s sebou kus karbidu. Polodokončování a střední obrábění, s chlazením. |
| PS2255univerzální PVD | PVD · AlTiSiN | ● | ● | ● | – | ● | – | Tažný kůň řady PVD: čtyři skupiny ISO z jedné krabice. Polodokončování a střední obrábění uhlíkové a legované oceli, nerezu a žáruvzdorných slitin. Snese lehký přerušovaný řez. |
| MP2575jemné zrno | PVD na substrátu s jemným zrnem | – | ● | – | – | – | – | Úzká specializace: dokončování různých nerezových ocelí při středních a nízkých rychlostech, když je potřeba zároveň pevný břit a vysoká kvalita povrchu. Vysoká odolnost proti teplu, snese lehké přerušování. Barva povlaku je tmavě modrošedá. |
| Karbid nepovlakovaný a s diamond-like vrstvou | ||||||||
| NN1070submikronové zrno | Nepovlakované | – | – | – | ● | – | – | Neželezné kovy. Submikronové zrno dovolí vybrousit břit ostřeji, než jakýkoli povlak umožní — a hliník se řeže právě ostrostí. Utvařeče AX, U, Q; dokončovací soustružení plynulé i přerušované. |
| NN1050diamond-like vrstva | CVD · Diamond-like | – | – | – | ● | – | – | Hliníkové slitiny, včetně těch s vysokým obsahem křemíku, které běžný karbid sežerou během deseti kusů. Litá kola, skříně, dokončování a střední obrábění. Utvařeč AX4 v pěti tvarech destiček. |
| Supertvrdé materiály | ||||||||
| D1370polykrystalický diamant | PCD | – | – | – | ● | – | – | Pro případ, kdy se trvanlivost karbidové destičky v hliníku neměří v kusech, ale v minutách. Desetinásobná cena, stonásobná trvanlivost. Jen plynulý řez, jen neželezné kovy a nekovy. |
| C1370kubický nitrid boru | CBN | – | – | ○ | – | – | ● | Soustružení místo broušení. Kalená ocel HRC 45–65, tvrdé návary, tvrzená litina. Ubere z cyklu jednu operaci: díl odchází ze stroje už na rozměr a s požadovaným povrchem. |
| C1155CBN s vrstvou PVD | CBN + PVD | – | – | ○ | – | – | ● | Tentýž CBN plus PVD navrch: povlak snižuje tření a prodlužuje trvanlivost v dlouhých záběrech v kalené oceli. Verze pro sériovou výrobu, když jeden břit musí vydržet do konce série. |
Matice ukazuje povahu řezu, kterou jakost v daném materiálu snese, ne „vhodné, nebo ne“. Prázdná buňka neznamená, že jakost ten materiál fyzicky řezat nedokáže — znamená, že na tu práci je v sortimentu lepší jakost.
Povlak
Povlak silný několik mikronů dá větší přírůstek trvanlivosti než jakákoli změna složení substrátu. Neexistuje ale jediný „dobrý“ povlak: co zachrání břit v litině při vysoké rychlosti, se v nerezi za minutu odloupne a v hliníku jen překáží. Proto sortiment KARASAWA nemá jeden povlak, ale osm různých technologií — a právě odtud pochází šířka nabídky.
Rozdíl mezi CVD a PVD není marketing, ale fyzika. CVD se nanáší při 900–1000 °C: vrstva vyjde silná, vícevrstvá, s mezivrstvou oxidu hlinitého, která funguje jako tepelná bariéra. Taková vrstva snese vysoké rychlosti, ale břit pod ní je mírně zaoblený. PVD se nanáší při 400–500 °C: vrstva je tenká, břit zůstává ostrý a jsou v ní tlaková napětí, která ho chrání před vydrolením. Odtud to rozdělení: CVD pro rychlost a teplo, PVD pro ostrost a odolnost proti rázu.
| Technologie | Barva | Jakosti | Co to dělá v řezu |
|---|---|---|---|
| CVDTiCN–Al₂O₃–TiN, vícevrstvý | zlatá horní vrstva | KP1557PM2557PM3557 |
Silná vrstva s oxidem hlinitým uvnitř — tepelná bariéra. Snese vysoké řezné rychlosti a obrábění nasucho. Základ pro ocel, ocel na odlitky a litinu. Horní vrstva TiN je zlatá ne kvůli vzhledu: prodřené zlato na první pohled ukáže, který břit už byl použitý. |
| Gradientní CVDsubstrát s proměnnou tvrdostí | černo-žlutá | PP2577 |
Nepracuje tu povlak sám, ale substrát pod ním: zvenku tvrdý, v jádře houževnatý. Destička je zároveň otěruvzdorná a nekřehká — a proto jedna jakost pokryje v oceli rozsah od dokončování po hrubování. |
| PVD AlTiSiNotěruvzdorný, odolný proti korozi | šedá ocel | PS1255PS2255 |
Křemík v něm tvoří na povrchu hustý film odolný proti oxidaci. Tenká vrstva neubírá na ostrosti břitu — odtud použití na titan, niklové slitiny a tenké stěny. Odolnost proti korozi se počítá i mimo řez: destička se nekazí ve vlhké emulzi ani na skladě. |
| PVD AlTiXN + ZrNproti nalepování | světlá mosaz | MS2155 |
Horní vrstva nitridu zirkonia má nízkou afinitu k austenitické oceli a k niklu. To míří přímo na hlavní příčinu selhání břitu v těchto materiálech — na nárůstek, který se odtrhne i se zrnem karbidu. |
| PVD na ultrajemném zrnu0,3–0,4 µm, 93,5–94 HRA | fialová, černá | PM1775MS1385 |
Nepracuje tu ani tak vrstva jako to, co je pod ní. Zrno několikrát jemnější než obvykle dává současně tvrdost 94 HRA a vysokou pevnost v ohybu — kombinaci, která je pro standardní substrát nedosažitelná. Destička pro dokončovací operace s těsnými požadavky na rozměr. |
| PVD na jemném zrnužáruvzdorný | tmavě modrošedá | MP2575 |
Vysoká odolnost proti tepelnému šoku — tomu, který vzniká v přerušovaném řezu se záplavovým chlazením, kdy břit každou sekundu projde cyklem ohřevu a ochlazení. Dokončování nerezu při středních a nízkých rychlostech. |
| PVD na cermetusubstrát TiC–TiN | světle šedá | K1775 |
Cermet má k oceli přirozeně nižší afinitu než karbid wolfram-kobalt: tříska se nelepí a povrch vyjde zrcadlový. Povlak přidá odolnost proti opotřebení, aniž by tuhle vlastnost ubral. Cenou je nízká houževnatost: cermet neodpouští ráz. |
| Diamond-like CVDdiamond-like | tmavě šedá | NN1050 |
Proti abrazivnímu křemíku v hliníku s vysokým obsahem křemíku. Běžný karbid se v takových slitinách obrušuje jako křída — diamond-like vrstva tuhle hranici posune o řád. |
| Nepovlakovanésubmikronové zrno | leštěný karbid | NN1070 |
Někdy je nejlepším povlakem žádný povlak. Jakákoli vrstva zaoblí břit o několik mikronů; u hliníku, mědi a plastů to stačí, aby se z řezání stalo mačkání. Leštěný nepovlakovaný břit řeže čistě a netvoří nárůstek. |
| PKD a CBNsupertvrdé materiály | bílá, černá | D1370C1370C1155 |
Ne povlak, ale samostatný řezný materiál připájený na karbidový substrát. PKD je pro neželezné kovy a kompozity, CBN pro kalenou ocel a tvrzenou litinu. Oba nahrazují operaci broušení, ne destičku. |
Barva povlaku není dekorace, ale pracovní nástroj obsluhy. Rozliší jakost v krabici bez štítku a ukáže, jak je břit opotřebený: prodřená vrstva je vidět pouhým okem dřív, než jakýkoli přístroj ohlásí rozměr mimo toleranci.
Shrnutí
Rozdíl mezi levnou destičkou a tou správnou se neukáže na faktuře, ale na třicátém dílu: když jedna ještě drží rozměr a druhá už vyvedla sérii z tolerance. Tři věci, které to prozradí předem.
Substrát s ultrajemným zrnem, řízená tvrdost, broušený obvod. Další krabice téže jakosti se chová jako ta předchozí — program se nemusí po každé dodávce upravovat. To je hlavní věc, kterou slibujeme, a hlavní věc, kterou lze ověřit.
Čtyřicet dva geometrií utvařečů v šestnácti jakostech tu nejsou kvůli katalogu. Znamenají, že nebudete muset dávat „ocelovou“ prohlubeň do nerezu ani povlakovanou destičku do hliníku. Každá zóna obrábění je pokryta ne jedinou kompromisní verzí, ale několika, pro různé tvary destiček.
Rozměry jsou podle ISO, takže destička padne do stávajícího držáku jakéhokoli výrobce. Označení jakosti se přečte z prvních písmen. Aplikační matice je zveřejněná, ne „na vyžádání u vašeho obchodníka“. Výběr zabere minutu, ne výměnu e-mailů.
