Informazioni tecniche
Dieci stati del tagliente che incontrerete in qualsiasi lavorazione. La pagina di riferimento della sezione tecnica: spiega come distinguere un tipo di danno dall'altro.
Metà degli errori in officina nasce da un'identificazione sbagliata. Scheggiature e deformazione plastica si assomigliano se guardate a distanza di braccio, ma i rimedi sono opposti: la prima richiede una qualità più tenace, la seconda una velocità inferiore e una migliore resistenza al calore. Il primo passo è quindi sempre lo stesso: guardare il tagliente sotto ingrandimento.
Non è un guasto. Il tagliente si consuma sempre; la sola domanda è se ciò avvenga in modo prevedibile e se riusciate a cambiare l'inserto prima che l'usura si trasformi in cedimento.
Una fascia lucida e uniforme lungo il tagliente sul lato del fianco. Cresce in modo graduale e regolare.
La finitura superficiale peggiora e la misura del pezzo deriva lentamente in una direzione.
Un incavo sul petto poco dietro il tagliente, dove scorre il truciolo. Visibile solo dall'alto, in obliquo.
Peggiorano sia l'evacuazione del truciolo sia la superficie del pezzo. Quando il cratere raggiunge il tagliente, questo si assottiglia e si rompe senza preavviso.
Velocità di taglio troppo alta: la temperatura nel punto di contatto fra truciolo e petto.
Piccole rotture lungo il tagliente, una linea frastagliata invece che diritta.
Le forze di taglio salgono e la finitura superficiale ne risente.
Non piccole scheggiature ma una rottura ampia o una cricca attraverso il tagliente. Avviene all'improvviso.
La durata diventa imprevedibile: un inserto arriva in fondo alla produzione, quello dopo cede al primo pezzo.
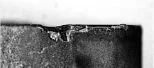
Il tagliente diventa seghettato, con piccoli denti lungo il filo.
Sul pezzo si forma una bava e le forze di taglio salgono.
Avanzamento e velocità di taglio entrambi troppo alti allo stesso tempo.
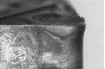
La punta non è né rotta né consumata ma è “colata”: si è abbassata e allargata. Spesso insieme a cricche sulla punta stessa.
La misura del pezzo deriva, e subito dopo il tagliente cede in modo catastrofico.
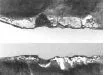
Una serie di cricche parallele attraverso il tagliente, come un pettine, a distanza pressoché uguale.
Fra una cricca e l'altra si staccano frammenti e il tagliente si sbriciola.
Non tanto la temperatura quanto i suoi sbalzi: tagli interrotti, fresatura, refrigerante che arriva a intermittenza. Vc e f eccessivi peggiorano la situazione.
Le cricche compaiono su un tagliente già molto consumato, come prosecuzione della fascia di usura e non per conto proprio.
La superficie lavorata peggiora nettamente e la misura del pezzo salta.
Velocità di taglio troppo alta, unita all'uso dell'inserto oltre la sua durata.
Materiale del pezzo attaccato al tagliente; dove il tagliente di riporto si è staccato restano zone strappate.
La superficie ne risente, le forze di taglio salgono e la misura salta da un pezzo all'altro.
Velocità di taglio troppo bassa su un materiale incline all'adesione.
Il rivestimento si stacca a chiazze scoprendo il substrato; il tagliente appare macchiato.
Il substrato scoperto si consuma molto più in fretta, e segue il cedimento del tagliente.
| Tipo di danno | A che cosa porta | Cause | Interventi |
|---|---|---|---|
| Usura sul fianco in punta | Finitura superficiale, precisione dimensionale | Vc troppo alta; durata esaurita | Ridurre Vc; qualità con maggiore resistenza all'usura |
| Usura a intaglio | Bava sul pezzo, forze di taglio in aumento | f e Vc troppo alti | Tagliente più affilato; ridurre Vc; qualità con migliore resistenza al calore |
| Usura a cratere | Evacuazione del truciolo peggiore, superficie peggiore | Vc troppo alta | Ridurre Vc; qualità per alta velocità (cermet, rivestimento Al₂O₃) |
| Deformazione plastica | Variazione della misura del pezzo, cricche sulla punta | Carico molto elevato; qualità sbagliata | Qualità più tenace; ridurre f e ap |
| Criccatura provocata dall'usura | Netto peggioramento della superficie, salto di misura | Vc troppo alta | Accorciare la durata nelle passate di sgrossatura; qualità con maggiore resistenza all'usura |
| Scheggiature | Forze di taglio in aumento, finitura peggiore | f troppo alto; vibrazioni; attrezzaggio poco rigido | Ridurre f e ap; portautensile più rigido; qualità più tenace |
| Criccatura da tagliente di riporto | Superficie peggiore, forze di taglio in aumento | Vc troppo bassa | Aumentare Vc; geometria di tagliente più precisa (spoglia superiore, smusso) |
| Rottura meccanica | Cricche, durata imprevedibile | f e ap troppo alti; vibrazioni | Qualità più tenace; aumentare smusso e rε; portautensile più rigido |
| Cricche termiche, shock termico | Un pettine di cricche, scheggiature fra una e l'altra | Vc e f troppo alti; tagli interrotti e fresatura | Ridurre f e Vc; passare al taglio a secco |
| Sfogliamento del rivestimento | Usura nettamente accelerata del substrato scoperto | Inserto non abbastanza robusto; portautensile non abbastanza rigido | Qualità più tenace (TiC su CBN); portautensile più rigido; preparazione del tagliente diversa |
Uno sguardo al tagliente sostituisce tre lotti di prova con qualità diverse. L'inserto ha già scritto da sé che cosa gli è successo.
Quando l'usura è normale si può misurare e legare a un numero di pezzi. Un cambio d'emergenza diventa un cambio programmato.
La maggior parte degli inserti “inutilizzabili” in realtà lavora: solo non in quelle condizioni. Una diagnosi corretta li mantiene nella gamma.
