Фрези зі змінними твердосплавними пластинами
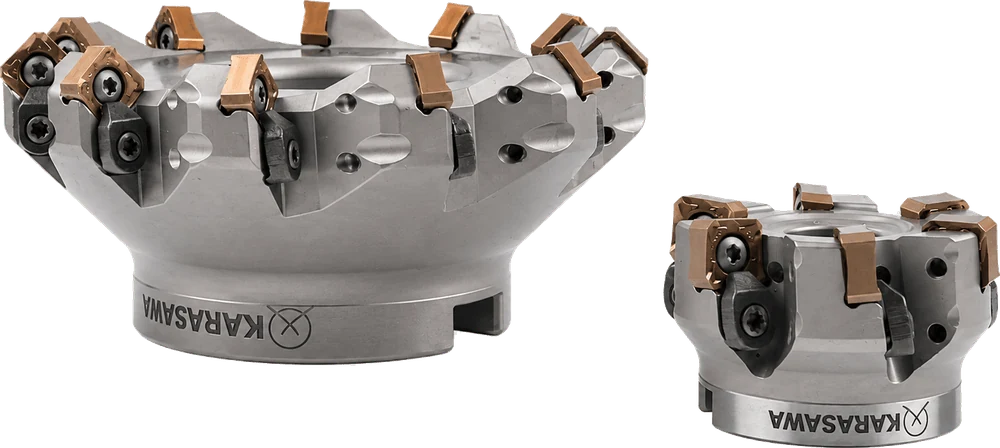
Фрезерна програма KARASAWA закриває всю ділянку: уступ 90°, торцеве фрезерування, високоподачна стратегія, копіювання, контур, кінцеві фрези зі змінними пластинами й окремі серії під алюміній. Корпус залишається на верстаті — змінюється тільки пластина.
Відповідаємо протягом робочого дня. Мінімального замовлення немає.
Загальний опис
Монолітна фреза після зносу їде на переточку або у брухт. Тут зношується тільки пластина, а корпус працює роками. Але це працює лише за умови, що корпус тримає розмір, гніздо не розбивається, а пластина потрібної геометрії є на складі, коли вона потрібна.
Саме на цих чотирьох речах побудована фрезерна програма KARASAWA.
Тригранні, чотиригранні, шестигранні, восьмигранні, круглі, паралелограмні, сферичні пластини. Позитивні й негативні. Під кожен спосіб обробки — свій корпус, а не переналаштування одного «універсального».
Корпуси мають спеціально розроблене зносостійке покриття. Це не косметика: стружка полірує корпус безперервно, і саме зношений корпус — а не пластина — зазвичай ставить хрест на фрезі.
Одна геометрія в різних сплавах поводиться по-різному — іноді різниця в ресурсі кратна. Тому в програмі не один «фірмовий» сплав, а сімнадцять: PVD, CVD, безвольфрамові й алмазні.
Ходові корпуси й пластини лежать. Фреза, якої немає, коли верстат уже стоїть, коштує дорожче за будь-яку іншу.
Модельний ряд
Сім груп. Усередині кожної — свій тип пластини й своя логіка: десь головне економіка кромки, десь жорсткість, десь чистота поверхні.
Цифра на початку позначення багатогранних серій — це кількість різальних кромок на пластині. 3PMK — три, 4NMK — чотири, 6NMK — шість, 8NMK — вісім.
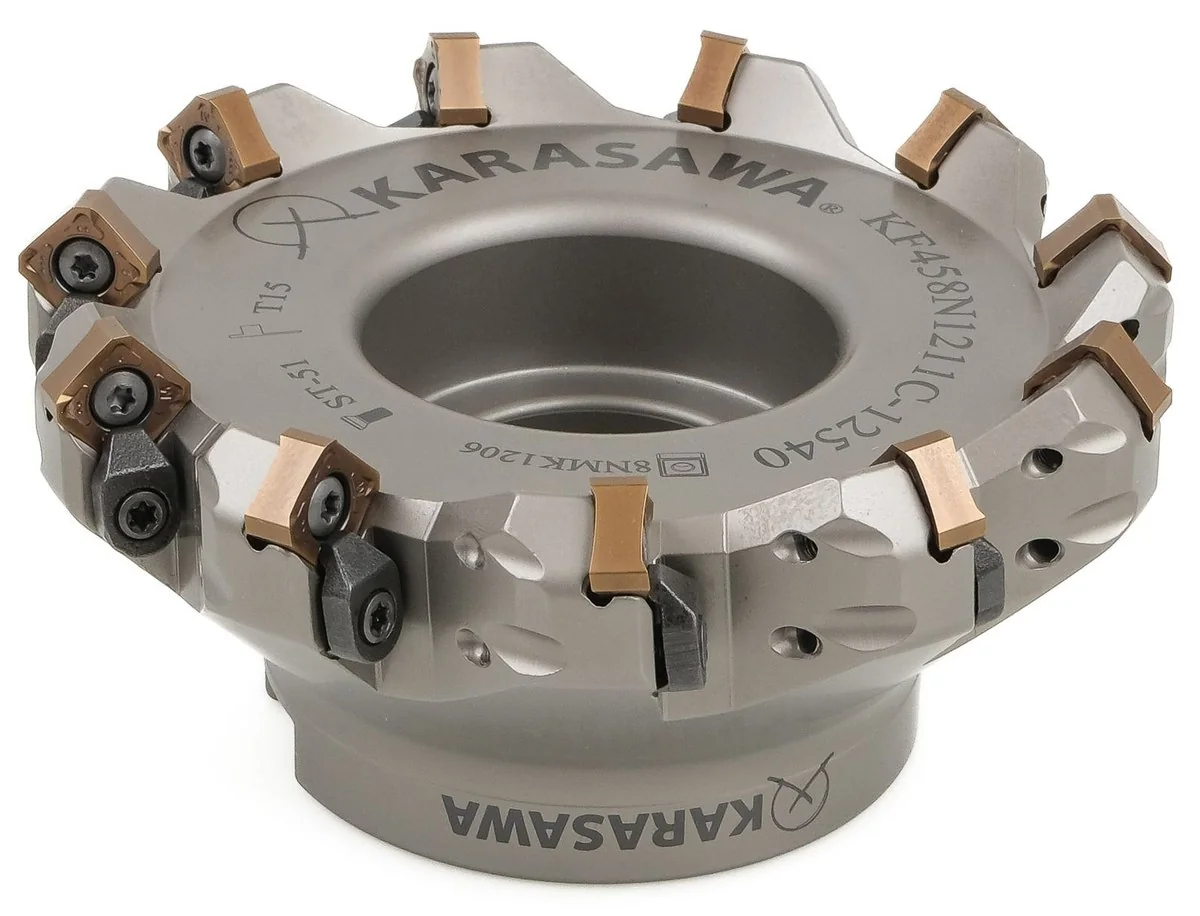
KF458N1211C-12540 · пластина 8NMK1206 · гвинт ST-51 · ключ T15Серії 3PMK, 4NMK, 6NMK, 8NMK. Двостороння пластина замість односторонньої: та сама вартість заготовки ділиться не на три кромки, а на шість або вісім. На великій серії це рахується вже не у відсотках.
4NMK 1607 — глибина різання до 15 мм за прохід і виточений на кромці зачисний фацет: стик між проходами практично не читається на стінці. 6NMK 0403 / 0804 — тригранна двостороння пластина, справжні 90° за один прохід, без доводки уступу. 8NMK 1206 — квадратна на вісім кромок: торець, уступ і фаска одним корпусом.
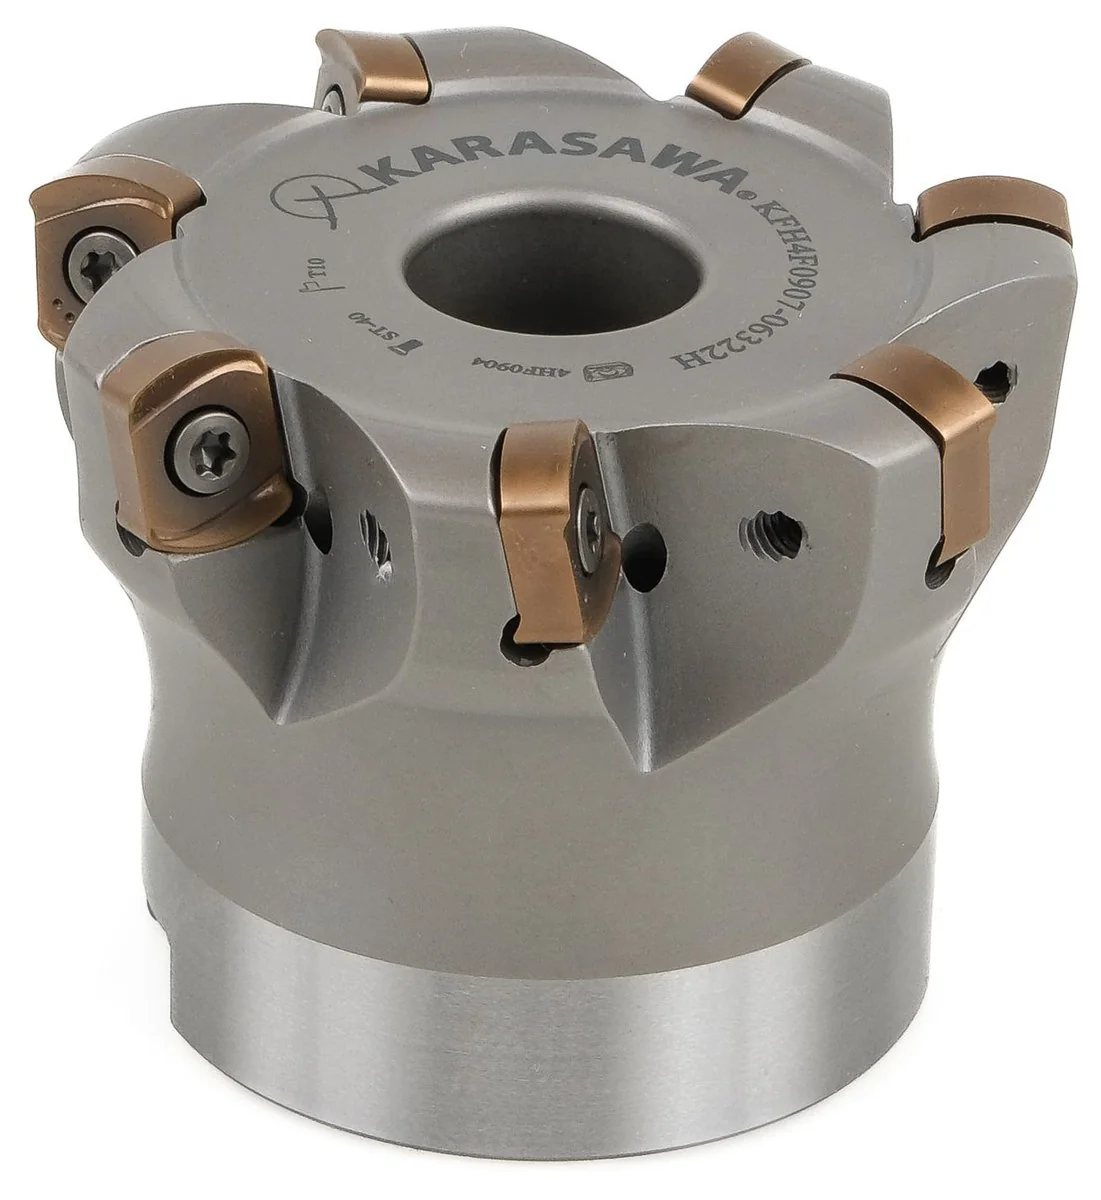
KFH4F0901-06322H · пластина 4HF0904 · гвинт ST-40 · ключ T10Серії 4HF, 6HF, SDMT. Стратегія, у якій знімають малу глибину, але з подачею в рази більшою за звичайну. Завдяки малому куту в плані навантаження йде вздовж осі шпинделя — верстат витримує режим, на якому при звичайному фрезеруванні його б трясло.
4HF 0603 / 0904 — посилена пластина на чотири кромки з великим переднім кутом: легке різання без втрати міцності кромки. 6HF 1306 — двостороння на шість кромок, коли важлива саме вартість зняття кубічного сантиметра. Усі серії працюють на врізанні по прямій і по спіралі — кишеню можна відкривати без попереднього свердління.
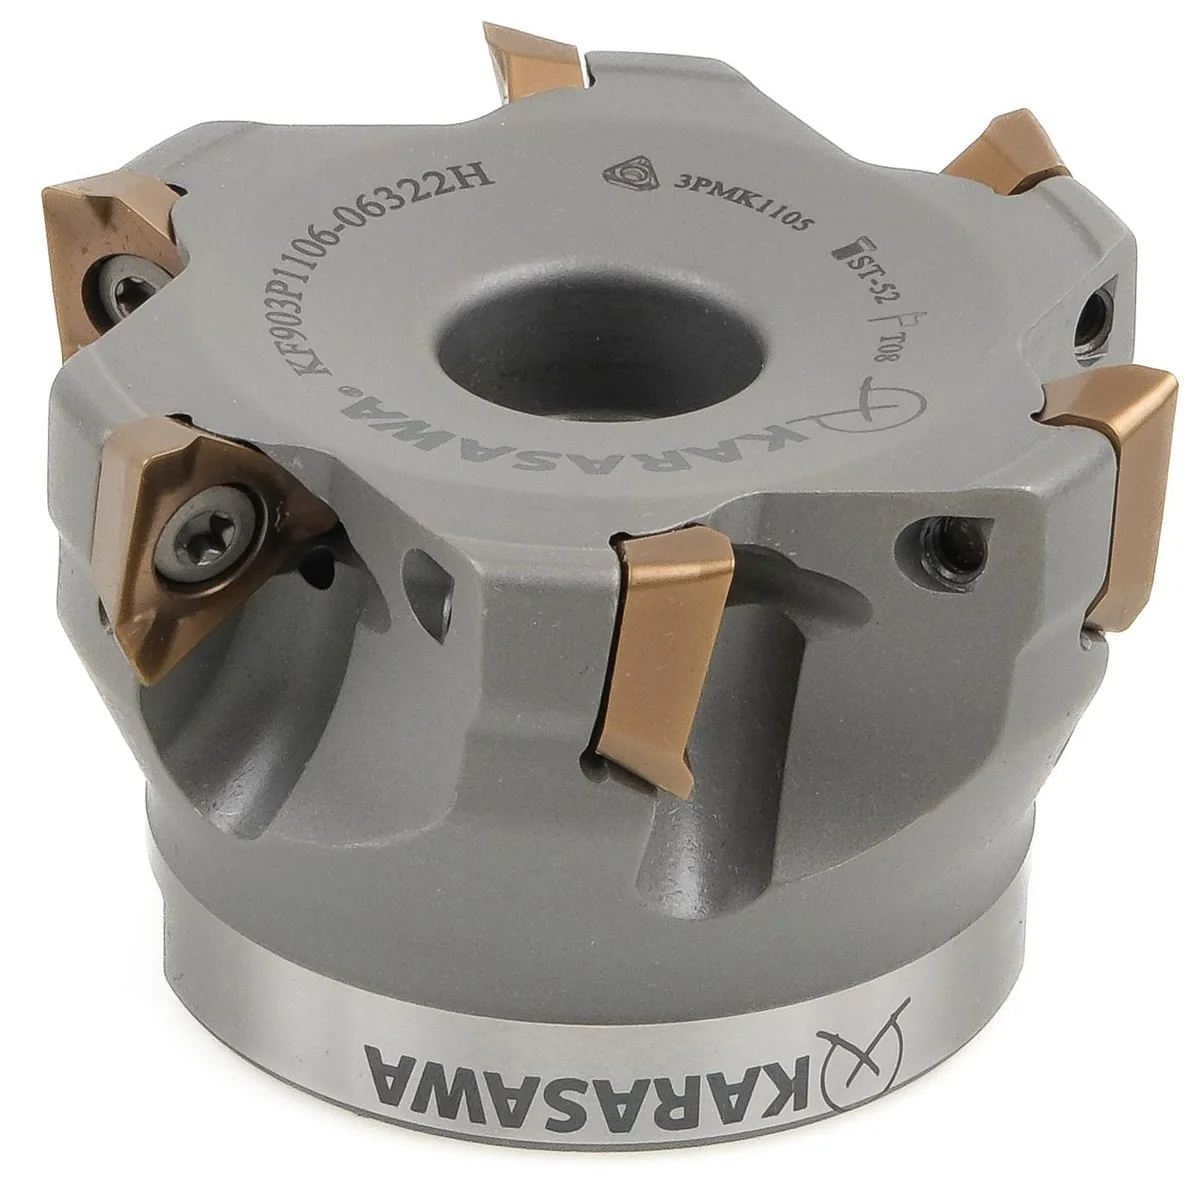
KF903P1106-06322H · пластина 3PMK1105 · гвинт ST-52 · ключ T08Серії AOMX і APKT. Класика цеху: стінка, паз, кишеня, обробка від краю. Позитивна геометрія з великим переднім кутом — менше зусилля різання, менше навантаження на шпиндель, спокійніша робота на легкому верстаті або довгому вильоті.
AOMX 0602 — дрібна пластина для малих діаметрів і тонкої стінки. APKT 1003 / 1604 — найпоширеніша фрезерна пластина у світі: сумісність, наявність, ціна кромки. Саме та позиція, яку в цеху беруть коробками. Частина корпусів цієї групи працює на тригранній пластині 3PMK 1105 — те саме 90°, але три кромки замість двох.
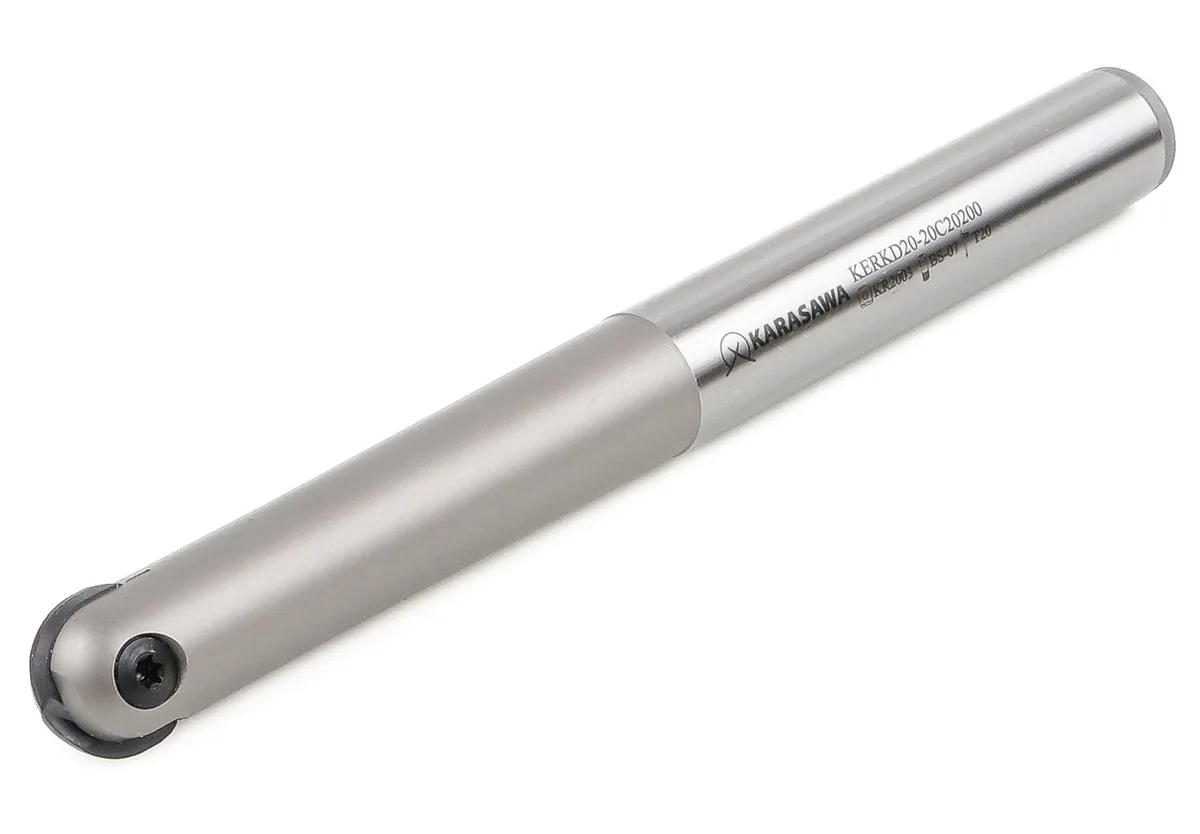
KERKD20-20C20200 · гвинт BS-07 · ключ T20Серія KD, діаметри від 10 до 32 мм. Змінна сферична пластина замість монолітної кулькової фрези: на великих діаметрах різниця у витраті твердого сплаву — кратна.
Робота по 3D-поверхні: прес-форми, штампи, порожнини, радіуси переходів. Пластина з гвинтовою різальною кромкою — сфера ріже, а не шкребе, і на малих кроках дає поверхню, яку не треба виводити вручну.
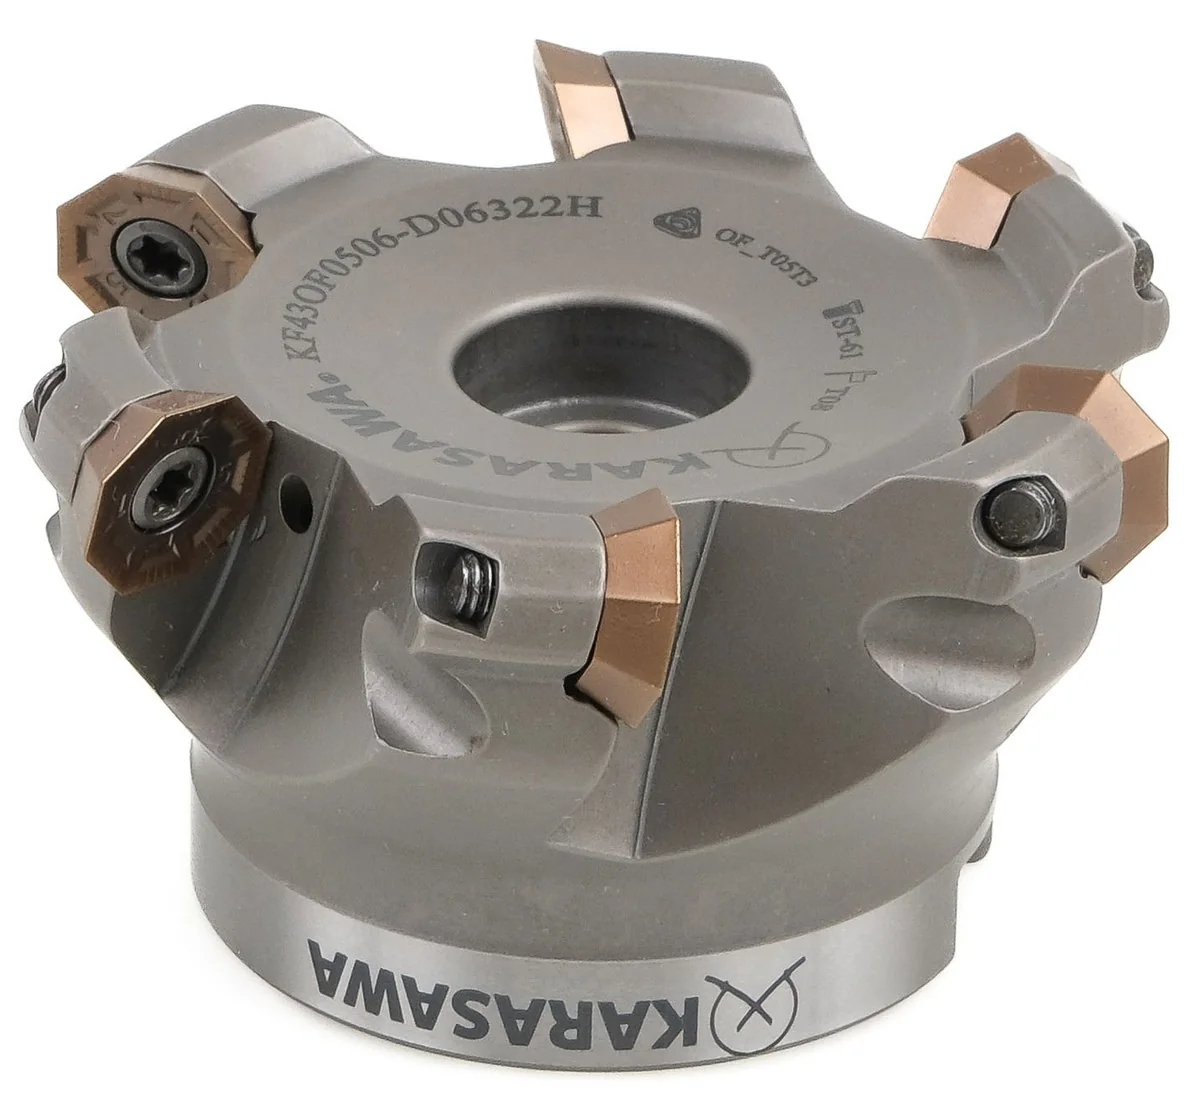
KF43OF0506-D06322H · пластина OF..05T3 · гвинт ST-61 · ключ T08Серії SEKT / SEMT, TPKN, OFMT. Торцеве фрезерування — операція, яку в цеху роблять щодня і за якою судять про верстат. Головні критерії тут — знімання за прохід і те, як виглядає площина після нього.
SEKT / SEMT 1204 · 13T3 — квадратна позитивна пластина, спокійне різання, чистий торець. TPKN 1603 · 2204 — тригранна для класичних фрез 45°, чавун і сталь, коли треба знімати багато. OFMT 05T3 — восьмигранна: вісім кромок на пластині для дрібної глибини і великої площі.
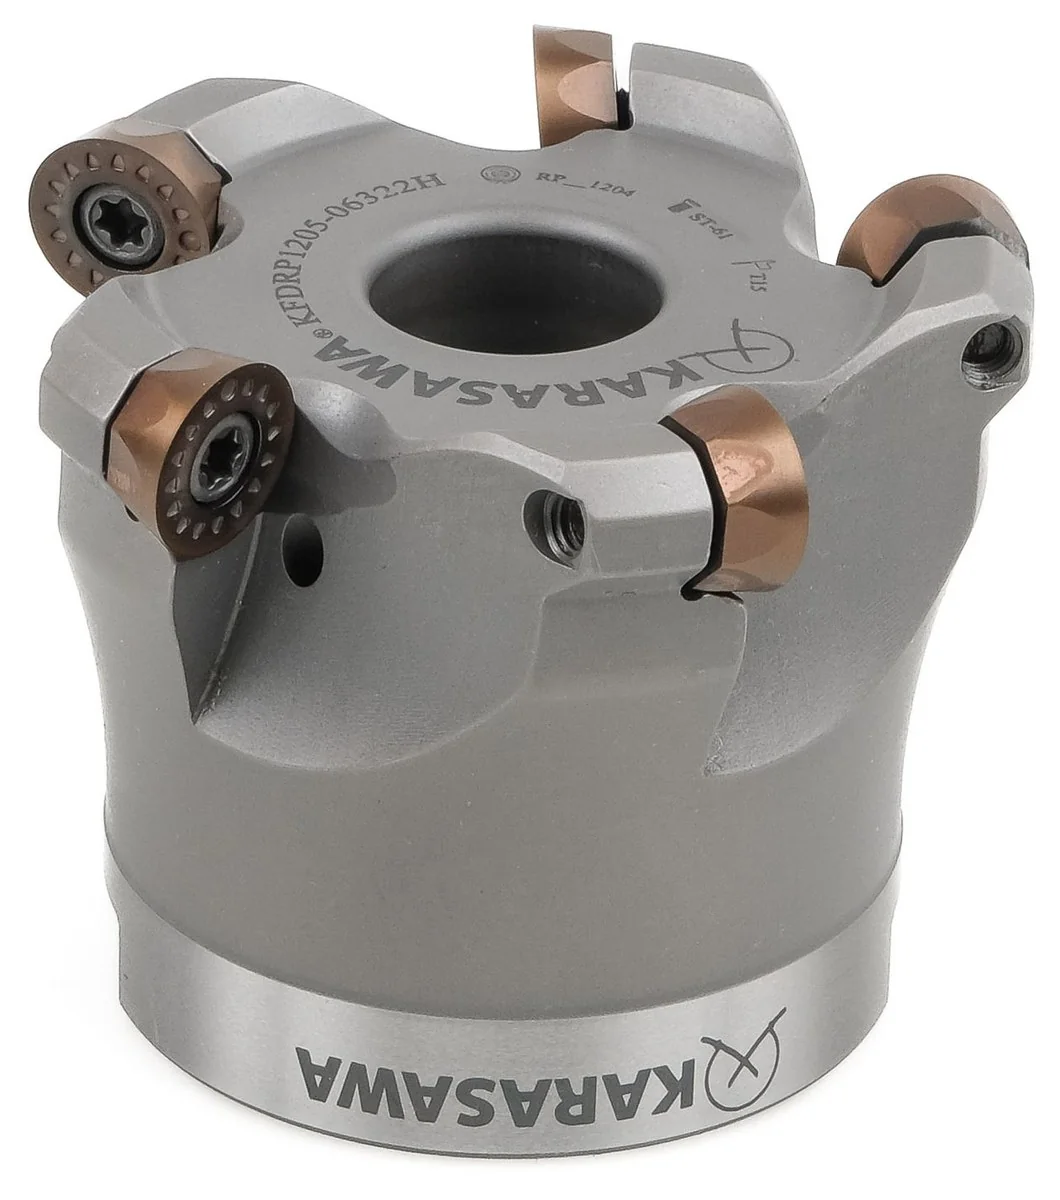
KFDRP1205-06322H · пластина RP..1204 · гвинт ST-61 · ключ T15Серії RDMT / RDKW і RPMT. Кругла пластина — найміцніша з усіх: у неї немає кута, який можна відколоти. Звідси її місце — важка чорнова обробка, литво з коркою, нерівномірний припуск, жароміцні сплави.
Друга властивість круглої пластини — вона однаково добре працює на будь-якій глибині різання, тому одним корпусом ведуть і контур, і врізання по спіралі, і копіювання складної поверхні. Сім типорозмірів від 0501 до 1604 — від дрібних порожнин до великих корпусних деталей.
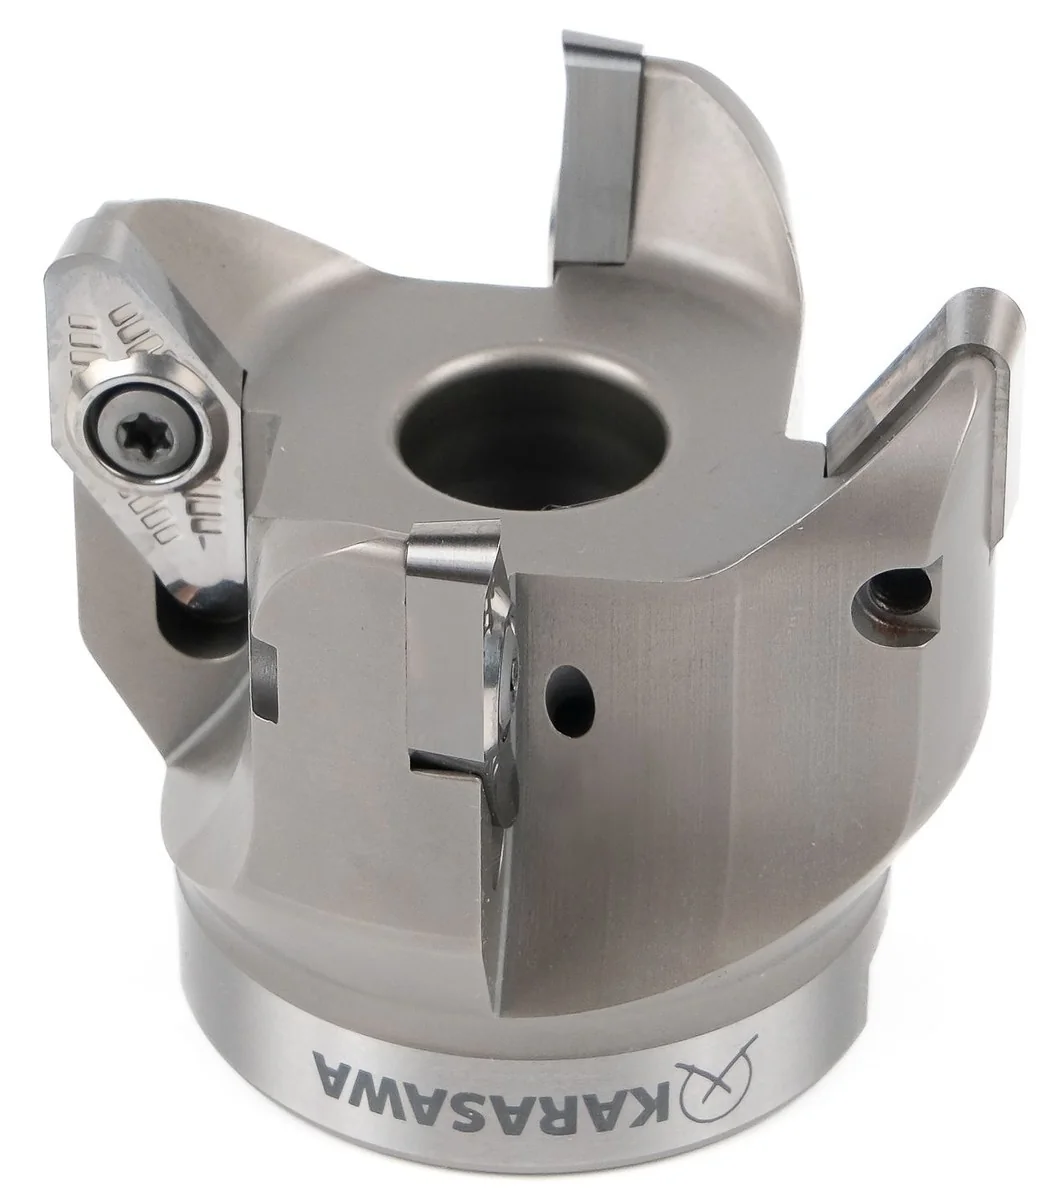
KF90VC2204-06322H · полірована пластина VC..2204Серії VCKT, 3PMK, APKT, SEKT / SEMT у виконанні під кольорові метали. Алюміній не зношує кромку — він на неї налипає. Тому тут інша задача: не твердість покриття, а гладкість і гострота.
Шліфована полірована передня поверхня, великий передній кут, широка стружкова канавка. Метал не наростає на кромці, стружка йде вільно, поверхня виходить дзеркальною без доведення. Під високі швидкості різання й великі об'єми зняття — корпусні деталі, плити, профіль.
На корпусі вигравіювано все, що потрібно для повторного замовлення: тип пластини, гвинт і ключ. Переписати рядок із фрези — достатньо, щоб ми зібрали замовлення без уточнень.
Сплави пластин
Питання «який сплав узяти» насправді складається з двох. Перше — що ви ріжете: сталь, нержавійка, чавун, кольорові, жароміцні чи загартоване. Друге, яке забувають, — як ви це ріжете: тонкий чистовий прохід, рівне безперервне зняття чи чорнова по литву з перериванням, коли кромка б'ється об матеріал сотні разів на хвилину.
Ті самі два питання стоять за структурою фрезерної програми KARASAWA. Пластини випускаються у чотирьох технологіях — PVD-покриття на твердому сплаві, CVD-покриття, безвольфрамовий сплав і полікристалічний алмаз. Усередині кожної — кілька сплавів, розведених саме за характером роботи.
У таблиці нижче значок у клітинці показує не «підходить / не підходить», а для якого типу різання сплав призначений у цій групі матеріалів. Це і є відповідь на друге питання.
| Сплав | Технологія | P | M | K | N | S | H | Де це працює |
|---|---|---|---|---|---|---|---|---|
| Твердий сплав + PVD — тонке покриття, гостра кромка | ||||||||
| PH1265чистовий | PVD | ○ | ○ | ○ | — | ○ | ● | Тонка чистова обробка загартованого матеріалу. Найвища зносостійкість у лінійці — там, де важливий розмір і дзеркало, а не знімання. |
| PH2835універсальний | PVD | ⊖ | ⊖ | ⊖ | — | ⊖ | ● | Чистова й напівчистова по всій номенклатурі, включно із загартованою сталлю. Сплав «на всякий випадок», коли на дільниці кілька різних матеріалів. |
| PH2255універсальний | PVD | ⊖ | ⊖ | ⊖ | — | ⊖ | — | Те саме без загартованої групи: сталь, нержавійка, чавун, жароміцні — від чистової до напівчистової. |
| PH2265чистовий | PVD | ○ | ○ | ○ | — | ○ | ● | Безперервна чистова обробка. Перший вибір по загартованій сталі — прес-форми, штампи, деталі після термообробки. |
| PM3215сталь і чавун | PVD | ● | ○ | ● | — | — | — | Від напівчистової до чорнової по вуглецевій і легованій сталі та чавуну. Той сплав, який стоїть у більшості корпусів на щоденній роботі. |
| MS3265універсальний робочий | PVD | ● | ○ | ● | — | ○ | ● | Найширший робочий діапазон серед PVD: сталь і чавун у чорновій, нержавійка й жароміцні в чистовій, плюс загартована. Один сплав на змішану номенклатуру. |
| PH3255універсальний | PVD | ⊖ | ⊖ | ⊖ | — | ⊖ | ⊖ | Єдиний сплав, що заходить у всі шість груп, включно із загартованою. Компроміс за ресурсом, але знімає питання підбору. |
| SM3775в'язкий, широкий | PVD | ● | ● | ● | — | ● | ○ | Чорнова й напівчорнова одразу в чотирьох групах — сталь, нержавійка, чавун, жароміцні. Підвищена в'язкість основи: тримає режим там, де тонший сплав уже колеться. |
| PM3305сталь, чистова | PVD | ○ | ○ | — | — | — | — | Вузько заточений під чистову й напівчистову по сталі та нержавійці. Коли важлива поверхня, а не обсяг зняття. |
| MS4265ударостійкий | PVD | ■ | ■ | — | — | ■ | — | Переривчасте різання й нестабільні умови: литво, зварні конструкції, пази, вхід-вихід кромки. Високий опір удару й корозії — перший вибір по нержавійці та жароміцних сплавах. |
| PH4155ударостійкий | PVD | ⊟ | ⊟ | ⊟ | — | ⊟ | — | Другий сплав під переривчасте різання — вже по всіх чотирьох групах. Береться, коли умови нестабільні, а матеріал на дільниці змінюється від деталі до деталі. |
| Твердий сплав + CVD — товсте покриття, тепловий бар'єр | ||||||||
| MS3587універсальний CVD | CVD | ⊖ | ⊖ | ⊖ | — | — | — | Довгі проходи з високою температурою в зоні різання. Товстий шар працює як тепловий екран там, де PVD уже вигоряє. |
| PM3587чавун, суха обробка | CVD | ● | ○ | ● | — | ○ | — | Напівчорнова й чорнова без МОР. Перший вибір по чавуну: сірий, високоміцний, гальмівні диски, корпусні деталі, блоки. |
| SM4587чорновий CVD | CVD | ■ | □ | ■ | — | □ | — | Найважчий режим у програмі: чорнова суха обробка з перериванням по легованій сталі й чавуну. Висока в'язкість основи плюс товсте покриття. |
| Без покриття та алмаз — кольорові метали | ||||||||
| NN1000безвольфрамовий | без покриття | — | — | — | ● | — | — | Гостра неперекрита кромка для алюмінію, міді, латуні. Чистова й напівчистова: покриття тут тільки заважає — воно притупляє кромку, а притуплена кромка на алюмінії дає наріст. |
| NN1090безвольфрамовий | без покриття | — | — | — | ● | — | — | Друге виконання під кольорові метали — з іншим балансом твердості й в'язкості під більш навантажений режим. |
| D1700полікристалічний алмаз | PCD | — | — | — | ● | — | — | Висококремнистий алюміній, композити, графіт — абразивні матеріали, які стирають звичайну кромку за зміну. Ресурс тут вимірюється іншим порядком величин. |
Як читати таблицю на практиці. Спочатку знайдіть свій рядок за матеріалом, потім — колонку, у якій стоїть значок вашого типу різання. Якщо деталь одна й режим стабільний, беріть вузький сплав: він дасть більший ресурс. Якщо на дільниці щодня різні матеріали й ніхто не змінюватиме пластину під кожну деталь — беріть той, у якого значки стоять у чотирьох групах відразу. Це свідомий обмін ресурсу на простоту, і в реальному цеху він часто вигідніший.
Підсумок
Сім груп корпусів і сімнадцять сплавів — це не про довжину каталогу. Це про три речі, які видно вже на другому місяці роботи.
Шість чи вісім кромок на пластині замість трьох, корпус із зносостійким покриттям, який переживе десятки комплектів пластин. Собівартість зняття металу перестає бути величиною, яку ніхто в цеху не знає.
Уступ, торець, високоподачна, копіювання, контур, алюміній — один прайс і одна накладна. Замість чотирьох постачальників, у кожного з яких свої строки й свій менеджер.
Ходові типорозміри лежать на складі. Пластина, за якою треба чекати три тижні, зупиняє не одну операцію, а весь маршрут деталі.
