Qualità e controllo
Tutti gli stabilimenti KARASAWA sono certificati ISO 9001. L'acciaio delle barre, la polvere di metallo duro e i rivestimenti antiusura sono dello stesso livello di quelli impiegati dai leader mondiali del settore. Qui la qualità non si misura dal record stabilito da una fresa, ma da quanto la seconda scatola somiglia alla prima.
Raramente un utensile vi delude perché non stabilisce un record. Vi delude per la dispersione: stesso articolo, stessa macchina, stessi parametri di taglio — e all'improvviso una durata diversa, una quota diversa, un tagliente dall'aspetto diverso a fine turno. È la dispersione che costa: obbliga a rimettere a punto i parametri, a tenere scorte “per sicurezza” e a controllare ogni pezzo invece di procedere a campione.
La dispersione non nasce da sola. Nasce dove i materiali in ingresso variano, dove il sistema di gestione della qualità esiste solo sulla carta e dove un lotto viene rilasciato “così com'è venuto”. Qui di seguito spieghiamo perché da noi questo non accade.
Certificazione
Gli utensili KARASAWA sono prodotti in Italia, Turchia e Taiwan. Ciascuno dei tre stabilimenti applica un sistema di gestione della qualità certificato ISO 9001, e la certificazione riguarda l'intero stabilimento, non una singola linea.
Una scuola manifatturiera europea e macchine tipiche della fascia più alta del mercato: quote di accoppiamento precise, rettifica del profilo ripetibile.
Uno stabilimento moderno orientato al mercato europeo e alle sue esigenze di documentazione dei lotti.
Uno stabilimento costruito secondo i requisiti di qualità giapponesi: rispetto pedante del processo, tolleranze strette e controllo a ogni operazione, non soltanto alla fine.
Che cosa significa in pratica: il processo, i parametri di produzione e i controlli in accettazione e in uscita di ogni stabilimento sono documentati e sottoposti ad audit, e uno scostamento non è una “caratteristica del lotto” ma una non conformità registrata. Per questo la specifica tiene da una fornitura all'altra invece di dipendere da chi era alla macchina.
Materiali
Un utensile finito non è mai migliore di ciò con cui è stato fatto. Non è qui che risparmiamo: il livello dei materiali in ingresso è quello impiegato dai leader mondiali del settore.
La base degli utensili integrali e degli inserti è il carburo di tungsteno con legante al cobalto. Tutto ciò che viene dopo dipende dalla purezza della polvere, dall'uniformità della granulometria e dal rigore della sinterizzazione: quanto bene tiene il tagliente, se compaiono microcricche e quanto uniformemente si comportano gli utensili di uno stesso lotto. La polvere è della stessa classe di quella usata dai principali produttori mondiali: non è una voce su cui abbia senso risparmiare.
Portautensili, bareni e i corpi di frese e punte a inserti sono ricavati da acciaio da utensili legato con il trattamento termico appropriato. È questo a determinare la rigidità del corpo, il comportamento della sede dell'inserto e se la sede resta in tolleranza dopo cento cambi inserto.
I rivestimenti sono applicati con processi PVD moderni. La gamma comprende il rivestimento base ECO (TiAlN), il ECO-X lucidato a coefficiente d'attrito ridotto e il nanostratificato MEGA (AlTiSiN) per le condizioni più gravose. Non è una placcatura decorativa: composizione, durezza, temperatura di esercizio e coefficiente d'attrito sono riportati nelle pagine di sezione, dove incidono sulla scelta.
Gli stessi stabilimenti producono utensili anche per altri marchi noti del settore. Non possiamo nominarli: le condizioni della produzione conto terzi non lo consentono. Ma è la risposta diretta alla domanda “da dove viene il livello”: la linea, le macchine e i controlli non vengono riconfigurati per un lotto “economico”. Fra quegli utensili e KARASAWA la differenza sta soprattutto in ciò che è stampato sulla scatola, e in quanto costa quella stampa.
La base della prevedibilità
La qualità, il substrato, la geometria e il rivestimento sono legati alla designazione dell'utensile. Un articolo riordinato sei mesi dopo corrisponde alla stessa specifica: proprio per questo i parametri di taglio non vanno rimessi a punto.
La conseguenza pratica è semplice: una scheda di parametri di taglio che funziona si può archiviare e riutilizzare. Se la specifica dovesse cambiare, sarà un articolo nuovo con una designazione nuova, non “lo stesso, solo un po' diverso”.
Lo stesso vale per i rivestimenti: il nome del rivestimento su una pagina di sezione indica uno strato preciso con proprietà precise, non una categoria commerciale.
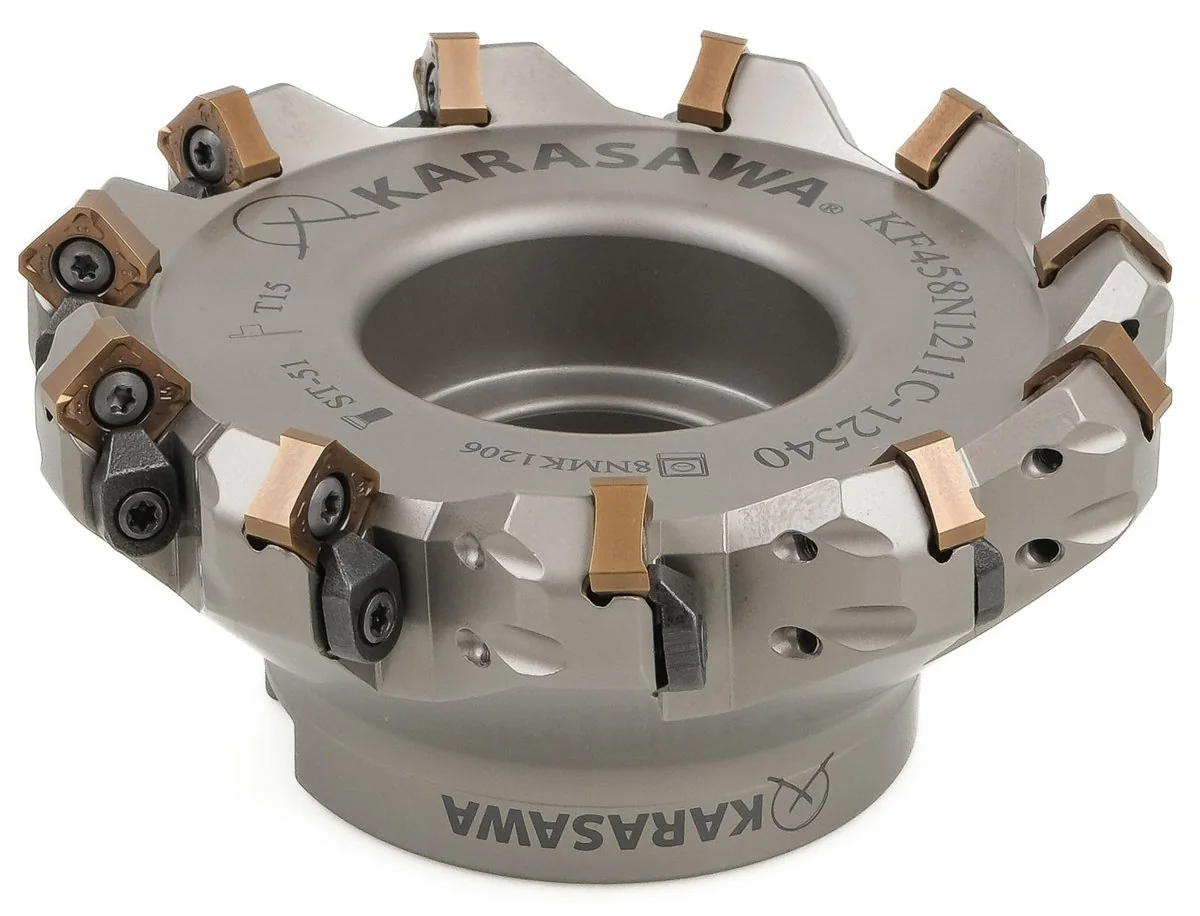
Sui corpi sono incise la designazione, il tipo di inserto, la vite e la misura della chiave. Non è soltanto una comodità in fase d'ordine. L'incisione permette sempre di stabilire con esattezza che cosa sia montato in macchina, anche quando l'imballo è stato buttato da tempo e il foglio di attrezzaggio è sparito insieme al capoturno.
Per questo qualunque questione — da un riordino all'analisi di un'usura inspiegabile — parte da una sola riga copiata dal codolo, non dalla fotografia di un pezzo consumato ripresa da varie angolazioni.
Inserti e portautensili sono conformi alle norme ISO in vigore. Gli utensili sono intercambiabili con quelli già in uso in officina: stessa sede, stessa vite, stesso sbalzo e stesse quote di montaggio. Il passaggio non richiede di cambiare i portautensili e non si trasforma in un progetto a sé.
C'è un effetto collaterale utile per il controllo: un articolo si può verificare con i normali strumenti d'officina e una normale tabella ISO, senza doversi fidare della parola del fornitore.
Non consideriamo il controllo in accettazione un segno di sfiducia: al contrario, è il modo più rapido per confermare che il lotto è lo stesso. Un minimo pratico che richiede pochi minuti:
La cosa più utile che potete fare è annotare tre elementi: il codice inciso sul corpo, i parametri di taglio che stavate usando e l'aspetto del tagliente a fine lavorazione. Questo insieme basta perché la discussione parta da fatti e non da supposizioni.
Come leggere il tagliente è spiegato nella sezione tecnica: Danni al tagliente, e poi per lavorazione — tornitura, fresatura e foratura.
Il listino, la conferma di disponibilità e i dati tecnici completi di un articolo specifico vengono inviati in risposta a una richiesta. La procedura per la gestione dei reclami viene definita caso per caso, in base alle condizioni di fornitura.
In sintesi
Italia, Turchia, Taiwan: un sistema di gestione della qualità certificato in ogni stabilimento, non su una singola linea.
Polvere di metallo duro, acciaio per barre e rivestimenti PVD della stessa classe di quelli usati dai principali produttori mondiali.
Qualità, substrato, geometria e rivestimento sono legati alla designazione: un riordino non cambia il comportamento dell'utensile. Richiedete i dati dell'articolo →
