Punte a inserti
Da Ø12,5 a Ø60 mm, profondità 2D–5D. Si consuma l'inserto, non l'utensile: il corpo dura anni e il costo per foro scende di diverse volte rispetto a una punta integrale dello stesso diametro.
Rispondiamo in giornata lavorativa. Non c'è un ordine minimo.
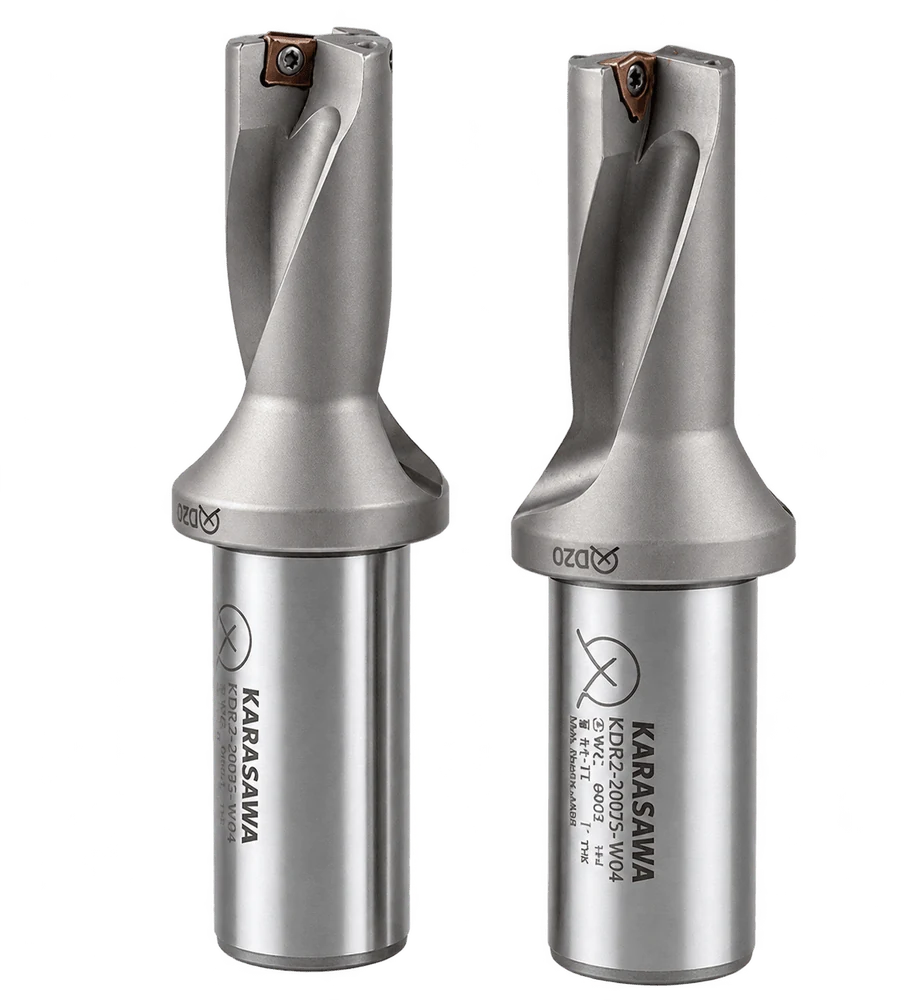
Gamma dei modelli
L'inserto intercambiabile cambia la logica dell'utensile: la punta smette di essere un materiale di consumo e diventa attrezzatura. Il corpo lo comprate una volta, poi seguono soltanto gli inserti — e a Ø30 la differenza di costo per foro rispetto a una punta integrale si vede già sul primo centinaio di pezzi.
Il secondo vantaggio è la velocità. Un inserto intercambiabile asporta 2–3 volte più metallo al minuto di una punta integrale dello stesso diametro, perché non teme il riscaldamento del tagliente: un inserto caldo si indexa semplicemente su uno spigolo nuovo.
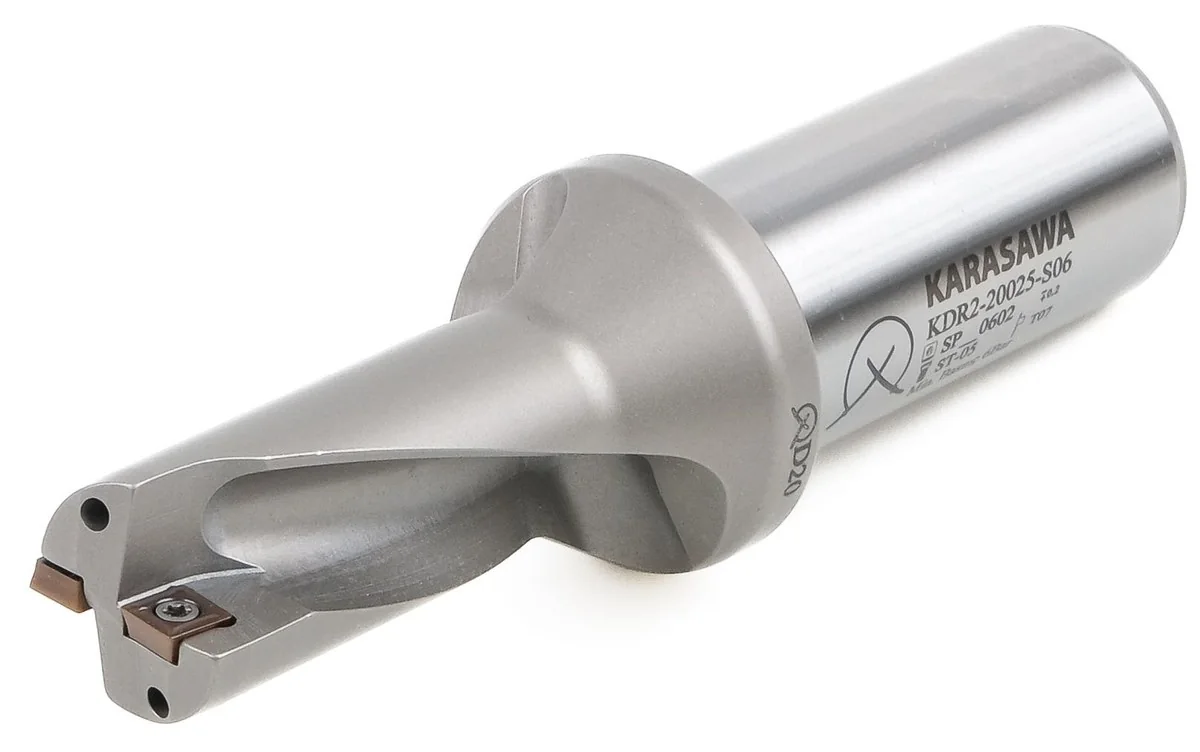
KDR2-20025-S06 · inserto SP..0602 · vite ST-05 · chiave T07La serie base per acciaio, ghisa e metalli non ferrosi. L'inserto quadrato offre quattro taglienti: quando il primo si smussa, l'inserto si indexa — quattro volte prima di essere sostituito.
Geometrie di rompitruciolo: M — universale, per acciaio e ghisa; S — affilata, per alluminio e materiali duttili dove un tagliente normale si limita a spingere; R — con tagliente rinforzato, per condizioni gravose e sovrametallo irregolare.
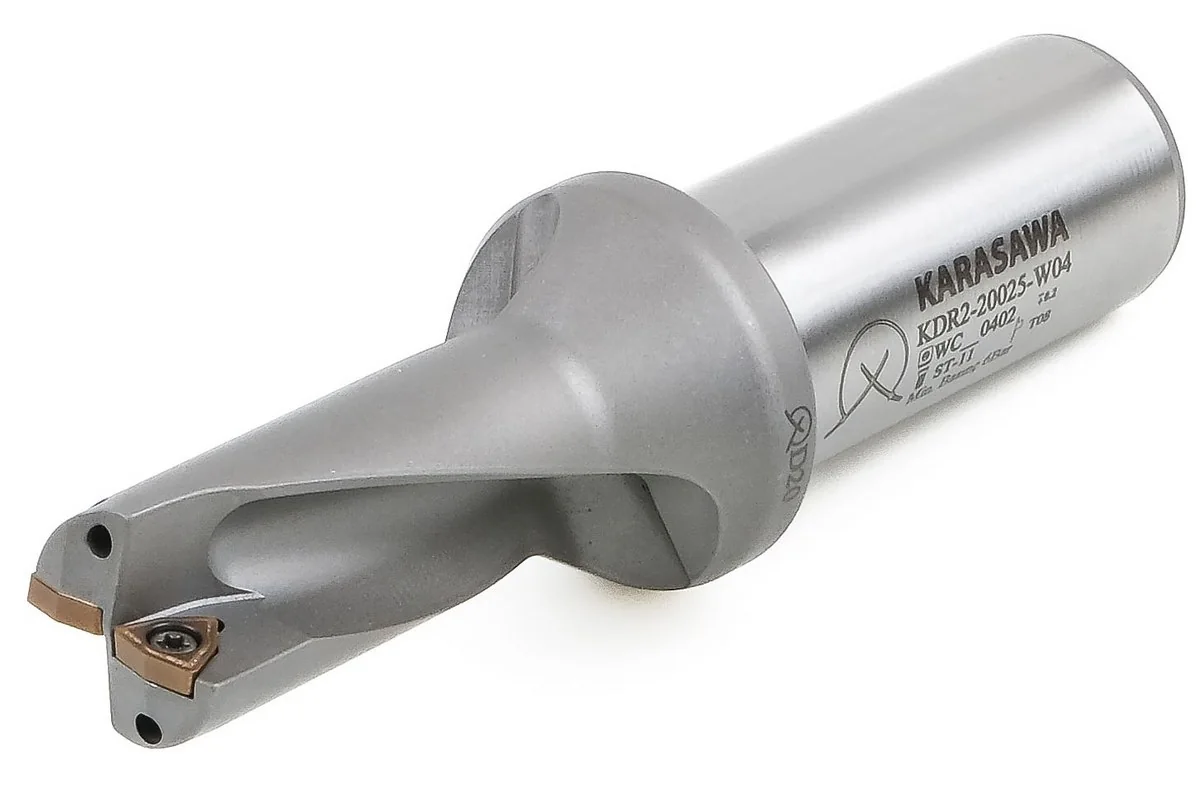
KDR2-20025-W04 · inserto WC..0402 · vite ST-11 · chiave T08Il campo più ampio della linea, fino a Ø60 mm. L'inserto trigonale, con il suo angolo di punta rinforzato, incassa l'urto meglio di uno quadrato: per questo è la serie da usare per inossidabili, leghe refrattarie e taglio interrotto — getti con scaglia, fori su superfici inclinate, uscita in una cavità.
Dove un KDR-S si scheggia già alla prima entrata nel materiale, un KDR-W porta il lotto fino in fondo.
Qualità e rivestimenti
Il corpo della punta definisce la geometria e la rigidità, e qui il suo ruolo finisce. Tutto il resto lo decide l'inserto: quanti fori farà, se sopravvivrà all'entrata in un getto con scaglia, se un inossidabile duttile comincerà a saldarsi al tagliente.
La gamma KARASAWA prevede tre qualità per gli utensili da foro. Tutte e tre su rivestimento PVD AlTiSiN: struttura nanostratificata, temperatura di esercizio fino a 1200 °C, coefficiente d'attrito 0,3–0,4. A distinguerle è il substrato — l'equilibrio fra durezza e tenacità, cioè che cosa l'inserto teme di meno: l'usura o l'urto.
In pratica funziona così: se il tagliente si consuma in modo uniforme, montate una qualità più resistente all'usura; se si scheggia, montatene una più resistente all'urto, anche a costo di una durata leggermente inferiore nel taglio continuo.
| Qualità | Colore | Rivestimento | Carattere | P | M | K | N | S | H | Dove funziona |
|---|---|---|---|---|---|---|---|---|---|---|
| PM3215resistente all'usura | PVD AlTiSiN | Substrato duro, massima resistenza all'usura e alla corrosione | ● | ○ | ● | — | — | ○ | Lotti lunghi e stabili in acciai al carbonio e legati e in ghisa. Taglio continuo, macchina rigida, sovrametallo prevedibile. Stampi, componenti per auto, meccanica generale. | |
| MS3265universale | PVD AlTiSiN | Substrato equilibrato: regge sia l'usura sia gli urti moderati | ● | ○ | ● | ○ | ○ | ● | La prima scelta per una produzione varia: acciaio, ghisa, materiali temprati e, con la geometria S, alluminio e ottone. Se una sola qualità deve coprire tutti i lavori dell'officina, è questa. | |
| MS4265resistente all'urto | PVD AlTiSiN | Substrato tenace, elevata resistenza ai carichi d'urto | ○ | ● | ○ | — | ● | — | Inossidabili, titanio, leghe di nichel, taglio interrotto, getti con scaglia e pelle di fusione. Dove la qualità precedente non si consuma ma si scheggia lungo il tagliente. Aeronautica, componenti medicali, elettronica. |
L'altra metà della decisione è la geometria del rompitruciolo. La stessa qualità con l'indice M, S o R si comporta in modo diverso: M è un tagliente universale con smusso rinforzato per acciaio e ghisa; S è un tagliente affilato con raggio ridotto per inossidabili, titanio e alluminio, dove un tagliente ottuso non taglia ma incrudisce il materiale; R è un tagliente rinforzato per condizioni gravose: getti con scaglia, sovrametallo irregolare, taglio interrotto. L'abbinamento corretto è sempre “qualità + geometria”, mai la qualità da sola.
Selezione
Una tabella per la foratura a inserti con tolleranza del foro −0,1…+0,4 mm. Si legge così: serie del corpo · inserto con geometria · qualità.
| Gruppo di materiali | Esempi | Prima raccomandazione | Seconda raccomandazione | A che cosa fare attenzione |
|---|---|---|---|---|
| Pacciaio | S235, C45, 42CrMo4, acciaio da getto | KDR-S · SPMK-M · MS3265 | KDR-W · WCMK-M · MS3265 | Il caso classico. Quando la punta esce dal pezzo, riducete l'avanzamento sugli ultimi 2–3 mm: è proprio lì che l'inserto si scheggia. |
| Minossidabile | AISI 304, 316, 321, duplex | KDR-W · WCMK-S · MS4265 | KDR-S · SPMK-S · MS3265 | La geometria affilata S è indispensabile. Refrigerante ad almeno 20 bar, altrimenti il truciolo resta nel foro e rovina l'inserto. |
| Kghisa | Ghisa grigia, sferoidale e malleabile | KDR-S · SPMK-M · MS3265 | KDR-W · WCMK-M · MS3265 | Un getto con scaglia è un caso da KDR-W: l'inserto trigonale affronta meglio l'entrata su una superficie irregolare. |
| Nalluminio, ottone | Alluminio 2024, AlSi, bronzo, ottone | KDR-S · SPMK-S · MS3265 | — | Inserto SPMK con tagliente affilato e lucidato. Il problema principale è l'adesione: tenete l'avanzamento alto e non lasciate accumulare truciolo. |
| Srefrattarie, titanio | Inconel, Ti-6Al-4V, Hastelloy | KDR-W · WCMK-S · MS4265 | KDR-S · SPMK-M · MS4265 | La velocità di taglio è bassa, l'avanzamento no. Programmate il cambio del tagliente in base al tempo di lavoro, non secondo il criterio “finché taglia ancora”: su questi materiali il cedimento arriva all'improvviso. |
| Hacciaio temprato | Acciaio da utensili dopo trattamento termico | KDR-S · SPMK-M · MS3265 | KDR-W · WCMK-M · MS3265 | È la rigidità del sistema a decidere tutto. Tenete lo sbalzo della punta al minimo e l'eccentricità del corpo entro 0,03 mm. |
M — geometria di rompitruciolo universale (acciaio, ghisa). S — affilata (inossidabili, titanio, non ferrosi). R — rinforzata (condizioni gravose, getti con scaglia). La cifra nel codice del corpo indica la profondità in diametri.
In sintesi
Una punta a inserti raramente si compra “per far meglio”. Si compra quando il metallo duro integrale sui grandi diametri diventa un costo che si nota — ed ecco di che cosa è fatta la differenza.
Il corpo sopravvive a centinaia di inserti. Una punta integrale Ø30 consumata è un intero pezzo di metallo duro esaurito; qui si consuma soltanto l'inserto, che ha ancora tre taglienti inutilizzati.
L'inserto si cambia direttamente alla macchina. Non serve mandare l'utensile in riaffilatura, aspettare l'affilatore e reimpostare lo sbalzo: l'asse del foro resta dov'era.
Due serie di corpi e due tipi di inserto coprono il campo Ø12,5–60 mm. Al posto di due dozzine di punte integrali di diametri diversi, una scorta compatta e prevedibile.
