Punte integrali in metallo duro e centratura
Sette serie per lavori specifici: foratura generica, inossidabili e titanio, acciai temprati, foratura e calibratura a tagliente diritto, fondi piani, centratura. Profondità da 3D a 50D senza estrarre l'utensile a ogni passo.
Rispondiamo in giornata lavorativa. Non c'è un ordine minimo.
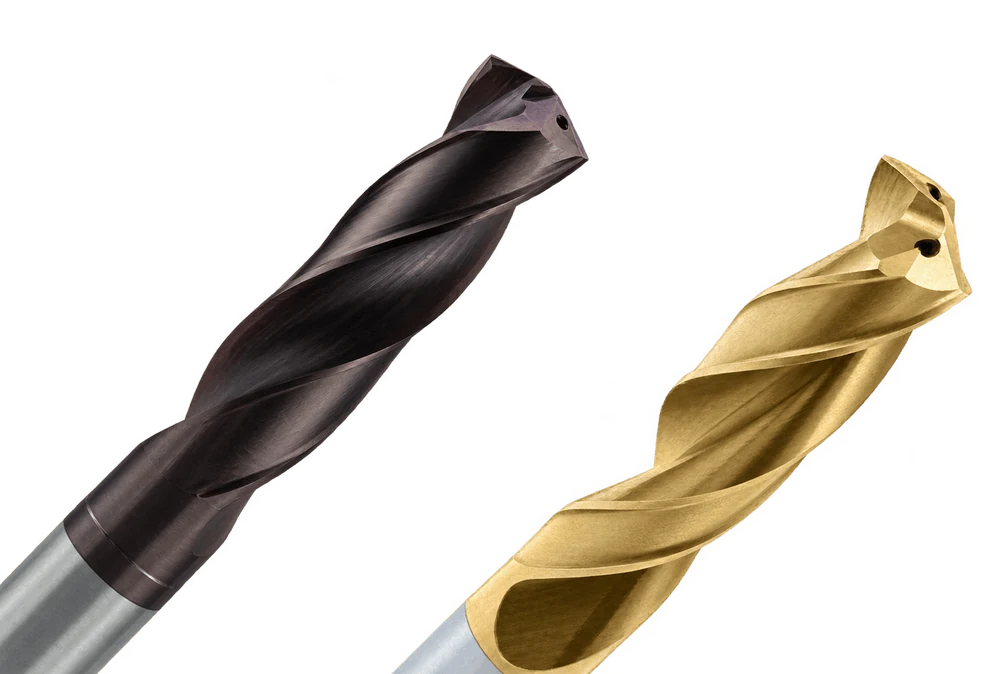
Gamma dei modelli
Una punta lavora in un foro chiuso: il truciolo non ha dove andare, il calore nemmeno, e il punto in cima al cono di taglio ha velocità di taglio nulla. Per questo non esiste una punta “universale” per tutti i materiali: ogni classe ha la sua serie, con il suo angolo di punta, la sua elica e il suo rivestimento.
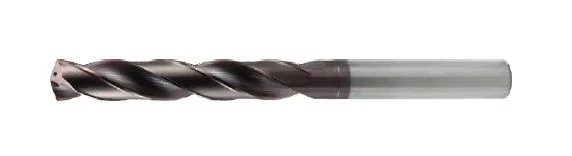
La serie principale dell'officina: acciai da costruzione e legati, ghisa, inossidabili. Una geometria del corpo rigida tiene l'asse del foro, e la punta autocentrante a 140° entra nel materiale senza bulinatura preliminare.
DPC — adduzione interna del refrigerante, da 3D a 30D. DPN — esterna, da 3D a 50D. In altre parole, una sola serie copre sia un foro passante in una piastra da 10 mm sia un canale di raffreddamento profondo in uno stampo.
Materiali che si allungano invece di tagliarsi: l'inossidabile austenitico incrudisce proprio sotto il tagliente, e titanio e leghe di nichel trattengono il calore nella zona di taglio perché quasi non lo conducono via.
La risposta è una geometria affilata con raggio del tagliente minimo e un rivestimento nanostratificato con temperatura di esercizio fino a 1200 °C. Il tagliente taglia invece di spingere; il truciolo non si salda alla scanalatura.
Forare un pezzo già trattato termicamente, senza rinvenimento, senza elettroerosione e senza “lo foriamo prima della tempra”. Un angolo d'elica basso rende il nucleo più spesso e il tagliente più resistente a compressione: è esattamente così che il carico viene sopportato sui materiali duri.
Il lavoro tipico sono i fori per spine ed estrattori in uno stampo già temprato, quando il progettista ha cambiato idea dopo il trattamento termico.
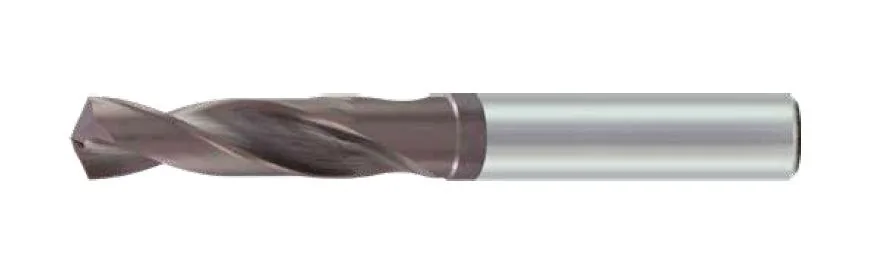
La punta di lavoro del reparto manutenzione e dei piccoli lotti: acciaio, inossidabile, ghisa, alluminio — con un solo utensile, senza scegliere una serie per ogni pezzo. L'angolo di 130° dà un'entrata più dolce nel materiale su macchine meno rigide.
È volutamente l'opzione economica. Quando un lotto gira su uno stesso materiale, una DP o una DM renderanno di più.
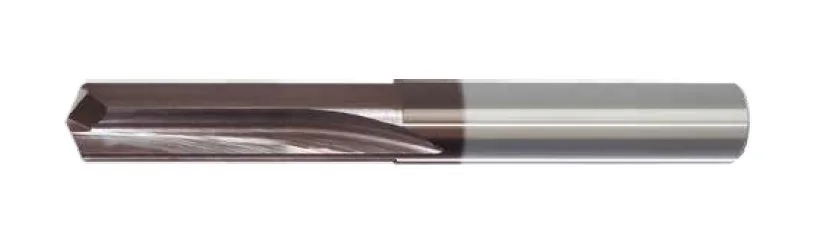
Un tagliente diritto invece di uno elicoidale: la punta non si autoalimenta nel foro e non strappa il materiale in uscita. Per ghisa, bronzo, ottone e materie plastiche, dove una punta elicoidale lascia un bordo sbrecciato sul lato di uscita.
Fora e calibra in una sola passata: il foro esce con una finitura vicina all'alesatura, senza una lavorazione a parte.
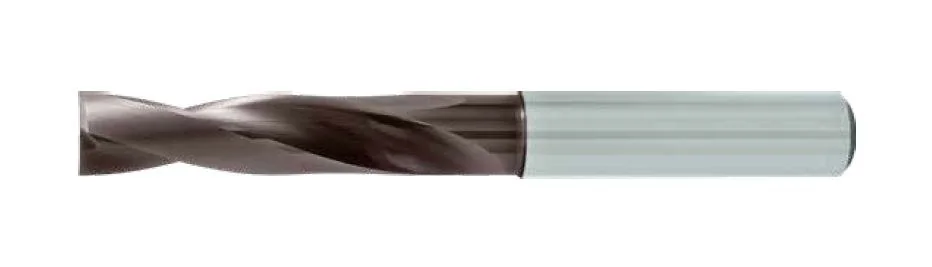
Per i lavori in cui una punta normale scappa: entrata su superfici inclinate o convesse, foratura dentro un foro esistente, mezzo foro sul giunto fra due pezzi, canali che si incrociano ad angolo.
Una punta piatta non ha da dove scivolare: l'utensile comincia a tagliare con tutto il tagliente in una volta. Il fondo del foro esce piano, senza cono: per una sede in appoggio frontale, per una guarnizione, per il fondo piatto di una tasca.
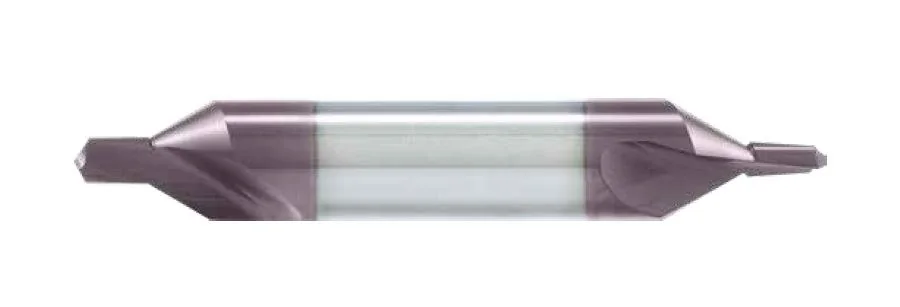
Centratura in metallo duro al posto dell'acciaio rapido: una punta più rigida non vaga sulla superficie e lascia un invito da cui la punta principale partirà dritta. Su una macchina CNC è la differenza fra un foro in tolleranza di posizione e un foro “più o meno lì”.
Due angoli di svasatura: 60° per i centrini usati nella lavorazione fra le punte e 90° per uno smusso già pronto per un filetto metrico.
Se vi serve un foro in accoppiamento H7, dopo la foratura viene l'alesatura. Gli alesatori in metallo duro a tagliente diritto ed elicoidale hanno una sezione dedicata.
Rivestimento
Nella foratura il rivestimento conta più che in qualsiasi altra lavorazione. Il tagliente sta in un foro chiuso, il calore non ha dove andare e il truciolo, uscendo, sfrega lungo tutta la scanalatura. Un tagliente di metallo duro nudo, nell'inossidabile, cede in pochi minuti.
Per questo la gamma KARASAWA non ha un unico rivestimento “di casa” per tutto il catalogo, ma una scelta: dall'economico TiAlN multistrato all'AlTiSiN nanostratificato con temperatura di esercizio di 1200 °C. Il rivestimento viene scelto insieme alla serie: ricevete l'abbinamento giusto, non un elenco fra cui scegliere.
| Rivestimento | Colore | Composizione | Durezza HV0,05 | T° di esercizio | Coeff. d'attrito | Struttura | Dove funziona |
|---|---|---|---|---|---|---|---|
| ECObase | TiAlN | 2800–3100 | 800–900 °C | 0,4–0,5 | multistrato | Le serie DG e CC. Foratura quotidiana di acciaio, ghisa e alluminio a parametri moderati. Quando il lavoro è ordinario e la spesa in utensili viene contata. | |
| ECO-Xliscio | TiAlN | 2800–3100 | 800–900 °C | 0,3–0,4 | multistrato | La stessa chimica, ma con superficie lucidata: l'attrito è inferiore di circa un quarto. In un foro profondo è decisivo — il truciolo risale la scanalatura invece di compattarvisi. Le serie DP, DK e DF. | |
| MEGAnanostratificato | AlTiSiN | 3500–3800 | 1100–1200 °C | 0,3–0,4 | nano, multistrato | Il silicio che contiene alza la durezza dello strato di circa un quarto e il limite di temperatura di esercizio di 300 °C. Inossidabili, titanio, leghe di nichel, acciai temprati: le serie DM e DH. |
Come leggerlo in pratica. La differenza fra ECO ed ECO-X non sta nella resistenza all'usura ma nel modo in cui esce il truciolo: la stessa geometria con un rivestimento liscio permette di andare più in profondità senza estrarre l'utensile. La differenza fra ECO-X e MEGA è il limite di temperatura: finché la zona di taglio resta sotto i 900 °C funzionano entrambi; oltre, resta solo il MEGA.
Selezione
Una tabella per punte integrali in metallo duro con tolleranza del foro entro 0…+0,1 mm. La prima colonna è la raccomandazione principale, la seconda un'alternativa praticabile se la prima non è disponibile o la macchina è meno rigida.
| Gruppo di materiali | Esempi | Prima raccomandazione | Seconda raccomandazione | Nota |
|---|---|---|---|---|
| Pacciaio | S235, C45, 42CrMo4, acciaio da getto | DP · ECO-X | DM · MEGA | Il caso base. La DM si prende quando l'acciaio è legato e nella zona di taglio c'è troppo calore. |
| Minossidabile | AISI 304, 316, 321, duplex | DM · MEGA | DP · ECO-X | Incrudimento sotto il tagliente. Non riducete l'avanzamento “per stare sicuri”: è proprio un avanzamento basso a uccidere una punta nell'inossidabile. |
| Kghisa | Ghisa grigia, sferoidale e malleabile | DP · ECO-X | DM · MEGA | Per fori passanti con requisiti sul bordo di uscita, la DK a tagliente diritto. |
| Nalluminio, ottone | Alluminio 2024, AlSi, bronzo, ottone, rame | DG · ECO | — | Il problema principale non è l'usura ma l'adesione. Tenete l'avanzamento alto e non lasciate il truciolo nella scanalatura. |
| Srefrattarie, titanio | Inconel, Ti-6Al-4V, Hastelloy | DM · MEGA | DH · MEGA | Qui ridurre la velocità di taglio funziona; ridurre l'avanzamento no. Il refrigerante interno è consigliabile a partire da 3D. |
| Hacciaio temprato | Acciaio da utensili dopo trattamento termico | DH · MEGA | — | Bloccaggio rigido e sbalzo minimo. Un'eccentricità superiore a 0,02 mm decide la sorte della punta più in fretta dei parametri di taglio. |
All'interno di una serie si sceglie poi la versione: adduzione interna o esterna del refrigerante e profondità in diametri — 3D, 5D, 7D e oltre.
In sintesi
Un foro raramente è fine a se stesso: si fa per poter filettare, montare una spina o far passare l'olio. Il costo di un errore in questa lavorazione è sempre superiore al costo della punta: il pezzo ha già attraversato tutte le lavorazioni precedenti.
Centratura, foratura, alesatura e fondi piani sono coperti da un'unica gamma. Un solo listino, un solo documento di trasporto, una sola persona con cui concordare i tempi.
Non dovete decidere quale rivestimento indicare per l'inossidabile e quale per la ghisa. La serie arriva con il rivestimento giusto: la decisione è stata presa in fase di catalogo.
I diametri di uso corrente sono a magazzino. La punta più costosa non è quella che costa molto, ma quella che manca il giorno in cui un pezzo si ferma in produzione.
