Frese integrali in metallo duro
Dalla sgrossatura dell'acciaio da costruzione alla passata di finitura su materiale temprato, dalla grafite alle leghe refrattarie. Nove serie per applicazione e nove rivestimenti per condizioni di taglio diverse.
Rispondiamo in giornata lavorativa. Non c'è un ordine minimo.
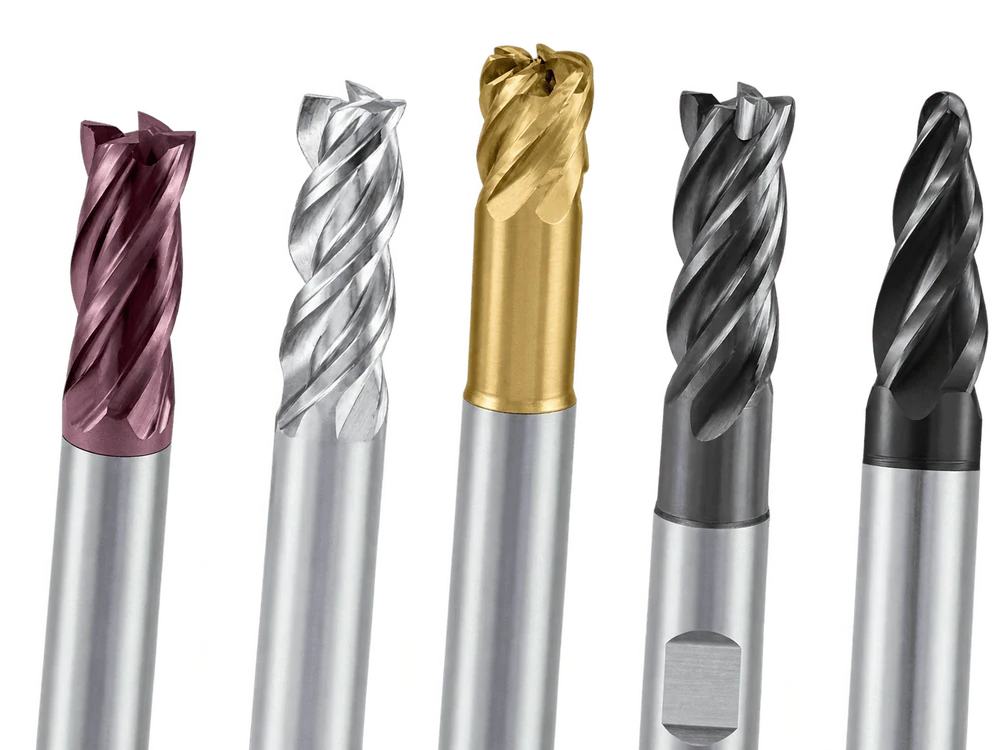
Gamma dei modelli
Non proponiamo una fresa “per tutto”: non esiste. Ogni classe di materiale e ogni tipo di lavorazione ha invece la sua serie, con la sua geometria e il suo rivestimento.
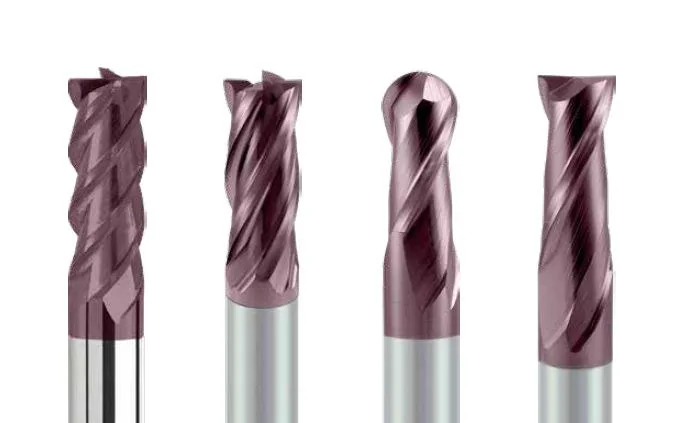
Il cavallo di battaglia di qualsiasi officina: contorni, cave e tasche in acciaio da costruzione e ghisa. Costruzione del corpo rigida e misura stabile per tutto il lotto.
Due versioni: una base per la fresatura generica e una ad alto rendimento per quando bisogna asportare di più nello stesso tempo ciclo.
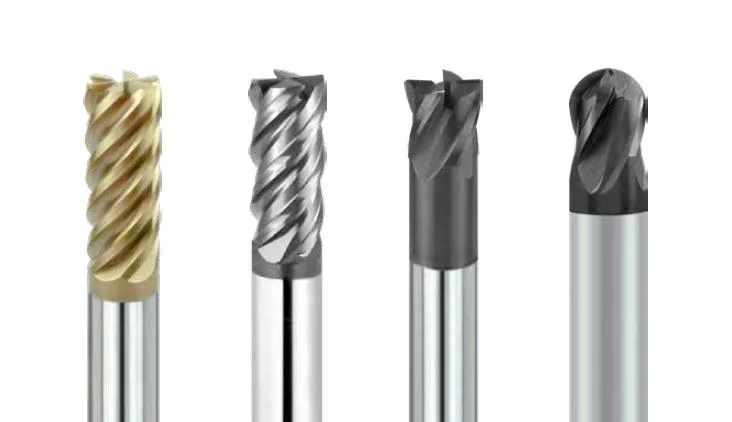
Lavorazione di materiali duri senza rinvenire prima il pezzo. Diverse versioni per livelli di durezza differenti — da 35 HRC a 70 HRC — e per lavori differenti: fresatura generica, taglio ad alta velocità, finitura ad alta precisione.
Per le operazioni di finitura, frese a testa sferica con tolleranza sul raggio entro pochi micron. La versione a molti taglienti con angolo d'elica elevato è per la fresatura laterale, quella a elica bassa per la fresatura frontale.
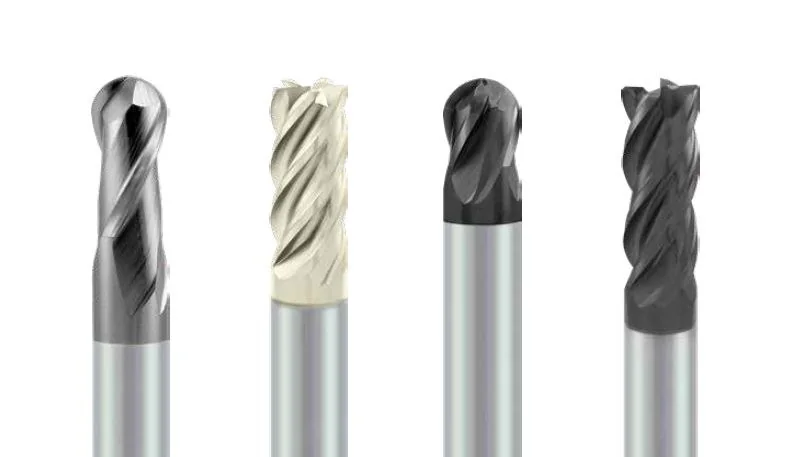
Un materiale che si allunga invece di tagliarsi e smussa in fretta il tagliente. È qui che il passo differenziato dei denti lavora: l'utensile non entra in risonanza e la vibrazione non fa in tempo a crescere.
La gamma comprende sia una versione ad alto rendimento per forti asportazioni sia una rigida, per bloccaggi instabili e pareti sottili.
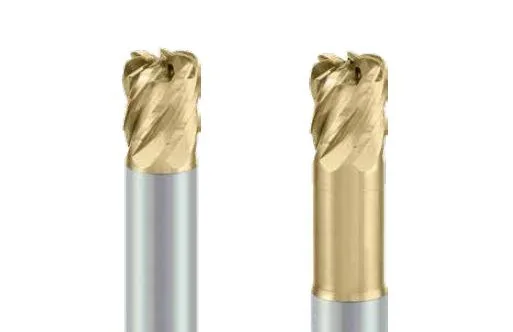
Una strategia in cui si prende una profondità di passata ridotta ma con un avanzamento molto elevato. Il metallo viene asportato in volume e il carico è diretto lungo l'asse del mandrino: la macchina accetta ciò che nella fresatura convenzionale l'avrebbe fatta vibrare.
Esiste una versione con canale interno centrale per il refrigerante: in una tasca profonda il truciolo non resta nella zona di taglio.
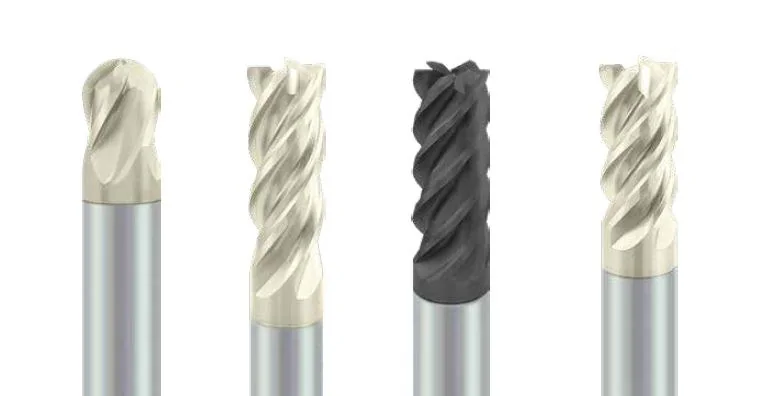
Inconel, titanio, leghe per componenti di turbina: materiali che non perdonano né velocità eccessive né vibrazioni. Un passo dei denti variabile unito a un angolo d'elica variabile smorza le oscillazioni su due piani contemporaneamente.
Progettate per un'asportazione ad alto rendimento: ciò che su questi materiali si fa di solito lentamente, qui si fa più in fretta, senza perdere il tagliente.
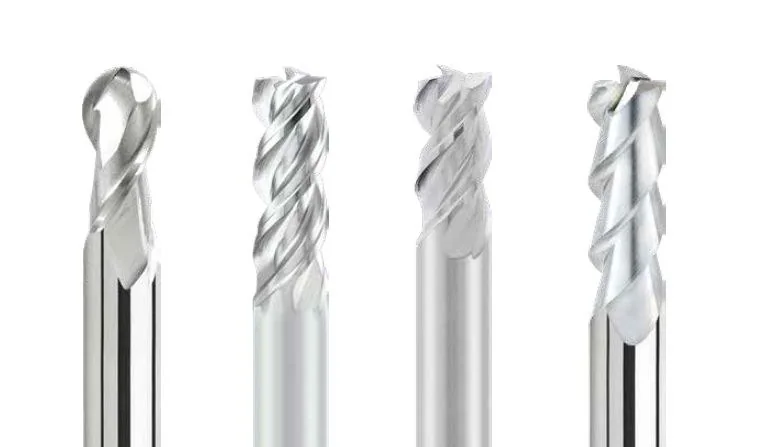
Per alluminio e rame — taglio ad alta velocità, scanalatura lucidata ed evacuazione del truciolo eccellente: il metallo non si attacca e la superficie esce a specchio senza altre lavorazioni.
Per la grafite — una versione a parte con rivestimento diamantato spesso: la polvere abrasiva consuma un utensile normale nel giro di poche ore.
Per CFRP, GFRP e Kevlar — una serie studiata contro la delaminazione delle fibre nel punto in cui il tagliente esce.
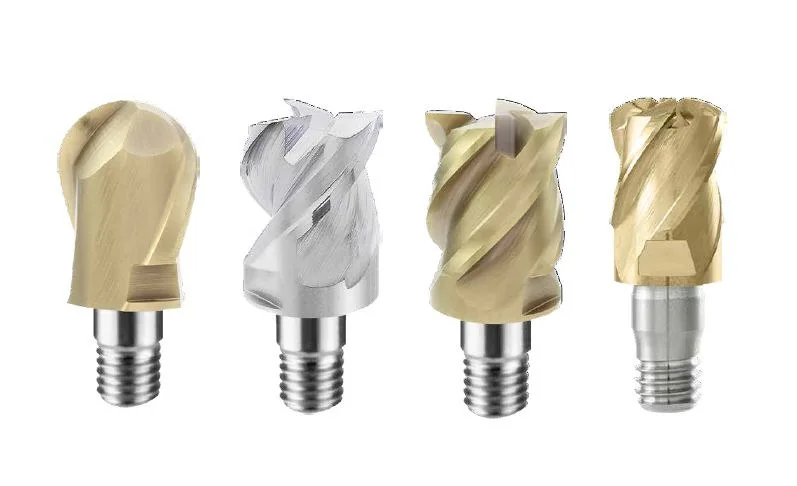
Una testa intercambiabile in metallo duro su un adattatore, senza giunzione brasata. Si consuma soltanto la parte tagliente, non l'intero utensile: il consumo di metallo duro scende di parecchie volte rispetto a una fresa integrale dello stesso diametro.
Un solo utensile vi dà più sbalzi: adattatori di lunghezze diverse, per il lavoro ordinario e per quello in profondità. L'adattatore in acciaio è economico, quello in metallo duro mantiene la rigidità dove uno in acciaio comincia già a flettere.
Versioni di testa: a spigolo vivo, a raggio d'angolo, a testa sferica, per smussi.
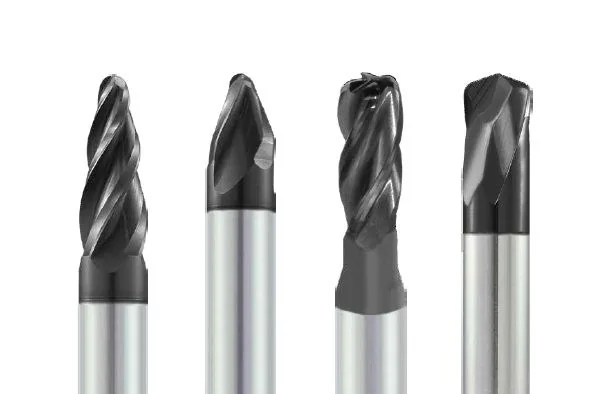
Utensili per macchine a 5 assi. Grazie al grande raggio della forma, la linea di contatto con il pezzo è molto più lunga che con una fresa a testa sferica: maggiore profondità di passata, meno passate laterali e tempo di finitura ridotto di parecchie volte.
La superficie esce più liscia e la durata utensile è maggiore. Stampi e matrici, componenti aeronautici, palette di turbina e giranti.
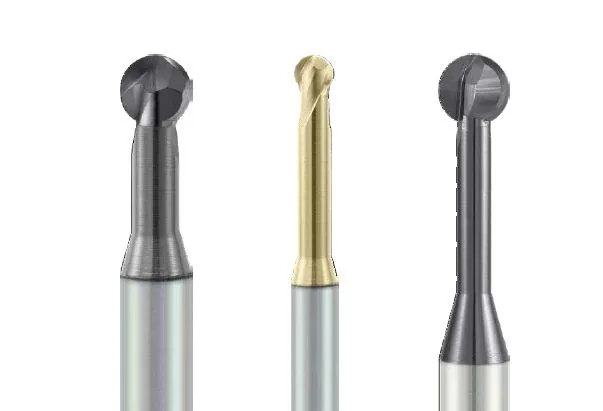
Una sfera su un collo sottile con angolo di avvolgimento di 220°, 260° o 300°. Arriva dove una fresa normale non può: sottosquadri, facce posteriori, raggi interni.
Il suo secondo compito è la sbavatura dopo la fresatura, in particolare sulle pareti verticali, dove la finitura a mano lascia sempre un segno.
Rivestimento
È il rivestimento a decidere quanto vivrà una fresa. La stessa geometria con un rivestimento diverso dà una durata diversa sullo stesso materiale, a volte doppia.
Per questo KARASAWA non ha un unico rivestimento “di casa” per tutto il catalogo, ma nove: sette rivestimenti PVD per classi diverse di acciai e leghe e due rivestimenti CVD diamantati per i materiali abrasivi. Il rivestimento viene scelto insieme alla serie: ricevete fin dall'inizio l'abbinamento giusto.
| Rivestimento | Colore | Tipo | Composizione | P | M | K | N | S | H | Dove funziona |
|---|---|---|---|---|---|---|---|---|---|---|
| ECObase | PVD | TiAlN | ● | ○ | ● | — | — | ○ | Fresatura quotidiana di acciaio e ghisa. Quando il lavoro è ordinario e il budget utensili viene contato. | |
| ECO-Xliscio | PVD | TiAlN | ● | ● | ● | — | ○ | ○ | Lo stesso, ma con superficie del rivestimento lucidata: il truciolo scivola via più facilmente e aderisce meno. Una scelta universale per una produzione varia. | |
| STRONG-Xliscio | PVD | AlTiN | ● | ● | ● | — | — | ○ | Maggiore resistenza al calore. Per quando la velocità di taglio sale e l'arrivo del refrigerante nella zona è limitato. | |
| STRONGliscio | PVD | AlTiCrN | ● | ● | ● | — | ● | ○ | Il cromo che contiene contrasta l'ossidazione. Inossidabili, leghe refrattarie, passate lunghe con temperatura elevata nella zona di taglio. | |
| MEGAliscio | PVD | AlTiSiN | ● | ● | ● | — | ● | ● | Il campo più ampio della linea: l'unico rivestimento che copre sia le leghe refrattarie sia gli acciai temprati. Il silicio che contiene alza nettamente la durezza dello strato. | |
| MEGA-Sliscio | PVD | AlTiXN+ZrN | ○ | ● | ○ | — | ● | — | Specializzato per inossidabili e leghe refrattarie. Lo strato di zirconio contrasta l'adesione dei materiali duttili al tagliente. | |
| NACOnanocomposito | PVD | Nano AlTiSiN | ● | ○ | ● | — | ○ | ● | Uno strato nanostrutturato per i materiali più duri. Dove un rivestimento normale si brucia in pochi minuti. | |
| DIAMONDdiamantato | CVD | Diamante | — | — | — | ● | — | — | Uno strato diamantato spesso. Grafite, ceramiche, compositi: abrasivi che consumano qualsiasi rivestimento PVD nell'arco di un turno. | |
| DIAMOND-Xdiamond-like | CVD | Diamond-like | — | — | — | ● | — | — | Attrito bassissimo. Alluminio, rame, materie plastiche: dove il problema principale non è l'usura ma l'adesione del metallo al tagliente. |
Un dettaglio che fa risparmiare tempo in utensileria: ogni rivestimento ha il suo colore. Il violetto è la serie base, lo scuro è per il calore, l'oro è il MEGA universale, il blu è per i materiali temprati, il nero è il diamantato. Il magazziniere distingue la serie a colpo d'occhio, senza controllare il documento di trasporto.
In sintesi
Nove serie e nove rivestimenti non riguardano la lunghezza del catalogo. Riguardano tre cose precise.
Acciaio, inossidabile, alluminio, materiali temprati, grafite, lavorazioni in 5 assi: tutto su un solo listino e un solo documento di trasporto. Meno fatture, meno telefonate, meno persone da rincorrere.
La serie e il rivestimento si scelgono insieme. Non dovete decidere quale dei nove rivestimenti indicare: ricevete una combinazione già pronta per il vostro materiale.
Gli articoli di uso corrente sono a magazzino. La fresa più costosa non è quella che costa molto, ma quella che manca quando la macchina è già ferma.
