Utensili per filettatura · portautensili e inserti
In tornitura una misura sbagliata si può recuperare con la passata successiva. In filettatura ogni passata segue la stessa traccia elicoidale: se il tagliente è posizionato male o l'inserto si sposta nella sede di un centesimo, il profilo è rovinato per sempre — e a quel punto il pezzo ha già attraversato tutte le lavorazioni precedenti. In un gruppo di filettatura conta quindi una cosa sola: se alla decima passata l'inserto si trova nello stesso punto in cui era alla prima.
Rispondiamo in giornata lavorativa. Non c'è un ordine minimo.
La decisione principale
Un inserto da filettatura è sempre triangolare ed è sempre trattenuto da una vite attraverso il foro centrale: qui la libertà del progettista finisce. La differenza fra le serie sta altrove: se sotto l'inserto c'è uno spessore sostituibile e se sopra c'è una staffa. Queste due risposte danno quattro famiglie: ME e KE per filetti esterni, MI e KI per quelli interni.
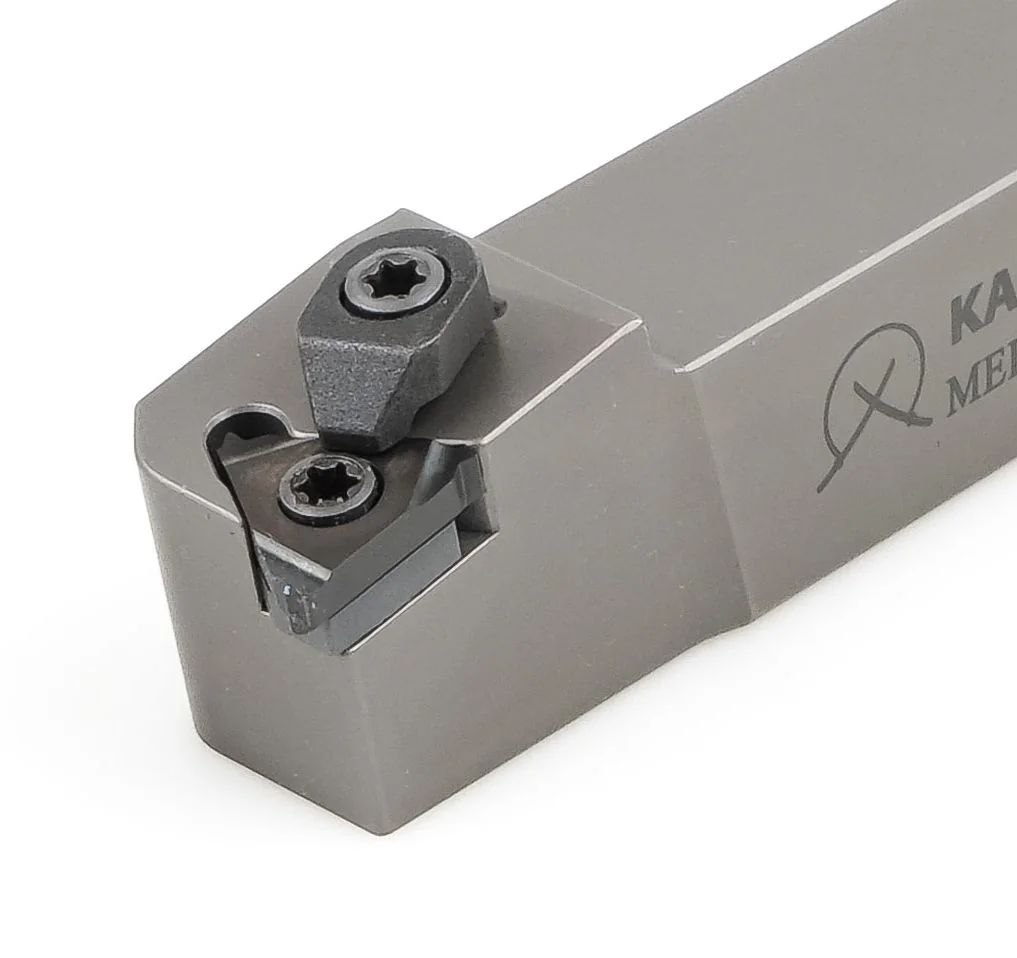
ME Filetti esterni, vite e staffaL'inserto è tirato da una vite Torx direttamente nella sede del corpo. Nella versione con indice C sopra di esso è montata anche una staffa pesante.
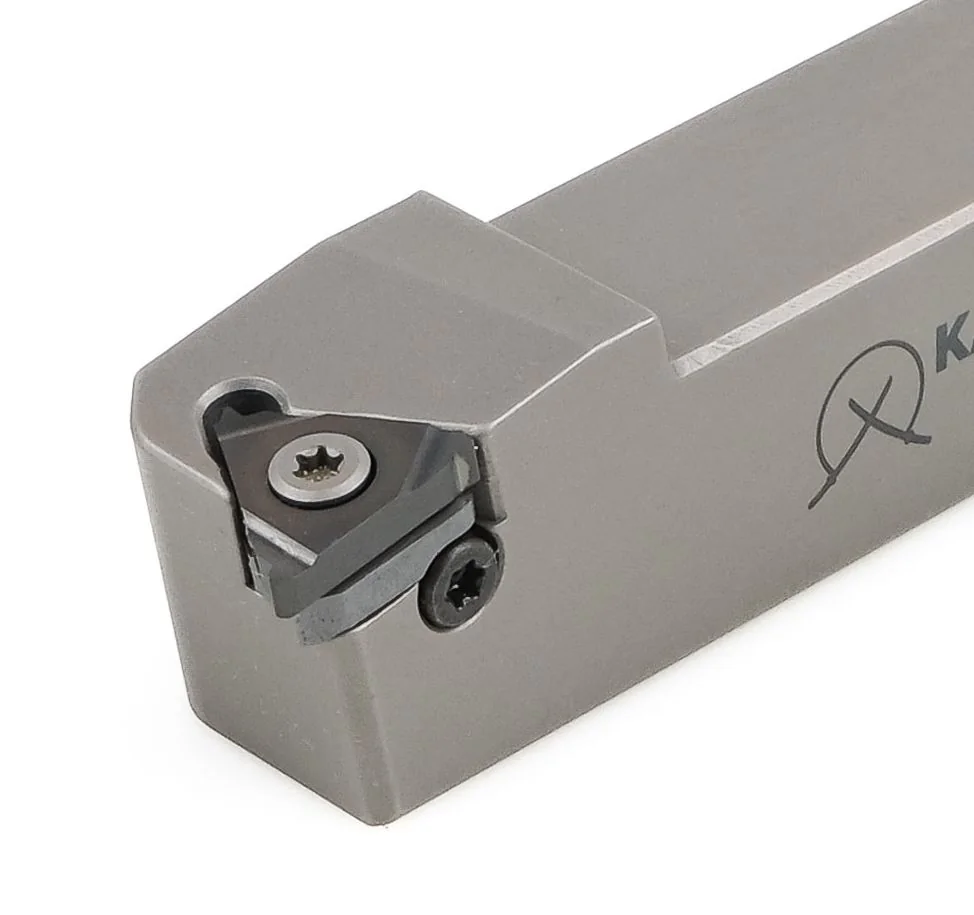
KE Filetti esterni, con spessoreSotto l'inserto di taglio si trova uno spessore duro separato, con la sua vite. Il gruppo ha un componente in più — e dura un componente in più.
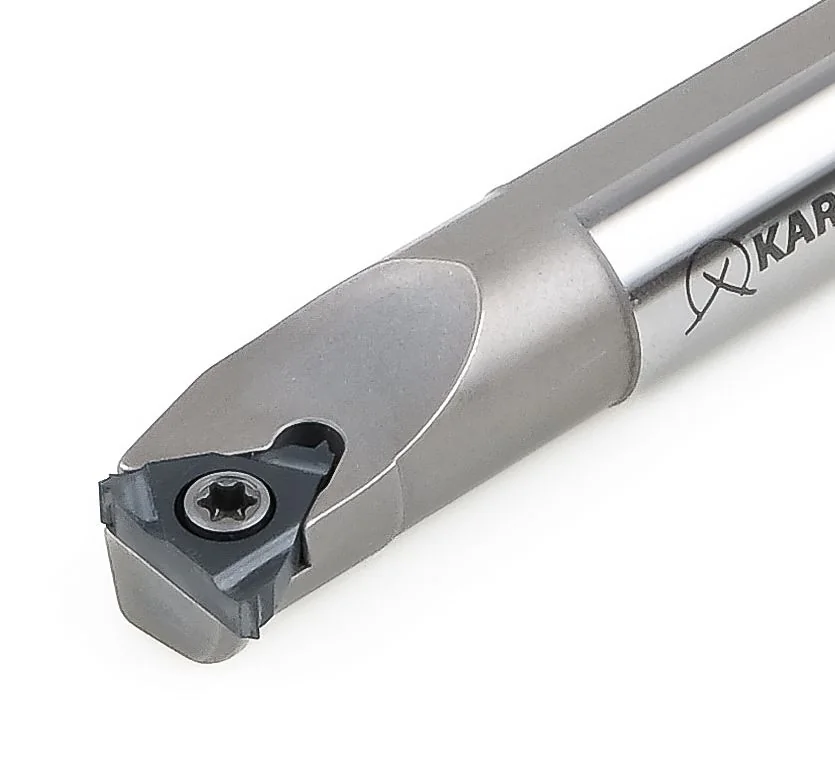
MI Filetti interni, testa compattaL'inserto sta nella sede su un'unica vite. La testa del bareno risulta più stretta del codolo stesso: è esattamente ciò che le permette di entrare in un foro piccolo.
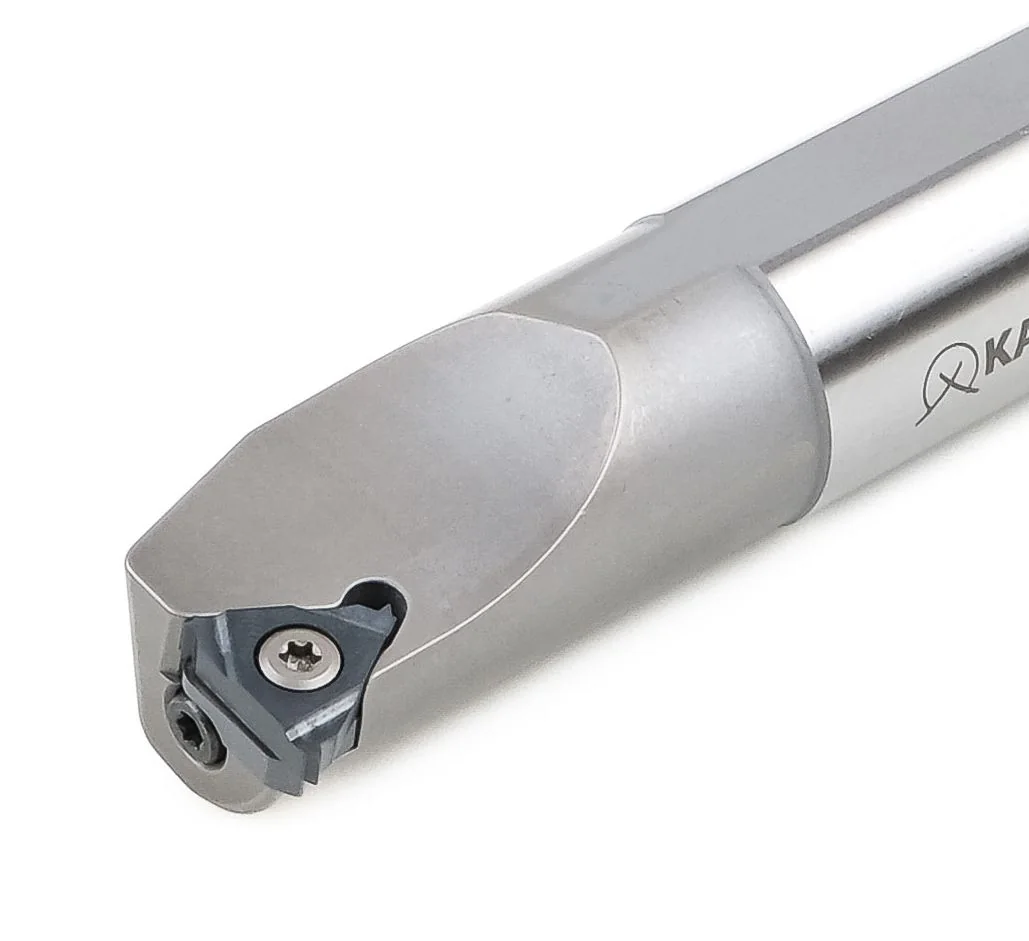
KI Filetti interni, con spessoreLo stesso principio della KE ma in un bareno: uno spessore sostituibile assorbe ciò che altrimenti deformerebbe la sede.
Che cosa se ne ricava. La serie M significa il minor numero di componenti nel gruppo: testa più piccola, costo inferiore di un errore al cambio del tagliente, accesso in spazi stretti. La serie K significa spessore sostituibile: nel lavoro di serie è lo spessore a consumarsi mentre il corpo resta efficiente. Nelle misure piccole non c'è scelta: lì esiste solo la M. Dal codolo 16×16 e dal bareno Ø25 in su compare una scelta, e a deciderla non è il materiale del pezzo ma il numero di pezzi del lotto.
Tabella di selezione
Con gli utensili per filettatura non si ordinano “un portautensile” e “un inserto” ma un set: corpo, profilo dell'inserto e qualità sono legati fra loro più strettamente che in qualsiasi altra lavorazione. La tabella si legge da sinistra a destra: dalla riga sul disegno a tre articoli sull'ordine.
| Filetto sul disegno | Portautensile | Inserto | Qualità | Di che cosa tenere conto |
|---|---|---|---|---|
| Filetti esterni · utensile a codolo quadro | ||||
| M6–M16, passo 0,75–1,75filetto di fissaggio ordinario su un albero | MER/MEL 1616 H11MER/MEL 2020 H11 |
11ER-A6016ER-1.00ISO … 1.75ISO |
PS2255PM1775 |
Il caso più frequente. Un profilo ISO pieno produce la cresta finita e la classe 6g senza altre lavorazioni; il profilo parziale A60 copre tutta la gamma con un solo inserto, ma il diametro esterno va tornito con precisione. |
| Passo 2,0–3,0 mmM20–M48, viti di manovra | MER/MEL 2020 K16CMER/MEL 2525 M16CKER/KEL 2020 K16 |
16ER-AG6016ER-G6016ER-2.00ISO … 3.00ISO |
PS2255PM1775 |
Un profilo profondo significa 8–12 passate sulla stessa traccia. È qui che per la prima volta diventano indispensabili la versione con staffa (C) o lo spessore (KE): la componente assiale cerca di continuo di spingere l'inserto fuori dalla sede. |
| Passo 3,5–5,0 mmgrandi filetti di fissaggio e di manovra | MER/MEL 2525 M16CMER/MEL 3232 P16CKER/KEL 3232 P16 |
22ER-N6022ER-3.50ISO … 5.00ISO |
PS2255 |
Si passa all'inserto misura 22 (cerchio inscritto 1/2"): nella misura 16 per quel profilo non c'è semplicemente spazio. Codolo 25×25 o superiore, altrimenti è l'utensile stesso a vibrare. |
| Passo 5,5–8,0 mmi collegamenti più grandi della gamma | MER/MEL 3232 P16C |
22UERL-U6022UERL-5.50ISO22UERL-6.00ISO |
PS2255 |
Un inserto bifacciale tipo U: un solo articolo lavora filetti destri e sinistri, esterni e interni. A questi passi riduce sensibilmente le scorte da tenere. |
| Filetti gas e in pollici 55°BSW, BSP, G | MER/MEL 1616 H16CMER/MEL 2020 K16C |
16ER-A5516ER-AG5516ER-G55 |
PM1775 |
Angolo di profilo 55° invece di 60°: qui un inserto metrico non va bene per principio, anche se da fuori sembra identico. Il portautensile è lo stesso; cambia soltanto l'inserto. |
| Pezzo piccolo, torretta piccolaautomatici, torni da banco | MER/MEL 0808 E11MER/MEL 1010 E11MER/MEL 1212 F11 |
11ER-A6011ER-0.35ISO … 1.50ISO |
PM1775 |
Codoli 8×8 e 10×10 con corpo lungo 70 mm. L'inserto misura 11 accetta passi fino a 1,5 mm: per i filetti di precisione a partire da 0,35 mm quel campo è più che sufficiente. |
| Filettare una superficie interrottaun albero con scanalati, uno spianamento, una cava | …16C con staffaKER/KEL con spessore |
16ERM-AG60 con rompitruciolo |
PS2255 |
Lo scenario più difficile per la filettatura: il tagliente riceve un urto più volte per passata. Servono entrambi i sostegni insieme — la staffa sopra e lo spessore duro sotto. |
| Filetti interni · bareno a codolo tondo | ||||
| Foro Ø7–12 mmraccorderia, oleodinamica, piccoli carter | MIR/MIL 0712H 06MIR/MIL 0716H 06MIR/MIL 1210H 11 |
inserto 06 e 11, profilo parziale |
PM1775 |
Il limite di ciò che il gruppo può fare: nella sede restano una vite e pochi millimetri di metallo. Prendete lo sbalzo più corto possibile, tenete parametri di taglio prudenti e lasciate che il refrigerante porti fuori il truciolo. |
| Foro Ø12–19 mmfiletto di fissaggio standard in un carter | MIR/MIL 1216M 11MIR/MIL 1516M 11MIR/MIL 1916M 11 |
11IR-A6011IR-0.50ISO … 1.50ISO |
PM1775PS2255 |
Un codolo Ø16 lungo 150 mm: la configurazione di lavoro per la maggior parte dei carter. Il diametro minimo lavorabile è dentro la designazione: le prime due cifre dopo la serie. |
| Foro Ø16–24 mmflange, dadi, adattatori | MIR/MIL 1616M 16MIR/MIL 1920P 16MIR/MIL 2420P 16 |
16IR-A6016IR-AG6016IR-G6016IR-…ISO |
PS2255PM1775 |
Da questo diametro nel bareno entra un inserto misura 16, e con esso diventano disponibili tutto il campo dei passi fino a 3 mm e il profilo ISO pieno. |
| Foro Ø29–54 mm, sbalzo oltre 3×Dfiletto profondo, pezzo grande | KIR/KIL 2925R 16KIR/KIL 3632S 16KIR/KIL 4440T 16KIR/KIL 5450U 16 |
16IR-…22IR-N60 ai passi grossi |
PS2255 |
Con uno sbalzo di 200–350 mm qualsiasi cedevolezza del gruppo si traduce in un profilo che deriva. Qui la serie K con il suo spessore si giustifica anche su un pezzo unico. |
| Acciaio inossidabile in un foroun truciolo filamentoso che non esce | versione H — refrigerante internoMIR 1616M 16HMIR 2420P 16H |
16IRM-AG60 con rompitruciolo |
PM1775 |
La causa principale di scarto in questa lavorazione non è l'usura ma un truciolo rimasto nella gola e trascinato sotto il tagliente dalla passata successiva. Il refrigerante in pressione attraverso il bareno risolve il problema, e un rompitruciolo sull'inserto aiuta. |
| Ghisa e acciaio con scagliagetti, fucinati | KER/KEL · KIR/KILoppure la versione con staffa |
16ER-G6016IR-G60 |
PS2255 |
Scaglia abrasiva ed entrata interrotta: l'usura si concentra sul fianco. A vincere sono la rigidità del gruppo e un tagliente robusto, non parametri di taglio “più veloci”. |
Le designazioni in tabella sono esempi di combinazioni frequenti, non un elenco completo. La versione destra è indicata con R, quella sinistra con L: MER / MEL, MIR / MIL.
Come si legge la designazione
Il gruppo filettatura ha uno schema di designazione proprio, più breve di quello della tornitura e del tutto univoco. Una volta imparato, l'articolo che vi serve si compone dal disegno senza aprire un catalogo.
| M | Sistema di bloccaggio. M — l'inserto è avvitato direttamente nella sede del corpo. K — con spessore sostituibile sotto l'inserto di taglio. |
| E | Dove taglia. E — filetti esterni, codolo quadro. I — interni, bareno tondo. |
| R | Versione. R — destra, L — sinistra. Gli articoli sono in coppia: esistono entrambi in ogni misura. |
| 2020 | Sezione del codolo 20×20 mm. Nei bareni interni queste quattro cifre si leggono diversamente: le prime due sono il diametro minimo lavorabile, le seconde due il diametro del codolo. MIR 2420P 16 — filettatura da Ø24 mm con un bareno Ø20. |
| K | Lunghezza del corpo secondo codice a lettera: E 70 · F 80 · H 100 · K 125 · M 150 · P 170 · R 200 · S 250 · T 300 · U 350 mm. |
| 16 | Misura dell'inserto: 06, 08, 11, 16 o 22. |
| C | Versione. C — staffa superiore sopra l'inserto. H — adduzione interna del refrigerante (sui bareni). |
| 16 | Misura secondo il cerchio inscritto: 11 = 1/4", 16 = 3/8", 22 = 1/2". Le più piccole — 06 e 08 — sono per bareni di piccolo diametro. |
| E | Filetto esterno. I — interno. Il profilo è lo stesso; cambiano l'angolo di spoglia e il senso del tagliente. |
| R | Versione destra. L — sinistra. UERL / UIRL — inserto bifacciale tipo U che lavora in entrambi i sensi. |
| M | Una lettera facoltativa dopo il senso: l'inserto è stampato a misura e ha un rompitruciolo. Nel codice si presenta così: 16ERM-AG60. |
| AG | Campo dei passi per il profilo parziale: A 0,5–1,5 · AG 0,5–3,0 · G 1,75–3,0 · N 3,5–5,0 · U 5,5–8,0 mm. Sul profilo pieno il passo stesso prende il posto della lettera: 16ER-1.50ISO. |
| 60 | Angolo di profilo: 60° — metrico ISO e UN, 55° — filetti in pollici e gas. |
| PM1775 | Qualità. Gli ultimi due gruppi di cifre non sono una misura ma la qualità di metallo duro rivestito. |
Inserti
È il bivio principale della gamma di filettatura, e non riguarda la qualità ma le scorte. Un profilo pieno forma l'intero filetto, cresta compresa: l'inserto realizza da sé il diametro esterno ed elimina la bava, e il filetto esce in classe 6g/6H senza altre lavorazioni. Il prezzo è un inserto diverso per ogni passo. Un profilo parziale taglia soltanto i fianchi, mentre la cresta è definita dalla tornitura del diametro che precede: un solo inserto copre un intero campo di passi e, invece di dodici articoli a scaffale, ne restano tre.
Per il pezzo unico e la riparazione il profilo parziale è quasi sempre l'affare migliore. Per la produzione di serie, dove un solo passo si taglia a migliaia, il profilo pieno si ripaga con la qualità superficiale e con il fatto che l'operazione non deve essere collaudata.
| Designazione | Passo, mm | TPI | Raggio di cresta r | Dove si usa |
|---|---|---|---|---|
| Filetti esterni | ||||
| 11ER · 11EL — A60 | 0,5 – 1,5 | 48 – 16 | 0,05 | L'inserto più piccolo della gamma per esterni. Filetti di fissaggio fini, pezzi su automatici, torrette 8×8 e 10×10. |
| 16ER · 16EL — A60 | 0,5 – 1,5 | 48 – 16 | 0,05 | Lo stesso campo in un corpo più grande: un gruppo più rigido, dove il pezzo consente un utensile 16×16 o superiore. |
| 16ER · 16EL — AG60 | 0,5 – 3,0 | 48 – 8 | 0,05 | L'articolo più versatile della gamma: un solo inserto da M3 a M48. La prima scelta se la varietà di filetti in officina è ampia e imprevedibile. |
| 16ERM — AG60stampato a misura, con rompitruciolo | 0,5 – 3,0 | 48 – 8 | 0,12 | Lo stesso campo, ma con rompitruciolo formato e raggio maggiorato. Acciai inossidabili, materiali duttili, trucioli lunghi. |
| 16ER · 16EL — G60 | 1,75 – 3,0 | 14 – 8 | 0,17 | Campo più ristretto ma raggio di cresta maggiore, quindi tagliente più robusto. Ghisa, scaglia, superfici interrotte. |
| 22ER · 22EL — N60 | 3,5 – 5,0 | 7 – 5 | 0,32 | Un inserto da 1/2" per passi grossi. Viti di manovra, grandi collegamenti filettati, filetti su adattatori per tubi. |
| 22UERL — U60bifacciale, R e L insieme | 5,5 – 8,0 | 4,5 – 3,25 | 0,28 | Il passo più grosso della gamma. L'inserto lavora sia in un portautensile esterno sia in un bareno interno: un solo articolo a magazzino invece di quattro. |
| Filetti interni | ||||
| 11IR · 11IL — A60 | 0,5 – 1,5 | 48 – 16 | 0,05 | Filetti in fori di piccolo diametro, a partire da Ø12 mm. La controparte dei bareni Ø10–16. |
| 16IR · 16IL — A60 | 0,5 – 1,5 | 48 – 16 | 0,05 | Un passo fine in un foro più grande, dove si può usare un bareno più rigido. |
| 16IR · 16IL — AG60 | 0,5 – 3,0 | 48 – 8 | 0,05 | L'inserto interno universale, speculare al 16ER-AG60. La spina dorsale delle scorte per i carter. |
| 16IRM — AG60stampato a misura, con rompitruciolo | 0,5 – 3,0 | 48 – 8 | 0,12 | L'articolo chiave per l'inossidabile: in un foro il truciolo non ha dove andare, e qui un rompitruciolo conta più che all'esterno. |
| 16IR · 16IL — G60 | 1,75 – 3,0 | 14 – 8 | 0,12 | Passi medi e grossi in un foro. Tagliente più robusto per taglio interrotto e ghisa. |
| 22IR · 22IL — N60 | 3,5 – 5,0 | 7 – 5 | 0,22 | Filetti interni grossi in grandi carter e dadi, a partire da Ø29 mm nei bareni serie KI. |
Gli inserti tipo U sono designati 22UERL / 22UIRL: la stessa geometria lavora indifferentemente filetti esterni e interni, destri e sinistri.
Il passo è indicato nella designazione stessa, quindi qui la tabella è breve: scegliete la misura dell'inserto per il passo che vi serve, poi il senso e la qualità. Il raggio di cresta cresce con il passo, perché è la cresta del filetto che verrà.
| Campo | Passo, mm | Raggio di cresta r, mm | Nota |
|---|---|---|---|
| Filetti esterni | |||
| 16ER · 16EL | 0,35 · 0,40 · 0,45 · 0,50 · 0,60 · 0,70 · 0,75 · 0,80 · 1,00 · 1,25 · 1,50 · 1,75 · 2,00 · 2,50 · 3,00 | 0,04 → 0,38 | Il campo principale: quindici passi, dagli 0,35 mm della meccanica di precisione fino a M30×3,0. |
| 22ER · 22EL | 3,50 · 4,00 · 4,50 · 5,00 | 0,44 → 0,64 | Passo grosso: inserto da 1/2" e codolo da 25×25 mm in su. |
| 22UERLbifacciale | 5,50 · 6,00 | 0,70 · 0,78 | Il limite superiore del profilo pieno nella gamma. |
| Filetti interni | |||
| 11IR · 11IL | 0,35 · 0,40 · 0,50 · 0,70 · 0,75 · 0,80 · 1,00 · 1,25 · 1,50 | 0,02 → 0,08 | Il campo più fine della gamma: filetti in fori di piccolo diametro. |
| 16IR · 16IL | 0,75 · 0,80 · 1,00 · 1,25 · 1,50 · 1,75 · 2,00 · 2,50 · 3,00 | 0,04 → 0,18 | Il campo di lavoro per i carter. |
| 22IR · 22IL | 3,50 · 4,00 · 4,50 · 5,00 | 0,22 → 0,32 | Filetti interni grossi. |
| 22UIRLbifacciale | 5,50 · 6,00 | 0,35 · 0,39 | Il limite superiore per i fori. |
A55, AG55 e G55 ripetono la stessa logica di campo della serie 60° e si montano sugli stessi portautensili: cambia soltanto l'inserto. Un angolo di profilo di 55° è obbligatorio per i filetti BSW, BSF e gas G: un inserto metrico a 60° non ci lavora, benché la differenza sia appena visibile.
Rivestimenti e qualità
La filettatura è la lavorazione con le condizioni più sgradevoli per il tagliente, anche se da fuori sembra facile. La sezione di truciolo è minima mentre la lunghezza di contatto è enorme: il tagliente percorre tutto il profilo in una volta, e ogni passata successiva ripete la stessa traccia elicoidale in un metallo già caldo. Il calore non ha dove andare, il truciolo è sottile e lungo, e l'usura non è abrasiva ma adesiva: il metallo si salda al tagliente e se lo porta via.
Da qui il requisito principale: il rivestimento deve essere sottile e tenace, e non deve arrotondare il tagliente. Uno strato CVD spesso, che nella sgrossatura in tornitura funziona benissimo, divora proprio quella geometria di profilo per cui un inserto da filettatura esiste. La gamma di filettatura KARASAWA è quindi costruita sul PVD: uno strato di pochi micron si deposita su un tagliente stampato a misura senza alterare né l'angolo di 60° né il raggio di cresta.
Substrato a grana ultrafine: dimensione del grano 0,3–0,4 µm, durezza 93,5–94 HRA, resistenza a flessione 4200 N/mm². Una grana simile dà una combinazione rara: elevata resistenza all'usura senza fragilità, cioè un tagliente che tiene la misura e non si scheggia in entrata.
La sua applicazione principale è la finitura di acciai inossidabili, ghisa e acciaio. Nella gamma di filettatura è la qualità di base: si usa su tutto il campo del profilo parziale 60° e 55° e sul profilo ISO pieno.
Il colore del rivestimento è violetto. Equivalenza nella classificazione internazionale: M10–M15.
Una qualità PVD universale del gruppo principale P, con copertura completa di M e K e parziale di metalli non ferrosi e leghe refrattarie. La matrice applicativa più ampia fra gli articoli da filettatura della gamma.
È la qualità “predefinita” quando la varietà di pezzi in officina è mista: acciaio, inossidabile e ghisa girano tutti su un solo inserto senza riordini. Ai passi grossi e sulle superfici interrotte è la prima scelta.
Si usa su tutto il campo del profilo ISO pieno e sui passi grossi in misura 22.
Gli articoli da filettatura sono due qualità su sedici. Il resto della gamma vive nelle sezioni vicine, e ogni qualità esiste perché nessun rivestimento è mai universale: ciò che dà durata nella ghisa si sfascia sul titanio, e ciò che taglia l'alluminio non sopravvive al primo secondo nell'acciaio temprato. Qui sotto l'intera linea, perché sia chiaro da dove nasce la scelta.
| Tecnologia | Qualità | Dove funziona |
|---|---|---|
| Cermet + PVD | K1775 |
Tornitura di finitura dell'acciaio con elevata qualità superficiale. Il cermet tiene la misura più a lungo del metallo duro ma non ama gli urti. |
| Metallo duro + CVDmultistrato spesso | KP1557PM2557PP2577PM3557 |
Sgrossatura e semifinitura di acciaio e ghisa, alte velocità, lavorazione a secco. Non si usa in filettatura: lo spessore dello strato altera il profilo del tagliente. |
| Metallo duro + PVDstrato sottile, tagliente affilato | PS1255PM1775 ★MS1385MS2155PS2255 ★MP2575 |
Acciai inossidabili, leghe refrattarie, finitura, qualsiasi lavorazione con sezione di truciolo sottile. Tutta la gamma di filettatura è qui. |
| Metallo duro non rivestito | NN1070NN1050 |
Alluminio, rame, ottone, materie plastiche. Qui il rivestimento è d'intralcio: servono il tagliente più affilato possibile e adesione nulla. |
| Diamante policristallino (PCD) | D1370 |
Metalli non ferrosi e compositi ad alte velocità, quando la durata del metallo duro si misura in minuti. |
| Nitruro di boro cubico (CBN) | C1370C1155 (CBN + PVD) |
Acciai temprati e riporti duri: tornire invece di rettificare. Il materiale più duro della gamma dopo il diamante. |
In sintesi
In qualsiasi altra lavorazione esiste una tolleranza che si può centrare al secondo tentativo. Qui l'anello passa o non passa, e fra questi due stati non c'è nulla. Gli utensili per filettatura non si giudicano quindi dalla velocità ma da tre cose che si vedono solo al centesimo pezzo.
Una vite Torx, uno spessore sostituibile nella serie K, una staffa per i passi grossi. Dopo un cambio di tagliente il profilo ricade nella stessa gola: l'operatore non fa una passata di prova e non deve ritrovare lo zero. È tutto qui il progetto di un gruppo di filettatura; altro non c'è.
Il profilo parziale AG60 copre passi da 0,5 a 3,0 mm con un solo articolo, il tipo U lavora all'esterno e in un foro, e in ogni misura esistono le versioni destra e sinistra. Le scorte di utensili da filettatura dell'officina si riducono a poche scatole invece che a una scaffalatura.
La designazione è incisa sul corpo e lo schema di codifica è univoco: sistema di bloccaggio, senso, codolo, lunghezza, misura dell'inserto. Con un vecchio portautensile in mano l'articolo che serve si compone in un minuto — fra un anno come fra cinque.
