Scanalatura e troncatura
Scanalatura e troncatura è l'unica lavorazione di tornitura in cui l'utensile entra nel proprio taglio e non ha dove mandare il truciolo. Un inserto largo tre millimetri sopporta l'intera forza di taglio, e il portautensile non ha alcuna riserva di rigidità. Qui a vincere non è l'utensile “universale” ma una coppia portautensile-inserto scelta con precisione.
Rispondiamo in giornata lavorativa. Non c'è un ordine minimo.
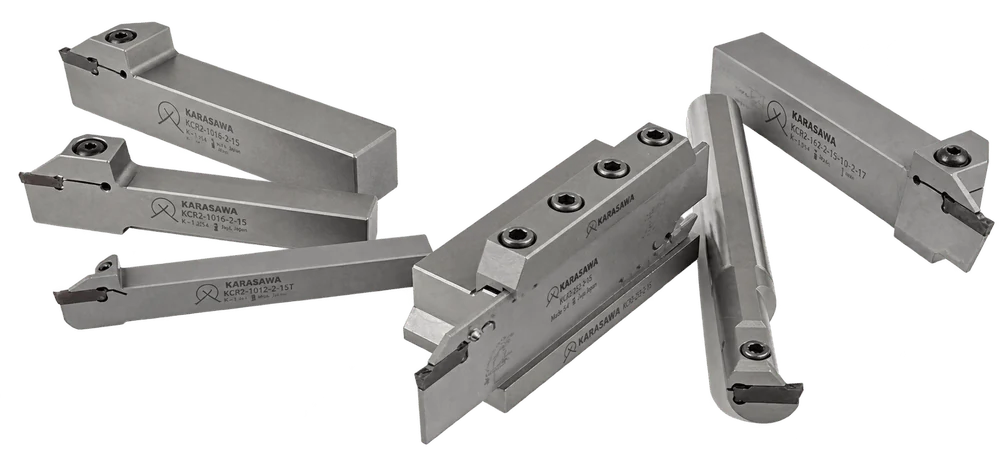
Utensili per applicazione
Una scanalatura può essere esterna, interna o in faccia, e la troncatura dipende da quanto in profondità si deve entrare nel corpo del pezzo. Sono quattro problemi geometrici diversi, e ciascuno è coperto dalla propria famiglia di portautensili. Hanno una cosa in comune: una sede autobloccante — l'inserto è trattenuto dall'elasticità del portautensile stesso, senza vite di bloccaggio, per la quale in un taglio di tre millimetri non c'è semplicemente spazio.
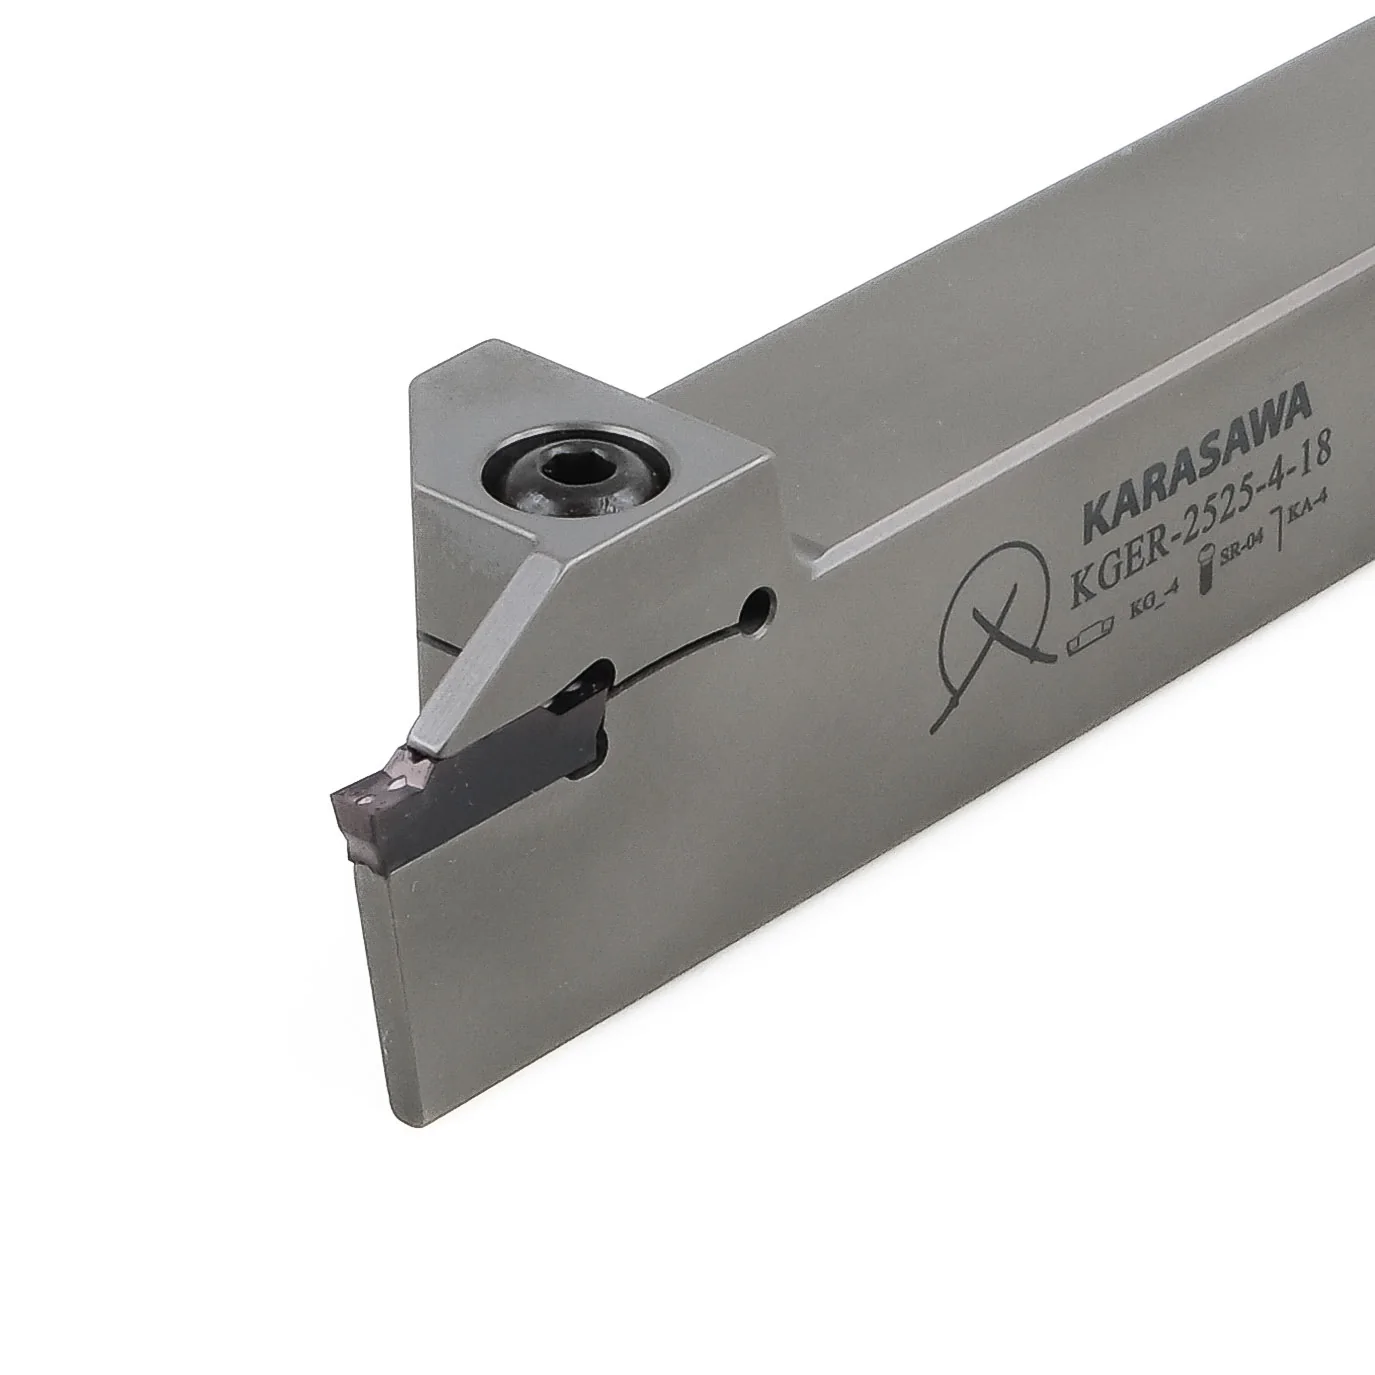
Codolo quadro con l'inserto sporgente sul lato del corpo. Il cavallo di battaglia della sezione: cava per anello elastico, spallamento in faccia, troncatura del pezzo finito dalla barra.
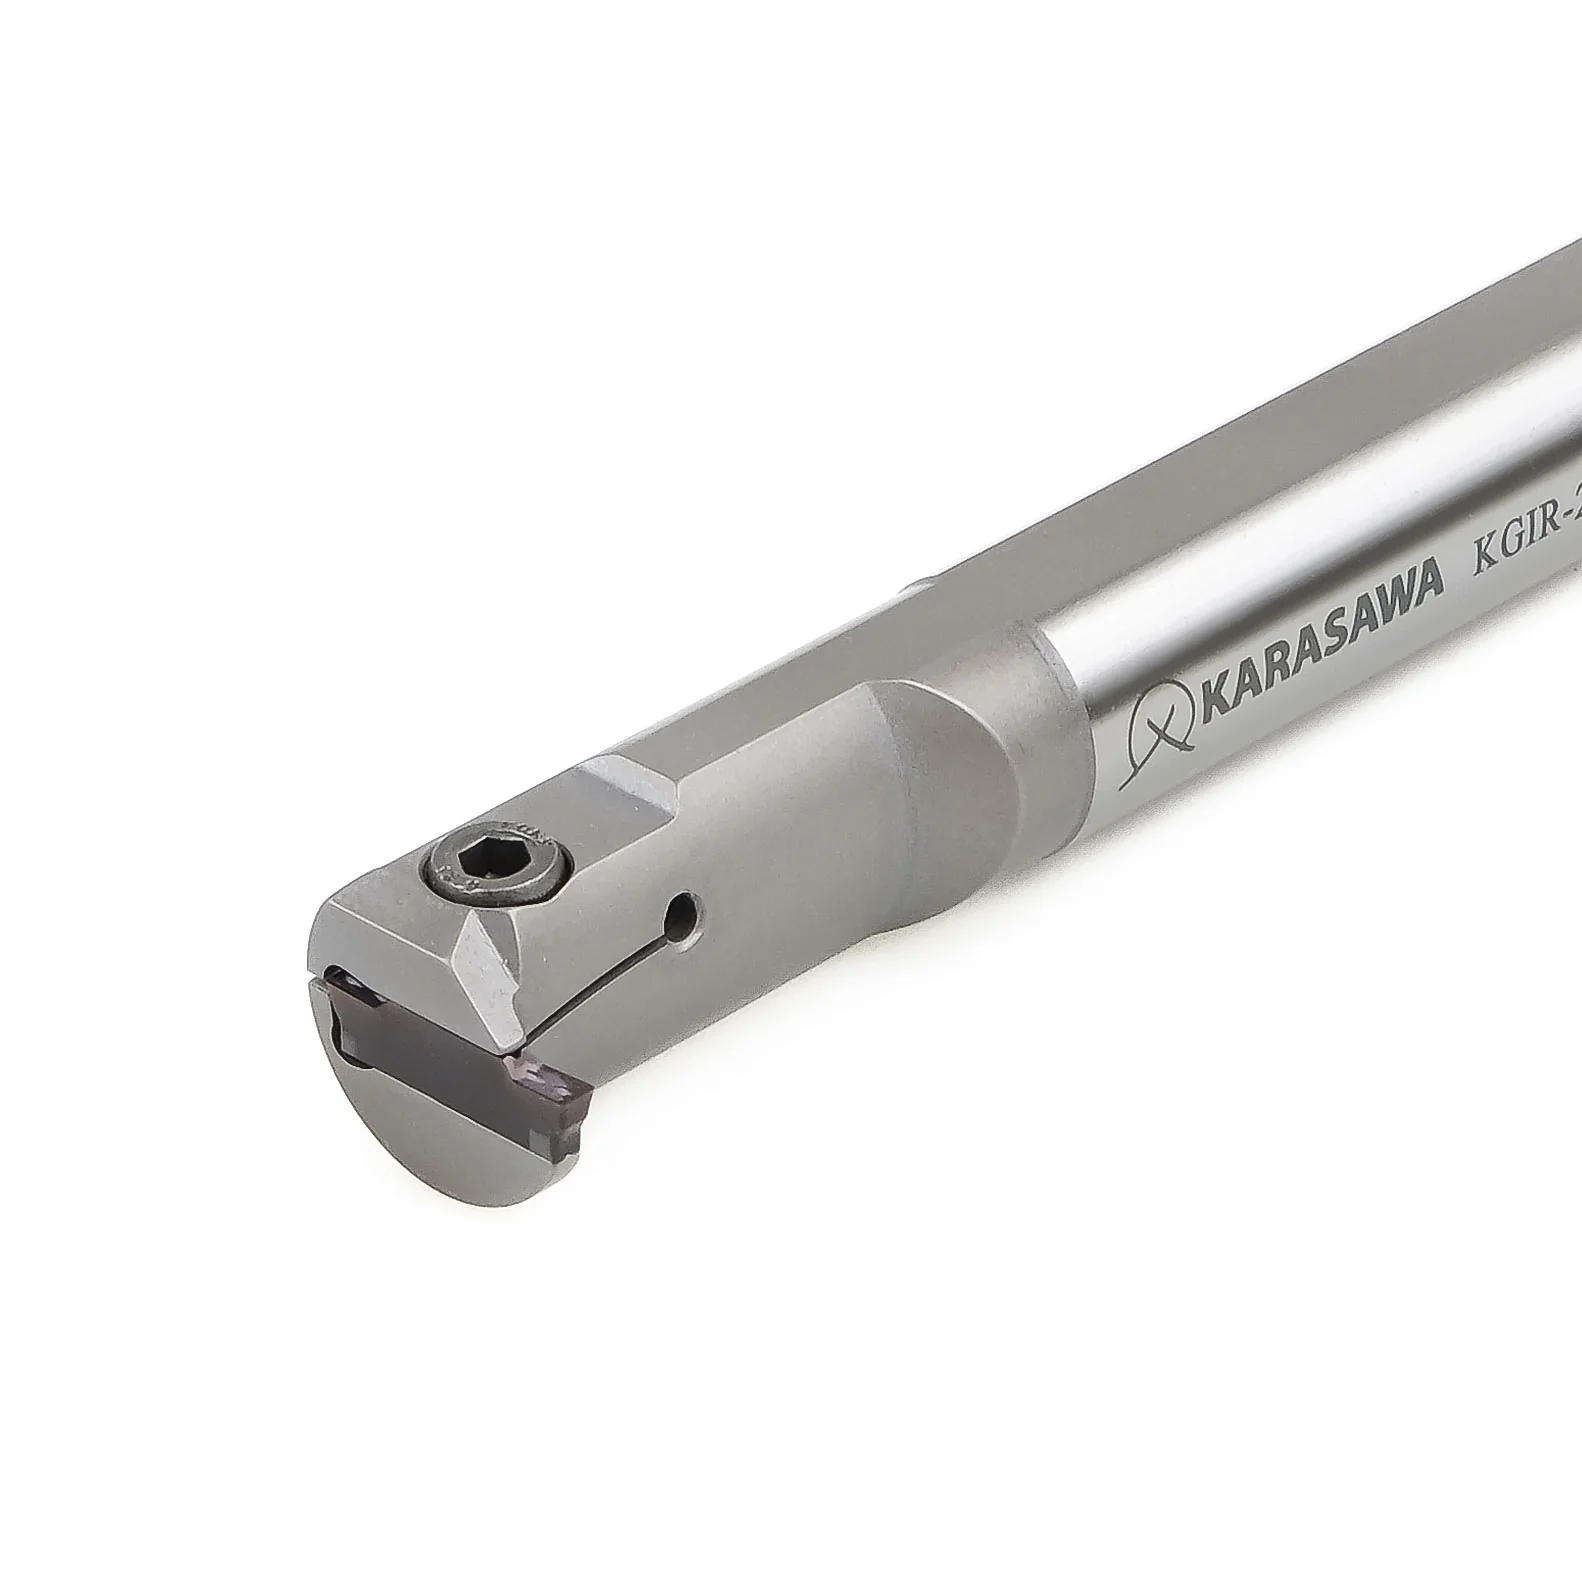
Barra tonda con testa di taglio all'estremità. Cave per anelli elastici e guarnizioni all'interno di un foro, dove un utensile normale non si può fisicamente girare.
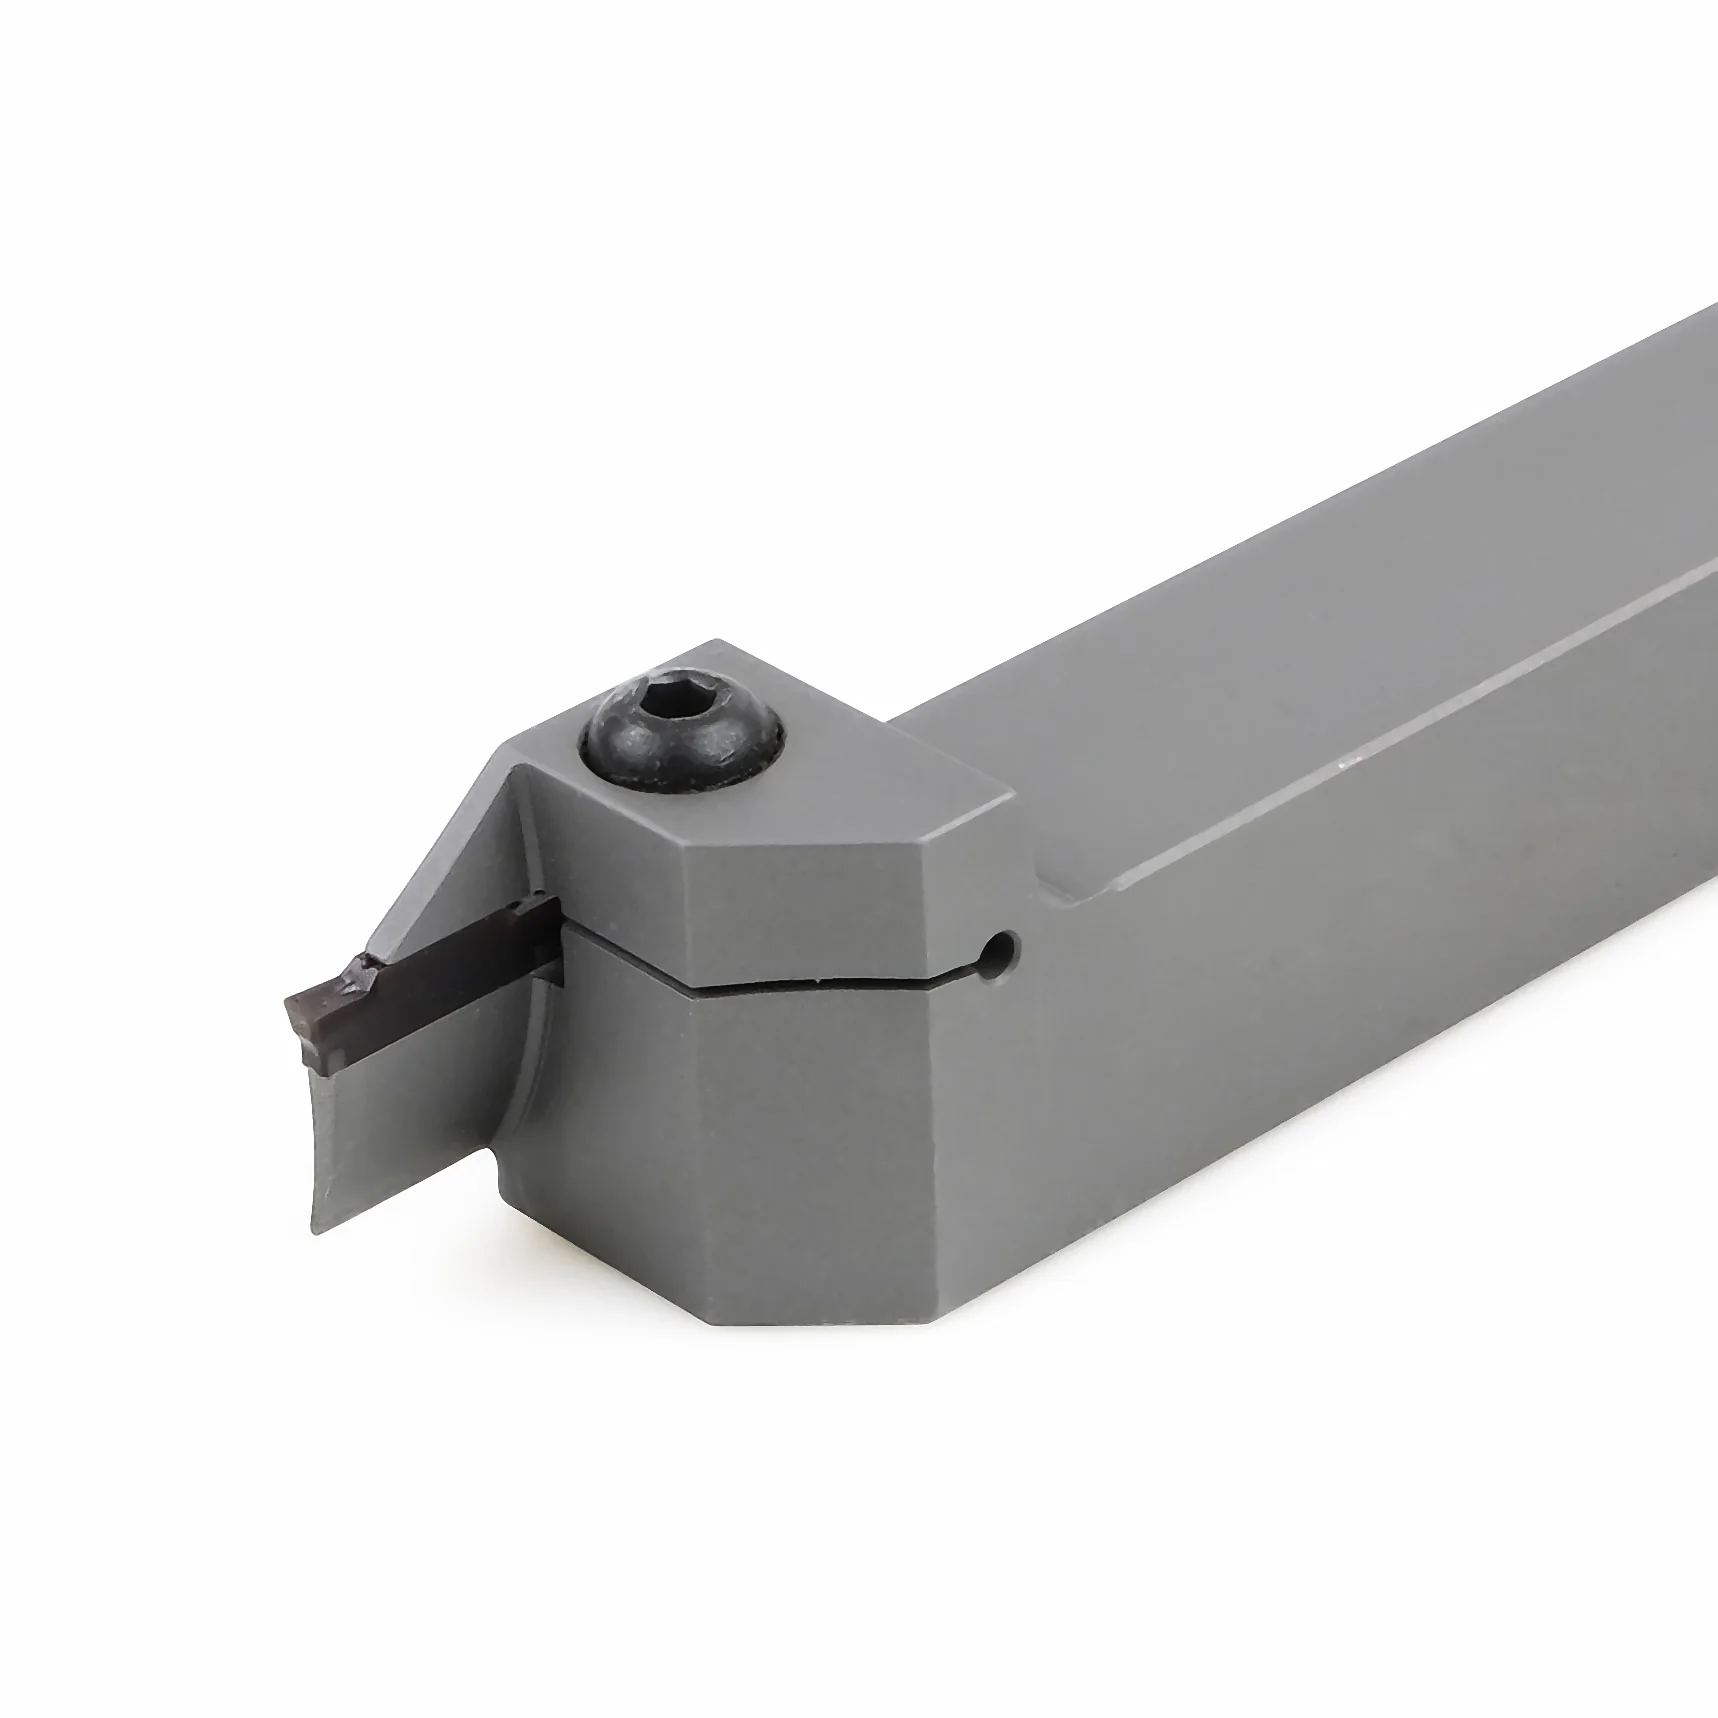
La parte tagliente è curvata secondo un arco. La cava entra nella faccia del pezzo, per una guarnizione, una labirinto o una sede di cuscinetto. La curvatura del corpo si sceglie in base a un campo di diametri preciso.
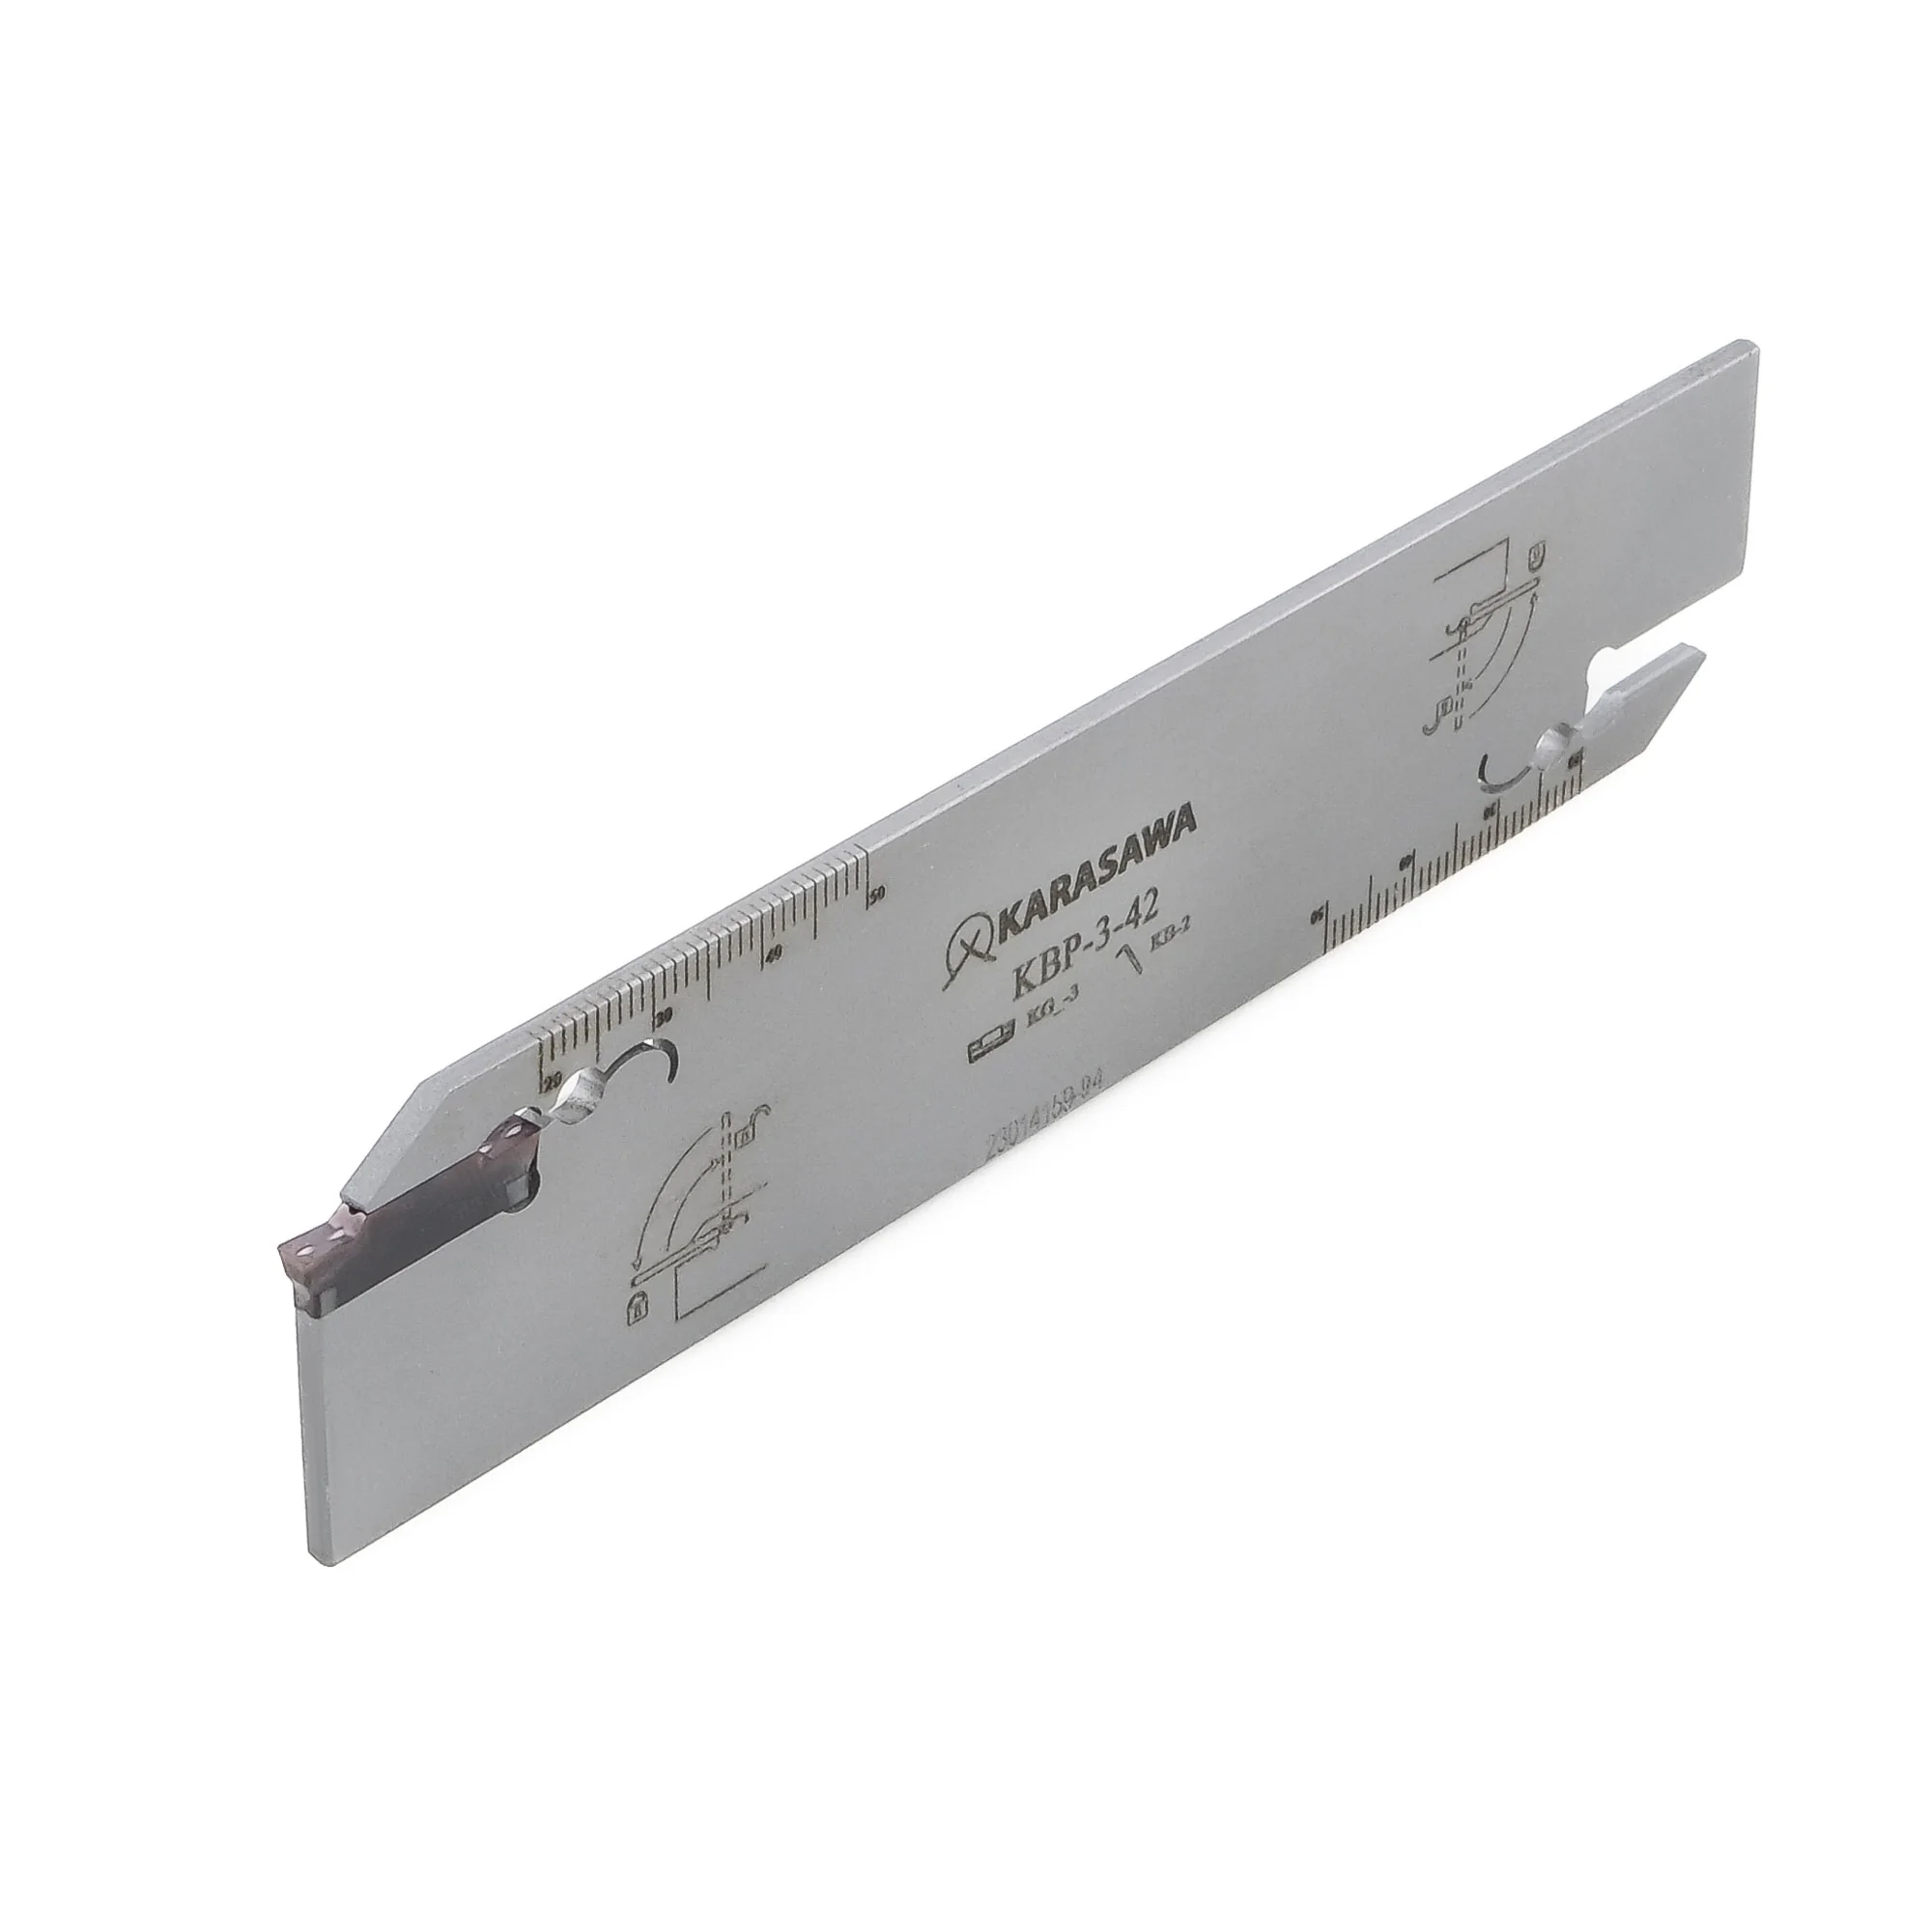
Una lama piatta con due sedi per inserto, serrata in un supporto pesante. Il classico della troncatura da barra: rigidità dove serve e sezione minima dove darebbe fastidio.
KBP — la larghezza dell'inserto e l'altezza della lama sono nella designazioneKBH — in base alla dimensione della torretta| Famiglia di portautensili | Che cosa fa sul pezzo | Codolo | Larghezza di taglio | Profondità | Quando si prende questo |
|---|---|---|---|---|---|
| Lavorazione esterna | |||||
| KGER / KGELscanalatura e troncatura, destro e sinistro | Cave su superficie cilindrica, spallamento in faccia, troncatura del pezzo dalla barra | 12×12 … 32×32 | 1.5–8 mm | 10–32 mm | L'opzione universale del reparto. Un solo portautensile copre scanalatura e troncatura, purché il diametro della barra rientri nella profondità |
| KGE…Rversione rinforzata | Troncature profonde con maggiore sbalzo dell'inserto | 20×20 · 25×25 | 3–4 mm | up to 28 mm | Per quando un corpo normale non arriva più alla profondità ma è ancora presto per passare alla lama |
| KGE…STSwiss Type | Scanalatura e troncatura su torni a fantina mobile | 12×12 · 16×16 | 2–3 mm | 12–16 mm | Un piccolo pezzo di precisione da pinza: sbalzo corto, altezza di centro ridotta, pareti sottili |
| KGE…Hrefrigerante attraverso l'utensile | Troncatura e scanalature profonde con emulsione inviata direttamente nel taglio | 20×20 · 25×25 | 3–5 mm | 20–25 mm | Inossidabili, titanio, leghe refrattarie e qualsiasi cava profonda da cui il truciolo non esce da solo |
| Lavorazione interna e frontale | |||||
| KGIR / KGILscanalatura interna | Cava per anello elastico, guarnizione o scarico filetto all'interno di un foro | Ø16 … Ø40 | 2–5 mm | 4–12 mm | È il diametro minimo del foro a dettare la barra, non il contrario. Lunghezze 150–300 mm, in base a quanto in profondità si trova la cava |
| KGEFR / KGEFLscanalatura frontale | Cava anulare in faccia — per una guarnizione, una labirinto, una sede | 25×25 · 32×32 | 3–8 mm | 17–45 mm | Va ordinato per un campo di diametri preciso: il corpo è curvato secondo un arco e sul diametro sbagliato interferisce con la parete della cava |
| Troncatura con lama | |||||
| KBP + KBHlama e supporto | Troncatura di barre di grande diametro, produzione di serie con caricatore | torretta 25 mm | 2–4 mm | in base all'altezza della lama | Per quando bisogna andare più in profondità di quanto consenta un corpo pieno senza allargare il taglio: ogni millimetro in più è metallo trasformato in truciolo |
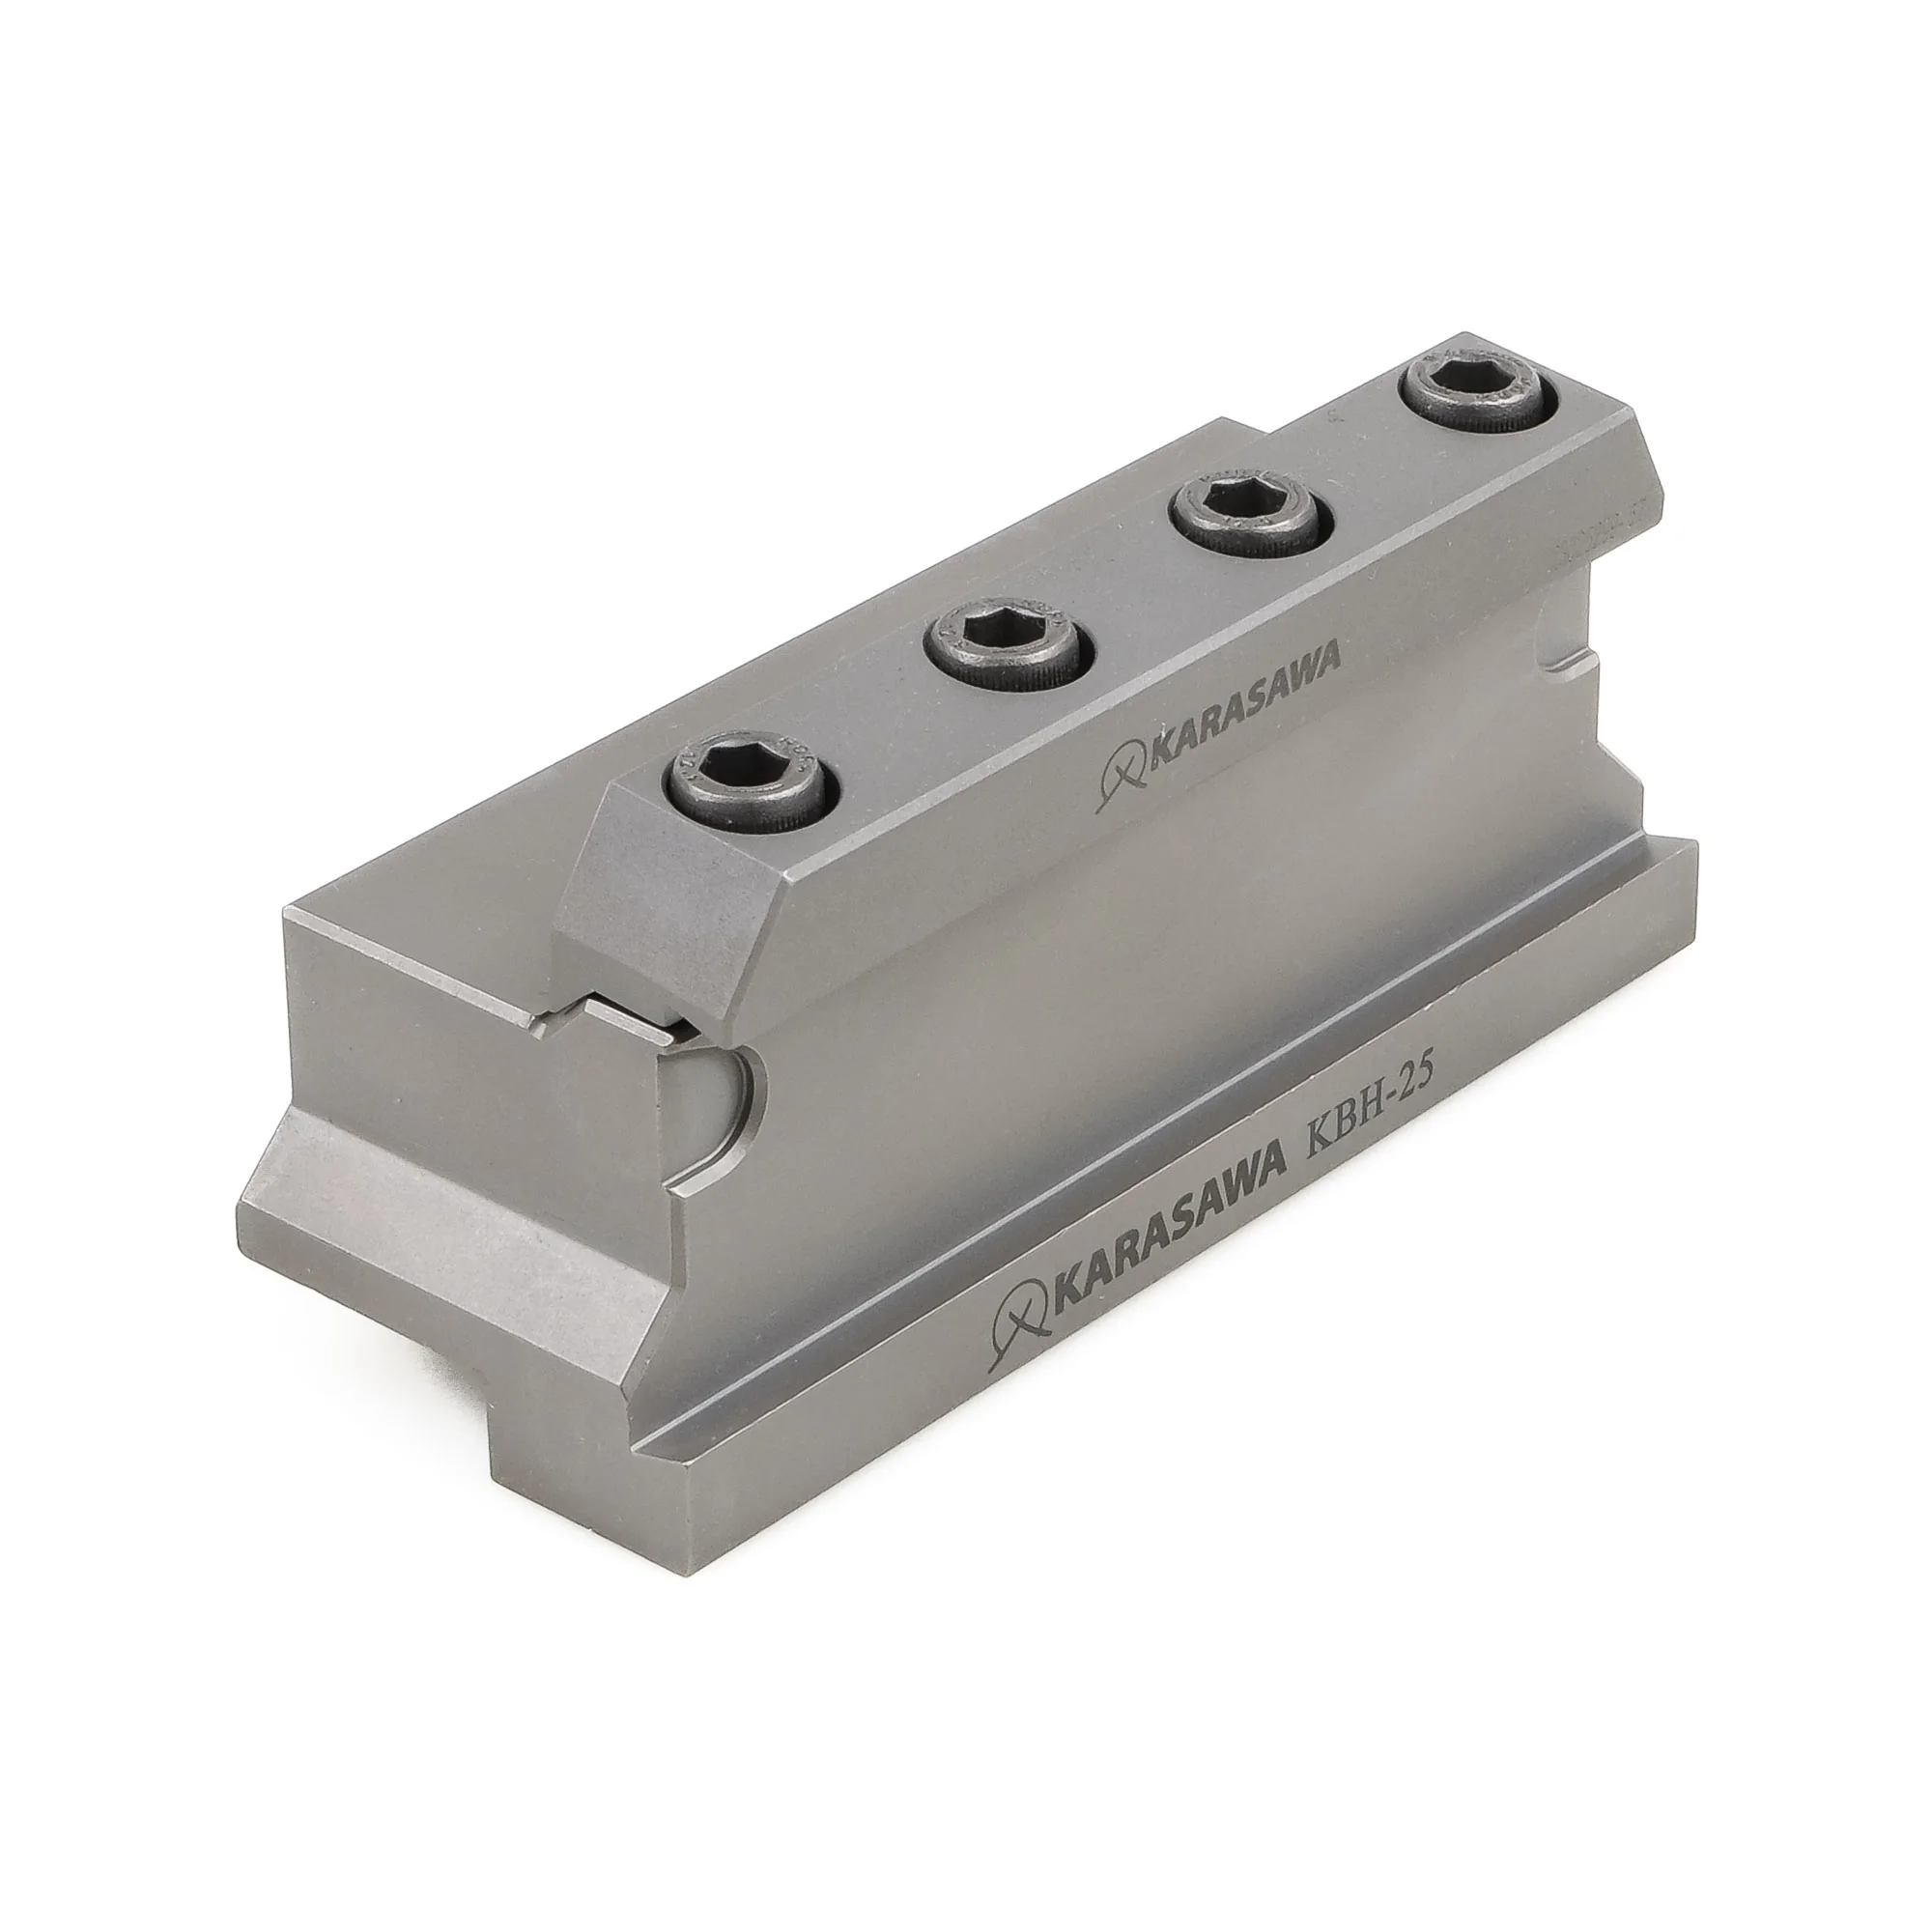
Un portautensile da troncatura pieno ha un limite naturale: per andare più in profondità bisogna far sporgere di più l'inserto dal corpo oppure allargare il taglio stesso. Entrambe le strade sono cattive. La lama risolve il problema in altro modo: separa le funzioni. Il pesante supporto KBH si prende tutta la rigidità e si monta in torretta come un normale portautensile. La sottile lama KBP porta soltanto l'inserto, e la sua sezione può restare minima perché la flessione se la prende il supporto.
In pratica significa questo. La larghezza di taglio resta di 2–3 mm anche su barre di grande diametro: il metallo che un portautensile da scanalatura avrebbe trasformato in truciolo resta parte del componente. Lo sbalzo della lama dal supporto è regolabile: per un pezzo sottile la lama si ritira quasi del tutto e lavora alla massima rigidità, per uno grande la si fa uscire esattamente quanto serve.
Due dettagli che si notano solo in officina. Primo, la lama ha due sedi, una per estremità: si rompe un tagliente, si allenta il supporto, la si gira e si prosegue. Secondo, su entrambi i lati del corpo è tracciata una scala millimetrata insieme ai pittogrammi del tipo di inserto e della chiave: lo sbalzo si imposta dall'incisione anziché dal comparatore e dalla memoria dell'operatore.
Inserti
Un inserto da scanalatura KARASAWA è descritto da tre elementi: la serie (KGN — scanalatura e troncatura generica, KGR — solo troncatura), la larghezza in millimetri e la lettera della geometria. La lettera è la più importante: definisce il rompitruciolo, cioè come si arrotolerà il truciolo e se uscirà del tutto dal taglio. In una cava stretta il truciolo non ha spazio laterale, quindi un rompitruciolo sbagliato si vede subito, sotto forma di rigature sulle pareti e tagliente rotto.
La geometria da troncatura KGR fa storia a sé. La faccia del suo tagliente è inclinata di 7° invece di essere piatta come nella versione da scanalatura. Il pezzo cade così senza codolino centrale, proprio quel moncone che altrimenti andrebbe eliminato in una seconda lavorazione.
| Inserto | Geometria | Larghezza | Qualità | P | M | K | N | S | H | Dove funziona |
|---|---|---|---|---|---|---|---|---|---|---|
| Scanalatura — cave e gole di tornitura | ||||||||||
| KGN-3G · 4G · 5Gscanalatura | G — rompitruciolo universale | 3–5 | PP2577CVD, nero e giallo | ● | ● | ○ | ● | ● | ● | La scelta di base per gli acciai da costruzione. Uno strato CVD spesso regge la temperatura nelle passate lunghe |
| KGN-3G · 4G · 5Gscanalatura | G — rompitruciolo universale | 3–5 | MP2575PVD, grigio-blu scuro | ● | ● | ● | ● | ● | ● | Stessa misura, ma per un reparto misto “acciaio + inossidabile”. Tagliente più affilato, minore adesione |
| KGN-2Sscanalatura, stretta | S — taglio leggero | 2 | PH3265substrato a grana fine | ● | ● | ● | ● | ● | ● | Il campo più ampio della gamma: cinque gruppi ISO con un solo inserto. Avanzamenti bassi, pareti sottili, misura precisa |
| KGN-2Sscanalatura, stretta | S — taglio leggero | 2 | PM4265substrato più tenace | ● | ● | ● | ● | ○ | ● | Stessa misura, per quando la resistenza alle scheggiature conta più della durezza: bloccaggio instabile, eccentricità, scaglia |
| KGN-3M · 4Mscanalatura | M — rompitruciolo universale, tagliente rinforzato | 3 · 4 | PH3265substrato a grana fine | ● | ● | ● | ● | ● | ● | La coppia di lavoro per un reparto che tratta materiali misti: non serve cambiare inserto quando cambia il pezzo |
| KGN-3M · 4Mscanalatura | M — rompitruciolo universale, tagliente rinforzato | 3 · 4 | PM4265substrato più tenace | ● | ● | ● | ● | ○ | ● | Lo stesso, ma con margine per l'urto. Cave interrotte, scanalati, una cava trasversale |
| KGN-2M · 3M · 4Mraggio pieno | M — raggio pieno sul tagliente | 2–4 | PH3265 · PM4265due versioni | ● | ● | ● | ● | ○ | ○ | Raccordi, cave a fondo raggiato, gole di scarico. Il raggio sul fondo elimina un concentratore di tensioni nel pezzo |
| Troncatura e scanalatura — inserto universale | ||||||||||
| KGN-1.5A … 5Auniversale | A — rompitruciolo piatto continuo | 1,5–5 | PM1775PVD, violetto | ● | ● | ● | ● | ● | ● | Il truciolo esce dal taglio in modo uniforme, a nastro, e non si inceppa. La scelta principale quando un solo inserto deve fare sia scanalatura sia troncatura |
| KGN-1.5A … 5Auniversale | A — rompitruciolo piatto continuo | 1,5–5 | NN1070metallo duro non rivestito | ● | ● | ● | ● | ● | ● | Alluminio, rame, ottone, materie plastiche. Petto lucidato e senza rivestimento: il metallo non aderisce al tagliente |
| Troncatura — faccia a 7° | ||||||||||
| KGR-1.5A … 5Atroncatura | A + faccia a 7° — rompitruciolo piatto continuo | 1,5–5 | PM1775PVD, violetto | ● | ● | ● | ● | ● | ● | Troncatura dedicata. L'angolo di 7° sulla faccia dà un distacco pulito senza codolino centrale: il pezzo è finito senza una seconda lavorazione |
KGN-3G, KGN-3M, KGN-3A e KGR-3A: quattro utensili diversi nella stessa sede del portautensile. Se la cava strappa la parete o il pezzo cade con il codolino, in nove casi su dieci va cambiata la lettera, non la qualità.
Qualità e rivestimenti
In scanalatura e troncatura il rivestimento lavora nelle condizioni più gravose fra tutti gli utensili da tornitura. Il tagliente è costantemente immerso nel materiale, il truciolo percorre il petto in un canale chiuso e il refrigerante arriva per ultimo. Per questo una stessa qualità si comporta in modo diverso su un utensile da tornitura e su un inserto da scanalatura, e qui la gamma di rivestimenti è a sé.
KARASAWA copre questa lavorazione con tre tecnologie: CVD — uno strato spesso a barriera termica per passate lunghe nell'acciaio; PVD — un rivestimento sottile su tagliente affilato, per quando contano di più forze di taglio ridotte e assenza di adesione; non rivestito — metallo duro lucidato per i metalli non ferrosi, dove qualsiasi strato non fa che impedire al truciolo di scorrere.
Uno strato spesso di ossido di alluminio con nitruro di titanio: la classica barriera termica. Regge un'elevata velocità di taglio dove il tagliente resta a lungo in contatto: cave larghe, gole lunghe, acciaio di produzione.
Il colore nero e giallo non è un ornamento: lo strato giallo superiore si consuma per primo e segnala che il tagliente ha iniziato a lavorare, prima che la misura cominci a scappare.
Il compromesso che funziona in un'officina reale. Uno strato più sottile del CVD mantiene il tagliente affilato, così l'inserto attraversa con la stessa sicurezza l'acciaio da costruzione e l'inossidabile austenitico, incline all'adesione.
Si prende quando in un turno passano in macchina più materiali diversi e non c'è semplicemente il tempo di cambiare utensile per ciascuno.
Il campo applicativo più ampio della gamma da scanalatura: cinque gruppi ISO con un solo inserto, leghe refrattarie e materiali temprati inclusi. La grana fine del substrato dà un tagliente che conserva la geometria anche ad avanzamenti bassi.
È la qualità per il lavoro di precisione: cave strette da 2 mm, pareti sottili, misura in tolleranza senza rimettere mano al programma.
La stessa misura del PH3265 ma con un equilibrio diverso: meno durezza, più tenacità. Il substrato incassa l'urto e non si scheggia dove un tagliente duro si sarebbe già sbriciolato.
Situazioni reali: un grezzo con scaglia, eccentricità nel mandrino, una cava interrotta, una macchina consumata con gioco sul carro.
La qualità principale per la troncatura. Un sottile rivestimento violetto su un tagliente rettificato a filo: le forze di taglio sono minime, e questo conta quando l'utensile affonda nella barra per tutto il raggio e qualsiasi flessione si trasforma in conicità sulla faccia del pezzo.
Si impiega sulla geometria universale KGN-…A e su quella dedicata alla troncatura KGR-…A con faccia a 7°.
Metallo duro senza alcuno strato e con il petto lucidato. Per alluminio, rame, ottone e materie plastiche il rivestimento è dannoso: crea una micro-rugosità a cui il metallo tenero si aggrappa, e si forma il tagliente di riporto.
Una superficie lucidata lascia scorrere il truciolo. Il risultato è una parete della cava a specchio e una faccia pulita dopo la troncatura, senza lavorazioni successive.
In sintesi
Un utensile da tornitura generico perdona molto: raggio sbagliato significa finitura peggiore, qualità sbagliata durata più breve. Nei medesimi casi un inserto da scanalatura si rompe e basta, e con lui il pezzo va a scarto. Per questo scanalatura e troncatura non si scelgono secondo il principio “basta qualcosa di largo”, ma attraverso tre domande in ordine.
Una superficie esterna, un foro, una faccia o un taglio di troncatura passante: è la scelta della famiglia di portautensili. Un errore qui non si cura con l'inserto: un portautensile per scanalatura frontale sul diametro sbagliato interferisce con la parete della cava, e una barra lunga a pieno avanzamento canta.
La lettera della geometria — G, S, M o A — decide se il truciolo uscirà da un taglio largo tre millimetri. Rigature sulle pareti, inceppamenti e un tagliente rotto all'improvviso significano quasi sempre rompitruciolo sbagliato, non qualità “scadente”.
E solo per ultima viene la qualità: CVD per lunghe produzioni in acciaio, PVD per un reparto misto e bloccaggi instabili, non rivestito lucidato per i metalli non ferrosi. Sei opzioni alla stessa larghezza di taglio significano poter scegliere invece di arrangiarsi.
