Utensili per torni a fantina mobile
Su un tornio a fantina mobile la torretta è fittissima: dentro l'area di lavoro non si riesce fisicamente a portare una chiave sulla vite dell'inserto, e togliere il portautensile porta via con sé la correzione utensile. Un sistema a cambio rapido separa le due cose: la base resta serrata in torretta con tutte le sue coordinate, mentre la testa di taglio con il suo inserto si stacca con una mano sola.
Rispondiamo in giornata lavorativa. Non c'è un ordine minimo.
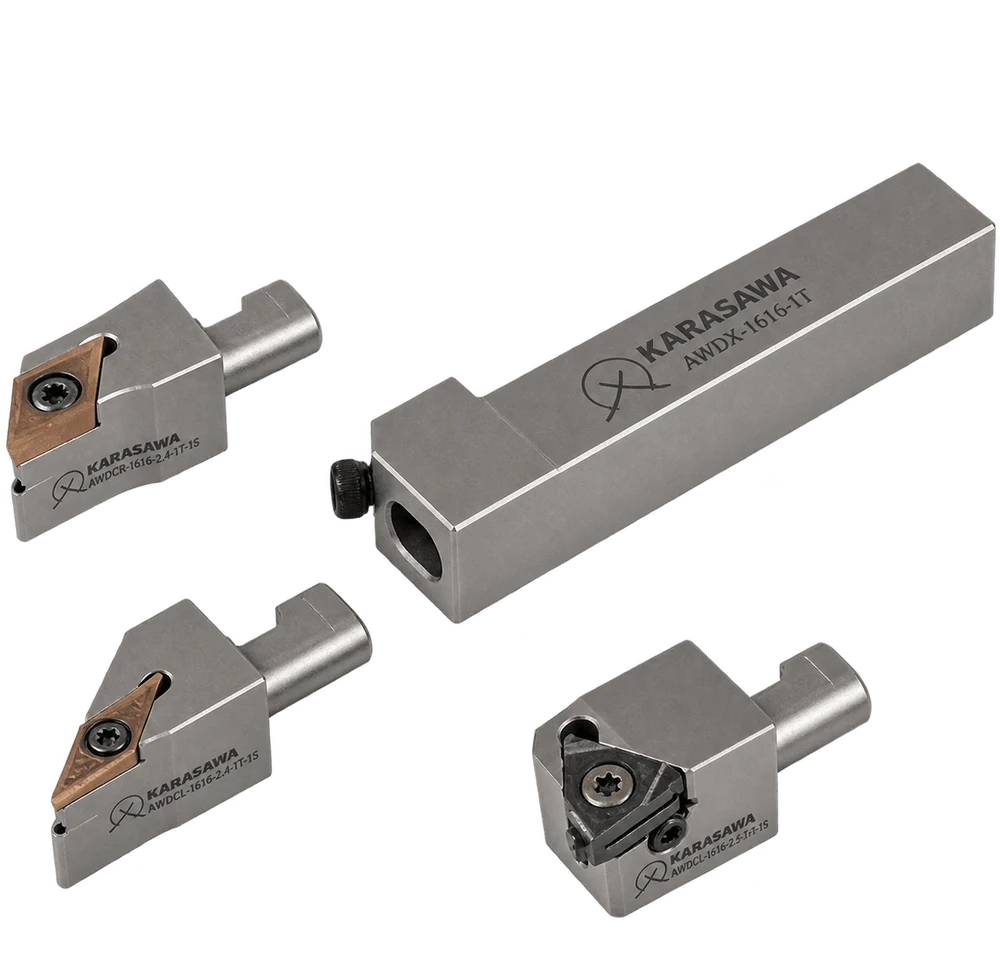
Descrizione generale
Un tornio a fantina mobile vive di piccoli lotti: 200–500 pezzi, poi un riattrezzaggio. In questo regime le perdite non vengono dal taglio ma dalle fermate fra un taglio e l'altro, e la maggiore di esse è quella a cui tutti si sono abituati: cambiare un inserto dentro una torretta stretta.
Un sistema a cambio rapido divide il portautensile in due parti con vite diverse. La base resta in torretta in modo permanente. La testa è la parte consumabile dell'utensile: si smonta, si scambia e si sostituisce per intero.
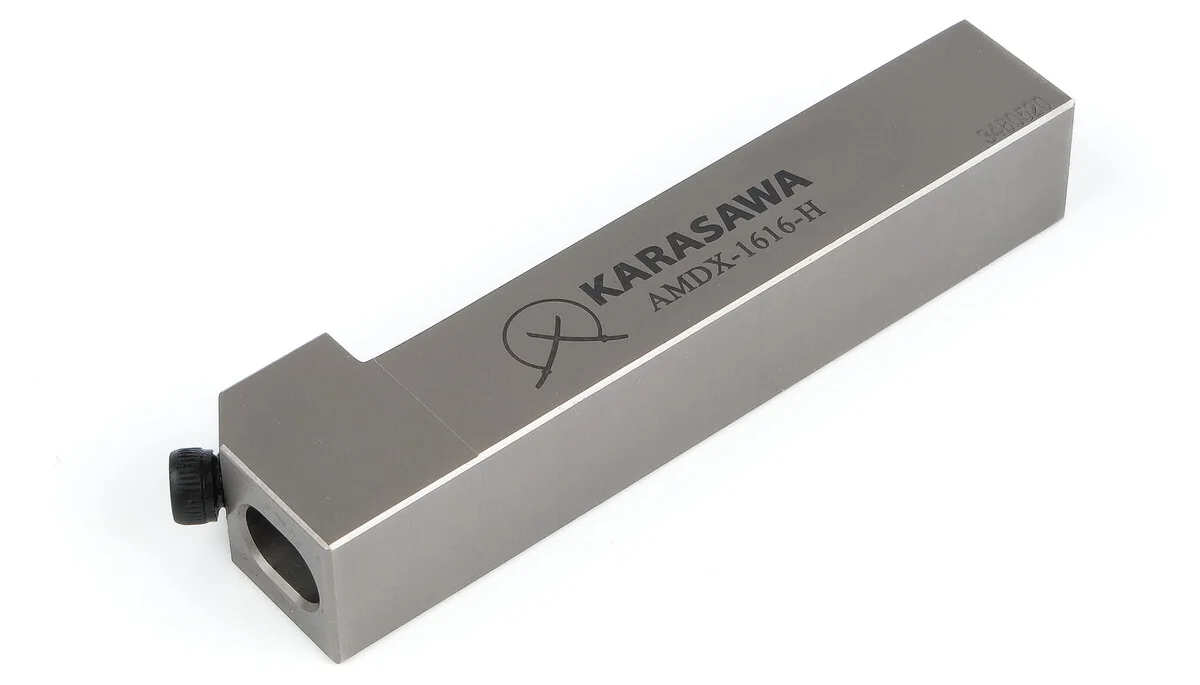
La base
Un codolo quadro da 12×12 o 16×16 mm si serra nella torretta della macchina esattamente come un normale utensile da tornitura. Sulla faccia anteriore c'è una sede precisa per il codolo della testa, con uno spianamento, e un'unica vite di bloccaggio laterale: serra la testa e ne definisce la posizione angolare.
Attraverso il corpo della base corre un canale del refrigerante. Il fluido arriva in pressione non da un ugello laterale da orientare ogni volta, ma dall'interno dell'utensile, direttamente nella zona in cui il truciolo incontra il petto. L'indice H alla fine della designazione indica esattamente questa versione.
La base non partecipa al taglio e non si consuma. Le sue coordinate nel programma pezzo si impostano una volta sola, all'attrezzaggio della macchina.
La testa si smonta intera e si porta al banco. La vite dell'inserto si svita con una luce decente, non alla cieca fra le guide, e non cade in un vassoio pieno di trucioli e olio.
Poiché dalla torretta non è stato tolto nulla, lo sbalzo dell'utensile non è cambiato. Rimontata la testa, il ciclo prosegue con le stesse correzioni: il riattrezzaggio si riduce a una sola operazione.
Sulla stessa base si montano teste con funzioni diverse. Una posizione in torretta che prima era occupata stabilmente da un solo utensile ora può fare tornitura e, sul pezzo successivo, filettatura.
Utensili per applicazione
Le teste non si distinguono per “classe” ma per la forma dell'inserto che alloggiano. La forma definisce due cose insieme: quanto è robusta la punta dell'utensile e in quale profilo quella punta riesce fisicamente a entrare. Tutto il resto — sezione, versione, misura — si sceglie dopo.
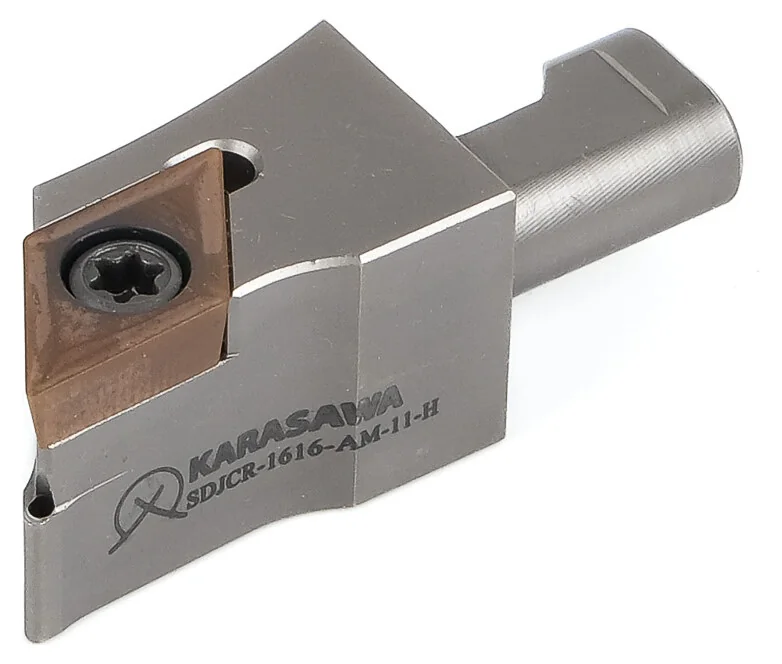
Il cavallo di battaglia di un tornio a fantina mobile. Un angolo di punta di 55° è il compromesso che porta avanti tutto il pezzo: tornitura longitudinale, sfacciatura e una breve ripresa in contropendenza con un solo tagliente.
DC_T 0702 o DC_T 11T3, angolo di spoglia 7°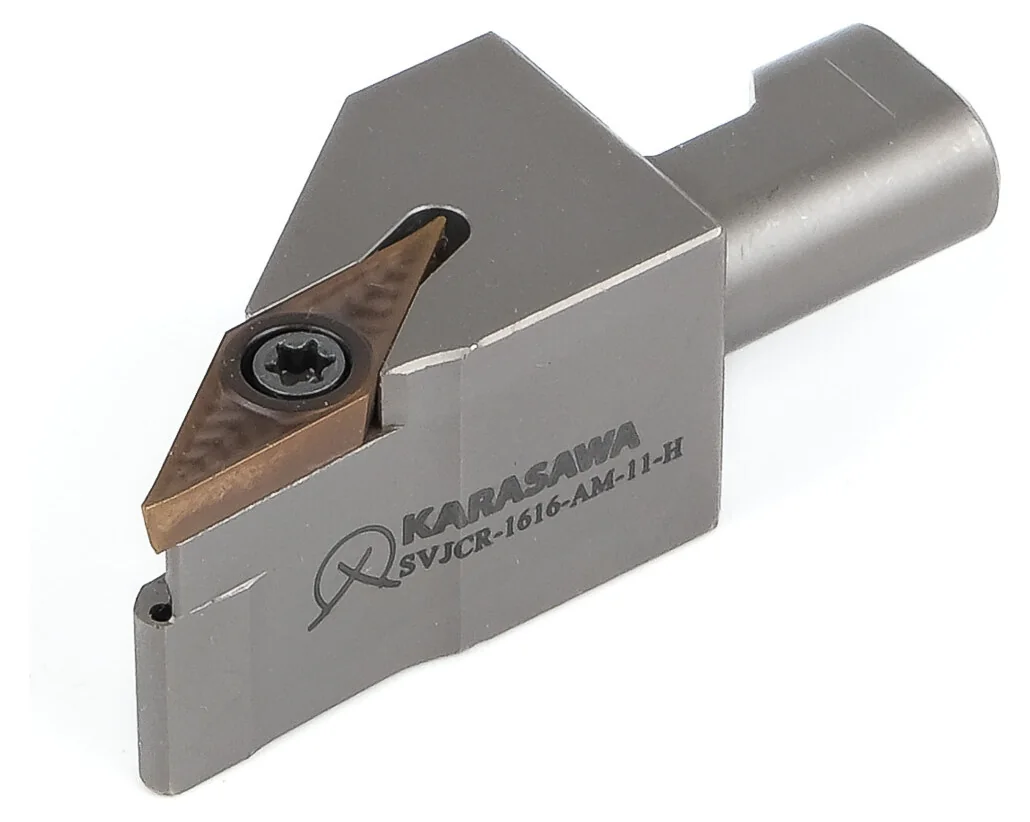
Un romboidale acuto arriva dove il 55° interferisce con il proprio spallamento: coni, raccordi, gole inclinate, riprese sotto uno spallamento. Il prezzo dell'acutezza è una punta più sottile, quindi i parametri di taglio sono inferiori.
VC_T 1103, angolo di spoglia 7°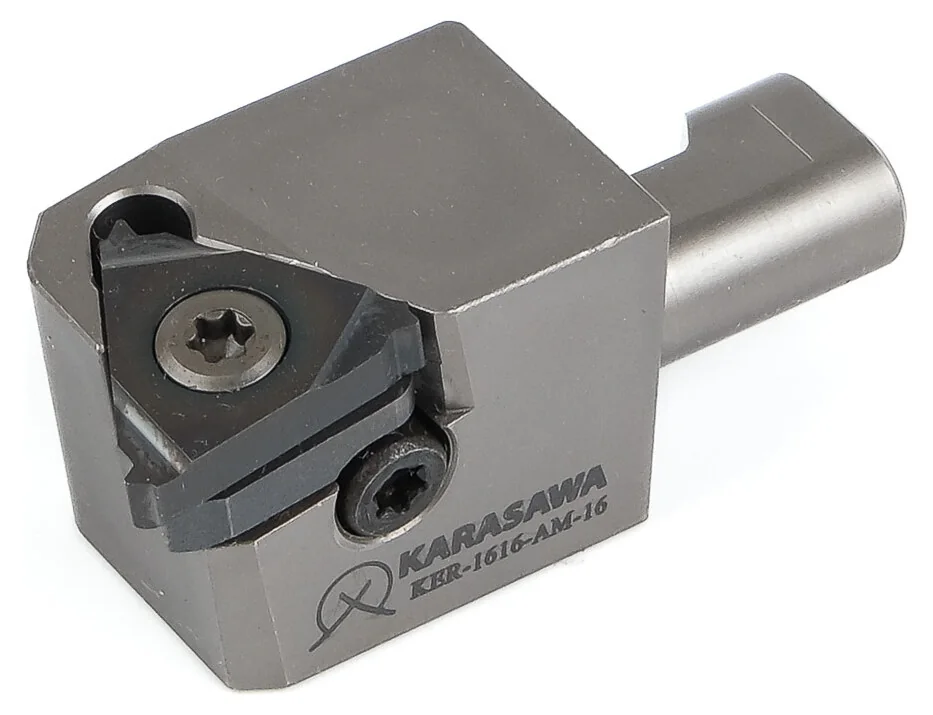
L'inserto da filettatura non è trattenuto da una vite passante ma da una staffa dall'alto: un inserto da filettatura non ha foro centrale, e il profilo deve appoggiare su materiale pieno.
11ER / 11EL oppure 16ER / 16ELCome si legge il codice
Perché lo scriviamo sul sito. Le prime quattro lettere sono la ISO 5608, la stessa norma degli utensili da tornitura ordinari. Un tecnico non deve imparare un sistema proprietario: legge il codice come lo legge da sempre. E la designazione completa è incisa sul corpo di ogni testa: un riordino si fa con l'utensile in mano, senza catalogo.
Scegliere un set
Un set per tornio a fantina mobile si compone in tre passi, ciascuno dei quali restringe la scelta. Il profilo del pezzo decide quale romboidale: 55° o 35°. Il materiale decide la qualità. I parametri di taglio e il requisito di superficie decidono il rompitruciolo. Qui sotto la stessa sequenza è condensata in una riga per ciascun lavoro tipico su un tornio a fantina mobile.
| Il lavoro alla macchina | Testa | Inserto | Rompitruciolo | Qualità KARASAWA | Perché proprio questa |
|---|---|---|---|---|---|
| Acciaio — alberi, raccordi, elementi di fissaggio, prigionieri | |||||
| Tornitura longitudinale, generical'asportazione principale della macchina | SDJC…AM-11 |
DCMT 11T3 |
MP |
K1775 |
Il cermet non aderisce all'acciaio: il truciolo scivola via e la superficie esce a specchio senza una passata di finitura a parte. C'è una condizione — taglio senza urti, e nella lavorazione da barra non ce ne sono. |
| Passata di finitura a misuraal posto della rettifica | SDJC…AM-07 |
DCGT 0702 |
F · SQ |
K1775 · PM1775 |
La geometria più affilata della linea in una misura ridotta. Un inserto più piccolo significa un raggio di punta più piccolo, quindi centrare la misura con più precisione a sovrametallo ridotto. |
| Pezzo piccolo, pareti sottililungo sbalzo della barra dalla pinza | SDJC…AM-07 |
DCGT 0702 |
J · W · U |
PM1775 · MS1385 |
Il rompitruciolo J è stato creato appositamente per i piccoli pezzi su macchine a fantina mobile. Una grana ultrafine da 0,3–0,4 µm tiene insieme durezza e tenacità: il tagliente non si scheggia e non si sposta lungo il lotto. |
| Inossidabili e leghe refrattarie — medicale, raccorderia, strumentazione | |||||
| Inossidabile, finituraimpianti, raccordi, corpi di sensori | SVJC…AM-11 |
VCMT 1103 |
MC · MK |
MP2575 |
Un articolo dedicato all'inossidabile: la grana fine dà un tagliente robusto e il rivestimento resistente al calore sopporta il refrigerante a getto. Nell'inossidabile il tagliente non muore di usura ma di tagliente di riporto: è questo il punto. |
| Inossidabile, forze di taglio ridottepezzo a parete sottile | SVJC…AM-11 |
VCGT 1103 |
FM · FL |
MS1385 |
Una geometria alleggerita più un rivestimento PVD nero su grana ultrafine. FL è la variante di FM per forze ancora inferiori: per quando il pezzo flette prima che l'inserto si consumi. |
| Titanio e leghe di nichelgruppo delle refrattarie S | SVJC…AM-11 |
VCGT 1103 |
FP · FS |
PS1255 |
Uno strato sottile di AlTiSiN non smussa il tagliente, e il silicio che contiene resiste all'ossidazione alle alte temperature di taglio. È lo stesso abbinamento che funziona sugli impianti in titanio. |
| Metalli non ferrosi — elettronica, raccorderia, pneumatica | |||||
| Ottone, bronzo, rame, alluminioserie principale | SDJC · SVJC |
DCGT · VCGT |
AX |
NN1070 |
Un tagliente lucidato e non rivestito. Qualsiasi rivestimento arrotonda il tagliente di qualche micron: sui metalli non ferrosi teneri è quanto basta per trasformare il taglio in schiacciamento e generare il tagliente di riporto. |
| Alluminio ad alto tenore di siliciolega di alluminio abrasiva | SDJC · SVJC |
DCGT · VCGT |
AX4 |
NN1050 |
Il silicio consuma il metallo duro normale come fosse gesso. Uno strato diamond-like sposta quel limite di un ordine di grandezza: nello stesso turno si cambia un inserto invece di dieci. |
| Casi particolari | |||||
| Tagliente ultra-affilato, profilo precisoserie “E”, destra e sinistra | SDJC · SVJC |
DCET · VCET |
X · Y |
PS1255 · PS2255 |
Gli inserti “E” sono affilati quanto il metallo duro consente. Y è la stessa classe con tagliente rinforzato, per quando quello ultra-affilato comincia a scheggiarsi. |
| Acciaio temprato a parametri leggeriHRC 45 e oltre | SVJC…AM-11 |
VCGT 1103 |
FS |
PS1255 |
La geometria di finitura più ampia per forma di inserto. Su una macchina a fantina mobile un pezzo temprato si lavora con poco sovrametallo: esattamente il regime in cui una qualità PVD resistente all'usura sostituisce il CBN. |
| Filettatura esternala stessa stazione in torretta | KER · KEL |
11ER · 16ER |
— | in base al profilo del filetto | Un inserto da filettatura non ha rompitruciolo nel senso consueto: la sua “geometria” è definita dal profilo e dal passo. Qualità e profili sono riportati nella pagina degli inserti per filettatura. |
Come usare questa tabella. Una riga è un set già pronto: la base per la sezione della vostra torretta, la testa, l'inserto, il rompitruciolo e la qualità. Se un pezzo combina più righe — e su una macchina a fantina mobile succede quasi sempre — prendete una base e più teste: costa meno di più portautensili completi ed è più rapido che cambiare gli inserti in uno solo.
Inserti
Le teste di questo sistema alloggiano inserti in due forme ISO — romboidale 55° (DC..) e romboidale 35° (VC..), entrambi positivi, con angolo di spoglia 7°, nelle misure 0702, 11T3 e 1103. È una fetta ristretta della gamma, e al suo interno il programma KARASAWA prevede sedici rompitruciolo diversi.
Un rompitruciolo non è un “accessorio” dell'inserto: è precisamente ciò che distingue un inserto da un altro della stessa forma. La cava sul petto determina l'angolo con cui il truciolo si stacca, quanta forza serve e dove si spezza. Su una macchina a fantina mobile è un fattore critico: qui un truciolo avvolto attorno al pezzo non rovina la superficie — ferma il ciclo automatico.
| Rompitruciolo | Zona | Forme per queste teste | Qualità | Impiego |
|---|---|---|---|---|
| Finitura — la zona principale su una macchina a fantina mobile | ||||
| F | Finitura | DCGT |
K1775PM1775MS1385 |
La geometria di finitura più affilata della linea. Pezzi piccoli, poco sovrametallo, requisito di finitura superficiale. |
| FM | Finitura | DCGTVCGT |
PM1775MS1385 |
Una geometria di finitura universale su substrato a grana ultrafine. Tiene la misura per tutto il lotto: esattamente ciò per cui la macchina è stata comprata. |
| FL | Finitura | VCGT |
PM1775MS1385 |
Una versione alleggerita della FM per forze di taglio ancora inferiori: pareti sottili e pezzi poco rigidi a sbalzo lungo. |
| FP | Finitura | VCGT |
PS1255 |
Finitura su romboidale 35° con una qualità PVD resistente all'usura: leghe refrattarie e titanio. |
| FS | Finitura | VCGT |
PS1255 |
La geometria di lavoro per acciai temprati e leghe di nichel a parametri di taglio leggeri. |
| J | Finitura | DCGT |
PM1775MS1385 |
Una cava speciale su romboidale 55° per piccoli pezzi su macchine a fantina mobile. Solo versione destra. |
| U | Finitura | DCGT |
K1775PM1775MS1385NN1070 |
Una geometria di finitura universale disponibile subito in cermet, in due qualità PVD e in una non rivestita: una sola geometria per acciaio, inossidabile e metalli non ferrosi. |
| W | Finitura | DCGT |
PM1775MS1385 |
Una variante della U con un profilo di cava diverso, per un campo di avanzamenti più ampio. |
| X | Finitura | DCETVCET |
PS1255 |
La serie “E” — tagliente ultra-affilato per piccoli pezzi di precisione. Versioni destre e sinistre. |
| Y | Finitura | DCETVCET |
PS1255PS2255 |
La stessa classe della X, ma con tagliente rinforzato, per quando quello ultra-affilato comincia a scheggiarsi. |
| Semifinitura e lavorazione media | ||||
| SQ | Semifinitura | DCMT |
K1775 |
Semifinitura in cermet: passate di finitura in acciaio senza rettifica. |
| MP | Media | DCMT |
K1775 |
L'articolo in cermet più versatile della gamma. Parametri di taglio medi, superficie stabile: la scelta di base per l'acciaio su macchina a fantina mobile. |
| MC | Media | VCMT |
MP2575 |
Un articolo dedicato all'inossidabile: grana fine più rivestimento resistente al calore. |
| MK | Media | VCMT |
MP2575 |
Lo stesso su romboidale 35°: profili in acciaio inossidabile. |
| Metalli non ferrosi | ||||
| AX | Non ferrosi | DCGTVCGT |
NN1070 |
Un tagliente lucidato e non rivestito. La serie principale per ottone, bronzo, rame e alluminio. |
| AX4 | Non ferrosi | DCGTVCGT |
NN1050 |
La stessa geometria in una qualità con strato diamond-like, contro il silicio abrasivo dell'alluminio ad alto tenore di silicio. |
Perché in questo elenco non ci sono geometrie da sgrossatura. Un tornio a fantina mobile lavora barre di piccolo diametro sostenute da una bussola di guida a pochi millimetri dall'utensile. Qui la profondità di passata si misura in decimi, non in millimetri, e su un pezzo simile una geometria pesante da sgrossatura non entra mai in funzione: la sua cava è pensata per un truciolo spesso che non ci sarà. Per questo questa classe si concentra sulla zona di finitura e media, ed è proprio lì che la gamma è più ampia.
Qualità
Una designazione di qualità si legge senza manuale. Le prime lettere sono i gruppi ISO 513 per cui è stata creata: PM — acciaio e inossidabile, PS — acciaio e leghe refrattarie, MS — inossidabile e leghe refrattarie, MP — inossidabile, NN — metalli non ferrosi, K — cermet. Seguono le cifre di applicazione e il codice della tecnologia di rivestimento.
Il segno in una cella non indica “adatto o no”, ma che tipo di taglio la qualità sopporta in quel materiale.
| Qualità | Tecnologia | PAcciaio | MInossidabile | KGhisa | NNon ferrosi | SRefrattarie | HTemprati | Dove funziona su una macchina a fantina mobile |
|---|---|---|---|---|---|---|---|---|
| Cermet con rivestimento PVD | ||||||||
| K177592,5–93,5 HRA | Cermet + PVD | ● | – | – | – | – | – | Un pezzo in acciaio con superficie a specchio e nessuna operazione di finitura a parte. Il cermet non perdona gli urti, ma nella lavorazione da barra non ce ne sono: un tornio a fantina mobile è quindi il suo ambiente ideale. Geometrie MP, SQ, F, U. |
| Metallo duro con rivestimento PVD | ||||||||
| PM177593,5–94 HRA | PVD su grana ultrafine 0,3–0,4 µm | ● | ● | – | – | – | – | Finitura in acciaio e inossidabile. La grana ultrafine dà la rara combinazione di durezza 94 HRA e tenacità all'urto: il tagliente tiene sia la misura sia l'occasionale colpo contro un grezzo. Il rivestimento ha una tonalità violetta. |
| MS138593,5–94 HRA | PVD su grana ultrafine 0,3–0,4 µm | ● | ● | – | – | ● | – | Lo stesso substrato, un rivestimento diverso — nero. Inossidabili e leghe refrattarie, compresi i pezzi a parete sottile dove contano forze di taglio ridotte. |
| PS1255resistente all'usura | PVD · AlTiSiN | ● | ○ | ● | – | ● | ○ | Titanio, leghe di nichel, acciai temprati a parametri leggeri. Lo strato sottile non smussa il tagliente. Resistente alla corrosione: l'inserto non si ossida né nell'emulsione né a magazzino. |
| PS2255PVD universale | PVD · AlTiSiN | ● | ● | ● | – | ● | – | Quattro gruppi ISO da una sola scatola. Per un'officina che cambia materiale su commessa ogni settimana significa meno articoli a scaffale. Sopporta un taglio interrotto leggero. |
| MP2575grana fine | PVD su substrato a grana fine | – | ● | – | – | – | – | Una specializzazione ristretta: acciai inossidabili di vario tipo a velocità medie e basse, quando servono insieme un tagliente robusto e un'elevata qualità superficiale. Il colore del rivestimento è grigio-blu scuro. |
| Metallo duro non rivestito e con strato diamond-like | ||||||||
| NN1070grana submicronica | Non rivestito, tagliente lucidato | – | – | – | ● | – | – | Ottone, bronzo, rame, alluminio: cioè buona metà di tutto ciò che su queste macchine si tornisce. Una grana submicronica consente di rettificare il tagliente più affilato di quanto qualsiasi rivestimento permetta. |
| NN1050strato diamond-like | CVD · Diamond-like | – | – | – | ● | – | – | Leghe di alluminio ad alto tenore di silicio, che divorano il metallo duro normale nel giro di una decina di pezzi. Geometria AX4. |
La gamma KARASAWA conta sedici qualità da tornitura, CVD, PCD e CBN compresi. Questa pagina ne mostra otto: esattamente quelle in cui gli inserti nelle forme DC.. e VC.. vengono prodotti nelle misure richieste. Le altre vivono in inserti più grandi per torni convenzionali e sono descritte nella pagina degli inserti per tornitura.
Rivestimento
Un rivestimento spesso pochi micron dà un guadagno di durata superiore a qualsiasi cambio di composizione del substrato. Ma non esiste un unico rivestimento “buono”: quello che salva il tagliente nella ghisa ad alta velocità si stacca nell'inossidabile in un minuto, e nell'ottone è soltanto d'intralcio. Per questo la gamma KARASAWA non ha un rivestimento ma nove tecnologie diverse — ed è esattamente da lì che nasce l'ampiezza della gamma.
La differenza fra CVD e PVD non è marketing ma fisica. Il CVD viene depositato a 900–1000 °C: lo strato risulta spesso, multistrato, con un interstrato di ossido di alluminio che fa da barriera termica. Uno strato simile regge alte velocità, ma il tagliente sotto di esso è leggermente arrotondato, di qualche micron. Il PVD si applica a 400–500 °C: lo strato è sottile, il tagliente resta affilato e porta tensioni di compressione che lo tengono al riparo dalle scheggiature.
Ed è esattamente per questo che in questa sezione non c'è alcun CVD spesso. Qualche micron di arrotondamento del tagliente non è nulla su un albero Ø80 ed è metà del sovrametallo su un pezzo Ø4. Su un tornio a fantina mobile l'affilatura del tagliente non è una “proprietà desiderabile” ma la condizione perché il pezzo esca a misura. Qui funzionano quindi sei tecnologie su nove: il cermet, quattro rivestimenti PVD diversi, uno strato diamond-like — e la totale assenza di rivestimento come tecnologia a sé, del tutto deliberata.
| Tecnologia | Colore | Qualità | Che cosa fa nel taglio su una macchina a fantina mobile |
|---|---|---|---|
| PVD su grana ultrafine0,3–0,4 µm, 93,5–94 HRA | violetto, nero | PM1775MS1385 |
Qui non lavora tanto lo strato quanto ciò che sta sotto. Una grana parecchie volte più fine del consueto dà insieme durezza 94 HRA ed elevata resistenza a flessione. Per una produzione di serie significa una cosa molto concreta: la misura non si sposta dal primo all'ultimo pezzo. |
| PVD AlTiSiNresistente all'usura e alla corrosione | acciaio grigio | PS1255PS2255 |
Il silicio che contiene forma in superficie una pellicola densa e resistente all'ossidazione. Lo strato sottile non intacca l'affilatura: da qui titanio, leghe di nichel e pareti sottili. La resistenza alla corrosione conta anche fuori dal taglio: l'inserto non si degrada in un'emulsione umida né in una scatola aperta sulla macchina. |
| PVD su grana fineresistente al calore | grigio-blu scuro | MP2575 |
Elevata resistenza allo shock termico. Su queste macchine il fluido arriva in pressione direttamente nella zona di taglio attraverso l'utensile, quindi il tagliente attraversa di continuo un ciclo di riscaldamento e tempra. Questo rivestimento è nato esattamente per questo. |
| PVD su cermetsubstrato TiC–TiN | grigio chiaro | K1775 |
Il cermet ha minore affinità con l'acciaio rispetto al metallo duro tungsteno-cobalto: il truciolo non aderisce e la superficie esce a specchio. Il rivestimento aggiunge resistenza all'usura senza togliere questa proprietà. Il prezzo è la scarsa tenacità: il cermet non perdona gli urti, e su una macchina a fantina mobile questo non è un problema. |
| CVD diamond-likediamond-like, strato sottile | grigio scuro | NN1050 |
L'unico rivestimento CVD di questa classe, proprio perché è sottile e non arrotonda il tagliente. Contro il silicio abrasivo dell'alluminio ad alto tenore di silicio: lì il metallo duro normale si consuma come gesso. |
| Non rivestitograna submicronica, tagliente lucidato | metallo duro lucidato | NN1070 |
A volte il miglior rivestimento è nessun rivestimento. Qualsiasi strato arrotonda il tagliente di qualche micron; con ottone, rame e alluminio è quanto basta per trasformare il taglio in schiacciamento e generare il tagliente di riporto. Un tagliente lucidato e non rivestito taglia pulito. |
Il colore del rivestimento è uno strumento di lavoro per l'operatore, non un ornamento. Distingue la qualità in una scatola senza etichetta e mostra quanto è consumato il tagliente: uno strato ormai passato si vede a occhio nudo prima che qualsiasi strumento segnali la misura fuori tolleranza. Su una macchina in cui gli inserti si cambiano a programma e non quando compare lo scarto, questo vale denaro vero.
In sintesi
Un tornio a fantina mobile si compra perché il pezzo esca finito in un solo piazzamento. Tutto ciò che interrompe quel ciclo costa più di un inserto — ed è esattamente per questo che nasce un sistema a cambio rapido.
La base non lascia mai la torretta, quindi lo sbalzo e le correzioni restano dove sono. La testa si smonta e si rimonta con una vite: un'operazione da operatore, non da attrezzista, e da fare fra un lotto e l'altro invece che a fine turno.
Un romboidale 55° per la tornitura longitudinale, un romboidale 35° per i profili, una testa per filettatura: tutto su un unico corpo serrato in torretta. Una stazione della torretta smette di essere legata per sempre a una sola lavorazione.
La designazione completa è impressa sul corpo di ogni testa. Sei mesi dopo, quando gli inserti finiscono, il riordino si fa con l'utensile in mano — e arriva esattamente ciò che c'era prima. È questo che significa prevedibilità in pratica.
